Дипломная (вкр): Эскизный проект агрегатного участка троллейбусного депо
 час.
По формуле:
 кВт·час.
Потери
реактивной энергии  в трансформаторе определяются по формуле:
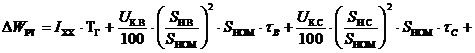
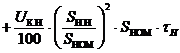 .
 +
кВт·час.
Полные
потери электроэнергии в автотрансформаторе определяются по формуле:
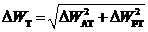
 кВ∙А.
Стоимость
потерь С активной электроэнергии в автотрансформаторе определяется по
формуле:
 ,
где C0 - средняя стоимость 1 кВт∙часа электроэнергии, руб/кВт∙час.
 руб/год.
Результаты расчета сведены в таблицу 11.
Таблица 12 - Результаты расчета потерь мощности и электроэнергии в автотрансформаторе
|
Параметр |
Ед. изм |
Значение |
|
Номинальная мощность автотрансформатора (Sном) |
кВ∙А |
4 |
|
Коэффициент выгодности (α) |
- |
6 |
|
Активные потери холостого хода автотрансформатора (Pхх) |
кВт |
2 |
|
Ток холостого хода автотрансформатора (Iхх) |
% |
5 |
|
Потери короткого замыкания автотрансформатора (Pк в-с) |
кВт |
5 |
|
Потери короткого замыкания автотрансформатора (Pк в-н) |
кВт |
5 |
|
Потери короткого замыкания автотрансформатора (Pк с-н) |
кВт |
5 |
|
Напряжение короткого замыкания (Uк в-с) |
% |
2 |
|
Напряжение короткого замыкания (Uк в-н) |
% |
2 |
|
Напряжение короткого замыкания (Uк с-н) |
% |
2 |
|
Расчетная мощность на стороне ВН автотрансформатора (Sв) |
кВ∙А |
220 |
|
Расчетная мощность на стороне СН автотрансформатора (Sс) |
кВ∙А |
24 |
|
Расчетная мощность на стороне НН автотрансформатора (Sн) |
кВ∙А |
220 |
|
Время максимума нагрузки на стороне ВН (Тм вн) |
час. |
100 |
|
Время максимума нагрузки на стороне СН (Тм сн) |
час. |
10 |
|
Время максимума нагрузки на стороне НН (Тм нн) |
час. |
10 |
|
Число часов работы автотрансформатора в году (Tг) |
час. |
8760 |
|
Средний тариф на активную электроэнергию (Co) |
руб/кВт∙час |
800 |
|
Значение потерь активной мощности в автотрансформаторе (Pт) |
кВт |
2,00 |
|
Значение потерь реактивной мощности в автотрансформаторе (Qт) |
кВар |
20,00 |
|
Значение полных потерь мощности в автотрансформаторе (Sт) |
кВ∙А |
20,00 |
|
Значение времени максимальных потерь на стороне ВН (τВН) |
157,29 |
|
|
Значение времени максимальных потерь на стороне СН (τСН) |
час. |
136,88 |
|
Значение времени максимальных потерь на стороне НН (τНН) |
час. |
136,88 |
|
Годовое значение потерь активной энергии в автотрансформаторе (Waт) |
кВт∙час |
175,00 |
|
Годовое значение потерь реактивной энергии в автотрансформаторе (Wрт) |
кВар∙час |
175,21 |
|
Годовое значение полных потерь энергии в автотрансформаторе (Wт) |
кВ∙А∙час |
175,09 |
|
Годовая стоимость потерь активной энергии в автотрансформаторе (С) |
руб/год |
232 575 |
В
качестве питающего устройства также можно использовать инвертор, так как он
позволяет сохранить до 30% энергии руб/год
Однако стоимость инверторных устройств значительно выше чем автотрансформатора, поэтому в качестве питающего устройства остовляем автотрансформатор.
7. Охрана труда и окружающей среды
.1 Разработка мероприятий по охране окружающей среды
В процессе эксплуатации масла соприкасаются с металлами, подвергаются воздействию воздуха, температуры и других факторов, под влиянием которых с течением времени происходит изменение свойств масла: разложение, окисление, полимеризация и конденсация, обугливание, разжижение горючим, обводнение и загрязнение посторонними веществами. Перечисленные факторы действуют в комплексе и взаимно усиливают друг друга, ухудшая качество масла в процессе его эксплуатации. Так, наличие воды способствует окислению масла, а также развитию в нем биозагрязнений, которые развиваются на границе масло - вода. Механические примеси, в состав которых в большинстве случаев наряду с сажей входят металлы в виде продуктов коррозии, являются катализаторами окисления масел, в процессе которого образуются кислоты и различные смолисто-асфальтеновые соединения.
Общее содержание образующихся нежелательных примесей может составлять 5-30% в зависимости от срока и условий эксплуатации масел. Масла, содержащие загрязняющие примеси, не способны удовлетворять предъявляемым к ним требованиям и должны быть утилизированы и заменены свежими маслами. Для утилизации отработанных нефтепродуктов (ОНП) используют разные методы, рисунок 14.
Отработанные нефтяные масла являются одним из
существенных источников загрязнения окружающей среды - почвы, водных источников
и грунтовых вод. Огромный экологический ущерб наносит слив отработанных масел в
почву и водоёмы, который по данным зарубежных исследователей, превышает по
объему аварийные сбросы и потери нефти при ее добыче.
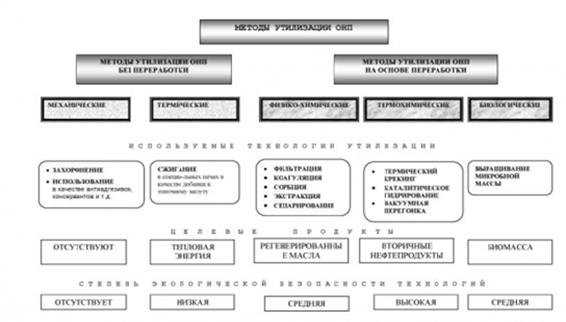
Рисунок 14 - Методы утилизации отработанных нефтепродуктов.
Однако существует организационная проблема, и заключается она в налаживании правильной системы сбора ОНП. Существующая практика показывает, что в настоящих условиях трудно рассчитывать на селективный и технологически своевременный сбор ОНП, а, следовательно, на высокое качество получаемого исходного сырья. Как правило, это будет смесь отработанных масел и других нефтепродуктов, растворителей, промывочных жидкостей и прочих примесей. При этом необходимо учитывать что, с одной стороны, цена такого сырья будет достаточно высокой за счет значительных затрат на организацию их сбора, а с другой, выделение из подобного сырья ценных базовых компонентов для производства товарных масел требует применения сложных, многостадийных и дорогостоящих технологий. В то же время, продукт, полученный в результате переработки, должен быть высоколиквидным на рынке, в том числе зарубежном. Количество же отходов этого процесса должно быть минимальным и легко утилизируемым.
Все вышеописанное создает практически безальтернативную основу для применения низкоэнергоемких установок термического крекинга с получением печного топлива для малогабаритных тепловых и силовых агрегатов.
7.2 Термический крекинг
В процессе термического крекинга и дистилляции отработанные гидравлические жидкости, моторные и смазочные масла преобразуются в полноценное топливо, подобное дизельному, которое может использоваться для отопления зданий и сооружений. Технология характеризуется высокой эффективностью выхода целевого продукта, который достигает 75-85% от количества перерабатываемого сырья, а также небольшим количеством отходов (кокс и вода). В качестве сырья используются только отработанные масла, и имеется возможность изменения характеристик конечного продукта в зависимости от целей его применения
Отработанное масло собирается в приемной емкости отделения приема и усреднения отработанного масла, где оно перемешивается и нагревается.
Усредненное и подогретое масло подается в выпарной аппарат отделения обезвоживания, в котором при температуре 110ºС и вакууме происходит отделение масла от воды и легкокипящих углеводородов (в основном, фракций бензина). Пары воды и бензина после конденсации разделяются в отделении очистки водного дистиллята. Бензин и вода после дополнительной доочистки реализуются как товарные продукты. Обезвоженное масло с содержанием воды не более 1% подается в отделение термического крекинга. В котле крекинга при температуре 380-420ºС без доступа воздуха происходит деструкция молекул высококипящих углеводородов с образованием более легких углеводородов, входящих в состав печного топлива и бензина, и их испарение. Одновременно с этим процессом из котла непрерывно удаляются неразложившиеся высококипящие углеводороды, образующие битумную фракцию в количестве 8-12% от массы перерабатываемых масел.
Пары углеводородов и газы крекинга, проходя через установленный на котле дефлегматор, охлаждаются до температуры 270ºС и поступают в конденсатор. Здесь происходит конденсация и разделение продуктов крекинга на фракции бензина и печного топлива. Несконденсированные пары углеводородов и газы крекинга подаются на высокотемпературное сжигание. Бензин после отделения от него воды в сепараторе реализуется как товарный продукт. Печное топливо откачивается в отделение стабилизации, где в стабилизаторе в присутствии небольшого количества стабилизирующего вещества отстаивается в течение некоторого времени. Последующая очистка печного топлива от шлама осуществляется в высокоскоростной центрифуге и на адсорбционном фильтре.
Очищенное печное топливо является основным товарным продуктом производства. Единственным отходом технологического процесса является небольшое (около 0,5%) количество кокса, который периодически удаляется из котла крекинга. При коксовании происходит связывание содержащихся в ММО вредных веществ в нетоксичную форму, пригодную для захоронения.
К преимуществам такой технологии относятся: простота технологического процесса и его аппаратурного оформления; возможность переработки широкого спектра отработанных масел с предъявлением ограниченных требований к их качеству; малоотходность и экологическая безопасность производства; получение с высоким выходом основного товарного продукта - печного топлива; ограниченная площадь размещения производства и его полная автоматизация; сравнительно небольшой объем капиталовложений.
.3 Регенерация
Однако продукты физико-химических превращений масла и примеси, попадающие извне, составляют незначительную часть в общем объеме отработанных технических масел и при помощи определенных методов могут быть удалены. Обычно современные технологические процессы восстановления качества отработанных нефтяных масел с целью их последующего использования по прямому назначению являются многоступенчатыми и в общем виде включают этапы, представленные на рисунке 15.
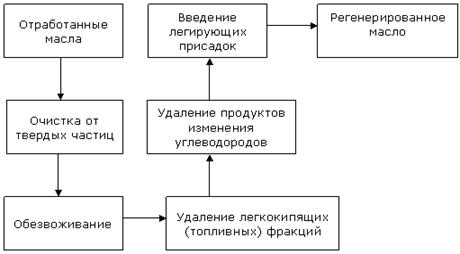
Рисунок 15 - Стадии процесса регенерации отработанных технических масел.
Отдельные этапы процесса регенерации отработанных масел могут исключаться, совмещаться или выполняется в иной последовательности в зависимости от конкретных физико-химических свойств регенерируемого масла и особенностей технологических операций, выбранных для восстановления качества этого масла.
В настоящее время для регенерации отработанных масел используют физические, физико-химические и химические методы. Основные из этих методов и применяемое при их реализации технологическое оборудование представлены в таблице 13.
По числу установок и объему перерабатываемого сырья на первом месте в мире находятся процессы с применением серной кислоты. В результате сернокислотной очистки образуется большое количество кислого гудрона - трудно утилизируемого и экологически опасного отхода
Кроме того, сернокислотная очистка не обеспечивает удаление из отработанных масел полициклических ароматических углеводородов и высокотоксичных соединений хлора. Нельзя также регенерировать серной кислотой современные масла, совместимые с окружающей средой (растительные и синтетические сложные эфиры), поскольку серная кислота разлагает их, что, в частности, увеличивает выход кислого гудрона. В нашей стране сернокислотную очистку сейчас практически не применяют.
Второе место по объему промышленного применения занимают процессы с использованием в качестве основной стадии сорбционной очистки (контактным или перколяционным способом).
В качестве сорбентов широко используют активированные глины. Масла, полученные данным методом, как правило, смешивают со свежими порциями и вводят небольшое число присадок
Таблица 13 - Методы и оборудование для регенерации отработанных технических масел.
|
Методы |
Используемые технологии |
Оборудование |
|
Физические |
Воздействие силовых полей (гравитационного, центробежного, электрического, магнитного) |
Отстойники Гидроциклоны Центрифуги Электроочистители Магнитные очистители |
|
|
Фильтрование через пористые перегородки |
Фильтры Фильтры-водоотделители |
|
|
Теплофизические технологии (нагревание, выпаривание, водная промывка, атмосферная и вакуумная перегонка и т.п.) |
Выпарные колонки Вакуумные дистилляторы Массообменные аппараты |
|
|
Комбинированные технологии |
Гидродинамические фильтры Фильтрующие центрифуги, магнитные фильтры Трибоэлектрические очистители |
|
Физико-химические |
Коагуляция |
Смесители-отстойники |
|
|
Сорбция |
Адсорберы |
|
|
Ионообменная очистка |
Ионообменные аппараты |
|
|
Экстракция |
Экстракторы |
|
Химическая |
Сернокислотная очистка |
Кислотные реакторы |
|
|
Щелочная обработка |
Щелочные реакторы |
|
|
Гидрогенизация |
Гидрогенизаторы |
|
|
Обработка карбамидами металлов |
Реакторы-смесители |
Недостатки данного процесса заключаются в отсутствии контроля вязкости и фракционного состава получаемого продукта, а также в значительных потерях масла с сорбентом. Возникают трудности и с утилизацией большого количества отработанного сорбента, представляющего опасность для окружающей среды.
Синтетические же сорбенты, обладающие высокой термической стабильностью, дающей возможность их регенерации, достаточно дороги.
Сорбционную очистку заменяют гидрогенизационными процессами. Однако и в этом случае сорбенты необходимы для защиты катализаторов гидроочистки от преждевременной дезактивации металлами и смолистыми соединениями. Гидрогенизационные процессы все шире применяются при вторичной переработке отработанных масел. Это связано как с широкими возможностями получения высококачественных масел и увеличения их выхода, так и с большей экологической чистотой этого процесса по сравнению с сернокислотной чисткой.
Недостатки процесса гидроочистки - потребность в больших количествах водорода, а порог экономически целесообразной производительности (по зарубежным данным) составляет 30-50 тыс. т/год. Установка с использованием гидроочистки масел, как правило, размещается непосредственно на соответствующем нефтеперерабатывающем заводе, имеющем излишек водорода и возможность его рециркуляции.
Для очистки отработанных масел от полициклических соединений (смолы), высокотоксичных соединений хлора, присадок и продуктов окисления применяются процессы с использованием металлического натрия. При этом образуются полимеры и соли натрия с высокими температурами кипения, что позволяет отогнать масло. Выход очищенного масла превышает 80 %. Процесс не требует давления и катализаторов, не связан с выделением хлор- и сероводородов.
Заключение
В данном дипломном проекте на основе условий работы и эксплуатации, возникающих при этом различных неисправностей, для улучшения системы упругого подвешивания, был предложен амортизатор с использованием ферромагнитной жидкости. Был произведен расчет эффективности работы такого амортизатора и как результат уменьшение динамических нагрузок в среднем на 15%. Увеличение курсовой устойчивости на 33.5%. Так же произведен расчет основных размеров амортизатора.
В экономическом разделе рассчитали выгоду от применения устройства, которая составила 490 620 915 руб. вследствие уменьшения количества незапланированных ремонтов на 11.6%.
Разработан агрегатный участок троллейбусного депо объемом выпуска из РР 110 подвижных единиц в год. На агрегатном участке производится ремонт не только заднего моста, но и переднего моста, карданного вала, ступиц колёс, и многого другого оборудования троллейбуса. Трудоемкость ремонта заднего моста составляет 23,21 чел.·ч
В разделе энергосбережения рассчитаны потери в автотрансформаторе, которые сравнили с потерями в инверторе и в качестве питающего устройства оставлен автотрансформатор.
Подбор оборудования для агрегатного участка осуществлен в соответствии с технологическим процессом ремонта заднего моста, а его расстановка произведена соблюдая все необходимые требования. С учётом размещённого оборудования (габариты оборудования, расстояния между оборудованием и стенами, строительные стандарты) окончательно принята площадь агрегатного участка 288 м 2.