Материал: Проектирование станочных приспособлений. Сай В.А., Бородкин В.В
Рис. 9.1. Магнитные системы электромагнитных приспособлений: а - Н - образная двухполюсная; б - Ш - образная трехполюсная; в, г - многополюсные
Преимущества электромагнитных приспособлений:
• простота и жесткость концентрации;
• низкая стоимость;
• возможность дистанционного управления;
• легкость автоматизации;
• практически неограниченные размеры;
• возможность регулирования усилия притяжения.
• Недостатки:
• необходимость системы управления и токопровода;
• нагрев за счет тепла, выделяемого катушками;
• возможность возникновения опасности при аварийном отключении электроэнергии.
9.1.1. Применение электромагнитных плит
Электромагнитные плиты выпускают двух форм: прямоугольные и круглые.
Прямоугольные (ГОСТ 17519-91) электромагнитные плиты применяют на плоскошлифовальных, фрезерных, строгальных и других станках, а также как самостоятельные приспособления при выполнении слесарных, сварочных, разметочных, сборочных, контрольных и других работ Руд =35-40 Н/см2 , до 200 Н/см2.
Круглые: на токарных, лоботокарные, карусельных, расточных, плоскошлифовальных Руд =40 - 50 Н/см2 и выше.
9.2. Приспособления с постоянными магнитами
Такие приспособления получили широкое распространение в 50-х годах прошлого века в связи с разработкой новых магнитотвердых материалов.
Особенности конструкции и применения магнитных приспособлений зависят от типа используемых в них магнитов. По энергетическим характеристикам постоянные магниты, используемые в магнитной оснастке, могут быть разделены на три группы.
Первая: с энергией, приходящиеся на 1м3 =5-15 кДж (ферриты) (рис. 9.2 а).
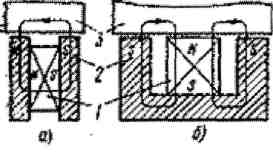
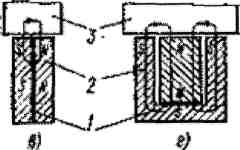
Рис. 9.2. Магнитные системы с постоянными магнитами: а - энергией 5-15 кДж/м ; б - энергией 20 - 40 кДж/м3 ;в - энергией свыше 50 кДж/м3; 1- магниты; 2 – стальные полюса; 3 - изделия
Такие магниты из-за низких значений магнитной индукции не могут самостоятельно служить полюсами приспособлений и нуждаются в стальных концентраторах магнитной энергии, из-за чего используются в стальной арматуре.
Вторая: с энергией на 1 м3 = 20 - 40 кДж (рис. 9.2 б).
Это в основном литые магниты типа Альнико, которые сами могут являться полюсами приспособлений.
Третья: с энергией на 1м3 выше 40 кДж (рис. 9.2 в ,г).
Это высокоэнергетические магниты на основе редкоземельных элементов, здесь нет необходимости в силовом блоке.
Преимущества магнитных приспособлений:
• независимость (автономность) от внешнего источника энергии в процессе эксплуатации;
• безопасность;
• отсутствие внутренних источников теплоты;
• постоянное повышение энергетических и эксплуатационных характеристик за счет использования новых магнитотвердых материалов.
9.2.1. Применение магнитных приспособлений
ГОСТ 16528-81 - плиты, ГОСТ 24568-81 - патрона.
Применяются на токарных, фрезерных, шлифовальных, строгальных и других станках.
Наиболее распространенной станочной оснасткой, использующей постоянные магниты, являются магнитные плиты и патроны
i
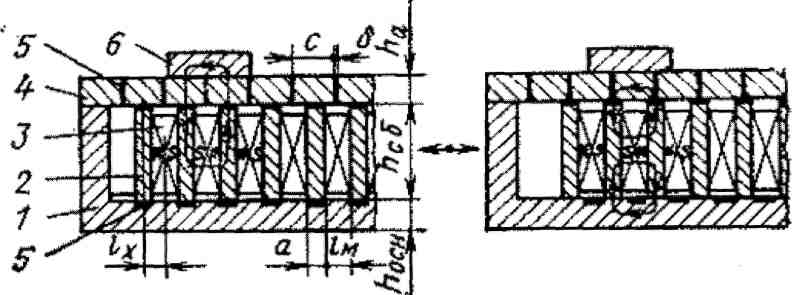
Рис. 9.3. Магнитная плита
При включенном состоянии полюсы 2 силового блока лежат на немагнитных элементах 5 корпуса 1, направляя весь магнитный поток магнитов 3 через адаптер 4 и детали 6. при отключенном состоянии полюса 2 расположены под немагнитными прокладками адаптера. В результате магнитный поток имеет новое направление.
Сила притяжения (min) плит с ферритами - 2,5 - 4 Н/см2 ; литые магниты Арнико - 5 - 15 Н/см2 ; редкоземельными - 15 - 30 Н/см2 до 70 Н/см2 .
9.3. Электропостоянные магнитные приспособления
Принцип действия электропостоянных магнитных приспособлений состоит в параллельной работе постоянных магнитов и электромагнитов. При этом рабочий магнитный поток представляет собой сумму магнитных потоков, обусловленных обоими указанными источниками.
Магнитные потоки постоянного магнита и электромагнита могут замыкаться по различным контурам (рис.9.4 а, в) и по одному и тому же контуру (рис. 9.4 б, г) системы. Важно, чтобы их суммирование произошло в полюсах силового блока. Соотношение этих потоков, т.е. соотношение долей энергий магнитов и электромагнитов в общей энергии крепления определяется требованиями системы управления, обеспечения безопасности его эксплуатации и назначением оснастки.
Преимущества:
• простота управления и автоматизации, возможность дистанционного управления;
• возможность регулирования усилия притяжения в широких пределах;
• безопасность (при отключении энергии, детали удерживаются за счет энергии постоянных магнитов).
Недостатки:
• неавтономность (наличие токопроводов);
• наличие внутреннего источника теплоты (катушка) и дефицитных магнитотвердых материалов;
• постоянная намагниченность рабочей поверхности при отключения питания электромагнитов.
■J
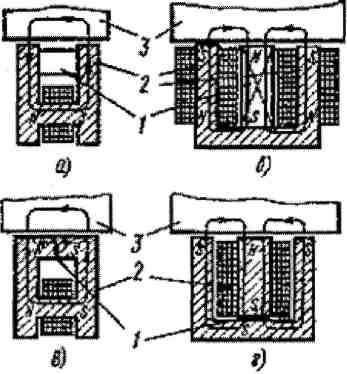
Рис.9.4. Эектропостоянные магнитные системы: а - энергией 5-15 кДж/м3 ; б -энергией 20 - 40 кДж/м3 ;в - энергией свыше 50 кДж/м3 ; 1 - магниты; 2 – сердечники электромагнитов; 3 - изделия
1. магниты;
2. сердечники электромагнитов;
3. изделия.
Электропостоянные магнитные приспособления сочетают основные преимущества постоянных магнитных приспособлений и электромагнитных. Они развивают силы притяжения до 70 Н/см2 и более.
Применение: на фрезерных, шлифовальных, строгальных и других станках.
Контрольные задания.
Задание 9.1.
Преимущества и недостатки электромагнитных приспособлений.
Задание 9.2.
Преимущества магнитных приспособлений.
Задание 9.3
Преимущества и недостатки электропостоянных магнитных приспособлений.
10. ГРАФИЧЕСКОЕ ОБОЗНАЧЕНИЕ ТЕХНОЛОГИЧЕСКОЙ ОСНАСТКИ В ДОКУМЕНТАЦИИ
10. 1. Рекомендации по выбору типа привода зажимных устройств
При выборе типа привода ЗУ в соответствии с требованиями технического процесса обработки деталей на станке должны быть обеспечены необходимая сила, жесткость и точность зажима заготовки с заданными отношениями их размера.
Привод ЗУ должен обеспечить безопасность и надежность работы станка, возможно меньшие затраты времени и энергии на зажим и разжим, простоту управления. Конструкция привода ЗУ должна быть компактной и технологичной.
Тип привода ЗУ выбирают на основании сопоставления преимуществ и недостатков различных возможных вариантов для конкретных условий работы. Использования общего привода станка для привода ЗУ ограничивает свободу выбора места его установки и выгодно только при благоприятной компоновке станка. Такой тип привода ЗУ широко применяют в токарных и некоторых других автоматах.
Индивидуальный привод ЗУ не ограничивает свободу выбора места установки ЗУ.
Достоинства гидропривода:
• возможность применения сравнительно выгодных давлений масла (до 10 МПа и выше), что позволяет создавать большую силу зажима;
• работает плавно, бесшумно;
• обеспечивает заданную производительность и точность. Недостатки гидропривода:
• высокие требования и точность изготовления деталей гидропривода и поэтому высокая стоимость;
• наличие утечек масла в сопряжениях;
• необходимость иметь насосную станцию;
• режим работы гидропривода в большей мере зависит от вязкости масла и от температуры;
• гидропривод ЗУ выгодно использовать только, если на станке имеется своя гидросистема;
• изменение силы зажима при колебаниях давления в сети;
• опасность вырыва детали в случае внезапного падения давления в сети;
• необходимость постоянного подержания давления в сети из-за утечек и потому повышенный расход энергии.
Преимущества пневмопривода:
• простота конструкции благодаря возможности использования централизованного источника сжатого воздуха;
• большая скорость срабатывания по сравнению с гидроприводом;
• короче возвратные трубопровода;
• предъявляются меньшие требования в отношении герметичности;
• работа пневсистем в меньшей степени зависит от изменений температуры.
Недостатки пневмопривода:
• большие габариты;
• шум при работе;
• изменение силы зажима при колебаниях давления в сети;
• опасность вырыва детали в случае внезапного падения давления в сети.
Достоинства электромеханических ЗУ с индивидуальным электродвигателем:
• позволяет создавать любые необходимые силы зажима;
• наиболее просто осуществлять дистанционное управление;
• обеспечивают быстродействие и малые расходы энергии, т. к. электродвигатель работает кратковременно в режиме зажима и разжима.
Пневматические, гидравлические, электромеханические ЗУ широко используются в агрегатных станках и автоматических линиях, электромеханические на тяжелых станках.
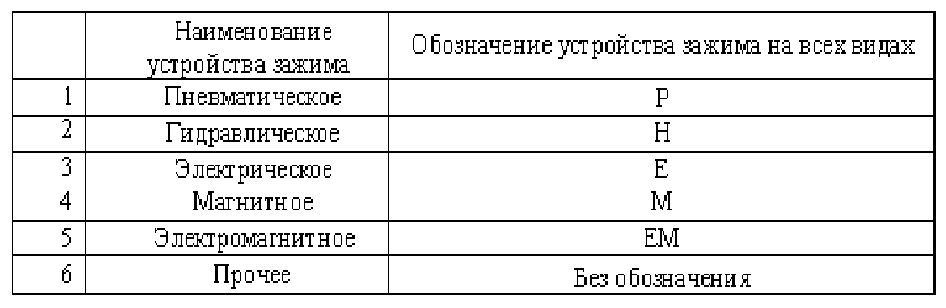
Графическое обозначение зажимных устройств.
Таблица 10.1
Зажимные устройства.
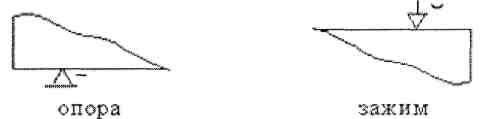
10.2. Графическое обозначение опор, зажимов, установочных устройств в технологической документации.
ГОСТ устанавливает графическое обозначение опор, зажимов установочных устройств, применяемых в технологической документации.
При графическом обозначении необходимо руководствоваться следующими правилами:
- обозначение рельефа рабочей поверхности наносят на обозначение соответствующей опоры, зажима или установочного устройства;
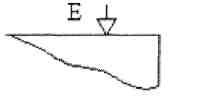
- обозначение видов устройств зажимов наносят слева от обозначения зажимов;
- количество точек приложения силы зажима к изделию следует записывать справа от обозначения зажима;
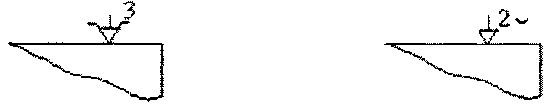
- на схемах допускается несколько обозначений одноименных опор на каждом виде заменят одним с обозначением их количества;
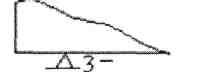
- на схемах, имеющих несколько проекций, допускается на отдельных проекциях не учитывать обозначения опор, зажимов и установочных устройств, если их положение однозначно определено на одной плоскости;
- на схемах допускается обозначение двойного зажима
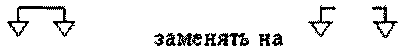
В табл. 10.2 показаны примеры нанесения обозначений опор, зажимов и установочных устройств на схемах.
В табл. 10.3 показаны примеры схем установов деталей в приспособлениях на картах технологических процессов их изготовления.
Таблица 10.2
Примеры нанесения обозначений опор, зажимов,
установочных
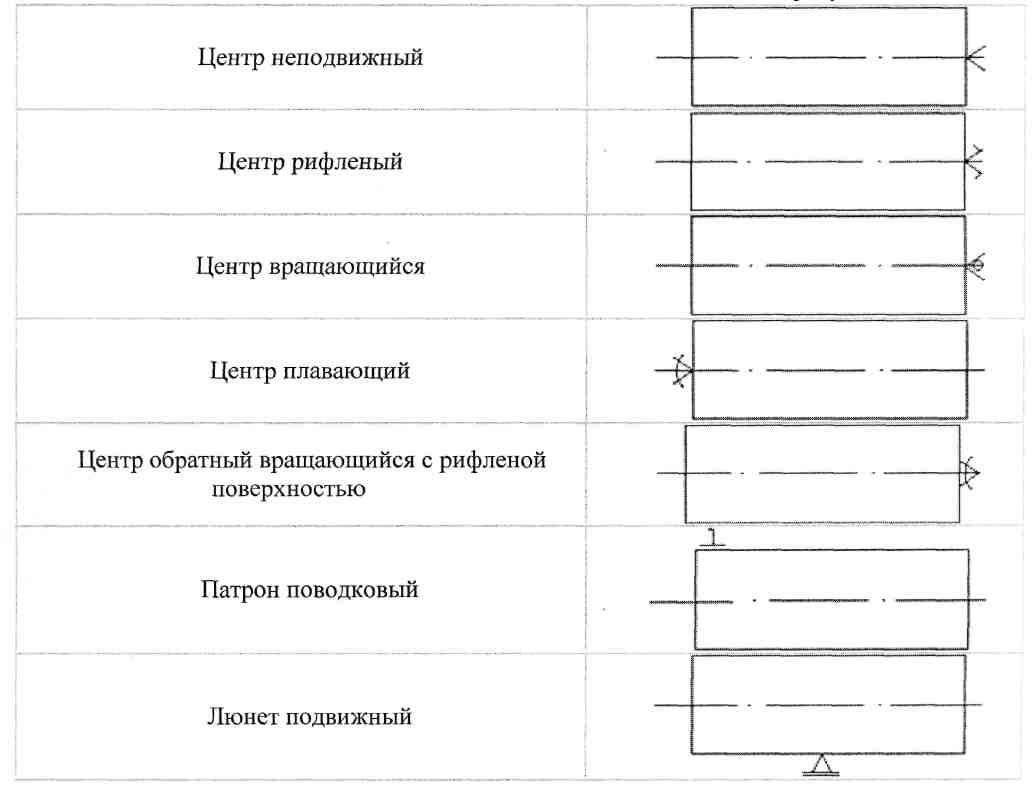
Окончание табл. 10.2
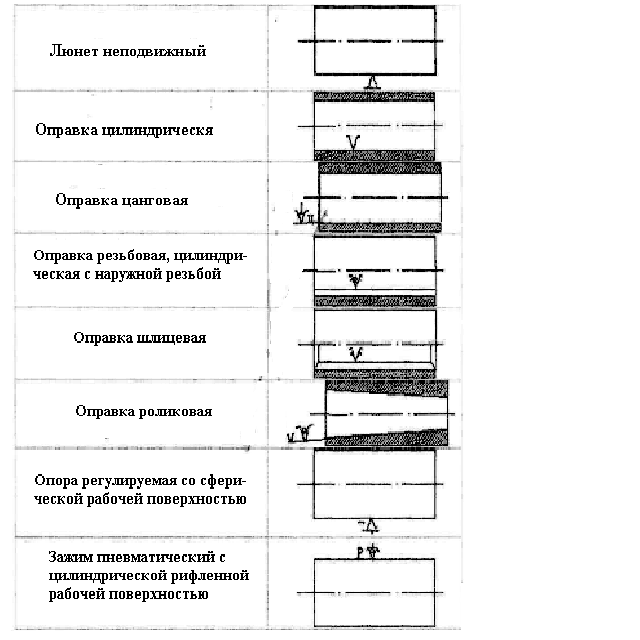
Таблица 10.3
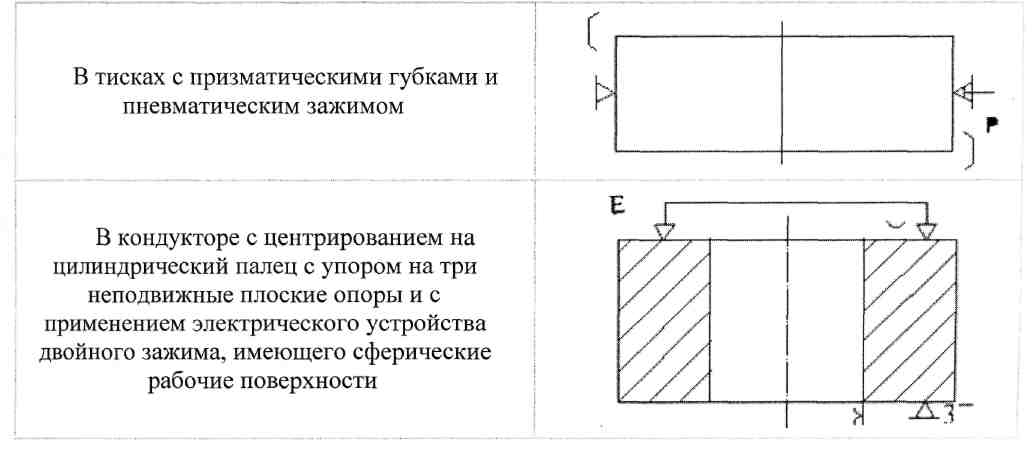
Примеры схем установа деталей в приспособлениях
на картах технологических процессов