Материал: Проектирование станочных приспособлений. Сай В.А., Бородкин В.В
Опорные элементы имеют разнообразную конструкцию, которая зависит от формы базы и числа лишаемых степеней свободы. Они разделяются на основные и вспомогательные опоры. Кроме того, опоры бывают неподвижными, подвижными, плавающими и регулируемыми.
Основные опорные элементы характеризуются тем, что каждый из них реализует одну или несколько опорных точек для базирования заготовки. Будучи соответствующим образом размещенными в приспособлении, они образуют необходимую при выбранном способе базирования совокупность опорных точек. К основным опорам относятся: опорные штыри, пальцы, пластины, центры, призмы (ГОСТ 12193-12197, 12209-12216, 13440-13442, 4743), представленные на рис. 1.1-1.4.
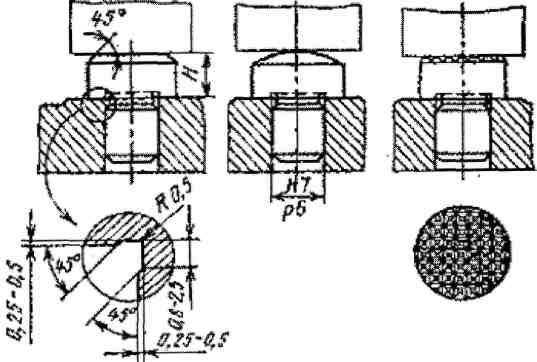
Рис. 1.1. Опорные штыри
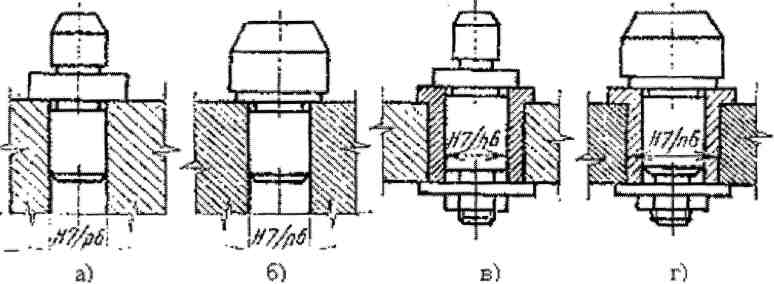
Рис. 1.2. Элементы для установки заготовок по наружным и внутренним цилиндрическим поверхностям: а, б, в, г - пальцы постоянные соответственно с буртом, без бурта и сменные с буртом и без бурта.
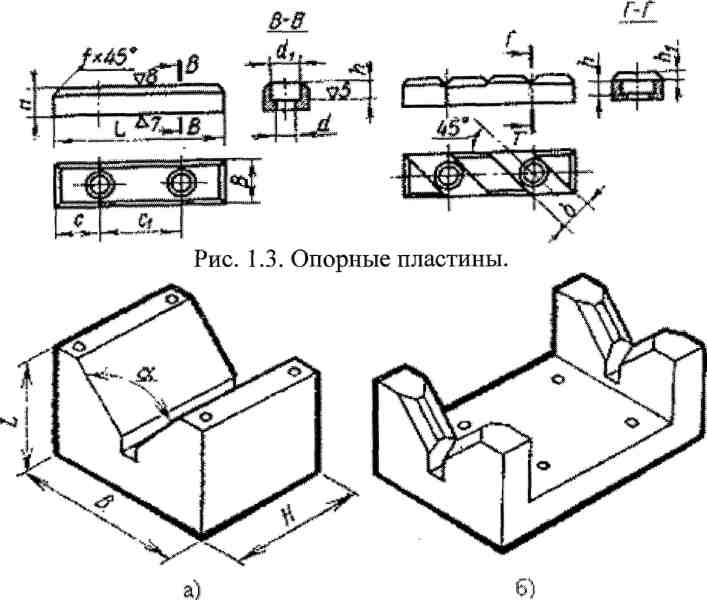
Рис. 1.4. Элементы для установки заготовок по наружным и внутренним цилиндрическим поверхностям: а, б - призмы широкая и узкая сдвоенная
Вспомогательные опорные элементы отличаются тем, что они подводятся к заготовке после того, как она получила необходимое базирование с помощью основных элементов. Такие опоры используются для увеличения числа точек контакта заготовки с приспособлением с целью повышения жесткости системы. К вспомогательным опорам относятся регулируемые и плавающие одиночные опоры, люнеты (ГОСТ 4084-4086, 4740).
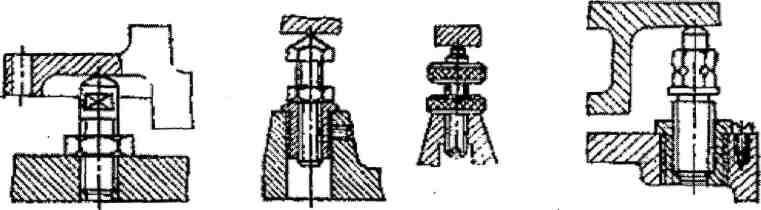
Рис. 1.5. Регулируемые винтовые опоры
Неподвижные опоры используют только в качестве основных. К ним относятся опорные штыри, пластины, призмы, центры.
Регулируемые опоры применяются в качестве основных и вспомогательных опор. Как основные они служат для установки заготовок необработанными поверхностями при больших изменениях припуска на механическую обработку, а также при выверке заготовок по разметочным рискам.
Плавающие опоры обычно применяют в качестве вспомогательных, но если заготовка имеет сложную форму и установить ее только на постоянные опоры трудно, то плавающие опоры можно применять в качестве основных.
К подвижным опорам относятся люнеты, призмы и т.п.
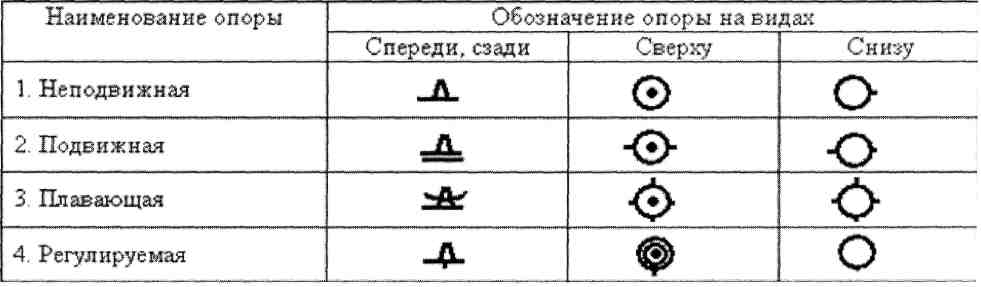
В табл. 1.3 показано графическое обозначение опор в технологической документации согласно ГОСТ 3.1107-81.
При установке заготовки на опорные элементы необходимо правильно выбрать форму рабочей поверхности опоры в зависимости от вида базовой плоскости заготовки и метода ее обработки.
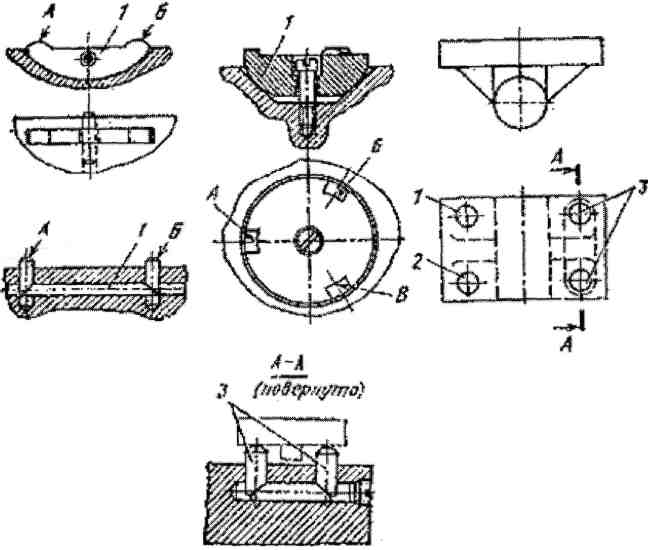
Рис. 1.6. Сблокированные и плавающие опоры
Таблица 1.3
Графическое обозначение опор
Для выполнения базирования заготовки плоской базой в приспособлении необходимо иметь три опорные точки, расположенные в одной заданной плоскости, но не на одной прямой. Это достигается с помощью различных сочетаний основных опорных элементов: трех опорных штырей, двух опорных пластин, плоскостью опорного элемента.
Базирование с помощью трех опорных штырей применяется в основном, когда плоская главная база заготовки не обработана. В данном случае используют штыри с насеченной и сферической головками. Для установки заготовок с обработанными базами используют штыри с плоской головкой.
Базирование с помощью двух опорных пластин - наиболее распространенный способ ориентирования заготовок с обработанным базами. Две опорные пластины реализуют три опорные точки, поэтому базирование на две пластины полностью отвечает требованиям теоретической механики.
Базирование на плоскость опорного элемента используется только для ориентирования чисто и точно обработанных баз. Примером такого базирования является установка заготовок на плоскость магнитной плиты.
Для базирования заготовок, имеющих основную базу в виде обработанной цилиндрической поверхности, используют широкие опорные призмы, самоцентрирующие патроны, оправки, центры, цанги, гидропластные патроны, конуса.
Для базирования необработанных цилиндрических баз используют узкие призмы, трехкулачковые патроны.
В табл. 1.4 приведено графическое обозначение основных форм рабочей поверхности опорных элементов.
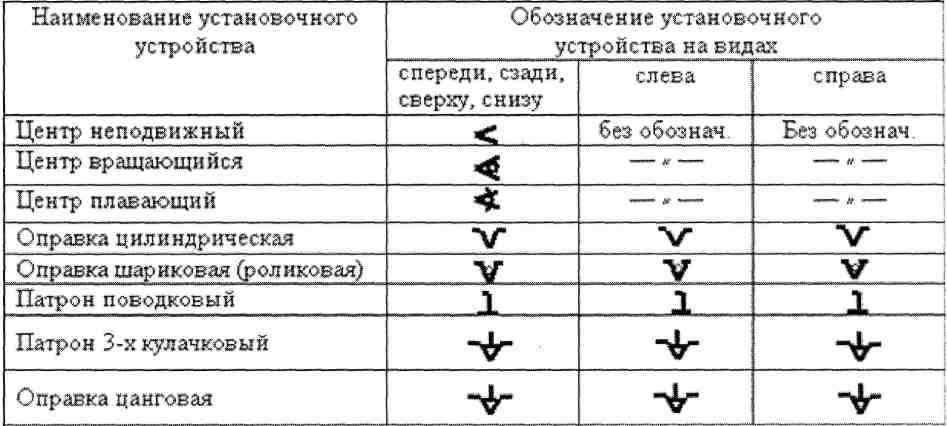
Для установки деталей типа тел вращения используются установочные устройства: центры, оправки и патроны. В табл. 1.5 показано графическое обозначение установочных устройств.
Таблица 1.4
Основные формы рабочей поверхности
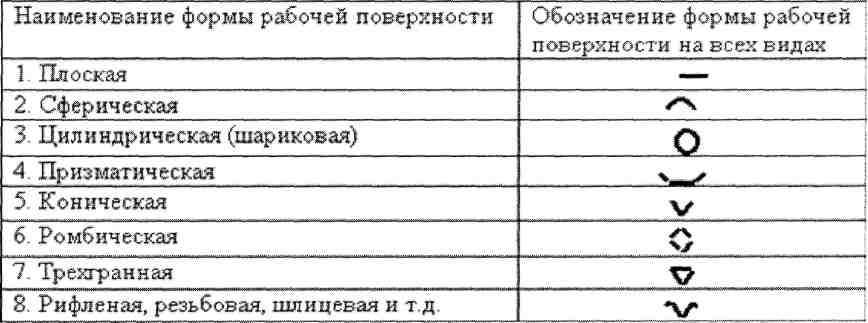
Таблица 1.5
Обозначение установочных устройств
Контрольные задания.
Задание 1.1.
Как классифицируется технологическая оснастка по целевому назначению?
Задание 1.2.
На какие группы делятся станочные приспособления по степени специализации?
Задание 1.3.
Какие силы действуют на заготовку во время ее обработки?
Задание 1.4.
Как классифицируются опорные элементы?
Задание 1.5.
Графическое обозначение опор, установочных устройств и основной формы рабочей поверхности опорных элементов.
2 РАСЧЕТ ТОЧНОСТИ БАЗИРОВАНИЯ ЗАГОТОВОК
2.1. Погрешность базирования при установке вала на призму
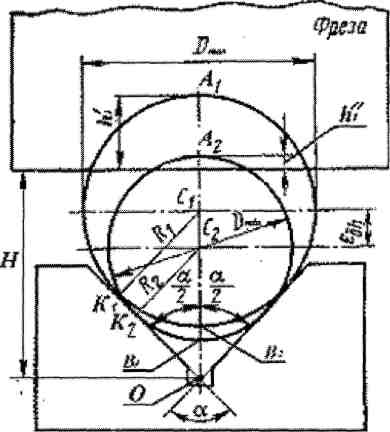
Рис. 2.1. Схема для определения погрешностей базирования при установки вала на призму
При обработке вала в призме могут быть следующие измерительные базы для размера h.
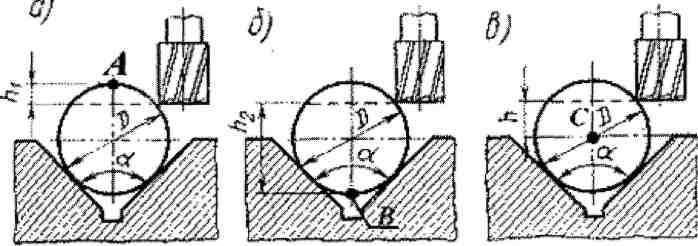
Рис. 2.2. Измерительные базы при обработке вала в призме
На рис. 2.1 представлена схема установки вала на призму для обработки в размер h (h1; h2; h3). Диаметр вала может колебаться в пределах:
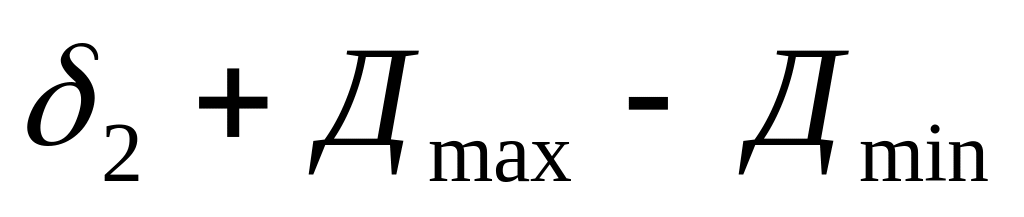
Измерительной базой является:
для размера h1 - т.А (А/; А//)
для размера h2 - т.В (В/; В//)
для размера h3 - т.С (С/; С//)
Установочной базой является т. К (К/; К//). Инструмент постоянно настроен на размер Н. Поскольку установочная и измерительная базы не совпадают, то погрешность базирования 0.
Для h1:
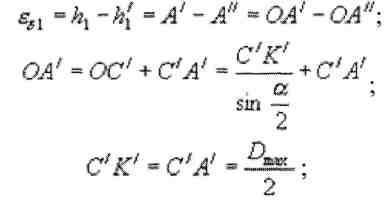
тогда:
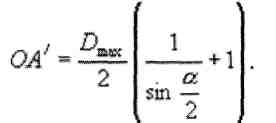
По аналогии:
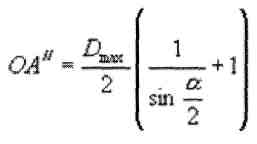
Следовательно:
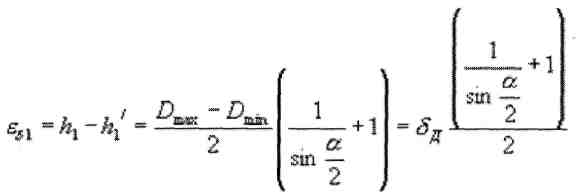
По аналогии:
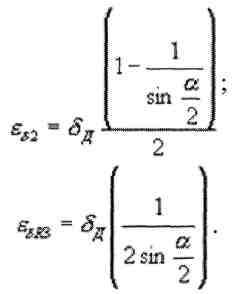
Обозначим через:
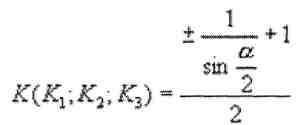
Таблица 2.1
Значение коэффициентов К
К |
Угол призмы в 0 |
||
60 |
90 |
120 |
|
К1 |
1,5 |
1,21 |
1,07 |
К2 |
0,5 |
0,21 |
0,08 |
Кз |
1,0 |
0,71 |
0,58 |
2.2. Погрешность базирования при установке вала на жесткий центр
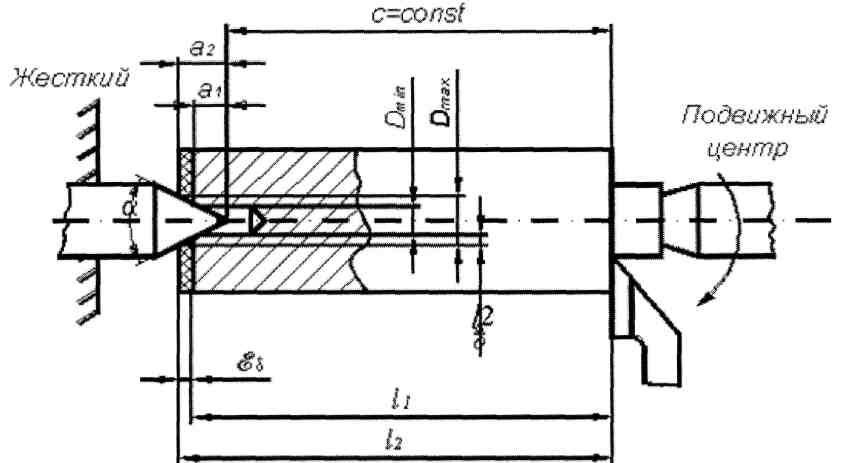
Рис. 2.3. Схема установки вала на жесткий центр
На рис. 2.3 представлена схема установки вала на жесткий и подвижный центры для обработки ступени вала в размер l.
Диаметр центрового отверстия может колебаться в пределах
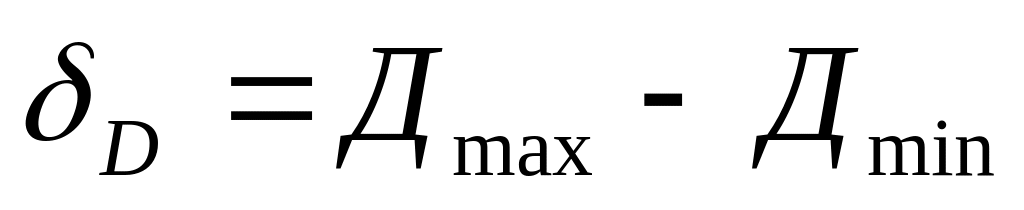
Измерительной базой для размера / будет левый торец вала. Перемещение суппорта станка прекращается выключением подачи при достижении резцом размера С. Так как измерительная и установочная база не совпадают, то 0.
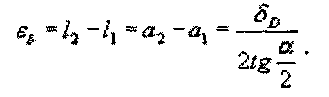
=0 если вместо жесткого центра применить конструкцию плавающего центра. В результате этого торец вала станет установочной базой.
2.3. Погрешность базирования при установке корпусной детали на плоскость и два отверстия перпендикулярные плоскости
Рассмотрим погрешность базирования с использованием установочных пальцев, один из которых срезанный.
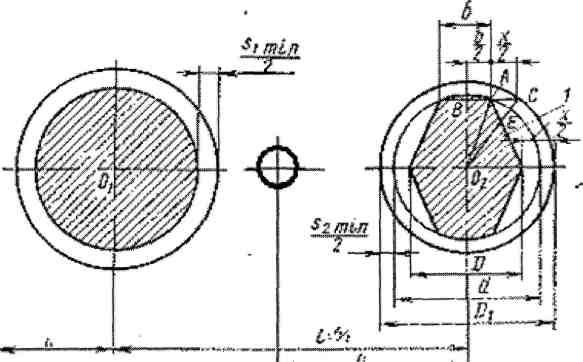
Рис. 2.4. Схема для определения погрешности базирования при установке корпусной детали на два пальца
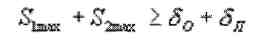
Если оба пальца цилиндрические, то должно выполняться неравенство:
При установке на цилиндрический и срезанный:
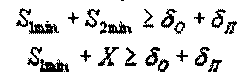
где: X - увеличенный зазор после среза пальца; 0 — допуск на расстояние между осями отверстий; п — допуск на расстояние между осями пальцев.
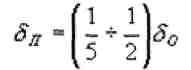
В данном случае без среза пальца нормальная установка на два цилиндрических пальца невозможна, так как обычно допуск на размер L больше, чем сумма зазоров в сопряжениях двух пальцев.
0>S1+S2
где: 0 - допуск размера L; S1 и S2 - зазоры.
Измерительной базой являются:
• для размера l1 - ось первого отверстия заготовки;
• для размера l2 - ось второго отверстия заготовки.
Установочной базой являются цилиндрические поверхности отверстий.
В данном случае установочная и измерительная база не совпадают 0.
Для определения погрешности базирования надо найти зазоры.
Опустив промежуточные выводя, имеем:
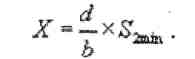
2.4. Определение величины поворота детали при установке ее по плоскости и отверстиям на два пальца
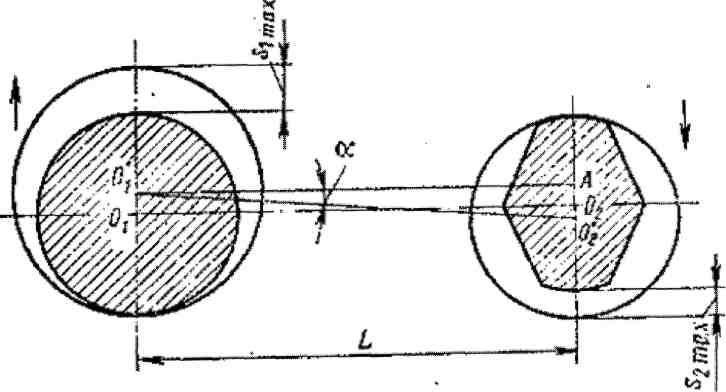
Рис. 2.5. Схема для определения величины поворота детали
Предполагаем худший предельный случай, когда зазоры максимальные.
Из построения имеем:
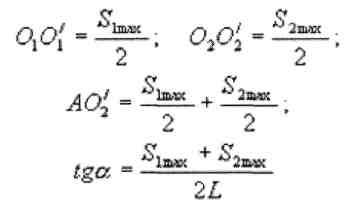
Контрольные задания.
Задание 2.1.
Какими могут быть измерительные базы для размера h (h1, h2, h3) при установке вала на призму?
Задание 2.2.
Когда погрешность базирования детали равна нулю?
Задание 2.3.
Какое неравенство должно соблюдаться при установке детали на два цилиндрических пальца?
Задание 2.4
Как определить величину поворота детали при установке ее по плоскости и отверстиям на два пальца?
3. ЗАЖИМНЫЕ ЭЛЕМЕНТЫ ПРИСПОСОБЛЕНИЙ
3.1. Выбор места приложения зажимных усилий, вида и количества зажимных элементов
При закреплении заготовки в приспособлении должны соблюдаться следующие основные правила:
• не должно нарушаться положение заготовки достигнутое при ее базировании;
• закрепление должно быть надежным, чтобы во время обработки положение заготовки сохранялось неизменным;
• возникающие при закреплении смятие поверхностей заготовки, а также ее деформация должны быть минимальными и находиться в допустимых пределах.
• для обеспечения контакта заготовки с опорным элементом и устранения возможного его сдвига при закреплении зажимное усилие следует направлять перпендикулярно к поверхности опорного элемента. В отдельных случаях зажимное усилие можно направлять так, чтобы заготовка одновременно прижималась к поверхностям двух опорных элементов;
• в целях устранения деформации заготовки при закреплении точку приложения зажимного усилия надо выбирать так, чтобы линия его действия пересекала опорную поверхность опорного элемента. Лишь при закреплении особо жестких заготовок можно допускать, чтобы линия действия зажимного усилия проходила между опорными элементами.
3.2. Определение количества точек приложения зажимных усилий
Количество точек приложения зажимных усилий определяется конкретно к каждому случаю зажима заготовки. Для уменьшения смятия поверхностей заготовки при закреплении необходимо уменьшать удельное давление в местах контакта зажимного устройства с заготовкой путем рассредоточения зажимного усилия.
Это достигается применением в зажимных устройствах контактных элементов соответствующей конструкции, которые позволяют распределить зажимное усилие поровну между двумя или тремя точками, а иногда даже рассредоточить по некоторой протяженной поверхности. Количество точек заэюима во многом зависит от вида заготовки, метода обработки, направления силы резания. Для уменьшения вибраций и деформаций заготовки под действием силы резания следует повышать жесткость системы заготовка-приспособление путем увеличения числа мест зажатия заготовки и приближения их к обрабатываемой поверхности.
3.3. Определение вида зажимных элементов
К зажимным элементам относятся винты, эксцентрики, прихваты, тисочные губки, клинья, плунжеры, прижимы, планки.
Они являются промежуточными звеньями в сложных зажимных системах.