Материал: Проектирование станочных приспособлений. Сай В.А., Бородкин В.В
В.А. Сай В.В. Бородкин И.А. Чечета
ПРОЕКТИРОВАНИЕ СТАНОЧНЫХ
ПРИСПОСОБЛЕНИЙ
Учебное пособие
Воронеж 2009
ГОУВПО «Воронежский государственный
технический университет»
В.А. Сай В.В. Бородкин И.А. Чечета
ПРОЕКТИРОВАНИЕ СТАНОЧНЫХ
ПРИСПОСОБЛЕНИЙ
Утверждено Редакционно-издательским советом
университета в качестве учебного пособия
Воронеж 2009
УДК 621. 753.4 (075.8)
Сай В.А. Проектирование станочных приспособлений: учебн. пособие/ В.А Сай., В.В Бородкин., И.А Чечета. Воронеж: ГОУВПО «Воронежский государственный технический унуниверситет», 2009. 200 с.
В учебном пособии рассматриваются особенности применения различных станочных зажимных приспособлений, конструктивное исполнение и назначение основных деталей и узлов, из которых состоит любое станочное приспособление, а также вопросы их проектирования и расчета.
Издание соответствует требованиям Государственного образовательного стандарта высшего профессионального образования по направлению 151000 «Конструкторско-технологическое обеспечение автоматизированных машиностроительных производств», специальности 151001 «Технология машиностроения», дисциплине «Технологическая оснастка».
Учебное пособие подготовлено в электронном виде в текстовом редакторе MS Word XP и содержится в файле ПРОЕКТИРОВАНИЕ ТО.doc.
Табл. 15. Ил. 68. Библиогр.: 14 назв.
Научный редактор канд. техн. наук, доц. О.Н. Кириллов
Рецензенты: кафедра автоматизации производственных
процессов ВГЛТА (зав. кафедрой д-р техн. наук,
проф. В.С. Петровский);
д-р техн. наук, проф. А.В. Кузовкин
© Сай В.А., Бородкин В.В., Чечета И.А., 2009
© Оформление. ГОУ ВПО «Воронежский
государственный технический университет», 2009
Введение
Быстрый рост машиностроения – важнейшей отрасли промышленности – определяет темп переоснащения народного хозяйства новой техникой и вызывает необходимость дальнейшего совершенствования технологии машиностроения. Важнейшую роль в машиностроении играет станкостроение, производящее средства производства – технологическое оборудование, приспособления и инструменты для машиностроительных предприятий.
Новые станки по сравнению со старыми являются более сложными и точными по конструкции и поэтому обеспечивают повышение качества выпускаемых машин. Основной задачей при подготовке производства к выпуску новых машин являются разработка и внедрение более прогрессивных способов проектирования и изготовления технологической оснастки. При этом наиболее значительными являются затраты на станочные приспособления. – как наиболее сложной и трудоемкой частью технологической оснастки.
За счет использования приспособлений устраняется необходимость разметки заготовок, расширяются технологические возможности универсальных обрабатывающих станков, возрастает производительность труда., повышается точность обработки и качество изделий, создаются условия для механизации и автоматизации процессов производства, снижается себестоимость продукции , улучшаются условия и безопасность труда.
Широкое распространение в машиностроении получает оснастка многократного использования. При использовании переналаживаемых станочных приспособлений в 2…3 раза уменьшается трудоемкость проектирования приспособлений и в 3…4 раза – цикл изготовления станочных приспособлений .Переналаживаемые станочные приспособления соответствуют требованиям , обусловленным расширением парка станков с ЧПУ. Переналадка станков с ЧПУ на обработку других заготовок сводится к замене программы, замене или переналадки приспособлений для установки этих заготовок с малыми затратами времени.
Таким образом ,из сказанного следует, что для успешного решения вопросов научно-технического прогресса студенты – технологи, а это будущие инженерно-технические работник машиностроения , должны знать теоретические основы создания станочных приспособлений; их системы и типовые конструкции; уметь анализировать соответствие конструкции приспособлений требованиям производства; обладать соответствующими навыками проектирования и расчета приспособлений.
В данном учебном пособии описаны конструкции приспособлений для станков различного технологического назначения.; изложена методика проектирования и расчета приспособлений; даны примеры выполнения силовых и точностных расчетов; приведены конструкции приводов, передаточных механизмов от приводов к приспособлениям.
Учебное пособие может быть использовано при курсовом и дипломном проектировании студентами специальности «Технология машиностроения».
1. Разработка схемы базирования заготовки. Выбор установочных элементов
1.1. Анализ исходных данных и формулирование служебного назначения приспособления
В качестве исходных данных конструктор приспособления должен иметь: чертеж заготовки и детали с техническими требованиями их приемки; операционные чертежи на предшествующую и выполняемую операции; операционные карты технологического процесса обработки данной детали.
В результате анализа исходных данных выявляют: последовательность и содержание операций; принятое базирование; используемое оборудование и инструмент; режимы резания; запроектированную производительность с учетом времени на установку, закрепление и снятие обработанной детали; размеры, допуски, шероховатость обрабатываемых поверхностей деталей; марку и вид термической обработки материала.
Служебное назначение приспособления - это максимально уточненная и четко сформулированная задача, для решения которой оно предназначено. При формулировании служебного назначения необходимо учитывать данные о закрепляемой детали (количество, форма, размеры, качество поверхностей, материал, вид термообработки), точности изготовления, производительности, характеристике привода, окружающей среде (температуре, влажности, запыленности, виде энергии и т.д.), о внешнем виде, технике безопасности, степени автоматизации и т.д.
1.2. Классификация технологической оснастки
По целевому назначению приспособления делят на следующие группы:
1. Станочные для установки и закрепления обрабатываемых заготовок. Эти приспособления подразделяют на сверлильные, фрезерные, расточные, токарные и др. (по группам станков).
2. Станочные для установки и закрепления рабочего инструмента. К ним относятся патроны для сверл, разверток, метчиков, многошпиндельные сверлильные и фрезерные головки, инструментальные державки для токарно-револьверных станков и автоматов и другие устройства. Эти приспособления называются вспомогательным инструментом.
3. Сборочные, используемые для соединения деталей в изделия. Применяют следующие типы приспособлений: а) для крепления базовых деталей собираемого изделия; б) для обеспечения правильной установки соединяемых элементов изделия; в) для предварительного деформирования устанавливаемых упругих элементов (пружин, разрезных колец); г) для запрессовки, клепки, развальцовывания и других операций, когда при сборке требуются большие силы.
4. Контрольные, применяемые для проверки заготовок при промежуточном и окончательном контроле деталей, а также при сборке машин.
5. Приспособления для захвата, перемещения и перевертывания заготовок, деталей и собираемых изделий.
По степени специализации станочные приспособления делят на следующие группы: универсально-безналадочные (УБП), универсально-наладочные (УНП), универсально-сборные (УСП), сборно-разборные (СРП), неразборные специальные (НСП), специализированные наладочные (СНП).
К группе УБП относятся универсальные приспособления общего назначения: центры, поводковые устройства, оправки, токарные патроны, цанговые приспособления, плиты магнитные и электромагнитные, столы и т.д. Они изготовляются как принадлежность к станку заводом изготовителем станков или специализированными предприятиями. УБН применяют в единичном и мелкосерийном производстве; на станках с ЧПУ - в мелкосерийном производстве.
Группа УНП включает приспособления, состоящие из постоянной части и сменных наладок. Постоянная часть во всех случаях остается неизменной, а сменная наладка заменяется в зависимости от конкретной обрабатываемой детали. Постоянная часть включает в себя корпус и зажимное устройство с приводом (чаще пневматическим). Иногда в нее встраивают делительное устройство и другие элементы, кроме опорных и направляющих. Постоянная часть изготавливается заранее и применяется многократно. Перед очередным использованием УНП требуется произвести лишь смену наладки или некоторую дополнительную обработку. Наладка представляет собой сменные опорные и направляющие элементы. Каждый комплект наладки предназначен только для данной детали и конкретной операции ее обработки и в этом случае является специальным. С помощью УНП заготовка устанавливается с такой же точностью и быстротой, как и при использовании дорогостоящего специального приспособления. Универсальность УНП несколько ограничена определенными размерами постоянной части, которая обычно нормализуется в пределах предприятия или отрасли. К числу нормализованных приспособлений, на базе которых собирают УНП, относятся машинные тиски, скальчатые кондукторы, пневматические патроны со сменным кулачками, планшайбы с переставными угольниками для растачивания на токарном станке деталей сложной формы и т.д. УНП применяют в серийном производстве; на станках с ЧПУ - в мелкосерийном производстве.
УСП включают приспособления, компонуемые из нормализованных деталей и узлов. Каждая компоновка УСП обладает всеми основными свойствами специального приспособления: предназначена для обработки конкретной детали на определенной операции и обеспечивает базирование заготовки без выверки и требуемую точность. По истечении надобности в таком приспособлении оно разбирается на составные детали и узлы, которые могут быть многократно использованы для компоновки других приспособлений. Отличительной особенностью УСП является крестообразное взаимно-перпендикулярное расположение на сопрягаемых поверхностях Т-образных и шпоночных пазов. Основные детали и сборочные единицы, из которых компонуются УСП условно подразделяются на семь групп: 1) базовые детали (плиты прямоугольные и круглые, угольники); 2) корпусные детали (опоры, призмы, подкладки и т.д.); 3) установочные детали (шпонки, штыри, пальцы и т.д.); 4) прижимные детали (прихваты, планки); 5) крепежные детали (болты, шпильки, винты и т.д.); 6) разные детали (ушки, вилки, хомутики, оси, рукоятки и т.д.); 7) сборочные единицы (поворотные головки, кронштейны, центровые бабки и др.).
В приборостроении и машиностроении используют комплекты УСП-8 с шириной пазов 8 мм и диаметром крепежных элементов (8 мм для обработки малогабаритных заготовок (220(120(100 мм). УСП-12 предназначены для обработки заготовок размерами 700(400(200 мм, а УСП-16 для заготовки размерами 2500(2500(1000 мм.
УСП применяют в единичном и мелкосерийном производстве. При использовании вместо ручных зажимов гидро- или пневмозажимов УСП можно применять и в крупносерийном производстве. На станках с ЧПУ УСП применяются в единичном и мелкосерийном производстве.
Система СРП является разновидностью системы УСП. В компоновках СРП в отличие от УСП количество сборочных единиц преобладает над деталями. Приспособления переналаживаются посредством перекомпоновки, регулирования положения базирующих и зажимных элементов или замены сменных наладок. СРП обычно собирают на период выпуска определенного изделия. После обработки партии деталей приспособление снимают со станка и хранят до запуска в обработку новой партии. Разбирают СРП только при смене объекта производства. Компоновки СРП собирают из стандартных деталей и сборочных единиц, фиксируемых относительно друг друга системой палец-отверстие. Для этой цели в базовых деталях имеются сетки точных координатно-фиксирующих отверстий. К столу станка детали и сборочные единицы СРП крепятся посредством Т-образных пазов. СРП применяются в единичном и мелкосерийном производстве, а на станках с ЧПУ - в мелкосерийном производстве.
Приспособления группы НСП служат для обработки только определенной детали на одной конкретной операции. Специальные приспособления обладают большими преимуществами - позволяют без выверки придать заготовке требуемое положение относительно станка и режущего инструмента и благодаря этому при одной настройке обработать всю партию заготовок. К НСП относятся патроны для токарных автоматов и полуавтоматов, мембранные патроны, гидропластмассовые приспособления и др. НСП применяются в крупносерийном и массовом производствах. На станках с ЧПУ такие приспособления можно применять лишь как исключение, если нельзя применить ни одну из переналаживаемых систем.
К группе СНП относятся специальные приспособления, обладающие определенной универсальностью вследствие введения в их конструкцию элементов, допускающих наладку приспособления путем регулировки. Благодаря этому, одно и тоже приспособление можно применять для обработки ряда деталей одной конструкторско-технологической группы. К СНП относятся переналаживаемые планшайбы, патроны, оправки, кондукторы, и т.д. СНП применяют в серийном и крупносерийном производствах; на станках с ЧПУ - в серийном производстве.
Кроме вышеперечисленных групп приспособлений на станках с ЧПУ и обрабатывающих центрах используются и другие группы приспособлений:
механизированные универсально-сборные (УСПМ) и универсально-сборные переналаживаемые (УСПО).
1.3. Разработка схемы базирования заготовки
Каждое приспособление должно обеспечивать выполнение всех функций, обусловленных операцией. Среди них главной является базирование заготовки, то есть придание ей требуемого положения в приспособлении. После базирования заготовку необходимо закрепить, чтобы она сохранила при обработке неподвижность относительно приспособления.
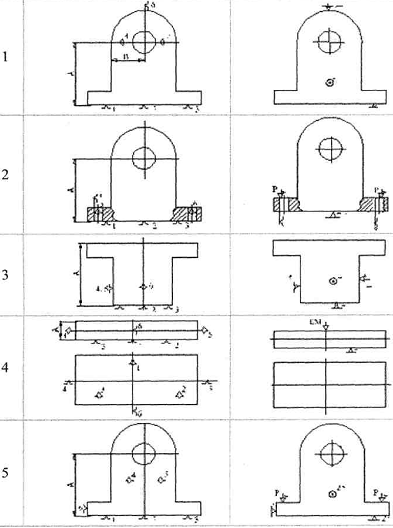
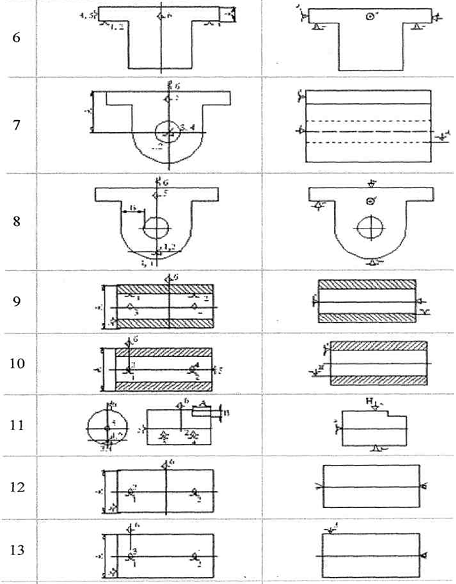
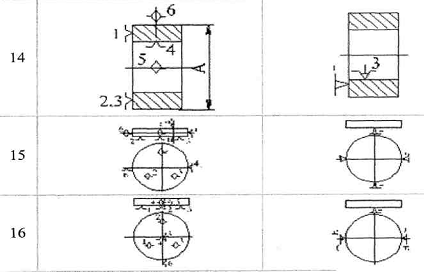
Базирование и закрепление - это два разных элемента установки заготовки. Они выполняются последовательно. Базирование нельзя заменить закреплением. Если из шести опорных точек отсутствует одна или несколько, то у заготовки остается одна или несколько степеней свободы. Это значит, что в направлении отсутствующих опорных точек положение заготовки не определено и заменить отсутствующие опорные точки закреплением с целью базирования нельзя. В табл. 1.1 приведены схемы базирования заготовок для различных случаев механической обработки.
Таблица 1.1
Схемы базирования и закрепления заготовок
Продолжение табл. 1.1
Окончание табл. 1.1
1.4. Определение направления действия сил и моментов резания при механической обработке деталей
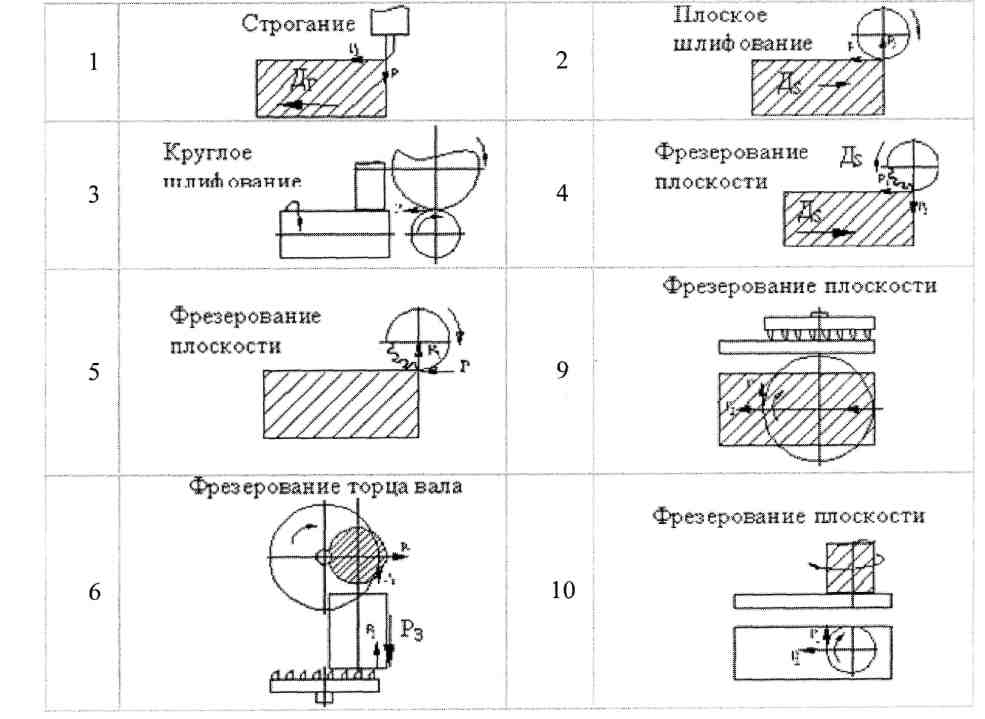
При обработке заготовки на нее действуют силы резания. Их величина, направление и место приложения могут изменяться в процессе обработки одной поверхности, влияя на положение заготовки в приспособлении. В табл. 1.2 показаны примеры действия сил и моментов резания для различных случаев обработки.
Таблица 1.2
Схемы действия сил и моментов резания
для различных случаев
Окончание табл. 1.2
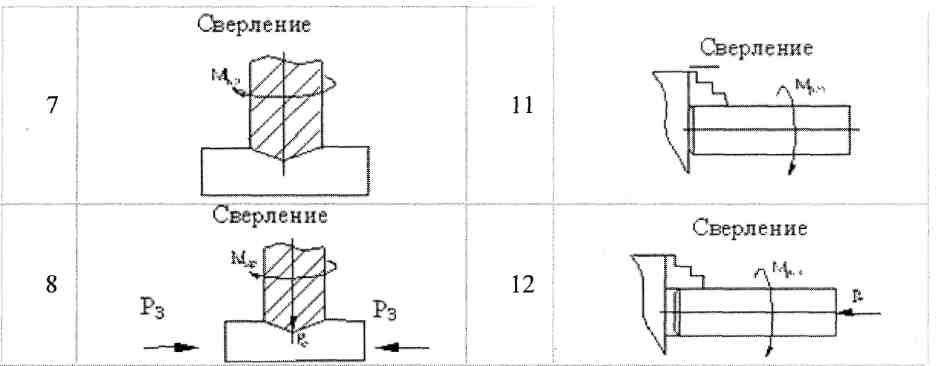
Кроме сил резания на заготовку действуют объемные силы (силы тяжести, центробежные, инерционные) и второстепенные.
Сила тяжести заготовки учитывается при установке на вертикальные или наклонные поверхности установочных элементов.
Центробежные силы возникают в процессе обработки при смещении центра тяжести заготовки относительно ее оси вращения.
Инерционные силы имеют значение, когда заготовка совершает возвратно-поступательное движение или вращается с большим угловым ускорением.
К второстепенным силам относятся силы, возникающие при отводе режущего инструмента (сверла, метчика, зенкера).