Материал: Проектирование станочных приспособлений. Сай В.А., Бородкин В.В
3.3.1. Винтовые зажимы
Винтовые зажимы применяют в приспособлениях с ручным закреплением заготовки, в приспособлениях механизированного типа, а также на автоматических линиях при использовании приспособлений-спутников. Они просты, компактны и надежны в работе.
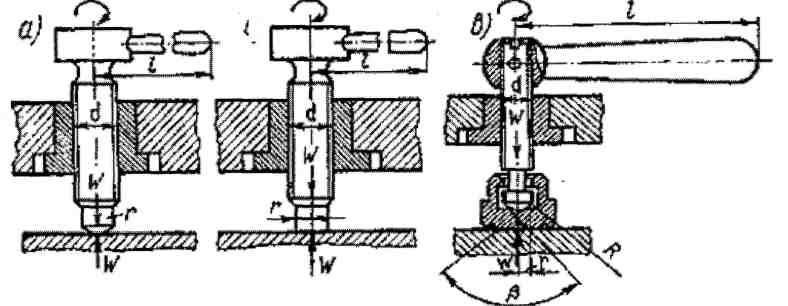
Рис. 3.1. Винтовые зажимы: а - со сферическим торцем; б - с плоским торцем; в – с башмаком
Винты могут быть со сферическим торцем (пятой), плоским и с башмаком, предупреждающим порчу поверхности.
При расчете винтов со сферической пятой учитывается только трение в резьбе.
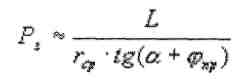
где: L - длина рукоятки, мм; rср - средний радиус резьбы, мм; - угол подъема резьбы.
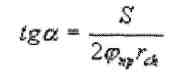
где: S — шаг резьбы, мм; пр - приведенный угол трения.
Pз1400 РuH где: Рu<150Н.
Условие самоторможения: < 640.
Для стандартных метрических резьб 2- 4 поэтому все механизмы с метрической резьбой самотормозящие.
При расчете винтов с плоской пятой учитывается трение на торце винта. Для кольцевой пяты:
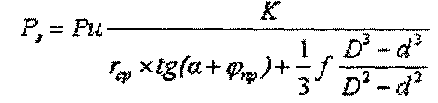
где: D - наружный диаметр опорного торца, мм; d - внутренний диаметр опорного торца, мм; f - коэффициент трения.
С плоскими торцами:
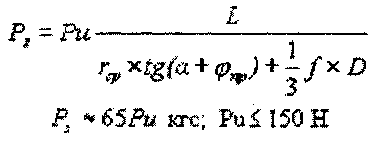
Для винта с башмаком:
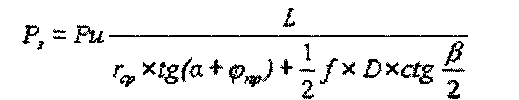
где
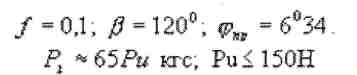
Материал: сталь 35 или сталь 45 с твердостью HRC 30-35 и точностью резьба по третьему классу.
3.3.2. Клиновые зажимы
Клин применяется в следующих конструктивных вариантах:
1. Плоский односкосый клин.
2. Двускосый клин.
3. Круглый клин.
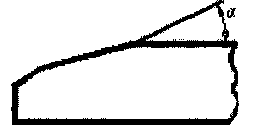
Рис. 3.2. Плоский односкосый клин
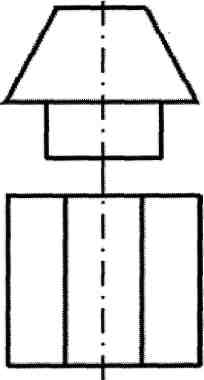
Рис. 3.3. Двускосый клин
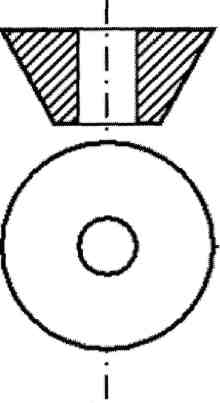
Рис. 3.4. Круглый клин
4) кривошипный клин в форме эксцентрика или плоского кулачка с рабочим профилем, очерченным по архимедовой спирали;
Следовательно, чем меньше хорда b, тем больше зазор X.
Однако, применение срезанных пальцев с небольшой хордой «b» приводит к быстрому износу пальцев.
Теперь можно написать:
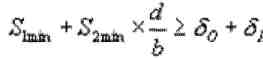
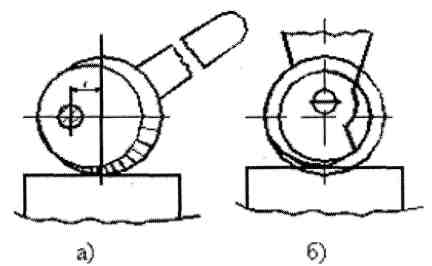
Рис. 3.5. Кривошипный клин: а - в форме эксцентрика; б) - в форме плоского кулачка
5) винтовой клин в форме торцевого кулачка. Здесь односкосый клин как бы свернут в цилиндр: основание клина образует опору, а его наклонная плоскость - винтовой профиль кулачка;
6) в самоцентрирующих клиновых механизмах (патроны, оправки) не пользуются системы из трех и более клиньев.
3.3.2.1. Условие самоторможение клина
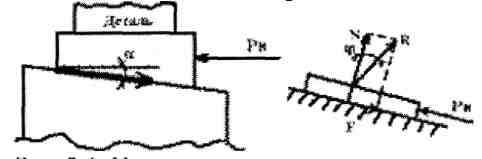
Рис. 3.6. Условие самоторможение клина
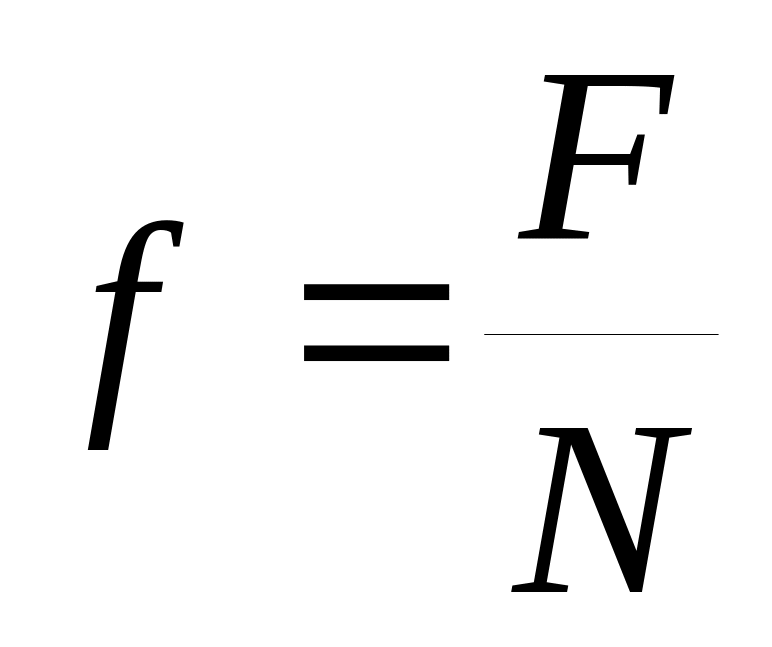
где: - угол трения;
f -коэффициент трения;
tg=f; =arctg f
Для клина с трением только по наклонной поверхности условие самоторможения:
с трением на двух поверхностях:
+1
Имеем: f = tg = 0,1; = 543/ или: f = tg = 0,15; = 830/
Тогда: условие самоторможение для клина с трением на двух поверхностях:
< 11° (ври f=0.1);
< 17° (при f=0,15);
для клина с трением только на наклонной поверхности:
<5°43/ (при f=0,]),
<8°30/ (при f=0,15).
С трением на двух поверхностях:
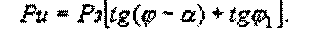
С трением только на наклонной поверхности:
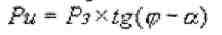
3.3.3.Эксцентриковые зажимы
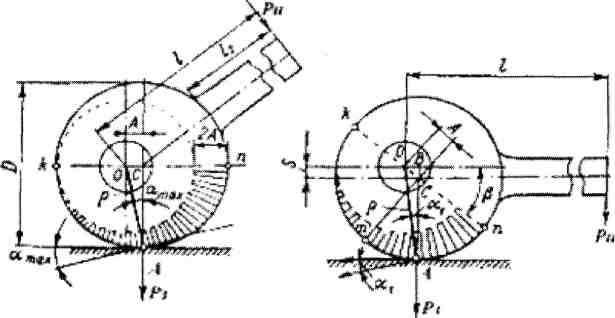
Рис. 3.7. Схемы для расчета эксцентриков
Такие зажимы являются быстродействующими, но развивают меньшую силу, чем винтовые. Обладают свойством самоторможения. Основной недостаток: не могут надежно работать при значительных колебаниях размеров между установочной и зажимаемой поверхностью обрабатываемых деталей.
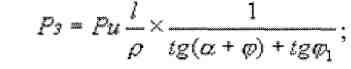
где
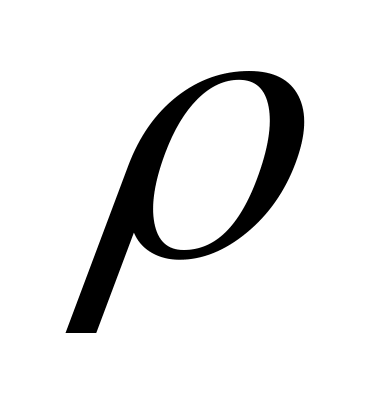 -
среднее значение радиуса, проведенного
из центра вращения эксцентрика в точку
А зажима, мм (средний угол подъема
эксцентрика в точке зажима;
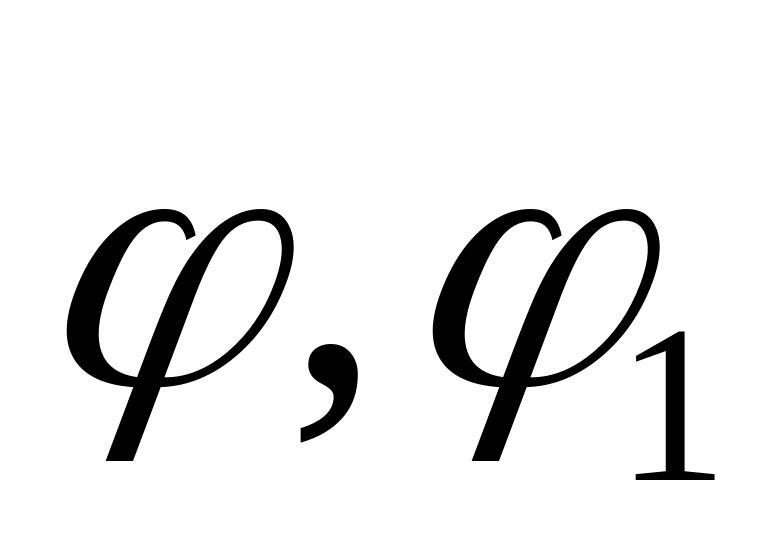 - углы трения скольжения в точке А зажима
и на оси эксцентрика.
Для расчетов принимают:
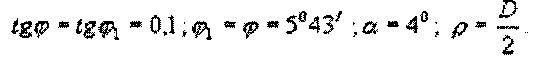
При l2D расчет можно производить по формуле:
Pз12Рu
Условие самоторможения эксцентрика:
D/e≥14; max≤11°,
Обычно принимают max ≤8°30/
Материал: сталь 20Х с цементацией на глубину 0,8-1,2 мм и закалкой до HRC50...60.
3.3.4. Цанги
Цанги представляют собой пружинящие гильзы. Их применяют для установки заготовок по наружным и внутренним цилиндрическим поверхностям.
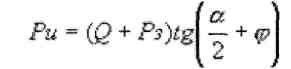
где: Рз - сила закрепления заготовки; Q — сила сжатия лепестков цанги; угол трения между цангой и втулкой.
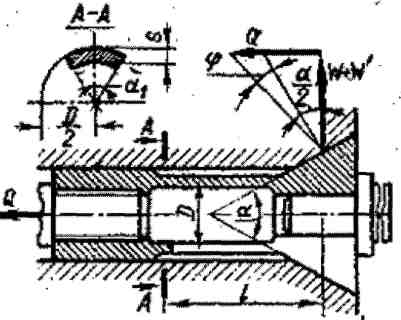
Рис. 3.8. Цанга
3.3.5. Устройства для зажима деталей типа тел вращения
Кроме цанги для зажима деталей имеющих цилиндрическую поверхность, применяют разжимные оправки, зажимные втулки с гидропластом, оправки и патроны с тарельчатыми пружинами, мембранные патроны и другие.
Консольные и центровые оправки применяют для установки с центральным базовым отверстием втулок, колец, шестерен, обрабатываемых на многорезцовых шлифовальных и других станках.
При обработке партии таких деталей требуется получить высокую концентричность наружных и внутренних поверхностей и заданную перпендикулярность торцов к оси детали.
В зависимости от способа установки и центрирования обрабатываемых деталей консольные и центровые оправки можно подразделить на следующие .виды: 1) жесткие (гладкие) для установки деталей с зазором или натягом; 2) разжимные цанговые; 3) клиновые (плунжерные, шариковые); 4) с тарельчатыми пружинами; 5) самозажимные (кулачковые, роликовые); 6) с центрирующей упругой втулкой.
а) 6)
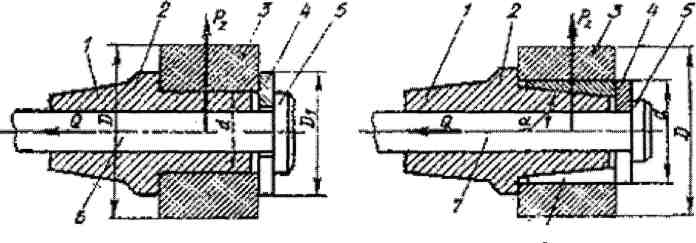
Рис. 3.9. Конструкции оправок: а — гладкая оправка; б — оп-
равка с разрезной втулкой
На рис. 3.9, а показана гладкая оправка 2, на цилиндрической части которой установлена обрабатываемая деталь 3. Тяга 6, закрепленная на штоке пневмоцилиндра, при перемещении поршня со штоком влево головкой 5 нажимает на быстросменную шайбу 4 и зажимает деталь 3 на гладкой оправке 2. Оправка конической частью 1 вставляется в конус шпинделя станка. При зажиме обрабатываемой детали на оправке осевая сила Q на штоке механизированного привода вызывает между торцами шайбы 4, уступом оправки и обрабатываемой деталью 3 момент от силы трения, больший, чем момент Мрез от силы резания Pz. Зависимость между моментами:
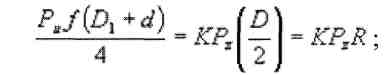
откуда сила на штоке механизированного привода:
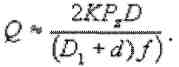
По уточненной формуле:
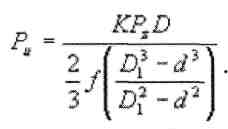
где: К= 1,5-2,0— коэффициент запаса; Рz — вертикальная составляющая сила резания, Н (кгс); D — наружный диаметр поверхности обрабатываемой детали, мм; D/ — наружный диаметр быстросменной шайбы, мм; d — диаметр цилиндрической установочной части оправки, мм; f = 0,1 — 0,15 — коэффициент трения сцепления.
На рис. 3.9, б показана оправка 2 с разрезной втулкой 6, на которой устанавливают и зажимают обрабатываемую деталь 3. Конической частью 1 оправку 2 вставляют в конус шпинделя станка. Зажим и разжим детали на оправке производят механизированным приводом. При подаче сжатого воздуха в правую полость пневмоцилиндра поршень, шток и тяга 7 движутся влево и головка 5 тяги с шайбой 4 перемещает разрезную втулку 6 по конусу оправки, пока она не зажмет деталь на оправке. Во время подачи сжатого воздуха в левую полость пневмоцилиндра поршень, шток; и тяга перемещаются вправо, головка 5 с шайбой 4 отходят от втулки 6 и деталь разжимается.