Материал: Проектирование станочных приспособлений. Сай В.А., Бородкин В.В
4.1. Вспомогательные элементы и устройства приспособлений
4.1.1. Поворотные и делительные устройства
Эти устройства применяют в многопозиционных приспособлениях для придания обрабатываемой заготовке различных положений относительного инструмента.
Делительное устройство состоит из диска, закрепляемого на поворотной части приспособления, и фиксатора.
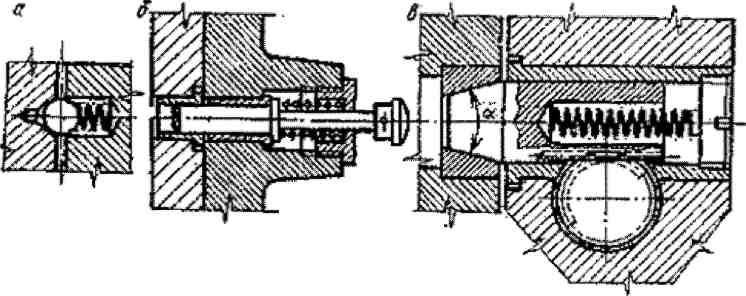
Рис. 4.1. Фиксаторы: а- шариковый; б, в - с вытяжными цилиндрическим и коническим пальцами соответственно кнопочного и реечного типа
Шариковый фиксатор (рис. 4.1 а) наиболее прост в изготовлении, но не обеспечивает точное деление и не воспринимает момент сил обработки.
Фиксатор с вытяжным цилиндрическим пальцем (рис. 4.1 б) может воспринимать момент сил обработки, но не обеспечивает высокую точность деления из-за наличия зазора в подвижных соединениях.
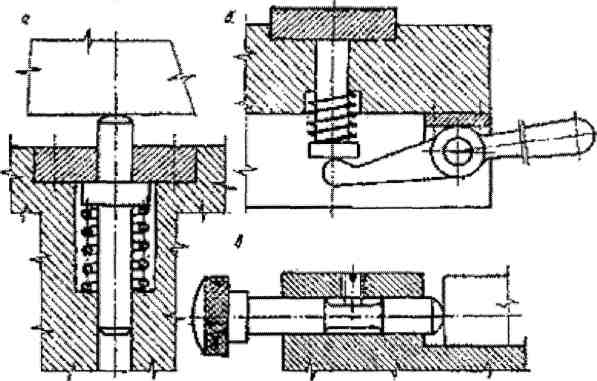
Рис. 4.2. Выталкиватели: а - пружинный; б - рычажный; в - кнопочный
Здесь суммарная погрешность шага, получаемая при делении и переносимая на обрабатываемую деталь зависит от допуска 1 на расстояние между осями двух соседних фиксирующих втулок, от зазоров S1 и S2 и возможного эксцентриситета втулок
= S1+S2+1+e
где 1 ≤ 0,003 мм; S1 и S2 ≤ 0,015 мм.
Фиксатор с конической частью вытяжного пальца обеспечивает большую точность, так как S1=0 (рис. 4.1 в).
Поворотные устройства выполняют механическими, пневмомеханическими, гидравлическими, пневмогидравлическими.
Выталкиватели ручного и автоматического типа применяют для быстрого удаления небольших деталей из приспособлений. Выталкиватели повышают производительность и создают удобство в работе.
4.1.2. Устройства для координирования и направления инструмента
Для выполнения отдельных операций механической обработки жесткость режущего инструмента бывает недостаточной. Для устранения упругих отжатий инструмента и придания ему определенного положения в процессе обработки относительно заготовки применяют направляющие детали: кондукторные и направляющие втулки и копиры.
Втулки, в которых режущий инструмент направляется ее рабочей частью, называют кондукторными.
Они применяются при обработке отверстий стандартными сверлами, зенкерами и развертками. Поэтому отверстия в кондукторных втулках изготавливаются в системе вала по подвижной посадке. Оснащенные кондукторными втулками приспособления для обработки отверстий на станках сверлильной группы называют кондукторами
Направляющие втулки отличаются от кондукторных тем, что в них режущий инструмент направляется своей специально предусмотренной направляющей частью. Инструмент может иметь одну, либо две направляющие части (переднюю и заднюю). Так оформляются специальные зенкеры и развертки. Обычно направляющие втулки выполняют вращающимися на подшипниках скольжения или качения.
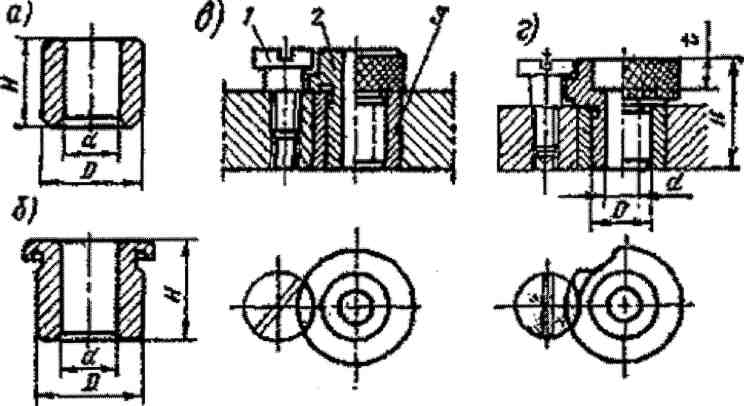
а - постоянная без бурта; б - постоянная с буртом; в -сменная; г - быстросменная.
Рис. 4.3. Стандартные кондукторные втулки
Постоянные втулки (рис. 4.3 а, б) применяются в кондукторах для мелкосерийного производства при обработке отверстий одним инструментом.
Сменные втулки (рис. 4.3 в, г) применяют в приспособлениях для массового и крупносерийного производства.
Втулки изготавливают из стали У10А, У12А, 9ХС, столь 20, сталь 20Х. Специальные втулки:
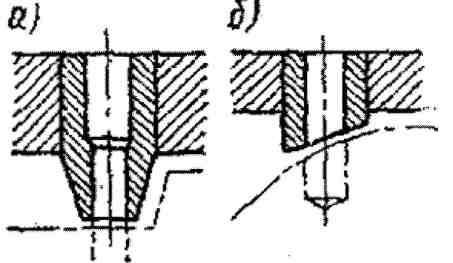
а - на уступе; б - на криволинейной поверхности
Рис. 4.4. Специальные кондукторные втулки для сверления
Накладные сверлильные кондуктора ориентируются по базовому отверстию или контуру обрабатываемой заготовки.
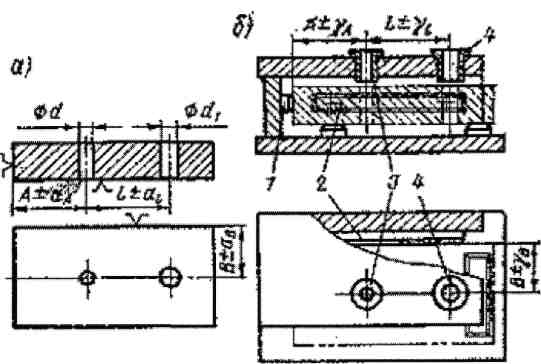
Рис. 4.5. Схема простановки размеров и допусков на сборочном чертеже кондуктора
На практике допуски а на расстояние между осями двух втулок или назначают в 2 - 3 раза меньшими соответствующих допусков 4 на чертеже детали, или выбирают, пользуясь следующими рекомендациями:
• в кондукторах для обработки проходных отверстий под болты и неточных отверстий под резьбу допуски 2 берут в пределах от ± 0,05 до ± 0,1 мм;
• в кондукторах, где требуется обработка отверстий высокой точности, например под подшипники валов, а также для обработки отверстий многошпиндельными головками, допуски 1 уменьшают до ±0,02 мм.
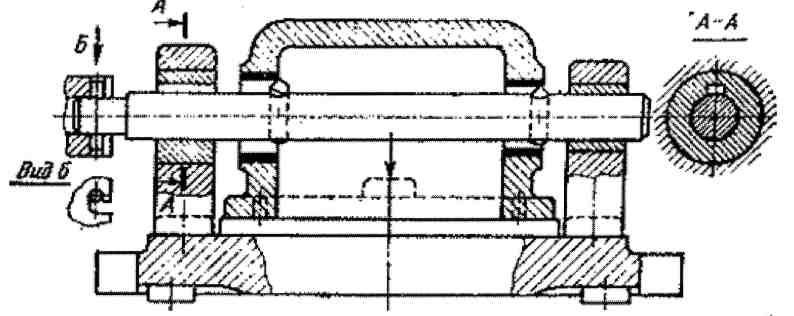
Рис. 4.6. Направляющая втулка для борштанги (схема расточного приспособления)
На внутренней поверхности втулки имеется шпоночный паз для принудительного вращения втулки. Для облегчения попадания шпонки борштанги в паз втулки ее выполняют со скошенными краями.
Копиры применяются при обработке фасонных и сложнопрофильных поверхностей. Роль копиров - направлять режущий инструмент для получения заданной траектории его движения относительно заготовки. Обработку с копирами производят на фрезерных, токарных, строгальных, шлифовальных и других станках.
4.1.3. Детали приспособлений для координирования режущего инструмента
При настройке и поднастройке станка для контроля положения режущего инструмента применяют высотные и угловые установки (рис. 4.7).
Установы закрепляют на корпусе приспособления.
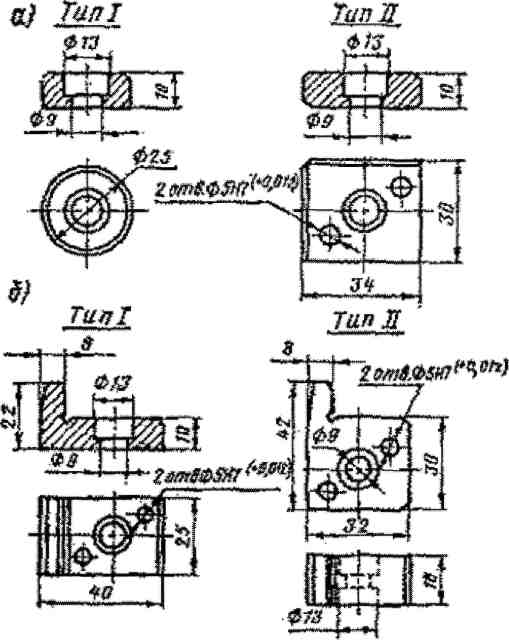
Рис.4.7. Высотные установы для фрез: а - высотный; б - угловой
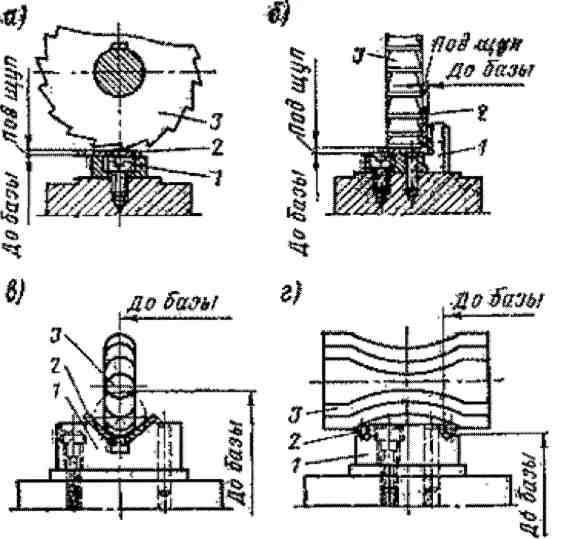
а - дисковой фрезы по высотному установу; б - тоже, по круговому; в - фасонной фрезы с выпуклым профилем; г- то же, с вогнутым; 1 - установ; 2 - щуп; 3 - фреза.
Рис. 4.8. Примеры координации фрез по установам с помощью щупа
Координация фрез по установам производится с помощью стандартных щупов (рис. 4.8).
Установы изготавливаются из сталей 15 и 20 с термообработкой до HRC55...60 или из стали 20Х с цементацией на глубину 0,8-1,2 мм до HRC55...60.
4.2. Корпусы приспособлений
Корпус является базовой деталью, объединяющей все элементы приспособления. На корпусе монтируют установочные элементы, зажимные устройства, детали для направления инструмента, а также вспомогательные детали и механизмы. Корпус воспринимает силы обработки и закрепления заготовки.
Требования, предъявляемые к корпусам приспособлений:
• корпус должен быть жестким и прочным при минимальной массе;
• удобным для очистки от стружки и отвода СОЖ;
• обеспечивать быструю и удобную установку и съем заготовок;
• обеспечивать установку и закрепление приспособления на станке без выверки ( для этого предусматривают направляющие элементы - пазовые шпонки и центрирующие бурты);
• прост в изготовлении, обеспечивать безопасность работы ( недопустимы острые углы, малые просветы между рукоятками и корпусом);
• корпусы передвижных или кантуемых приспособлений для сверления должны быть устойчивыми при разных положениях на столе станка, также корпуса выполняют с литыми или вставными ножками, ограничивающими контакт со столом станка.
Корпус на столе станка крепят с помощью болтов, заводимых в Т-образные пазы стола, или при помощи прихватов.
Для изготовления корпусов применяют серый чугун СЧ12 или сталь Ст. 3. В отдельных случаях (для корпусов поворотных приспособлений) - легкие сплавы на алюминиевой основе.
Корпусы приспособлений изготавливают литьем, сваркой, ковкой, резкой, сборкой из нормализованых узлов.
Литьем выполняют преимущественно корпусы сложной конфигурации (сроки их изготовления длительны).
Сваркой также можно получить корпусы сложной конфигурации, но сроки изготовления здесь ниже.
Ковкой и резкой сортового проката получают корпусы простых конфигураций и небольших размеров.
В корпусах сборного типа объем механической обработки несколько возрастает, а жесткость снижается.
Корпусы станочных приспособлений с небольшими силами резания можно выполнять из эпоксидных смол литьем в разовые формы из гипса, картона, пластилина.
Выбор варианта изготовления корпуса определяется условиями эксплуатации приспособления, сроками, себестоимостью и технологией изготовления.
4.2.1. Обеспечение жесткости, виброустойчивости и точности приспособлений
Жесткость в первую очередь обеспечивается в направлении действия сил закрепления и резания. Для повышения жесткости следует применять конструкции с малым количеством стыков, уменьшать зазоры в соединениях и устранять внецентреное приложение нагрузки. Предпочтительны цельные и сварные конструкции. Контактную жесткость стыков, работающих на сжатие повышают, уменьшая шероховатость и волнистость сопряженных поверхностей, применяя шлифование и шабрение.
Непостоянство силы резания и неоднородность жесткости станочных приспособлений и других элементов технологической системы предопределяют возникновение вибраций.
При вибрации увеличивается шероховатость обрабатываемой поверхности, ухудшаются условия работы режущего инструмента.
Для уменьшения вибрации необходимо увеличивать жесткость приспособления; уменьшать высоту приспособления и длину выступающих консольных элементов; использовать дополнительные опоры; увеличивать размеры опорных поверхностей; использовать демпфирующие элементы.
При вычерчивании общего вида и деталей приспособления назначают допуски на его размеры.
По точности исполнения эти размеры можно разбить на три группы.
К первой группе относятся:
а) размеры тех сопряжений, от которых зависит точность выполняемой обработки (например, расстояние между осями кондукторных втулок сверлильного приспособления); б) размеры установочных элементов, от точности которых зависит положение заготовки в приспособлении.
Ко второй группе относятся размеры тех сопряжений, от которых точность обработки не зависит (например, размеры сопряжений зажимных устройств, выталкивателей и так далее).
К третьей группе относятся свободные размеры обработанных и необработанных поверхностей.
Допуски на размеры первой группы берут в 2 - 3 раза меньше допусков на размеры, выдерживаемые при обработке.
Допуски на размеры второй группы определяют в зависимости от назначения механизма, а также характера и условий работы рассматриваемого сопряжения. Обычно здесь допуски берут по 7 - 9 квалитетам точности.
Свободные размеры, выполняют по 14 квалитету точности для обработанных и по 16-му для необработанных поверхностей.
Контрольные задания.
Задание 4.1.
Что должны содержать технические требования и техническая характеристика на общем виде приспособления?
Задание 4.2.
Какие втулки называются кондукторными, а какие направляющими?
Задание 4.3.
Какие требования предъявляются к корпусам приспособлений?
Задание 4.4.
Как обеспечить жесткость и виброустойчивость приспособления?
Задание 4.5.
На какие группы делятся размеры по точности исполнения?