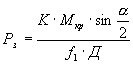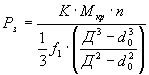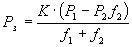Материал: Проектирование станочных приспособлений. Сай В.А., Бородкин В.В
5. Составление расчетной схемы и исходного уравнения для расчета зажимного усилия рз
Закрепление заготовки производится с помощью зажимных устройств различных конструкций. Принцип действия и конструкцию зажимного устройства конструктор выбирает исходя из конкретных условий выполнения операций: типа производства, величин сил резания, действующих на заготовку при выполнении операций, конструктивных особенностей заготовки, типа станка.
Методика силового расчета станочных приспособлений в некоторой степени определяется применяемыми зажимными устройствами, которые разделяются на три группы.
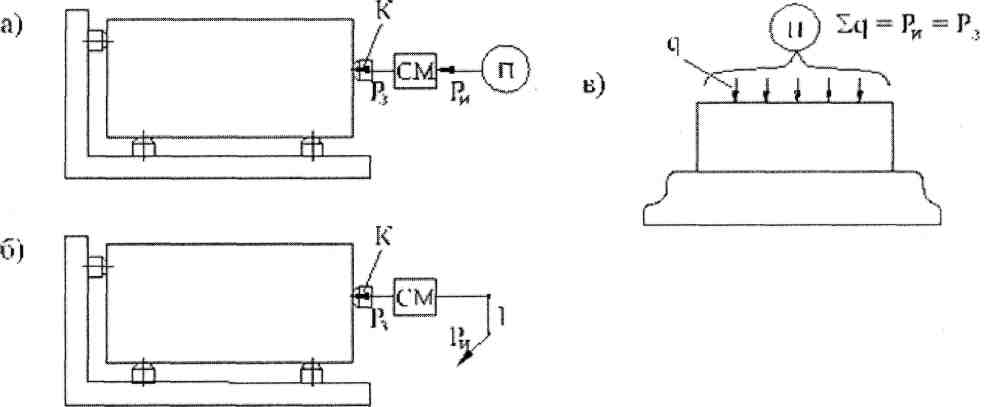
Рис. 5.1. Схемы зажимных устройств
К первой группе относятся зажимные устройства (рис. 5.1а), имеющие в своем составе силовой механизм (СМ) и привод (П), который обеспечивает перемещение контактного элемента (К) и создает исходное усилие Ри , преобразуемое силовым механизмом в зажимное усилие Р3 .Используемые приводы достаточны разнообразны: пневматические, гидравлические, пневмогидравлические, электрические и т.д. Применяются в серийном, крупносерийном производствах.
Во вторую группу (рис. 5.16) входят зажимные устройства, состоящие лишь из силового механизма, который приводится в действие непосредственно рабочим, прилагающим исходное усилие Ри на плече l. Эти устройства иногда называют зажимным устройством с ручным приводом (единичное и мелкосерийное производство).
К третьей группе относятся зажимные устройства, которые в своем составе не имеют силового механизма, а используемые приводы лишь условно можно назвать приводами, так как они не вызывают перемещений элементов зажимного устройства и только создают зажимное усилие Р3 , которое в этих устройствах является равнодействующей равномерно распределенной нагрузки q, непосредственно действующей на заготовку и создаваемой либо в результате атмосферного давления, либо посредством магнитного силового потока. К этой группе относятся вакуумные и магнитные устройства (рис. 5.1 в). Применяются во всех видах производства.
Силовой расчет станочных приспособлений можно разбить на следующие этапы:
1. Определение сил и моментов резания.
2. Выбор коэффициента трения f заготовки с опорными и зажимными элементами.
3. Составление расчетной схемы и исходного уравнения для расчета зажимного усилия Р3.
4. Расчет коэффициента надежности закрепления К.
5. Составление расчетной схемы и исходного уравнения для расчета исходного усилия Ри .
6. Расчет диаметров силовых цилиндров пневмо- и гидроприводов.
5.1. Определение сил и моментов резания
Действующие на заготовку силы и моменты резания можно рассчитать по формулам, приводимым в справочниках и нормативах по режимам резания применительно к определенному виду обработки.
5.2. Выбор коэффициента трения заготовки с опорными и зажимными элементами
В приспособлениях силы трения возникают на поверхностях контакта заготовки с опорными и зажимными элементами. Величина коэффициента трения ( зависит от многих факторов]. При использовании приспособлений его определение связано с определенными трудностями. В приспособлениях встречается много различных сочетаний контактных поверхностей, различающихся по форме, состоянию поверхности, твердости и т.д. Значения коэффициента трения для некоторых сочетаний контактных поверхностей приведены в табл. 5.1.
Таблица 5.1
Значение коэффициента трения f
Характеристика контактируемых поверхностей |
Значение f |
Обработанная поверхность заготовки контактирует с плоскостью опорных элементов (пластин, магнитной плиты, и т.п.) или плоскостью контактных элементов зажимных устройств |
0,1-0.15 |
Обработанная поверхность заготовки контактирует с опорным элементом (базирование на иршму или на опорный штырь со сферической головкой). |
0,18-0,3 |
Необработанная поверхность заготовки контактирует с закаленным насеченным .элементом (базирование на штыри с насеченной головкой). |
0,5-0,8 |
Контактный элемент при закреплений соприкасается с цилиндрической поверхностью заготовки (при установке в кулачках, в цанге и т.п.) и имеет: острые рифления гладкую поверхность кольцевые канавки крестообразные канавки |
0,7- 1,0 0,25 035 0,45 |
Окончание табл. 5.1
Контактный элемент соприкасается с необработанной поверхностью и имеет: кольцевые канавки насечку |
0,4-0,5 0,5 -0,8 |
5.3. Составление расчетной схемы и исходного уравнения для расчета зажимного усилия р3
Величину необходимого зажимного усилия определяют на основе решения задачи статики, рассматривая равновесие заготовки под действием приложенных к ней сил. Для этого необходимо составить расчетную схему, то есть изобразить на схеме базирования заготовки все действующие на нее силы: силы и моменты резания, зажимные усилия, реакции опор и силы трения в местах контакта заготовки с опорными и зажимными элементами.
Расчетную схему следует составлять для наиболее неблагоприятного местоположения режущего инструмента по длине обрабатываемой поверхности.
По расчетной схеме необходимо установить направления возможного перемещения или поворота заготовки под действием сил и моментов резания, определить величину проекций всех сил на направление перемещения и составить уравнения сил и моментов:
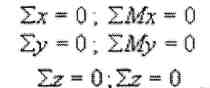
Примеры расчета зажимного усилия Р3
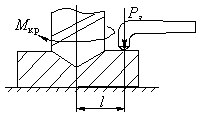
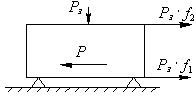
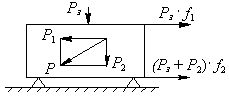
Пример 1. Фрезерование плоскости при данном способе базирования и закрепления заготовки (рис. 5.2)
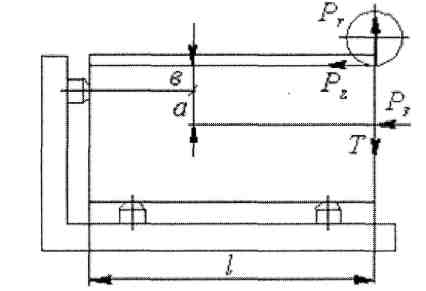
Рис. 5.2. Фрезерование плоскости
Из уравнения равновесия:
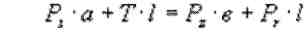
Введем коэффициент надежности закрепления К:
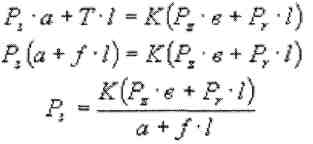
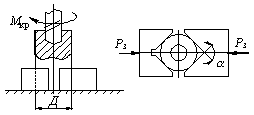
Пример 2. Сверление отверстия в заготовке, закрепленной в 3-х кулачковом патроне (рис. 5.3).
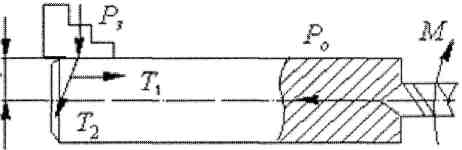
Рис. 5.3. Сверление отверстия
При перемещении заготовки в кулачках вдоль оси имеем коэффициент трения f1, а при поворачивании f2.
Тогда
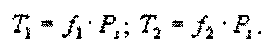
Определим величину зажимного усилия при условии недопустимости перемещения заготовки в кулачках. Предположим, что в патроне 3 кулачка. Тогда 3 Т1=Р0. Введем К:
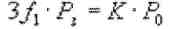
откуда
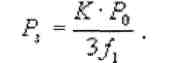
При условии недопустимости провертывания заготовки в кулачках
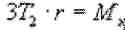
или
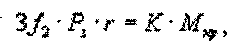
откуда
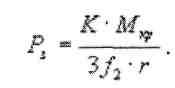
Окончательно имеем
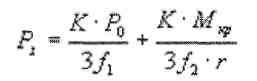
5.4. Расчет коэффициента надежности закрепления к
Так как в производственных условиях могут иметь место отступления от тех условий, применительно к которым рассчитывались по нормативам силы и моменты резания, возможное увеличение их следует учесть путем введения коэффициента надежности (запаса) закрепления К и умножения на него сил и моментов, входящих в составленные уравнения статики.
Значение коэффициента надежности К следует выбирать дифференцированно в зависимости от конкретных условий выполнения операции и способа закрепления заготовки. Его величину можно представить как произведение частных коэффициентов, каждый из которых отражает влияние определенного фактора:
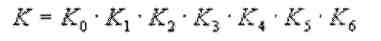 ,
где К0 - гарантированный коэффициент запаса надежности закрепления, К0 =1,5;
К1 - коэффициент, учитывающий увеличение силы резания из-за случайных неровностей на заготовках;
Таблица 5.2
Значение коэффициента Kj
Способ обработки |
Компоненты сил резания |
К2 |
Обрабатывае- мый материал |
Сверление |
Крутящий момент М Осевая сила Pо |
1,15
1,10 |
Чугун |
Предварительное (по корке) зенкерование |
Крутящий момент М Осевая сила Р® |
1,3
1.2 |
Чугун при износе по задней поверхности резца- 1,5 мм |
Предварительное точение |
Тангенциальная сила Pz Радиальная сила Ру Сила подачи Рх |
1.0- 1,4 1,2 1,6 1,25 |
Сталь и чугун Сталь Чугун Сталь Чугун |
Цилиндрическоеe предварительное и чистовое фрезерование |
Окружная сила Pz |
1,75 - 1,90
1,2- 1,4 |
Вязкие стали
Твердые стали и чугуны |
Торцевое предварительное и чистовое фрезерование |
Окружная сила Pz |
1,75-1,90 1,2- 1,4 |
Вязкие стали Твердые стали и чугуны |
Шлифование |
Тангенциальная сижа Pz |
1,15- 1.20 |
Сталь |
Протачивание |
Сила резания Pz |
1,55 |
Сталь |
К1 = 1,2- для черновой обработки;
К1 - 1,0 - для чистовой обработки;
К2 - коэффициент, учитывающий увеличение силы резания вследствие затупления инструмента (табл. 5.2);
К3 - коэффициент, учитывающий увеличение силы резания при прерывистом резании, К3 = 1,2;
К4 - учитывает непостоянство зажимного усилия;
К4= 1,3 - для ручных зажимов;
К4 = 1,0 — для пневматических и гидравлических зажимов;
К5 - учитывает степень удобства расположения рукояток в ручных зажимах;
• К5 = 1,2 - при диапазоне угла отклонения рукоятки 90°;
• К5 = 1,0 - при удобном расположении и малой длине рукоятки;
К6 - учитывает неопределенность из-за неровностей места контакта заготовки с опорными элементами, имеющими большую опорную поверхность (учитывается только при наличии крутящего момента, стремящегося повернуть заготовку);
• К6 = 1,0 - для опорного элемента, имеющего ограниченную поверхность контакта с заготовкой;
• К6 = 1,5 - для опорного элемента с большой площадью контакта. Величина К может колебаться в пределах 1,5...8,0. Если К < 2,5, то при расчете надежности закрепления ее следует принять равной К = 2,5 (согласно ГОСТ 12.2.029-77).
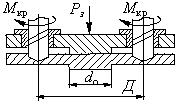
В таблице 5.3 приведены схемы для определения силы зажима Р3 заготовок для различных видов механической обработки.
расчете надежности закрепления ее следует принять равной К = 2,5 (согласно ГОСТ 12.2.029-77).
В таблице 5.3 приведены схемы для определения силы зажима Р3 заготовок для различных видов механической обработки.
Таблица 5.3
Схемы для определения исходного усилия Р3
1 |
|
|
2 |
|
|
3 |
|
|
4 |
|
|
5 |
|
|