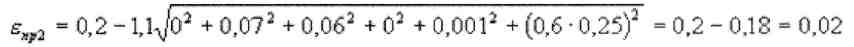Материал: Проектирование станочных приспособлений. Сай В.А., Бородкин В.В
а) для опор с малой поверхностью контакта: и=И=1N;
б) для опор с развитой поверхностью контакта: и=И=2N
где И - размерный износ опоры, мм;
1,2 - постоянные, зависящие от вида установочных элементов и условий контакта заготовок с опорой (приложение, табл. 22);
N — количество контактов заготовок с опорой в год (количество установок).
Примеры расчета приспособления на точность
В заготовке 1 обрабатывается отверстие диаметром 10Н8 при помощи кондуктора 2 с быстросменными втулками 3. Заготовка базируется плоскостью Б на опорные пластины 4 и 5, а отверстием А - на ромбический палец 6 и плоскостью В - на опору 7. Необходимо определить точность изготовления приспособления (рис. 11.4).
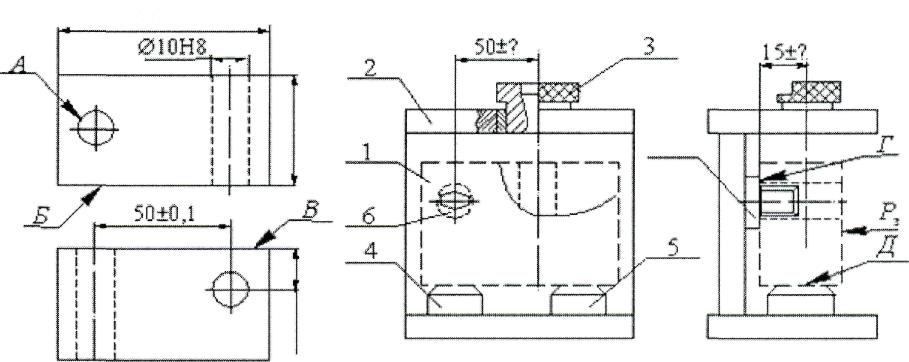
Рис. 11.4. Приспособления для обработки деталей
В первую очередь необходимо обосновать параметры для расчета приспособления на точность при выполнении размеров 50 ±0,1 и 15 0,1. Для обеспечения при обработке параллельности оси обрабатываемого отверстия и плоскости В и перпендикулярности осей отверстий в пределах заданных допусков размеров в качестве расчетных параметров следует принять:
• отклонение от параллельности оси втулки 3 относительно установочной плоскости Г опоры 7;
• отклонение от перпендикулярности оси пальца 6 относительно оси втулки 3.
Проведем расчет точности изготовления приспособления из условия обеспечения размера 50 ±0,1 мм.
Погрешность базирования
б
равна максимальному зазору Smax
между отверстием А
заготовки и пальцем
6. Отверстие А имеет диаметр 12Н8 = 12+0,027
, а диаметр пальца 6 - 12д6 =
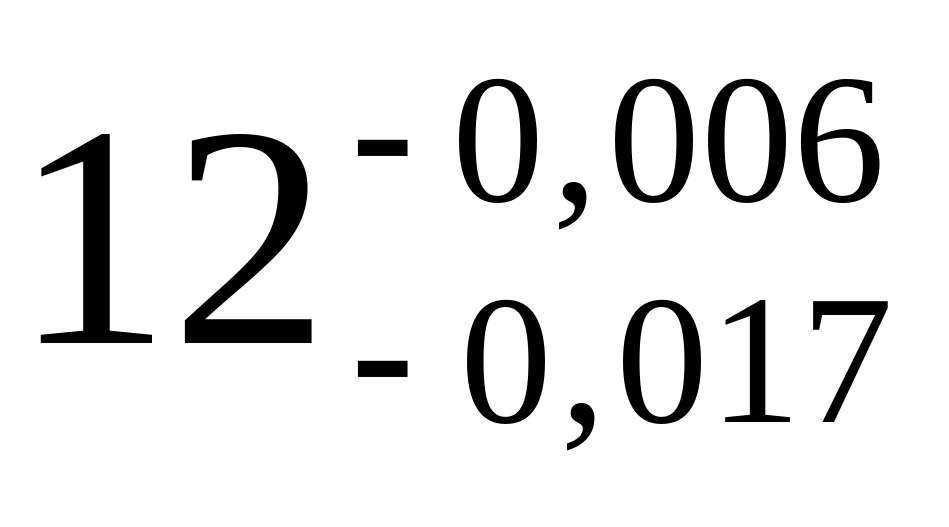 .
Тогда Smax
= 0,027 + 0,017 = 0,044 мм.
Следовательно б
= 0,044
мм.
Погрешность закрепления з для данного случая (заготовка со шлифованной поверхностью В с габаритными размерами 50 (80 мм, зажим ее в приспособлении осуществляется винтовым устройством) определяется по табл. 4 (см. приложение): з - 0,04мм.
Погрешность расположения
приспособления на станке р.п.
определяется зазором
между втулкой 3 и зазором. Для получения
диаметра 10Н8 необходимо сверление до
диаметра 9,8Н11 и развертывание разверткой
10Н6. Сверление производят сверлом
9,8-0,036.
Предположим, что для диаметра отверстия
в быстросменной втулке 3 принять
отклонение по F7.
Тогда диаметр будет
равен 9,8F7
=
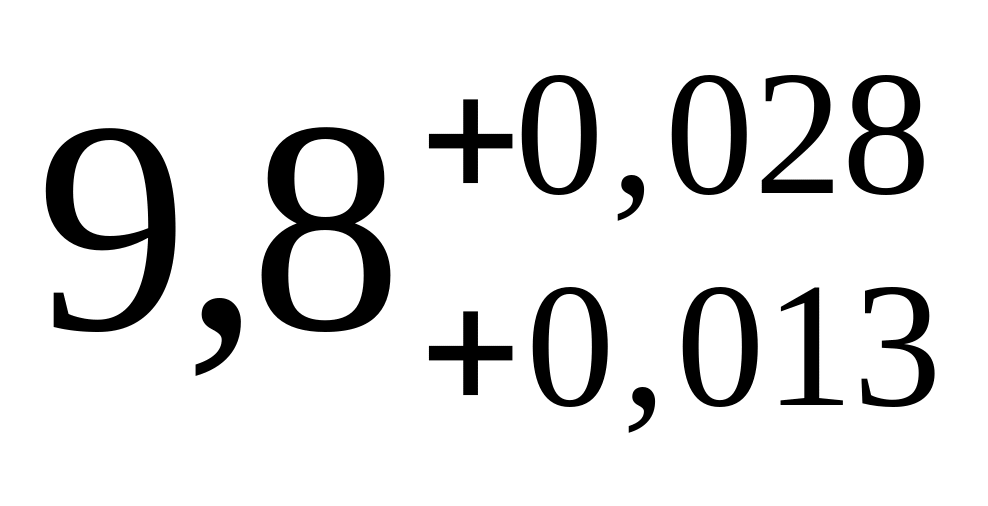 Имеем Smax
= 0,028 + 0,036 = 0,064 мм,
р.п. = Smax = 0,064 мм
Погрешность от перекоса инструмента п определяется суммой погрешности п = вт+S . Погрешность вт=2вт , где вт = 0,005 +0,01мм - эксцентриситет втулки. Примем вт = 0,01мм, тогда вт - 0,02 мм.
Погрешность зазора S=
Smax
определяется для
быстросменных втулок, устанавливаемых
в неподвижные втулки по посадке Н6/д5
или Н7/д6.
В данном случае примем посадку Н7/д6.
Для сверла диаметром 9,8 мм быстросменная
втулка имеет диаметр 15 мм [13]. Тогда для
15Н7/д6
имеет: 15Н7 = 15+0,018;
15д6
=
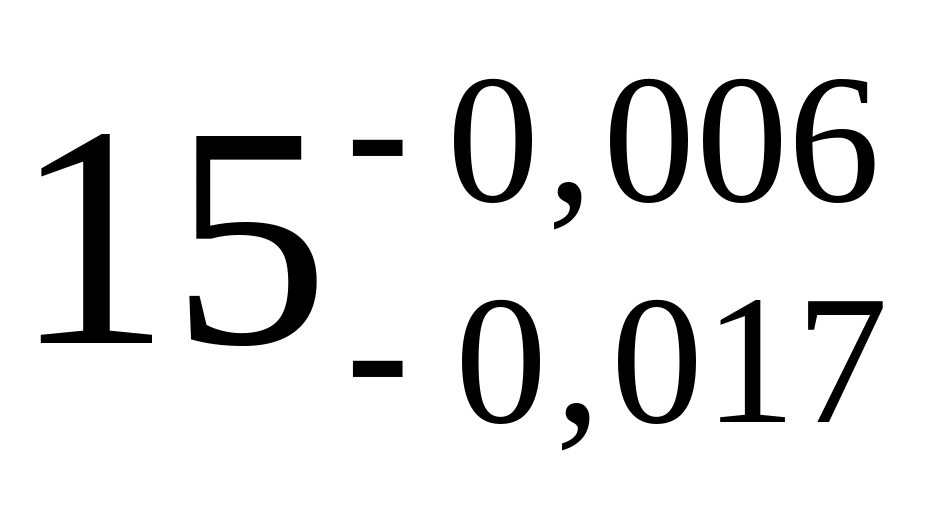 и окончательно:
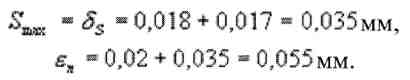
Погрешность и от изнашивания установочных элементов определяется по формуле: и = И = 2N. Имеем N = 500; 2= 0,002 (приложение, табл. 22);
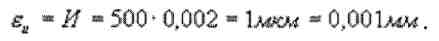
Определяем экономическую точность обработки: для принятых условий (сверление по кондуктору) (приложение, табл. 15) =0,1 мм. Принимаем кт1 = 0,8; кТ = 1,2; кт2 = 0,6. Окончательно имеем:
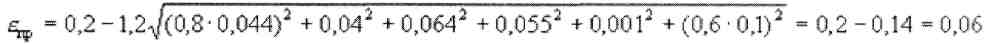
Таким образом, на сборочном чертеже приспособления необходимо привести отклонение от перпендикулярности оси пальца 6 относительно оси втулки 3 не более 0,06 мм.
Теперь проведем расчет приспособления на точность при условии выполнения размера 15 ±0,1 мм.
Погрешность базирования б здесь равна нулю. Погрешность закрепления з также равна 0,04 мм.
Погрешность расположения приспособления на станке р.п.= 0,064 мм.
Погрешность от перекоса инструмента п = 0,055мм.
Погрешность от изнашивания установочного элемента и определяется:
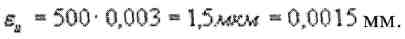
Экономическая точность обработки равна f= 0,16 мм (приложение, табл. 18) кТ1 = 0,8; кТ = 1,1; кТ2 = 0,6. Тогда имеем:
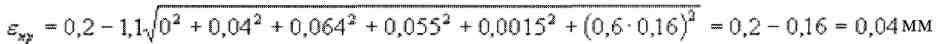
Таким образом, на сборочном чертеже приспособления необходимо поставить отклонение от параллельности оси втулки 3 относительно установочной плоскости Г опоры 7 не более 0,04 мм.
Пример. Заготовка 1 (рис. 11.5) обрабатывается по поверхностям А, Б и В в приспособлении на фрезерном станке способом автоматического получения заданных размеров. Заготовка 1 устанавливается плоскостями Д и Г на опорные пластины 2 и 3, размещенные на корпусе 4 приспособления. Ориентация приспособления на столе станка относительно Т-образных пазов осуществляется посредством направляющих шпонок 5.
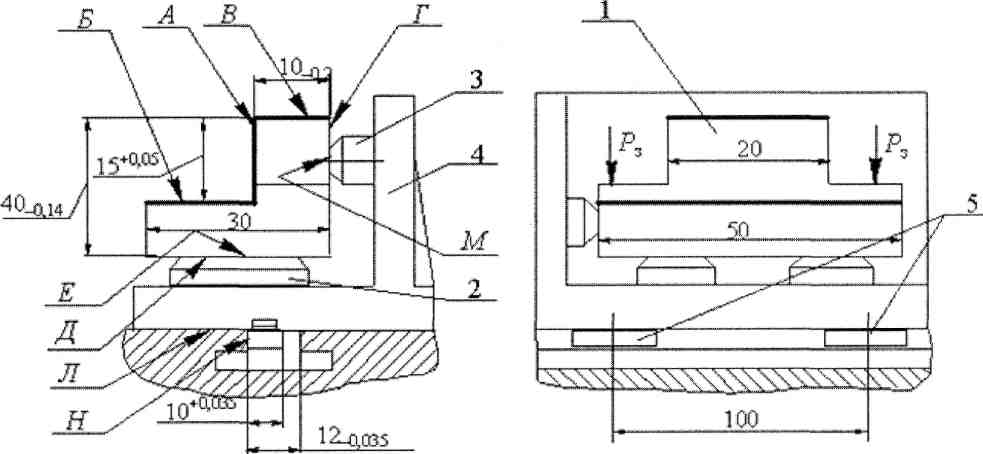
Рис. 11.5. Обработка заготовки в приспособлении на фрезерном станке
При фрезеровании детали размеры 10-0,2 и 40-0,14 выдерживаются за счет установки в приспособлении, а размер 15+0,05 за счет размеров и настройки инструмента.
Поэтому для обеспечения при обработке параллельности горизонтальности плоскостей Б и В и боковой плоскости А относительно плоскостей Д и Г заготовки в пределах заданных допусков размеров в качестве расчетных параметров следует приняты отклонение от параллельности рабочей (установочной) плоскости Е опорных плоскостей 2 относительно установочной поверхности Л корпуса 4 приспособления; отклонение от параллельности рабочей (установочной) плоскости М опорной пластины 3 относительно боковой поверхности Н направляющих шпонок 5 приспособления.
Расчет точности изготовления приспособления из условия обеспечения размера заготовки 40-0,014 Погрешность базирования заготовки б равна нулю, так как в данном случае измерительная и установочная базы совпадают.
Погрешность закрепления з, для данного случая (заготовка со шлифованной поверхностью Д, с поперечными размерами 30х50, зажим ее в приспособлении осуществляется пневматическим зажимным устройством) определяется по табл. 4 (см. приложение): з= 0,030мм.
Погрешность расположения приспособления на станке равна нулю, так как осуществляется надежный контакт установочной плоскости приспособления с плоскостью стола станка.
Погрешность от перекоса инструмента нравна нулю, так как в приспособлении отсутствуют направляющие элементы.
Погрешность от изнашивания установочных элементов определяется по формуле:
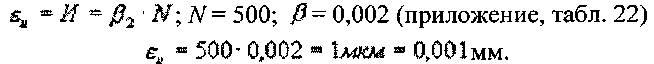
Определяем экономическую точность обработки. Для принятых условий (заготовка из стали, фрезерование отделочное, размер 40 мм) по табл. 10 приложения = 0,1 мм. Принимаем кт1 = 0,8; кт = 1,1; кт2 = 0,6. Окончательно имеем:
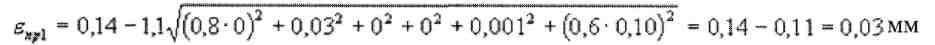
Таким образом, на сборочном чертеже приспособления необходимо указать отклонения от параллельности плоскости Е относительно Л не более 0,03 мм на длине 50 мм или 0,06 мм на 100 мм.
Теперь рассчитаем приспособление на точность из условия обеспечения размера заготовки 10-0,02 мм.
Погрешность базирования б равна нулю. Погрешность закрепления нравна 0,025 мм.
Погрешность расположения приспособления на станке определяется по формуле
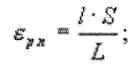
где l - длина детали, мм;
S - наибольший зазор между направляющими шпонками приспособления и Т-образным пазом стола станка, мм;
L - расстояние между шпонками, мм.
Тогда:
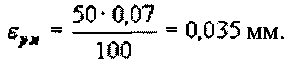
Погрешность от перекоса инструмента п=0.
Погрешность от изнашивания установочного элемента и - 0,001 мм. Экономическая точность обработки равна = 0,14 мм. Кт1 = 0,8; Кт = 1,1; Кт2 = 0,6. Тогда имеем:
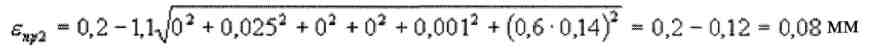
На сборочном чертеже приспособления необходимо указать отклонение от параллельности плоскости М относительно Н не более 0,08 мм на длине 50 мм или 1,6 /100 мм.
Пример. В заготовке 1 обрабатывается ступенчатое отверстие А в приспособлении на токарном станке (рис. 11.6). Заготовка 1 устанавливается плоскостью Б на две опорные пластины 2 и 3, плоскостью В - на опорную пластину 4 и плоскостью .Г-на торец втулки 5. Пластины 2, 3 и 4 размещаются на угольнике 6, приваренном к планшайбе 7. Для балансировки (уравновешивания) приспособления на планшайбе 7 закрепляется противовес 8. Приспособление устанавливается на шпиндель токарного станка с помощью переходного фланца 9, который выточкой Д центрируется по коническому пояску шпинделя 10. Центрирование приспособления на фланце 9 производится выточкой Е по буртику Ж фланца 9 по посадке H7/h6.
При растачивании отверстия приспособление влияет на получаемые размеры 50+0,1 мм и 75 + 0,1 мм.
В качестве расчетных параметров следует принять отклонение от параллельности оси шпинделя относительно установочных плоскостей Л и М опорных пластин 2, 3 и 4.
Рис. 11.6. Обработка заготовки на токарном станке
Проведем расчет точности изготовления приспособления из условия обеспечения размера заготовки 50 ± 0,11 мм.
Погрешность базирования б= 0, так как в данном случае измерительная и установочная базы совпадают. Погрешность закрепления для данного случая по табл. 4 (см. приложение) равна 0,05 мм.
Погрешность расположения приспособления на станке р.п., будет определяться следующими погрешностями:
• биением б.б буртика Ж фланца 9 относительно конической выточки Д;
• смещением см оси приспособления относительно оси фланца в пределах зазора между выточкой Е приспособления и буртиком Ж фланца;
• биение ш конического пояска шпинделя.
Принимаем величину б.б = 0,01мм.
Максимальное смещение см оси приспособления относительно оси фланца составляет см = Smах, где Smax - максимальный зазор в этом соединении. По таблице допусков диаметр 165Н7 = 165+0,04, а диаметр 165h6 = 165-0,025. Таким образом
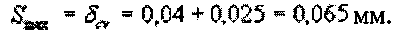
Биение ш, конического пояска шпинделя принимаем равным 0,011 мм [12]. Таким образом:
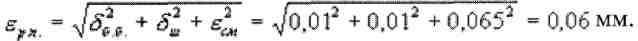
Погрешность от перекоса инструмента п= 0, так как в приспособлении отсутствуют направляющие элементы.
Погрешность u от изнашивания установочных элементов определяется по формуле
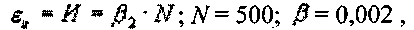
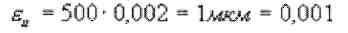
Определяем экономическую точность обработки: <©= 0,25 мм (приложение, табл. 18).
Принимаем кт1 = 0,8; кт= 1,1; кт2 = 0,6.
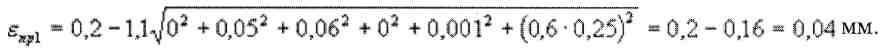
Таким образом, на сборочном чертеже приспособления необходимо указать отклонение от параллельности оси шпинделя относительно плоскости Л не более 0,04 мм на длине 50 мм или 0,08 мм на 100 мм.
Теперь проведем расчет точности изготовления приспособления из условия обеспечения размера заготовки 75 + 0,1 мм.
Погрешность базирования б равна нулю. Погрешность закрепления равна 0,07 мм.
Погрешность расположения приспособления на станке р.п. = 0,06 мм.
Погрешность от перекоса инструмента п = 0.
Погрешность от изнашивания установочного элемента и = 0,001 мм; = 0,25 мм. кт1 = 0,8; кт= 1,1; кт2 = 0,6.