Материал: Проектирование станочных приспособлений. Сай В.А., Бородкин В.В
б) при расчетах по фактическим данным — определяются поля рассеяния, координаты их середин и в случае необходимости строятся кривые рассеяния размеров составляющих звеньев; по формулам (12.14) и (12.11) определяются относительные средние квадратические отклонения и коэффициенты асимметрии кривой рассеяния размеров каждого из составляющих звеньев; по формулам (12.12) и (12.13) рассчитывается поле, рассеяния размеров замыкающего звена; по формуле (12.8) устанавливается возможная координата середины поля рассеяния размеров замыкающего звена; в случае необходимости определяется координата центра группирования размеров замыкающего звена по формуле (12.8), а также рассчитывается возможный выход отклонений размеров замыкающего звена за пределы его поля допуска.
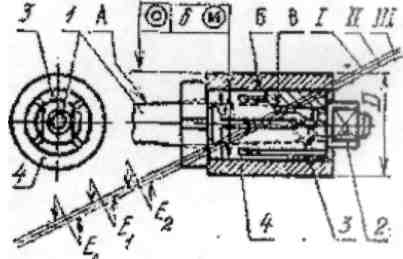
Рис. 12.1. Оправка с установочно-разжимным элементом:
I - ось установочного конуса корпуса приспособления; II - ось рабочего конуса корпуса и конического отверстия разжимной втулки; III - ось наружной цилиндрической поверхности разжимной втулки
Пример 1. На рис. 12.1 изображена оправка с установочно-разжимным элементом 3 в виде втулки с двусторонними разрезами и внутренним конусом. Заготовку 4 устанавливают по внутренней поверхности диаметром d на наружную поверхность Б втулки 3. Зажим заготовки обеспечивается вращением гайки 2. При обработке заготовки 4 задан допуск соосности ее поверхностей диаметром d и D. В качестве расчетного параметра при расчете приспособления на точность выбран допуск соосности цилиндрической установочной поверхности Б и конической поверхности А корпуса I. Допустим, что пр = 0,04 мм. Этот допуск необходимо обеспечить сборкой изготовленных с соответствующей точностью деталей. Допуски составляющих звеньев размерной цепи следует определять путем расчета размерной цепи (прямая задача).
Задача. Обеспечить требуемый допуск соосности рабочей поверхности Б втулки 3 и установочной поверхности А корпуса 1 приспособления, изображенного на рис. 12.1.
Замыкающим звеном является отклонение от соосности Е. , связывающее по точности относительного .расположения оси цилиндрической поверхности Б и конической поверхности А приспособления. Исходя из служебного назначения приспособления, следует принять минимальное отклонение от соосности равным 0. максимальное — 0,04 мм.
Следовательно, поле допуска соосности Е =0,04-0 = 0,04 мм, а координата середины поля допуска :
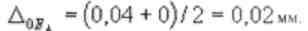
Отклонение от соосности, согласно рис. 12.1 определяется по уравнению размерной цепи:
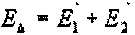
Задача решается методом полной взаимозаменяемости. При этом должно быть соблюдено условие
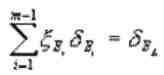
В линейной размерной цепи для увеличивающих составляющих звеньев 1=1. С учетом степени сложности достижения требуемой точности составляющих звеньев по таблицам экономической точности обработки установлены значения Е1 = 0,015 мм; Е2 =0,025 мм. Принимается координата середины поля допуска 0Е1 = 0,0075 мм.
Координата середины поля допуска второго звена находится из уравнения
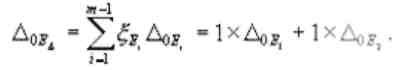
откуда
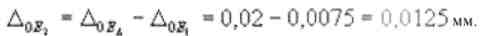
Правильность назначения допусков можно проверить по формулам (12,7) и (12.8) представив значения 0Е и Е
соответственно через 0Е1 и Е1, установленные при расчете допусков:
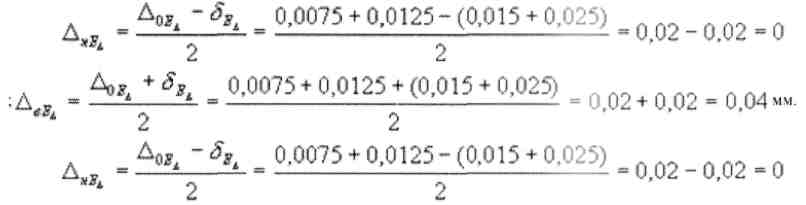
Сопоставление с условиями задачи показывает, что допуски установлены верно.
Пример 2. Заготовка 5 (рис. 12.2, а) базовыми поверхностями устанавливается на опорные пластины 2 и 3. размещенные на угольнике 4 приспособления. На фрезерном станке обрабатывается ряд поверхностей заготовки, в том числе поверхность L. При этом выдерживается размер а, с целью обеспечения которого при расчете приспособления на точность в качестве расчетного параметра выбран допуск параллельности рабочей поверхности А опорных пластин 2 относительно поверхности Г корпуса 1, которой приспособление контактирует с поверхностью стола фрезерного станка. Погрешность приспособления в собранном виде по выбранному параметру пр = 0,03 на длине 300 мм.
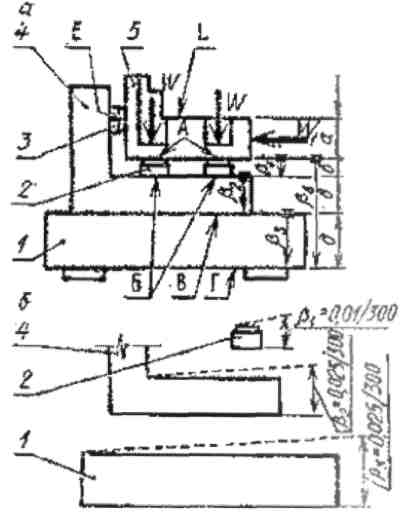
Рис. 12.2. Схема фрезерного приспособления (а) и составляющие звенья размерной цепи (б)
Задача. Рассчитать и установить допуски относительных поворотов поверхностей деталей приспособления с целью обеспечения требуемой параллельности рабочей поверхности А пластин 2 и опорной поверхности Г корпуса 1 приспособления. Это отклонение принято за замыкающее звено размерной цепи.
Полученный расчетом
приспособления на точность допуск
параллельности принимается за допуск
замыкающего звена размерной цепи, т.
е.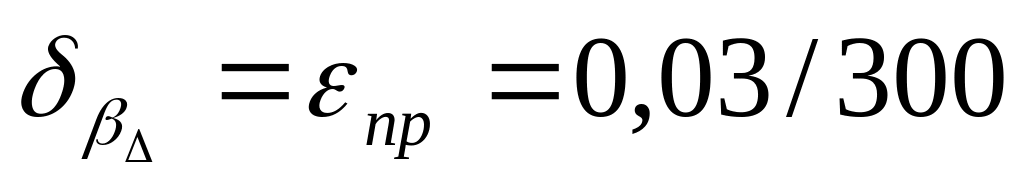 мм.; При этом следует указать, что
рассчитывается самый неблагоприятный
случай, когда поверхности деталей
приспособления поворачиваются в одну
сторону. Принимая за положительное
направление поворот заготовки против
часовой стрелки, можно установить
0Е=+0,015/300
мм. Выявленная размерная цепь нанесена
на рис. 12.2 (б). При расчетах допусков
поворотов поверхностей удобно привести
допуски поворота поверхностей к линейным
величинам, отнесенным к соответствующей
единой длине — к общему знаменателю.
Это позволяет во время расчетов не
учитывать его и использовать методику
и формулы, служащие для расчета линейных
допусков. После расчетов отброшенный
знаменатель можно восстановить.
Рассчитывается среднее значение допуска:
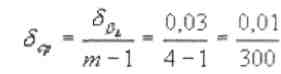 мм
Полученный результат говорит о том, что изготовление детали приспособления с таким допуском размеров экономически не оправдано. Поэтому следует отказаться от достижения требуемой точности обработки методом полной взаимозаменяемости и рассмотреть возможность ее достижения с использованием метода неполной взаимозаменяемости.
Предварительно необходимо принять исходные данные. Можно считан,, что при изготовлении подобных приспособлений отклонения, получаемые на деталях, будут иметь характер рассеяния, близкий к закону Симпсона, для которого коэффициент относительного рассеяния =1/6. Можно задаться также возможным риском Р' = 4,5%, что соответствует коэффициенту риска t= 2. Подставив принятые данные в формулу (12.6), получим:
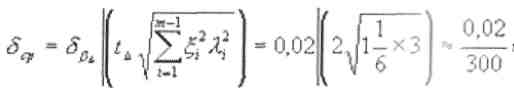
Считая полученное значение (ср приемлемым и учитывая трудности обработки в соответствии с рекомендуемой экономической точностью ее, можно принять следующие значения допусков составляющих звеньев: поворота рабочей поверхности А к опорной поверхности Б пластин 2 (см. рис. 12.2 а) 1 = 0,01/ 300мм; поворота поверхности Б к опорной поверхности В угольника 4 2 = 0,025/300 мм; поворота поверхности В к опорной поверхности Г корпуса 1 приспособления 3 = 0,025/300 мм.
Следует проверить правильность установления допусков по формуле (12.4):
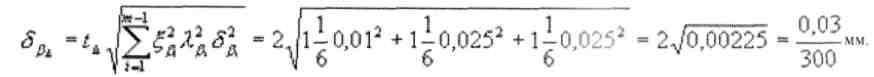
Вычисленный результат свидетельствует о том, что риск не будет превышать 4,5 %. (Если бы допуск получился больше, чем 0,03/300 мм, то риск превышал бы 4,5%, если меньше, то риск оказался бы меньше 4,5%.) По значению следует вычислить коэффициент риска t, а по нему — фактический риск Р/.
Однако в приведенном выше случае допуск замыкающего звена получился равным заданному, т. е. =0,03/300 мм, а Р' = 4,5%, что вполне приемлемо. Поэтому окончательно можно принять: 1 =0,01/300 мм, 2 = 0,025/300мм (см. рис. 12.2 б).
Координаты середин полей допусков устанавливаются по уравнению (12.2):
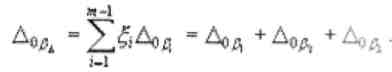
При принятом условии поворота поверхностей в одну сторону (см. рис. 12.2 б) все координаты середин полей допусков будут иметь знак «+». Можно принять координаты середин полей допусков: 01 = 0,005/300 мм; 02 = 0,0125/300 мм.
Выделением величины 02 из уравнения (12.4) определяется координата середины поля допуска третьего звена размерной цепи:
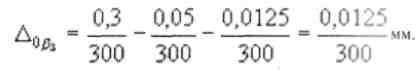
Чтобы убедиться в правильности установления допусков и координат середин их полей, проверяют верхние и нижние предельные отклонения замыкающего звена размерной цепи:
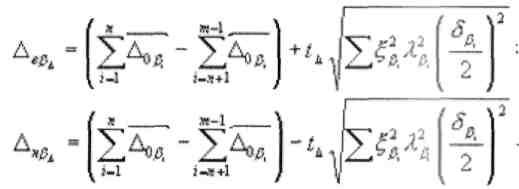
После подстановки в формулы установленных значений (при Р' =4,5 %) получим:
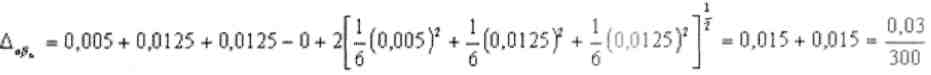
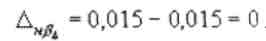
Определяется допуск замыкающего звена:
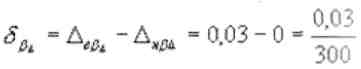
После сопоставления с требуемым значением допуска можно убедиться, что допуски и координаты середин полей допусков установлены верно.
Приведенные примеры по
расчету размерных цепей можно решать
и другими методами. При решении по методу
групповой взаимозаменяемости допуски
размеров звеньев размерной цепи задаются
в более широких пределах, а изготовленные
детали рассортировываются на несколько
групп. Например, допуск замыкающего
звена решено расширить в три раза, т. е.
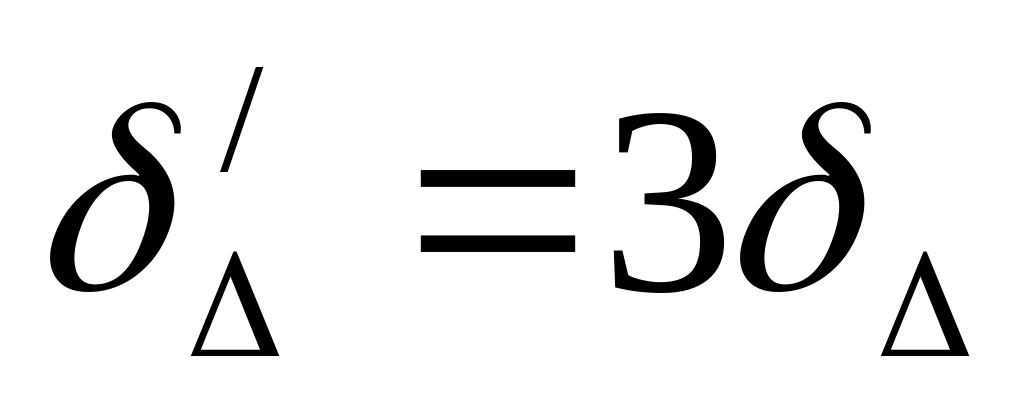 ,
а число групп также принять равным 3. В
каждой группе деталей допуск размера
оставить прежним. Такой путь
экономически оправдан, когда
приспособления одной конструкции
изготавливаются централизованно в
условиях массового или крупносерийного
производства.
При решении поставленной задачи по методу пригонки на одном из звеньев размерной цепи, например на пластинах 2 (см. рис. 12.2), оставляется припуск и они играют роль компенсирующего звена. Допуски размеров составляющих звеньев принимаются в рекомендуемых пределах в соответствии с экономической точностью обработки, а требуемый допуск замыкающего звена обеспечивается шлифованием поверхности А приспособления в сборе. Такой путь приемлем в случае, когда точность изготовления приспособления по выбранному параметру (замыкающему звену) обеспечить сборкой деталей невозможно.
В процессе проектирования приспособлений размерные цепи можно рассчитывать также и методом регулирования. Для этого следует использовать компенсирующие звенья с регулировкой положения, за счет чего обеспечивается требуемая точность замыкающего звена размерной цепи приспособления.
Контрольные задания.
Задание 12.1.
Какими методами достигается точность замыкающего звена размерной цепи?
Задание 12.2. Какие задачи решаются при расчете размерных цепей.
Задание 12.3.
Последовательность решения размерных цепей для прямой задачи.
13. Контрольные и сборочные приспособления
13.1. Контрольные приспособления
Контроль качества изделий очень важен в современном машиностроении. Применение универсальных измерительных инструментов и калибров малопроизводительно, и не всегда обеспечивает нужную точность и удобство контроля, а в условиях поточно-автоматизированного производства вообще неприемлемо.
Контрольные приспособления применяют для проверки заготовок, деталей и узлов машины.
Погрешность измерения в зависимости от назначения изделия допускают в пределах 8*30% поля допуска на контролируемый объект. Общая (суммарная) погрешность измерения определяется рядом ее составляющих:
• погрешностью схемы измерения;
• погрешностью установки контролируемого изделия;
• погрешностью настройки приспособления по эталону, износу деталей приспособления, а также колебаниями температуры.
На выбор схемы измерения большое влияние оказывает заданная производительность контроля. При 100% проверки деталей в поточном производстве время контроля не должно превышать темпа работы поточной линии.
13.1.1. Типы контрольных приспособлений
Для проверки небольших и средних деталей применяют стационарные контрольные приспособления, а для крупных - переносные. Наряду с одномерными находят широкое применение многомерные приспособления, где за одну установку проверяют несколько параметров.
Контрольные приспособления делят на пассивные и активные.
Пассивные применяют после выполнения операций обработки.
Активные устанавливают на станках, они контролируют детали в процессе обработки, давая сигнал на органы станка или рабочему на прекращение обработки или изменение условий ее выполнения при появлении брака.
Контрольное приспособление состоит из установочных, зажимных, измерительных и вспомогательных элементов, смонтированных на корпусе приспособления.
На установочные элементы (опоры) ставят проверяемую деталь своими измерительными базами для проведения контроля. Для установки применяют постоянные опоры со сферическими и плоскими головками, опорные пластины, а также специальные детали (секторы, кольца и т. д.) в зависимости от конфигурации детали.
Опоры со сферическими головками применяют для установки деталей на необработанные базы; с гладкой поверхностью — на обработанные базы.
Призмы используют для установки деталей на внешние цилиндрические поверхности.
Для проверки деталей на радиальное или осевое биение применяют установку на одно или два соосных цилиндрических отверстия.
Часто детали для проверки устанавливают на конические кольца или разжимные оправки. Кроме того применяют различные сочетания элементарных поверхностей в качестве установочных баз (плоскость - наружная цилиндрическая поверхность, плоскость - отверстия и т. д.)
В контрольных приспособлениях применяют ручные зажимные устройства (рычажные, пружинные, винтовые, эксцентриковые), также устройства с приводом (пневмозажимы). Часто применяют комбинированные зажимные устройства.
Измерительные устройства контрольных приспособлений делятся на предельные (бесшкальные) и отсчетные (шкальные). Особую группу составляют устройства, работающие по принципу нормальных калибров.