Материал: Проектирование станочных приспособлений. Сай В.А., Бородкин В.В
14. Особенности проектирования приспособлений для станков-автоматов, агрегатных станков и автоматических линий, состоящих из этих станков
При полной автоматизации цикла обработки необходима автоматизация приспособления.
При автоматизированных приспособлений требуется также дополнительно управляющие и транспортирующие устройства.
Требования к автоматическим приспособлениям:
• особое внимание должно быть обращено на удаление стружки. Мелкую стружку удаляют из труднодоступных мест струей сжатого воздуха, отсасывая или смывая СОЖ. В других случаях стружку удаляют механически скребками или щетками. При обработке вязких материалов для измельчения стружки применяют инструмент, снабженный стружкол омами;
• должна быть исключена возможность неправильной установки заготовки. Для этого применяют блокировочные и предохранительные устройства, а также контрольные габариты;
• привод выполняют механическим, пневматическим, гидравлическим, пневмогидравлическим, электрическим, комбинированным. Управление приводами осуществляется кулачками, упорами, конечными выключателями. Воздействие на эти элементы производится перемещающимися органами станка (столами, шпинделями и т.д.).
На рис. 14.1 приведена схема пневматического приспособления для сверления отверстия в цилиндрических заготовках с подачей их из магазина.
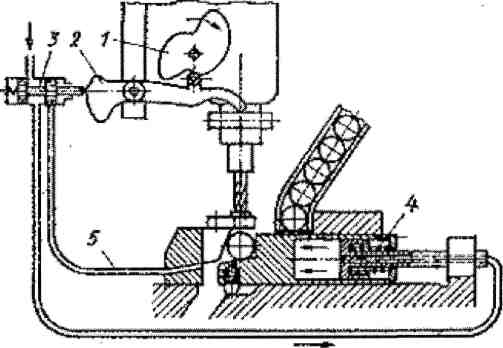
Рис. 14.1. Автоматизированный кондуктор для сверления отверстия в пальцах
На вал реечного колеса (на рис. не показан) насажан кулачок подачи 1, кулачок 2 управляет золотником 3, регулирующим поступление воздуха в пневмоцилиндр 4 зажимного устройства. Отработавший воздух, выходя через вал 5, очищает приспособление от стружки. Обратный ход осуществляется пружиной или грузом.
Детали к месту обработки могут подаваться с помощью лотков, магазинов, бункеров.
На автоматических линиях применяют два типа приспособлений: стационарные и приспособления - спутники.
Стационарные жестко закрепляют на станциях автоматической линии; в них подаются, устанавливаются, закрепляются и обрабатываются заготовки. После выполнения обработки заготовки открепляются, удаляются из приспособления и передаются на транспортирующее устройство для перемещения на следующую позицию без потери ориентации.
Установочные элементы здесь выполняют в виде опорных пластин, являющихся продолжением направляющих планок транспортирующего устройства и располагаемых с ними на одном уровне. После ввода заготовки в приспособление шаговым транспортером, выдвигаются два выдвижных пальца: их конические элементы выравнивают заготовку, а цилиндрическая часть точно фиксирует положение заготовки.
Для предотвращения брака обработки предусматривается автоматический контроль положения заготовки. Он осуществляется с использованием пневматических, электрических и других датчиков.
Требования к приспособлениям:
• работа приспособлений должна быть согласована с действиями станка и транспортирующего устройства;
• должны быть надежными и безопасными в работе;
• особое внимание должно уделяться очистке приспособлений от стружки;
• для обеспечения заданной точности обработки необходимо выполнять расчеты;
• зажимное устройство должно быть надежным; его выполняют самотормозящимся; оно не должно вызывать деформации заготовки.
Приспособления-спутники представляют устройства, которые сопровождают закрепленную в них заготовку по всем позициям автоматической линии.
Спутники применяются при обработке трудно транспортируемых заготовок сложной конфигурации с постоянством баз. Все стадии обработки выполняются при одном установе.
В простейшем случае приспособление спутник представляет собой плиту прямоугольной формы, на которой закрепляется заготовка. Корпус спутника должен иметь развитую опорную плоскость; для направления спутника используют боковые площадки или пазы, которыми он скользит по планкам транспортирующего устройства. Количество спутников на линии на 20 - 30% превышает количество позиций линии, включая 5 - 10% на ремонт спутников.
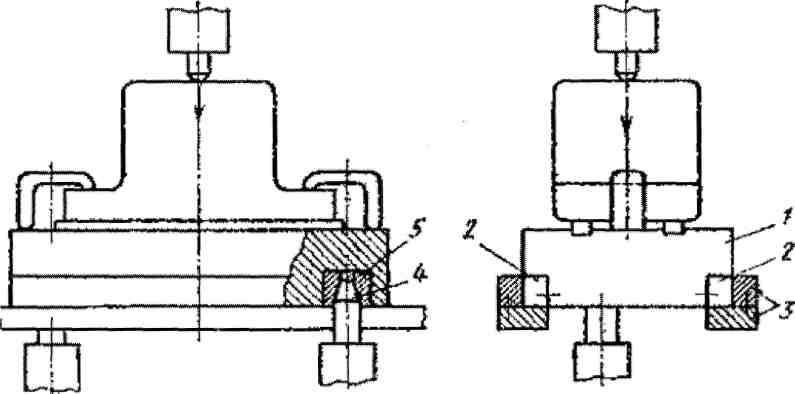
Рис. 14.2. Приспособления-спутники для автоматических линий
На рис. 14.2 приведена схема спутника. К его корпусу 1 привернуты стальные закаленные планки 2, которыми он скользит по направляющим транспортирующего устройства 3. Палец 4 и втулка 5 служит для фиксации спутника на позиции линии.
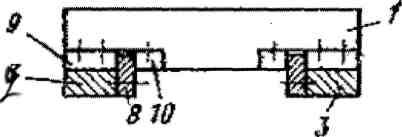
Рис. 14.3. Схема приспособления-спутника
На рис. 14.3 показан другой вариант направления спутника. Корпус 1 скользит по опорным планкам транспортера 2, а боковое направление обеспечивается пластинами 3. Для уменьшения износа к корпусу спутника привернуты стальные каленые планки 4 и 5.
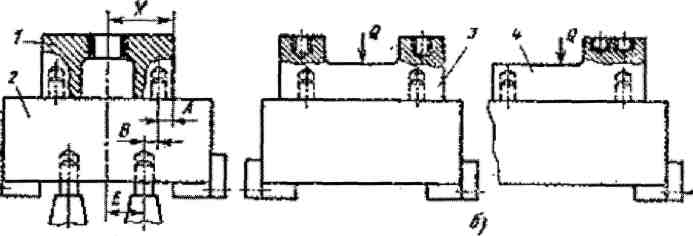
Рис. 14.4. Схема для анализа размерной цепи спутника
Допуски на размеры приспособлений-спутников, влияющих на точность обработки, следует определять на основе решения соответствующих размерных цепей данной технологической системы. На (рис. 14.4 а) показана схема растачивания отверстия в заготовке 1, установленной на спутнике 2. При растачивании требуется выдержать размер х от оси отверстия до базовой плоскости заготовки. Размер х является замыкающим звеном размерной цепи, составляющими звеньями которой будут размеры А, В и Е. При решении размерной цепи по максимуму и минимуму допуск на размер В приспособления-спутника
В= х - А где: х — допуск на заданный размер; А — допуск на размер А заготовки от оси базового отверстия до базовой плоскости.
Допуск на размер Е принимается равным нулю, так как рас стояние от оси расточного шпинделя до оси фиксирующего пальца для данной позиции автоматической линии можно считать постоянным.
При решении размерной цепи на базе теории вероятностей допуск на размер В
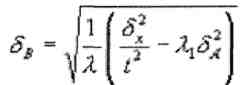
где: ,1 — соответственно коэффициенты, зависящие от формы кривых распределения размеров В и А; t — коэффициент, определяющий долю риска получения брака по выдерживаемому размеру при обработке.
Находят применение приспособления-спутники для групповых и переменно-поточных (переналаживаемых) автоматических линий. В конструкциях этих спутников предусматривается возможность установки и закрепления различных заготовок. Они имеют соответствующие установочные элементы и зажимные устройства. Последние выполняют постоянными или сменными. Постоянные зажимные устройства позволяют закреплять различные, обрабатываемые с помощью данного приспособления заготовки. Их конструктивное оформление связано с учетом размеров и конструктивных особенностей заготовок. В отдельных случаях они имеют быстросменные детали в виде подкладных шайб, планок и других элементов.
На рис. 14.4, б показана схема приспособления-спутника, рассчитанного на обработку двух однотипных деталей 3 и 4 различных размеров. Установку их производят на два базовых отверстия, а закрепление — одним зажимом.
Автоматические спутниковые линии широко применяют при обработке сложных корпусных деталей (картеров, поворотных кулаков рулевого управления, балок передних мостов и др.). Спутники используют также при обработке деталей вращения (тормозные барабаны), применяя при неподвижной заготовке вращающиеся резцовые головки.
Преимущества:
Применение приспособлений - спутников повышает надежность работы линии, т. к. закрепление и открепление заготовки происходит один раз, улучшаются условия очистки от стружки, но ухудшается доступность подвода инструмента к заготовке с разных сторон; (приспособления - спутники должны быть взаимозаменяемыми; точность их изготовления по основным размерам, влияющим на точность обработки, обычно принимают 0,1 +0,2 допуска на выдерживаемый размер).
Недостатки:
• усложнение транспортирующих устройств из-за необходимости возврата спутников в исходное положение;
• увеличение общей стоимости линии из-за большого количества спутников;
• большое количество стыков в технологической системе при прохождении спутника.
Контрольные задания. Задание 14.1.
Требования к автоматическим приспособлениям.
Задание 14.2.
Преимущества и недостатки применения приспособлений - спутников.
15. Особенности проектирования приспособлений для станков с чпу, обрабатывающих центров и гибких производственных систем
К станочным приспособлениям, применяемых на станках с ЧПУ, предъявляются следующие требования:
а) высокая точность и жесткость, обеспечивающая требуемую точность обработки и максимальное использование мощности станка;
б) полное базирование как заготовки, так и приспособления относительно начала координат станка;
в) возможность подхода инструмента ко всем обрабатываемым поверхностям;
г) возможность смены заготовки вне рабочей зоны станка или станка вообще;
д) возможность быстрой смены или быстрой переналадки приспособления на станке;
е) возможность смены приспособления вне рабочей зоны станка или вне станка;
ж) наличие быстродействующих механизированных зажимных устройств;
з) возможность размещения нескольких заготовок на одном приспособлении.
15.1. Особенности установки приспособлений на станках с чпу
Особенностью установки является необходимость полного базирования и быстрого закрепления приспособления на столе станка, обеспечивающего жесткую связь с началом координат станка и привязка к исходной точке обработки (точке, в которой находится инструмент перед началом работы станка).
При наличии на столе станка продольных пазов и центрального поперечного паза приспособление базируется с помощью установочных шпонок или штырей по продольному 1 и поперечному 2 пазам (рис. 15.1, а), и при наличии продольных пазов и центрального отверстия - цилиндрическим штырем по отверстию 1 и штырями по продольному пазу 2 (рис. 15.1, б).
Приспособление можно базировать по двум плоскостям в координатный угол посредством точно изготовленного и выверенного угольника, устанавливаемого и закрепляемого в продольных пазах стола станка (рис. 15.1,в).
Возможно также базирование приспособлений только по продольному пазу. В этом случае жесткая связь траектории обработки с началом координат станка по продольной оси стола отсутствует и установка инструмента 2 в исходную точку обработки должна осуществляться по щупу и установ 1, закрепленному на корпусе приспособления (рис. 15.1, г), либо по установочному отверстию или штырю.
Часто с целью рационального размещения приспособлений на столе станка и сохранения точности базовых поверхностей стола, на нем жестко закрепляют накладные плиты с пазами и сеткой отверстий, с сеткой пазов, и с сеткой пазов и отверстий, которые могут использоваться для установки приспособления.
На накладных плитах 1, к торцам которых прикреплены поперечная 3 и продольная 4 планки с Т-образными пазами (рис. 15.1, е ), приспособления 2 базируют по пазу плиты шпонками и по шпонке 5, устанавливаемой на планках. На рис. 15.1, .ж показано базирование приспособления 2 на накладной плите 1 с Т-образными пазами по пазу посредством шпонок и в продольном направлении посредством мерной планки 3, упирающейся в торцовую планку 4.
Приспособление 2 может базироваться на накладной плите 1 с сеткой отверстий либо посредством трех штырей 3, установленных в отверстиях плиты (рис. 15.1, з), либо посредством мерных планок 5, упирающихся в торцовые планки 3 и 4 (рис. 15.1, и).
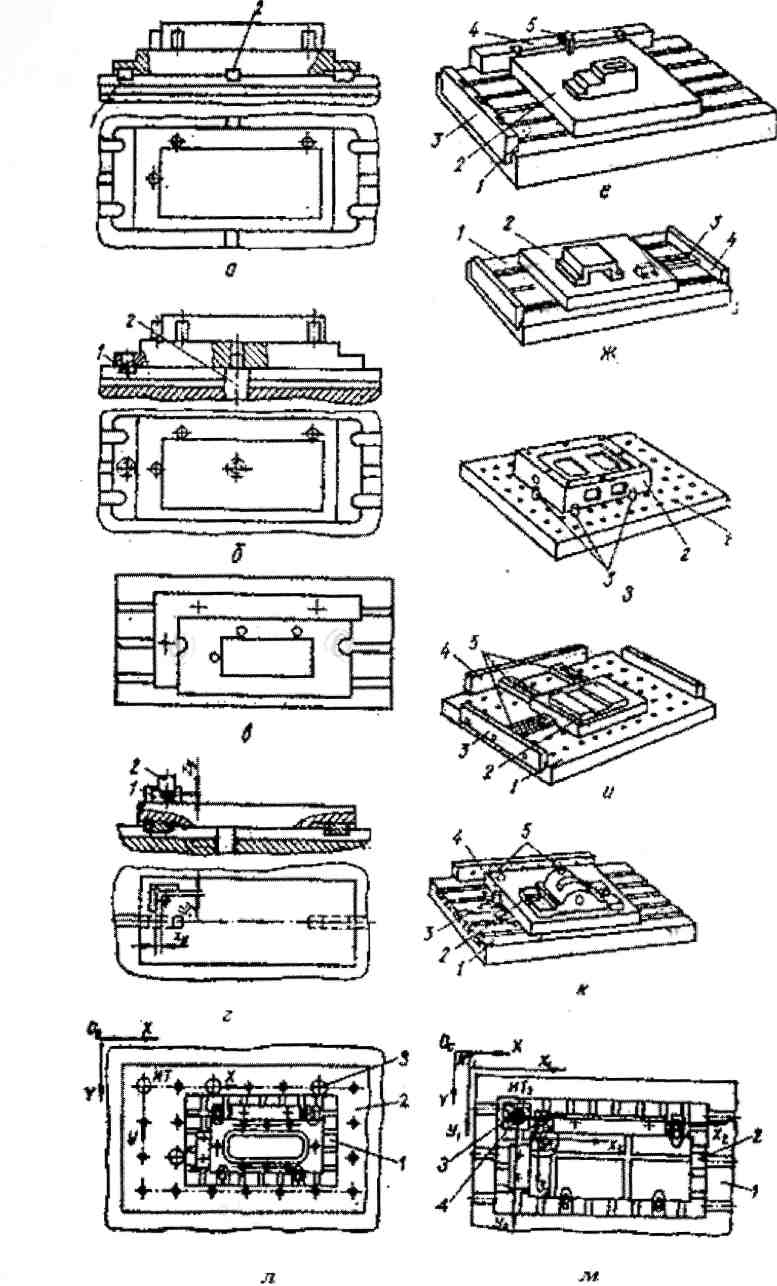 .
Рис. 15.1. Схема базирования приспособлении на станке
На рис. 15.1, тс показано приспособление 2, которое базируется на плите 1 с Т-образными пазами и отверстиями посредством штыря 3, установленного в отверстии плиты и двух штырей 5, расположенных в торцовой планке.
Универсально-сборное приспособление 1 (УСП), которое показано на рис. 15.1, л; базируется на накладной плите 2 посредством трех штырей 3, установленных в отверстиях плиты.
Приспособление 2 (УСП) может базироваться на столе станка 1 посредством двух шпонок, устанавливаемых Т-образном пазу стола станка (рис. 15.1, м). Установка инструмента в исходную точку осуществляется по контрольной оправке 4 и установу 3.