Материал: Проектирование станочных приспособлений. Сай В.А., Бородкин В.В
Таким образом, на сборочном чертеже приспособления необходимо указать отклонение от параллельности оси шпинделя относительно плоскости М не более 0,02 мм на длине 50 мм или 0,04/100.
Контрольные задания.
Задание 11.1.
Этапы расчета приспособления на точность.
Задание 11.2.
Какие расчетные параметры могут выступать при расчете приспособления на точность?
Задание 11.3.
Как определить погрешность установки заготовки в приспособлении.
Задание 11.4.
Как определить погрешность расположения приспособления.
Задание 11.5.
Когда возникает погрешность от переноса инструмента?
12. Расчет размерных цепей
Основные термины, обозначения и определения размерных цепей установлены ГОСТ 16319—80, а методы расчета цепей — ГОСТ 16320—80. При расчете размерных цепей могут решаться прямая и обратная задачи. В первом случае по установленным требованиям к замыкающему звену определяются номинальные размеры, допуски, координаты середин полей допусков и предельные отклонения всех составляющих размерную цепь звеньев. При решении обратной задачи по значениям номинальных размеров, допусков, координат середин их полей, предельных отклонений составляющих звеньев определяются те же характеристики замыкающего звена либо при необходимости вычислить погрешность замыкающего звена устанавливаются поле рассеяния, координаты его середины или границы отклонений замыкающего звена на основании аналогичных данных для составляющих звеньев. Решением обратной задачи проверяется правильность решения прямой задачи.
Точность замыкающего звена размерной цепи достигается методами:
• полной взаимозаменяемости (включением в размерную цепь всех составляющих звеньев без выбора, подбора или изменения их значений);
• неполной взаимозаменяемости (включением в размерную цепь обусловленной части звеньев без выбора, подбора или изменения их значений);
• групповой взаимозаменяемости (включением в размерную цепь составляющих звеньев, принадлежащих одной из групп, на которые они предварительно рассортированы);
• пригонки (изменением размера компенсирующего звена путем удаления с компенсатора определенного слоя материала);
• регулирования (изменением размера компенсирующего звена без удаления материала с компенсатора).
В размерных цепях, в которых должна быть обеспечена полная взаимозаменяемость, допуски рассчитываются методом максимума — минимума. При этом учитываются только предельные отклонения звеньев размерной цепи и самые неблагоприятные их сочетания.
Размерные цепи, для которых экономически оправдан риск возможного выхода за пределы поля допуска замыкающих звеньев у части изделий, рассчитываются вероятностным методом. При этом учитывается рассеяние размеров и вероятность различных сочетаний отклонений составляющих звеньев размерной цепи.
Размерные цепи наносятся на схемы приспособлений. За замыкающее звено размерной цепи в приспособлении обычно принимаются допуски линейных и угловых размеров приспособления в сборе, а также допуски соосности, параллельности, перпендикулярности. Последняя группа, как правило, связывает по точности относительного расположения поверхности станочного приспособления, контактирующие с заготовкой и станком или с инструментом и станком. Допуск определяется расчетом точности изготовления приспособления и по выбранному параметру. Номинальный размер замыкающего звена размерной цепи А вычисляется по формуле
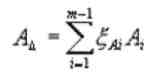 12.1
где: i= 1, 2, ..., т — порядковый номер звена; т -- число звеньев размерной цепи; Ai - передаточное отношение i-го звена размерной цепи (для линейных цепей с параллельными звеньями i = 1 — для увеличивающих составляющих звеньев, i = -1 — для уменьшающих составляющих звеньев).
Координаты середины поля допуска ДОАД замыкающего звена определяются из выражения
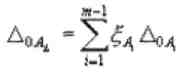 12.2
где:
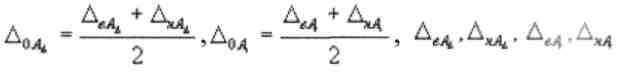 — верхнее и нижнее
предельные отклонения замыкающего и i-го составляющего звена размерной цепи А.
Допуск замыкающего звена вычисляется по формулам:
при расчете по методу максимума — минимума
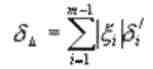 12.3
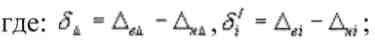
при расчете по вероятностному методу
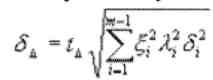 12.4
Коэффициент риска t выбирается по таблице значений функций Лапласа Ф(t) от принятого риска Р':
Риск Р', % 32,00 10,00 4,50 1,00 0,27 0,10 0,01. Коэффициент t 1,00 1,652,002,573,003,293,89.
При нормальном законе распределения отклонений и равновероятном их выходе за обе границы поля допуска значение Р' связано со значением Ф(t) формулой:
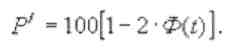
Коэффициент
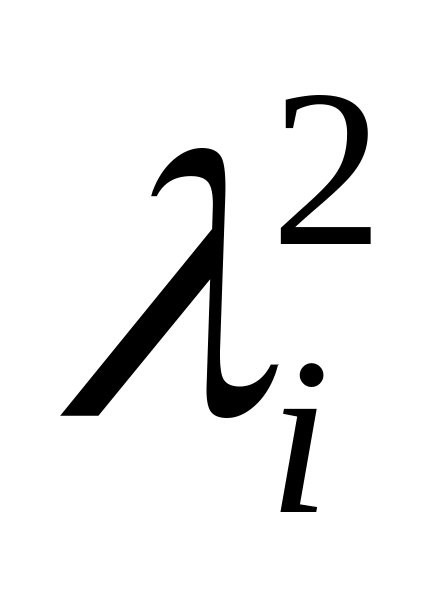 при нормальном законе распределения
(законе Гаусса) равен 1/9, при законе
Симпсона (по треугольнику) 1/6, при законе
равной вероятности 1/3.
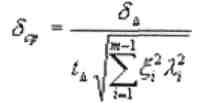
Среднее значение допуска составляющих звеньев ср вычисляется по формулам:
при расчете по методу максимума - минимума
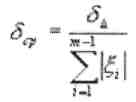
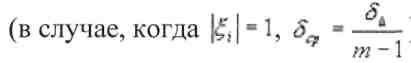
при вероятностном методе расчета
 12.6
Предельные отклонения i-го звена
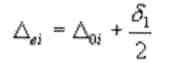 12.7
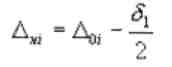 12.8
Координату середины поля рассеяния замыкающего звена можно вычислить из выражения
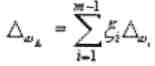 12.9
Координата центра группирования отклонений замыкающего звена
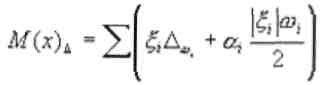 12.10
Коэффициент относительной асимметрии i-го звена i, рассчитывается из выражения
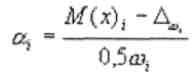 12.11
Поле рассеяния замыкающего звена вычисляется по формулам:
при расчете по методу максимума - минимума
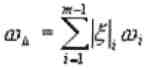 12.12
при вероятностном методе расчета
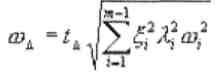 12.13
Относительное среднее квадратичное отклонение (i</I< sub>> может определяться из выражения
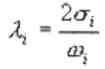 12.14
где: (i - среднее квадратичное отклонение.
Наибольшая возможная компенсация
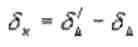 12.15
где:
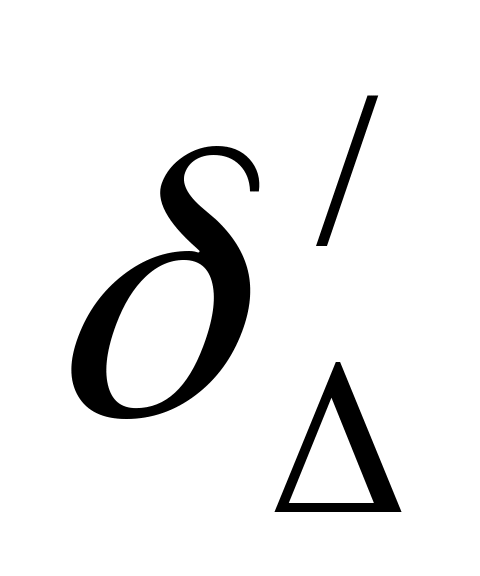 -
производственный допуск:
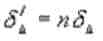 12.16
n - число групп, на которые рассортированы соответствующие звенья.
Расчет производственных
допусков
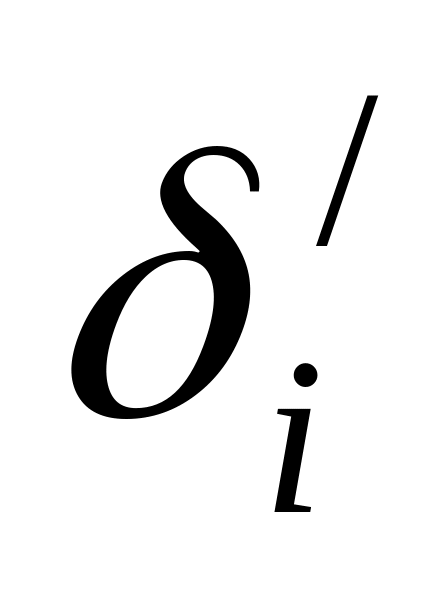 размера каждого составляющего звена
осуществляется с соблюдением условия
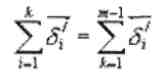 12.17
где
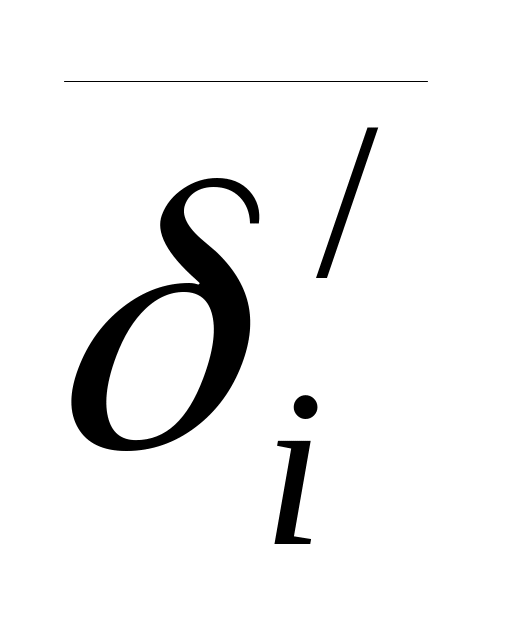 — допуски увеличивающих звеньев;
—
допуски уменьшающих звеньев.
Значение поправки (к находят по выражению
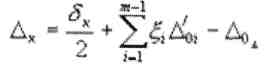 12.18
где:
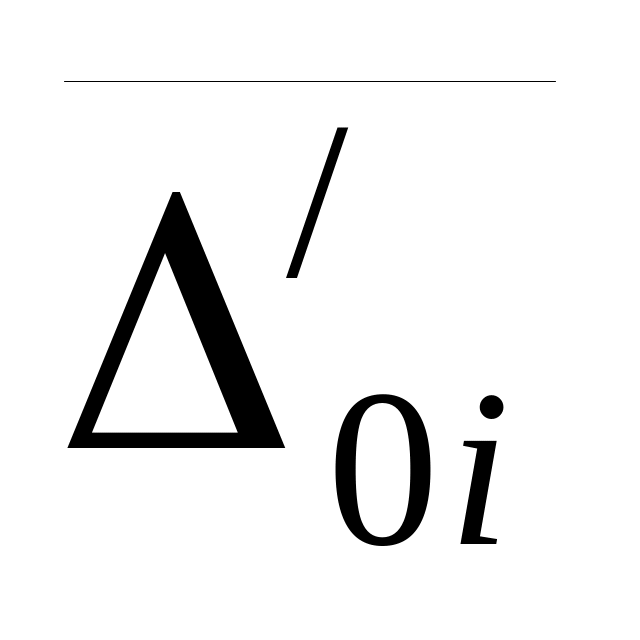 —
координата середины поля производственного
допуска i-го
звена.
Количество ступеней неподвижных компенсаторов Nk<1<sub>> рассчитывается по формуле
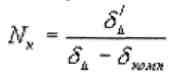 12.19
где комп — допуск размеров при изготовлении неподвижного компенсатора.
Решение размерных цепей для прямой задачи осуществляется в приведенной ниже последовательности.
1. Формулируется задача и определяется замыкающее звено.
2. Исходя из поставленной задачи, устанавливаются номинальный размер, координата середины поля допуска 0 , допуск . или предельные отклонения замыкающего звена.
3. Выявляются звенья и строится схема размерной цепи, составляется ее уравнение и определяются передаточные отношения.
4. По формуле (12.1) рассчитываются номинальные размеры звеньев.
5. Выбирается метод достижения требуемой точности замыкающего звена, экономичный в данных производственных условиях, с учетом среднего значения допуска (формулы (12.5), (12.6)).
6. Рассчитываются и устанавливаются допуски, координаты середин полей допусков и предельные отклонения:
а) при методе полной взаимозаменяемости — на основе технико-экономических соображений устанавливаются допуски размера каждого из составляющих звеньев; по формуле (12.3) проверяется правильность установленных допусков; по формуле (12.2) устанавливаются координаты середин полей допусков составляющих звеньев, за исключением одного, для которого координата середины поля допуска рассчитывается решением уравнения с одним неизвестным; по формулам (12.7) и (12.8) определяются верхнее и нижнее предельные отклонения;
б) при методе неполной взаимозаменяемости — из экономических соображений принимается допустимый процент риска; выбирается предполагаемый закон распределения отклонений каждого из звеньев размерной цепи и соответствующие им относительные средние квадратические отклонения; на основе технико-экономических соображений устанавливается допуск размера каждого составляющего звена; по формуле (12.4) проверяется правильность установленных допусков; по формуле (12.2) устанавливаются координаты середин полей допусков для (т —2) звеньев, недостающая координата определяется расчетом; по формулам (12.7) и (12.8) рассчитываются предельные отклонения;
в) при методе групповой взаимозаменяемости — по технико-экономическим соображениям устанавливается производственный допуск >. замыкающего звена по формуле (12.16): по формуле (12.3) рассчитываются производственные допуски размера каждого составляющего звена с соблюдением условия (12.17); по формуле (12.2) рассчитываются координаты середин полей допусков размеров составляющих звеньев в каждой из групп; допуски поворотов и отклонений формы поверхностей деталей приспособлений устанавливаются так же, как и при методе полной взаимозаменяемости;
г) при методе пригонки — выбирается компенсирующее звено, устанавливаются экономически оправданные в данных условиях допуски размеров всех составляющих звеньев и координаты середин полей допусков; по формуле (12.3) определяется производственный допуск , по формуле (12.15) рассчитывается наибольшая возможная компенсация к; по формуле (12.18) определяется и вносится поправка к к координате середины поля допуска компенсирующего звена;
д) при методе регулирования — выбирается компенсирующее звено, которое конструктивно может быть оформлено в виде неподвижного или подвижного компенсатора (в первом случае устанавливаются допуски размеров всех составляющих звеньев, приемлемые с экономической точки зрения в данных производственных условиях, и определяется производственный допуск замыкающего звена); по формуле (12.15) рассчитывается наибольшая возможная компенсация (к; по формуле (12.19) определяется количество ступеней неподвижных компенсаторов; рассчитываются координаты середин полей допусков, размеры неподвижных компенсаторов, количество неподвижных компенсаторов каждой ступени.
Решение размерных цепей для обратной задачи проводится в приведенной ниже последовательности.
1. Формулируется задача.
2. Рассчитывается номинальное значение размера замыкающего звена:
а) при теоретических расчетах — по формуле (12.2) определяется координата середины поля допуска замыкающего звена; по формулам (12.3), (12.4), (12.7) и (12.8) устанавливаются поле допуска замыкающего звена и его предельные отклонения; при расчетах по вероятностному методу рассчитывается возможный риск выхода размера замыкающего звена за пределы заданного допуска;