Материал: Методические указания к выполнению курсовой работы по дисциплине «Метрология, стандартизация и сертификация». Кружаев К.В., Левин В.С
неровностей профиля в пределах базовой длины (рис. 2.3).
5)Средний шаг местных выступов S - среднее значение шагов местных выступов профиля, находящихся в пределах базовой длины (см. рис. 2.3).
6)Относительная опорная длина профиля t p - отношение опорной длины
профиля к базовой длине (2.4):
|
1 |
n |
|
|
|
|
|
(2.4) |
||
|
p |
|
|
i |
|
|
||||
t |
|
|
|
|
b |
|
100% |
, |
|
|
|
l |
i 1 |
|
|
|
|
|
|||
n
где bi - опорная длина профиля (сумма длин отрезков, отсекаемых
i 1
на заданном уровне p в материале профиля линией, эквидистантной средней линии в пределах базовой длины).
Кроме перечисленных шести количественных параметров стандартом установлены два качественных параметра.
1)Вид обработки. Указывается в том случае, когда шероховатость поверхности следует получить только определенным способом.
2)Тип направлений неровностей. Выбирается из таблицы. Указывается только в ответственных случаях, когда это необходимо по условиям работы детали или сопряжения.
Нормирование параметров шероховатости. Выбор параметров шероховатости поверхности производится в соответствии с ее функциональным назначением. Основным во всех случаях является нормирование высотных параметров. Предпочтительно, в том числе и для самых грубых поверхностей, нормировать параметр Rа , который лучше отражает отклонения профиля, поскольку определяется по значительно большему числу точек, чем Rz .
Параметр Rz нормируется в тех случаях, когда прямой контроль Rа с помощью профилометров невозможен (режущие кромки инструментов). Числовые значения параметров Rа и Rz приведены в [8]. Следует применять в первую очередь предпочтительные значения шероховатости.
В настоящее время существует несколько способов назначения шероховатости поверхности.
Имеются рекомендации по выбору числовых значений для наиболее характерных видов сопряжений, часть которых приведена в табл. 2.
Таблица 2 Числовые значения для наиболее характерных видов сопряжений
Характеристика поверхности |
Значение параметра Rа, мкм |
Посадочные поверхности подшипников скольжения |
0.4...0.8 |
Поверхности деталей в посадках с натягом |
0.8...1.6 |
Поверхности валов под уплотнения |
0.2...0.4, полировать |
11
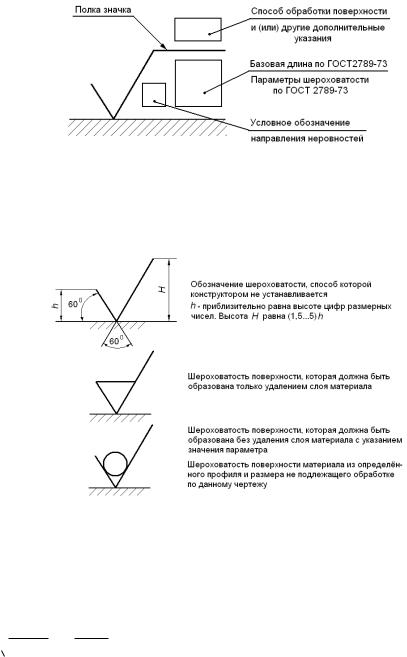
Обозначение шероховатости поверхностей. Шероховатость поверхности обозначают на чертеже для всех выполняемых по данному чертежу поверхностей изделия, независимо от методов их образования, кроме поверхностей, шероховатость которых не обусловлена требованиями конструкции.
Структура обозначения шероховатости поверхности приведена на рис.
2.4.
Рис. 2.4. Структура обозначения шероховатости поверхности
Для обозначения на чертежах шероховатости поверхности применяют знаки, приведенные на рис. 2.5.
Рис. 2.5. Обозначение на чертежах шероховатости поверхности
Значение параметра шероховатости указывают после соответствующего символа, например: Ra0,4 ; R max 6,3 ; Sm0,63 ; t50 70 ; S0,032 ; Rz50 .
При указании наибольшего значения параметра шероховатости в обозначении приводят параметр шероховатости без предельных отклонений, например: 
 Ra0,4 ;

 Rz50 .
При указании двух и более параметров шероховатости поверхности в обозначении шероховатости значения параметров записываются сверху вниз в следующем порядке:
12
Ra 0,1 |
параметр высоты неровностей профиля; |
|
0,8 / Sm 0,063 |
|
параметр шаг а неровностей профиля; |
0,044 |
|
|
0,25 / t5080 10% |
|
относительная опорная длина профиля. |
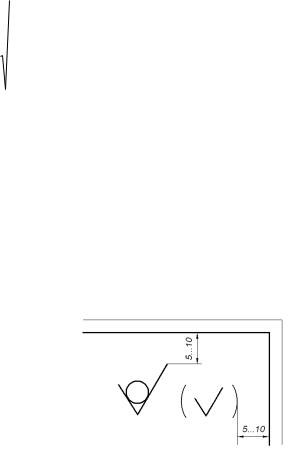
Обозначение шероховатости, одинаковой для части поверхностей изделия, помещают в правом верхнем углу чертежа вместе с условным
знаком обозначения шероховатости в скобках  . Знак в скобках означает, что все поверхности, на которых на изображении не нанесены обозначения шероховатости, должны иметь шероховатость, указанную перед скобками
(рис. 2.6).
Параметры шероховатости поверхности, их нормирование, обозначение и изображение на чертежах рассмотрены в [9] «Шероховатость поверхности». Числовые значения параметров шероховатости приведены в [8].
Рис. 2.6. Обозначение шероховатости
2.6 .Резьба метрическая
Метрическая цилиндрическая резьба применяется главным образом в качестве крепежной и разделяется на резьбу с крупным шагом диаметром 1...64 мм и резьбу с мелким шагом диаметром 1...600 мм.
При равных наружных диаметрах метрические резьбы с мелким шагом отличаются от резьб с крупным шагом меньшей высотой профиля и меньшим углом подъема резьбы. Поэтому резьбы с мелким шагом рекомендуется применять при малой длине свинчивания, на тонкостенных деталях, а также при переменной нагрузке, толчках и вибрациях. Резьбы с крупным шагом рекомендуется применять для соединения деталей, не подвергающихся таким нагрузкам, так как они менее надежны при переменной нагрузке и вибрациях и более склонны к самоотвинчиванию.
Основные параметры метрических резьб. К основным параметрам цилиндрических резьб относятся (рис. 2.7): d D - наружный диаметр резьбы
соответственно болта и гайки; |
d1 D1 - внутренний диаметр резьбы |
соответственно болта и гайки; d2 D2 - средний диаметр резьбы соответственно |
|
болта и гайки; P - шаг резьбы; |
- угол профиля резьбы, для метрических |
|
13 |
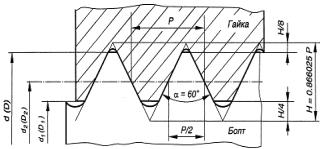
резьб = 60°.
Значения основных параметров метрических резьб по [10].
Рис. 2.7. Основные параметры цилиндрических резьб
Предельные отклонения метрической резьбы. Резьбы при свинчивании контактируют только боковыми сторонами профиля, поэтому только средний диаметр, шаг и угол профиля резьбы определяют характер сопряжения в резьбе. Для компенсации накопленной погрешности шага и погрешности угла профиля производят смещение действительного среднего диаметра резьбы. Вследствие взаимосвязи между отклонениями шага, угла профиля и собственно среднего диаметра, допускаемые отклонения этих параметров раздельно не нормируют. Устанавливают только суммарный допуск на средний диаметр болта Td 2 и гайки TD2 , который включает допускаемые
отклонения собственно среднего диаметра и диаметральные компенсации погрешности шага и угла профиля.
Кроме этого, задается допуск на наружный диаметр болта d и внутренний диаметр у гайки D , т. е. на диаметры, которые формируются перед нарезанием резьбы и при измерении готовых изделий наиболее доступны.
Поля допусков основного отбора метрической резьбы для посадок с зазором по [11]. Цифры обозначают степень точности, а буквы — основное отклонение.
Длина свинчивания в силу конструктивных особенностей резьбовых соединений оказывает влияние на качество и характер сопряжения.
Установлено три группы длин свинчивания: S |
— короткие, N — нормальные и |
L — длинные. |
|
К группе N относятся резьбы |
с длиной свинчивания l – |
2,24 Р d 0,2 l 6,7 P d 0,2 . Длины свинчивания менее l 2,24 P d 0,2 относятся к
группе S , а длины свинчивания более l 6,7 P d 0,2 - к группе L . Точные значения длин свинчивания установлены [11].
Класс точности — понятие условное (на чертежах указывают поля допусков); и его используют для сравнительной оценки точности резьбы. Точный класс рекомендуется для ответственных резьбовых соединений. Средний класс - для резьб общего назначения. Грубый класс – для резьб, нарезаемых на горячекатаных заготовках, в длинных глухих отверстиях и т.п.
14
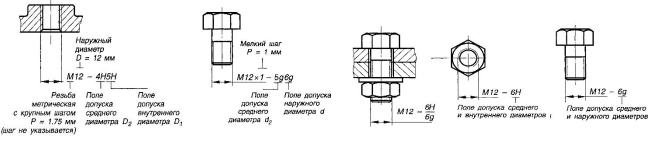
Обозначение точности и посадок резьбы. Обозначение поля допуска диаметра резьбы (рис. 3.8) состоит из цифры, показывающей степень точности, и буквы, обозначающей основное отклонение (например, 6h , 6g , 6H ).
Обозначение поля допуска резьбы состоит из обозначения поля допуска среднего диаметра, помещаемого на первом месте, и обозначения поля допуска диаметра выступов (например, ; 5H 6H ). Если обозначение поля допуска диаметра выступов совпадает с обозначением поля допуска среднего диаметра, его в обозначении поля допуска резьбы не повторяют (например, 6g , 6H ).
Если длина свинчивания отличается от нормальной, ее указывают в обозначении резьбы.
Размеры проточек для наружной и внутренней метрической резьбы выбирать по [12].
а) |
б) |
в) |
г) |
|
Рис. 2.8. Обозначение точности и посадок резьбы |
|
|
Примеры:
1) М 24 1,5 7g6g R 50 (резьба метрическая: наружный диаметр 24 мм; шаг 1,5 мм; поле допуска на средний диаметр 7g ; поле допуска на наружный диаметр 6g ; R — резьба с закругленной впадиной; длина свинчивания 50 мм).
2) М12 1LH 6H / 6g ( LH резьба левая; 6H - поля допусков среднего и внутреннего диаметров гайки; 6g - поля допусков среднего и наружного диаметров болта).
2.7. Пример выполнения задания №1
Дано: Изделие – «Клапан отсечной с пироприводом».
Необходимо:
1)Выполнить сборочный чертёж изделия - «Клапан отсечной с пироприводом» (рис. 2.9 а).
2)Описать назначение и принцип работы агрегата.
3)Составить спецификацию (рис. 2.9 б).
3) Выполнить рабочие чертежи деталей. Проставить на чертеже линейные размеры, допуски и предельные отклонения посадок, шероховатость поверхности (рис. 2.10 а, 2.10 б).
15