Материал: АТП_лекции
26
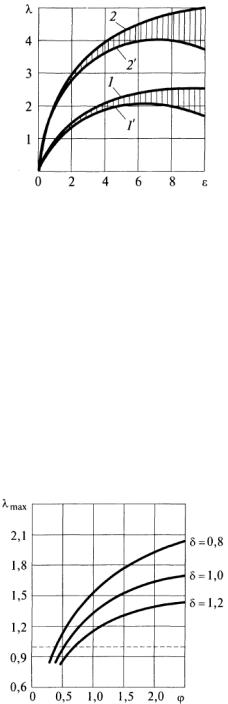
производительности ( < 1; > 1) в результате блокирования все большего количества машин в автоматическую систему. В результате производительность общественного труда на сложных, технически совершенных автоматических линиях, оснащенных всем арсеналом средств современной автоматики и электроники, может оказаться ниже, чем на поточных линиях. Заштрихованная область (см. рис. 15) означает потери производительности труда из-за указанных факторов, которые особенно значительны для автоматических линий сложной конструкции.
Рис. 15. Графики зависимости производительности труда от роста производительности средств производства и степени сокращения живого труда:
1 — при = 1 и = 1; 1' — при < 1 и > 1; 2 — при = 1 и = 1; 2' — при > 1 и >1
Кривые 2 и 2' аналогичны кривым 1 и 1', но при автоматизации, сочетающей рост производительности машин ( > 1) и сокращение затрат живого труда ( > 1). Как видно, и здесь существуют потери производительности труда по тем же причинам, однако потенциал роста производительности труда настолько высок, что автоматизация является эффективной.
Одной из важнейших характеристик новой техники является максимальный уровень роста производительности труда по Сравнению с достигнутой данной отраслью к моменту ввода новой техники в эксплуатацию.
Если показатели новой техники оказываются низкими, новая техника не может быть
прогрессивной. На рис. 16 показана зависимость max от производительности средств производства , откуда видно, что высокий уровень производительности труда для новой техники можно обеспечить только в том случае, когда производительность новой техники значительно выше, чем у существующей.
Рис. 16. Зависимость максимального коэффициента производительности труда max от производительности средств производства и их экономичности в эксплуатации
Таким образом, генеральным направлением автоматизации является разработка новых, прогрессивных технологических процессов и создание таких высокопроизводительных средств производства, которые вообще невозможны, пока человек остается непосредственным участником выполнения технологического процесса.
3.3. Экономическая эффективность и прогрессивность новой техники
27
Лучшие варианты проектируемых машин, автоматических линий, цехов и заводов, в том числе с обоснованием целесообразного уровня автоматизации, определяются путем различных инженерных решений. Современные технические науки являются фундаментом при проектировании машин и определении их параметров на основе расчетов: кинематических, прочностных, динамических, на виброустойчивость, долговечность, надежность и т.п. Однако при этом еще неизвестно, насколько данная выбранная или проектируемая машина экономически будет эффективной. Машина, удовлетворяющая всем техническим требованиям, может оказаться не эффективной и не прогрессивной, так как конструктивная сложность и затраты на ее создание даже при минимуме эксплуатационных затрат не обеспечат требуемого уровня экономии труда за срок ее службы по сравнению с существующей техникой.
Технический прогресс и экономическая эффективность производства — это две неразрывно связанные взаимообусловливающие проблемы, которые не могут быть решены изолировано, обособлено друг от друга.
Важнейшим критерием экономической эффективности капиталовложений является рост производительности труда, достигаемый в результате внедрения новой техники.
Расчеты сравнительной экономической эффективности капитальных вложений применяются при сопоставлении различных вариантов хозяйственных и технических решений, размещения предприятий и их комплексов, при решении задач по выбору взаимозаменяемой продукции, внедрению новых видов техники и т.д.
Целью инженерных методов сравнительной оценки экономической эффективности капиталовложений и новой техники является не только подсчет чисто экономических показателей, а выбор таких параметров проектируемых машин, которые являются экономически оптимальными и обеспечивают наибольший экономический эффект внедрения новой техники.
С понятием экономической эффективности новой техники тесно связано понятие ее прогрессивности. Прогрессивность новой техники определяется соответствием ее главному целевому назначению.
Главным целевым назначением новой техники является не только повышение производительности, но и облегчение условий труда. При этом прогрессивной является техника, не только обеспечивающая рост производительности труда, но и такая, которая соответствует научно обоснованным заданным темпам ее повышения и при этом облегчает труд человека. На основе сложившихся представлений критерий прогрессивности новой техники отражает следующие показатели:
•рост производительности труда;
•постоянный рост требований к новой технике на основе объективных законов развития производительных сил. Чем позже вводится в эксплуатацию новая машина, тем менее она прогрессивна при тех же технических характеристиках;
•фактор времени. Любая самая совершенная конструкция сегодняшнего дня, если сроки ее проектирования и освоения затягиваются, неизбежно оказывается морально устаревшей при проектировании. Любая прогрессивная техника в процессе эксплуатации не может оставаться прогрессивной вечно и морально устаревает;
•высокая эффективность капиталовложений на создание и внедрение новой техники. Критерием прогрессивности новой техники является соответствие фактических темпов роста
производительности труда плановым, которые должны быть научно обоснованными, прогнозируемыми.
По критерию эффективности капиталовложений несмотря на задержку с проектированием и освоением машина может считаться экономически эффективной, хотя она за этот период морально устаревает при проектировании. Высокая эффективность капиталовложений является необходимым, но недостаточным условием прогрессивности новой техники. Критерий прогрессивности более полно учитывает фактор времени и, как правило, отражает более высокий уровень требований к новой технике, чем критерии эффективности капиталовложений, не исключая, а дополняя их.
Производительность труда играет большую роль в производстве. Производительность труда рабочих зависит от многих факторов, так как связана с деятельностью различных инженернотехнических служб предприятий, организаций отрасли и народного хозяйства в целом. В пределах предприятия можно указать на три главных вида мероприятий, влияющих на возможность повышения производительности труда:
•конструкторские;
•организационные;
•технологические.
28
При автоматизации рабочий освобождается от ряда однообразных, часто повторяющихся движений, связанных с выполнением операции, но в его функции вводится наладка оборудования и контроль за его работой. В освобождаемое время рабочему поручается обслуживание дополнительного оборудования.
Автоматизация создает предпосылки для повышения производительности труда рабочих и оборудования, улучшения качества изделий, их надежности и долговечности, обеспечения безопасности работ. Однако требуются дополнительные капиталовложения для их внедрения. Поэтому не всегда разработанные процессы автоматизации конструкции автоматических устройств могут обеспечить экономическую целесообразность замены ими труда рабочего.
Автоматизацию внедряют в производственные процессы в следующих случаях.
1.Угроза для жизни рабочего (например, работа с радиоактивными элементами, измерение температуры деталей в шахтной печи и др.). В этих случаях средства для проведения автоматизации процессов берут из сумм, отпускаемых на охрану труда, или из спецфондов.
2.Экономический эффект обеспечивается за счет повышения производительности труда и оборудования, улучшения качества, снижения брака и, следовательно, уменьшения расхода основных материалов и других затрат, сокращения расхода энергии и вспомогательных материалов, уменьшения расходов на содержание зданий и сооружений, уменьшения площади, занятой автоматами.
3.Замена тяжелого и монотонного физического труда.
Прежде чем внедрять автоматизацию, необходимо провести технико-экономические расчеты и дать обоснования их целесообразности, которые проводят в определенной последовательности.
29
4.Технологические процессы - основа автоматизированного производства
4.1.Особенности проектирования технологических процессов в условиях автоматизированного
производства
Основой автоматизации производства являются технологические процессы (ТП), которые должны обеспечивать высокую производительность, надежность, качество и эффективность изготовления изделий. С этой точки зрения большое значение приобретают прогрессивные высокопроизводительные методы обработки и сборки, используемые при проектировании автоматизированных ТП.
При разработке ТП автоматизированного производства (АП) рассматривают комплексно все его элементы: загрузку-выгрузку изделий, их базирование и закрепление, контроль, межоперационное транспортирование, складирование и др. Поэтому для оценки возможности и эффективности автоматизации важно правильно классифицировать ТП.
Характерной особенностью ТП обработки и сборки является строгая ориентация деталей и инструмента относительно друг друга в рабочем процессе (первый класс). Термообработка, сушка, окраска и другие процессы, в отличие от обработки и сборки не требующие строгой ориентации деталей, относятся ко второму классу.
Кроме того, ТП подразделяют на дискретные и непрерывные.
Для дискретных процессов характерны прерывистость и строгая последовательность рабочих и холостых движений. Непрерывные процессы изменяются плавно, без скачков (например, бесцентровое шлифование, протягивание). Такое подразделение носит условий характер, так как большинство процессов сочетают дискретность с непрерывностью. ТП автоматизированного производства по сравнению с технологиями неавтоматизированного производства имеют свою специфику, обусловленную следующими объективными факторами.
1.Автоматизированные ТП включают в себя не только операции механической обработки резанием, но и обработку давлением, термообработку, сборку, контроль, упаковку, а также транспортно-складские и другие операции.
2.Требования к гибкости и автоматизации производственных процессов диктуют необходимость комплексной и детальной проработки технологии, тщательного анализа объектов производства, проработки маршрутной и операционной технологии, обеспечения надежности и гибкости процесса изготовления изделий с заданным качеством. Степень подробности технологических решений должна быть доведена до уровня подготовки управляющих программ для оборудования.
3.Многовариантность технологических решений при широкой номенклатуре выпускаемых
изделий.
4.Высокая степень интеграции работ, выполняемых различными технологическими подразделениями.
Требования совершенствования и сокращения сроков технологической подготовки производства обусловили необходимость принципиально нового подхода к проектированию ТП — с помощью систем автоматизированного проектирования (САПР). Эффективность автоматизированной разработки ТП во многом определяется рациональным сочетанием типовых и индивидуальных технологических решений на всех стадиях проектирования, а также высоким уровнем стандартизации и унификации выпускаемых изделий, оборудования и самих ТП.
Внедрение гибких технологий, широкое использование средств вычислительной техники и роботов позволяет быстро и эффективно перестраивать технологические процессы на изготовление новых изделий, что весьма актуально в условиях мелкосерийного и серийного производств, преобладающих в машиностроении.
Раскрыть потенциальные возможности и обеспечить максимальную эффективность автоматизированных производственных систем (АПС) можно только в том случае, если их проектированию предшествуют глубокие технологические разработки и при этом соблюдаются основные принципы технологии:
1.Принцип завершенности. Необходимость стремления к выполнению всех операций в пределах одной АПС, т.е. без промежуточной передачи полуфабрикатов в другие подразделения или вспомогательные отделения. Для реализации этого принципа следует обеспечить технологичность изделий; разработать новые унифицированные методы обработки и контроля; расширить и обосновать тип оборудования АПС с повышенными технологическими возможностями.
2.Принцип малооперационной технологии.
Формирование ТП с максимально возможным укрупнением операций и минимальным числом операций и установок в операциях. Для реализации этого принципа необходимы те же мероприятия,
30
что и для реализации первого принципа, а также оптимизация маршрутов и операционных технологии с применением методов автоматизированного проектирования ТП.
3.Принцип «малолюдной» технологии. Обеспечение автоматической работы АПС в пределах всего производственного цикла. Для реализации этого принципа необходимы: стабилизация отклонений входных технологических параметров АПС (заготовок, инструментов, станков, оснастки); расширение и повышение надежности методов операционного информационного обеспечения; переход к гибким адаптивным системам управления (СУ).
4.Принцип «безотладочной» технологии. Разработка ТП, не требующих отладки на рабочих позициях, что особенно актуально для широкономенклатурных АПС. Этот принцип близок к третьему принципу и для его реализации необходимы те же мероприятия.
5.Принцип активно-управляемой технологии.
Организация управления ТП и коррекция проектных решений на основе рабочей информации о ходе этого ТП. Корректироваться могут как технологические параметры, формируемые на этапе управления, так и исходные параметры технологической подготовки производства (ТПП). Для реализации этого принципа необходимы разработка методов и алгоритмов адаптивного управления ТП и методов статистической коррекции базы данных для создания самообучающихся АПС.
6. Принцип оптимальности. Принятие решения на каждом этапе ТПП и управления ТП на основе единого критерия оптимальности. Для реализации этого принципа необходимо использование методов оптимизации ТП; разработка алгоритмов оптимизации для условий работы АПС; применение или разработка специальных технических, аппаратных, программных средств реализации указанных алгоритмов.
Принцип оптимальности создает единую методическую основу решения технологических задач на всех уровнях и этапах, позволяет выработать наиболее эффективное, однозначное и взаимоувязанное решение указанных задач.
Помимо рассмотренных для технологии АПС характерны и другие принципы: компьютерной технологии, информационной обеспеченности, интеграции, безбумажной документации, групповой технологии. Все они объединены в единую систему ТПП и управления, что позволяет ставить вопрос о создании принципиально новой технологии АПС, реализующей наиболее эффективные технические решения и максимально раскрывающей потенциальные технические и технологические возможности АПС. Принцип групповой технологии является фундаментальным для всех АПС, так как именно он обеспечивает «гибкость» производства.
4.2. Типовые и групповые технологические процессы
Типизация технологических процессов для сходных по конфигурации и технологическим особенностям групп деталей предусматривает их изготовление по одинаковым ТП, основанным на применении наиболее совершенных методов обработки и обеспечивающим достижение наивысшей производительности, экономичности и качества. Основа типизации — правила обработки отдельных элементарных поверхностей и правила назначения очередности обработки этих поверхностей.
Принцип групповой технологии лежит в основе технологии переналаживаемого производства: мелко- и среднесерийного. В отличие от типизации ТП при групповой технологии общим признаком объединения деталей в группы является общность обрабатываемых поверхностей и их сочетаний, т.е. общность оборудования, необходимого для обработки детали или отдельных ее поверхностей. Очевидно, что в состав группы могут включаться заготовки различной конфигурации. Типизация ТП и метод групповой технологии являются основными направлениями унификации технологических решений, повышающими эффективность производства. Для их реализации необходима классификация деталей, отработка их конструкций на технологичность с одновременной унификацией элементов этих деталей.
Технологичность конструкций изделий для условий АП. Оценка и отработка конструкций изделий на технологичность — один из важнейших этапов технологической подготовки производства, особенно автоматизированного. Конструкция изделия считается технологичной, если для его изготовления и эксплуатации требуются минимальные затраты материалов, времени и средств. Оценка технологичности проводится по качественным и количественным критериям отдельно для заготовок, обрабатываемых деталей, сборочных единиц.
Типизация ТП и метод групповой обработки деталей. Проведение типизации ТП для сходных по конфигурации и технологическим особенностям деталей предусматривает их изготовление по одинаковым ТП, основанным на применении наиболее совершенных методов обработки и обеспечивающим достижение требуемой производительности, экономичности и качества. Типовые процессы разрабатываются на изготовление в конкретных производственных