Материал: АТП_лекции
21
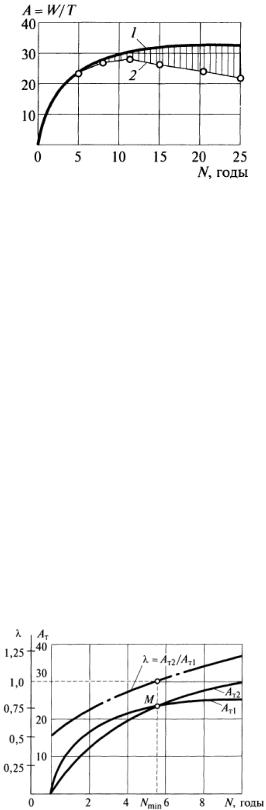
Рис. 8. Изменение производительности труда в зависимости от сроков службы токарноревольверных автоматов: 1 — при постоянных эксплуатационных показателях; 2 — при переменных эксплуатационных показателях
Предпочтение следует отдать варианту, который обеспечивает наибольший рост производительности труда и гарантирует выполнение планируемых темпов ее роста на весь срок службы машины:
= AT1/ AT2,
где — коэффициент роста производительности труда при сравнении двух технических вариантов; AT1 — производительность труда, которую обеспечивает исходный вариант техники; AT2 — производительность труда второго, сравниваемого с исходным, варианта техники.
Сравнение различных вариантов техники позволяет определить их прогрессивность, оценить ее аналитически. Например, если существующая техника обеспечивает производительность труда AT1 =
25 шт./чел.-ч, а новая техника AT2 - 100 шт./чел.-ч, то = AT1/ AT2 = 100:25 = 4, т.е. внедрение новой техники обеспечивает рост производительности труда в 4 раза.
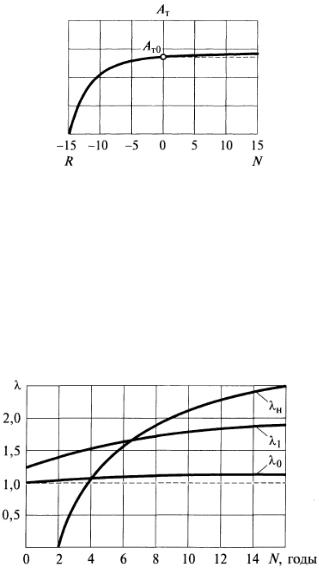
На рис. 9 приведены графики производительности труда во времени для двух проектируемых вариантов новой техники, например поточной и автоматической линии при условии, что оба варианта новой техники вводятся в действие одновременно и имеют одинаковые сроки службы.
Так как автоматическая линия более дорогостоящая, чем поточная ( > 1), то при малых сроках службы производительность общественного труда на поточной линии AT1 выше, чем на автоматической AT2 поэтому и коэффициент роста производительности труда меньше единицы.
Однако автоматическая линия благодаря высокой производительности ( > 1) и малому количеству
обслуживающих рабочих ( > 1) имеет более низкие эксплуатационные затраты при выпуске продукции, поэтому при длительных сроках службы уровень производительности труда на
автоматической линии выше ( > 1).
Рис. 9. Изменение производительности труда во времени поточной (AT1) и автоматической (AT2) линий, одновременно вводящихся в эксплуатацию и имеющих одинаковые сроки службы
Следовательно, если сроки службы автоматической линии меньше некоторой минимальной величины (N < NM), целесообразнее строить поточную линию, как более дешевую, несмотря на большие эксплуатационные расходы. И наоборот, автоматическая линия выгоднее, если предполагаемые сроки ее службы достаточно велики (N > NM).
Характерным для современного этапа развития техники, в первую очередь для автоматизации производственных процессов, является рост производительности средств производства, увеличение их стоимости и сокращение числа людей, непосредственно занятых обслуживанием машин.
22
Изменение текущих затрат прошлого труда на единицу изделия зависит от характера производственного процесса и может находиться в широких пределах.
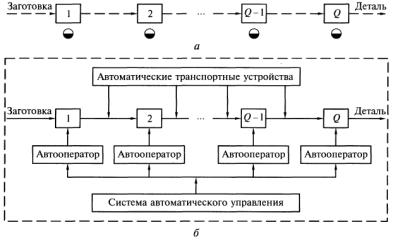
На рис. 10 показана диаграмма зависимости производительности труда при эксплуатации машины от сроков службы при условии, что она внедрена R лет тому назад (R = 15). К моменту, принятому за начало отсчета календарного времени (N = 0), она обеспечила уровень производительности труда AT0. Если машина и дальше эксплуатируется в течение времени N + R, то производительность труда AT будет несколько выше.
Рис. 10. Зависимость производительности труда при эксплуатации изделия, внедренного R лет назад, от срока службы
Так как целью расчета и анализа является определение целесообразности замены действующего оборудования, т.е. ограничение его сроков службы величиной R, производительность общественного труда при внедрении возможных вариантов новой техники сравнивается с достигнутой величиной AT0, от которой исчисляются и плановые темпы роста производительности труда.
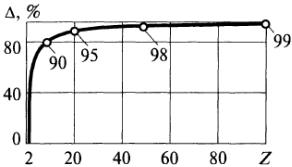
На рис. 11 показана диаграмма роста производительности труда во времени для различных вариантов производства при условии, что все взаимозаменяемые варианты, как новые, так и действующие, имеют сроки службы еще N лет.
Рис. 11. Графики роста производительности труда во времени для различных вариантов производства
Кривая 1 характеризует рост производительности труда лучшей существующей техники по сравнению со средним уровнем производства в настоящее время. Как видно, лучшая существующая техника обеспечивает более высокий уровень производительности труда, однако с удлинением сроков службы темпы роста постепенно замедляются. Не остается неизменной и производительность труда того варианта техники, который характеризует средний уровень производства AT0, если это оборудование эксплуатируется еще N лет дополнительно к R годам (кривая 0).
Кривая н показывает рост производительности труда новой техники, которая будет внедрена через L = 2 года. При малых сроках службы эта производительность труда ниже, чем у лучшей существующей техники и техники среднего уровня в настоящее время, однако при достаточно длительных сроках службы новая техника реализует свои возможности и обеспечивает значительные темпы роста производительности труда. Как видно, при увеличении сроков службы производительность труда любого варианта производства, постепенно повышаясь, стремится к
определенному пределу max. Величина max определяется технико-экономическими показателями новой техники: ростом производительности, сокращением числа обслуживающих рабочих,
23
экономичностью машин в эксплуатации. Если новая техника имеет низкий потенциал роста производительности труда, она не может быть прогрессивной.
3.2. Основные пути повышения производительности
Теория производительности машин и труда позволяет количественно связывать экономические критерии: рост производительности общественного труда, сроки окупаемости и другие показатели с конкретными технико-экономическими показателями работы машин: производительностью и надежностью в работе, стоимостью и экономичностью в эксплуатации, сроками службы и сроками проектирования и т.д. Это позволяет анализировать влияние различных факторов на производительность труда и не только оценивать конкретные технические решения, но и намечать наиболее эффективные пути повышения производительности труда, а следовательно, наиболее эффективные направления технического прогресса, пути автоматизации.
Автоматизация как основное направление технического прогресса связана с улучшением тех или иных технических характеристик, что сопровождается ростом производительности труда. Однако улучшение различных технико-экономических показателей оказывает неодинаковое влияние на производительность труда. Количественный анализ факторов, определяющих производительность труда, позволяет выявить следующие основные пути повышения производительности труда при автоматизации производственных процессов.
Первый путь заключается в уменьшении затрат живого труда Тж за счет сокращения числа рабочих, непосредственно занятых в процессе производства (путь ). Это экономия достигается благодаря совершенствованию средств производства и управления, изменению организации труда, внедрению вычислительной техники и иных современных средств, позволяющих выполнять работу, которую раньше выполняли при обслуживании системы машин человек.
Реализацию пути можно иллюстрировать следующим образом: за базу принята поточная линия, скомпонованная из станков, обслуживаемых операторами (рис. 12, а). На первых стадиях автоматизации станки поточной линии оснащаются автоматическими загрузочно-разгрузочными устройствами (автооператорами), тем самым позиции переводятся из полуавтоматического режима работы в автоматический. Дальнейшая автоматизация связана с установкой автоматических транспортных механизмов для связи станков линии. Управление всем комплексом механизмов и узлов линии в соответствии с циклограммой осуществляется системой управления.
Рис. 12. Схемы: а — поточной линии с операторами; б — автоматической линии; Q — общее число станков
Таким образом, оснащение станков поточной линии автооператорами, введение автоматических транспортных устройств и системы управления позволяет создать автоматическую линию (рис. 12, б). Такой путь автоматизации является одним из самых распространенных, так как позволяет использовать существующий парк машин, расширяя фронт автоматизации, сократить количество рабочих при обслуживании станков. Примерами реализации первого пути являются автоматические линии из типового (универсального) оборудования. Вместе с тем такой путь автоматизации имеет ограниченные возможности повышения производительности труда, так как при сохранении данного уровня производительности оборудования экономия живого труда имеет тенденцию к убыванию, что можно проиллюстрировать следующим расчетом.
24
Как известно, при обслуживании неавтоматизированных машин рабочий осуществляет вручную управление последовательностью обработки и выполняет все вспомогательные операции: установку и съем заготовок, зажим и разжим их в шпинделе, подвод и отвод инструментов, контроль размеров обрабатываемых изделий, а также передачу заготовок от станка к станку, уборку стружки, переключение режимов обработки и т.д. Естественно, что в условиях неавтоматизированного производства рабочий обслуживает, как правило, лишь один станок (Z = 1).
Предположим, что имеется участок из 100 станков, которые обслуживают 100 рабочих. При автоматизации затраты живого труда в процессе обработки уменьшаются тем больше, чем выше степень автоматизации системы машин, когда один рабочий оператор получает возможность обслуживать не один, а большее число станков (Z > 1). Если в поточной линии общие затраты живого труда при Z = 1 составляли Тж, то при обслуживании одним рабочим-оператором Z станков и неизменной зарплате одного рабочего они составляют Тж / Z. Следовательно, общая экономия живого труда рабочих-операторов
Э= Тж – (Тж/Z) = Тж (1-1/Z),
где Тж — текущие затраты живого труда; Z— число станков, обслуживаемых одним рабочимоператором.
Если отнести экономию к первоначальному фонду заработной платы, то
= Э/ Тж, = 1-1/Z.
Автоматизация рабочего цикла машины, создание автоматов и полуавтоматов, оснащенных автоматической системой управления рабочими и холостыми ходами, позволяют ограничить обязанности рабочих-операторов сменой заготовок (на полуавтоматах), заправкой материала в механизмы, межстаночной транспортировкой. Это дает возможность одному рабочему обслуживать не один, а два-три станка и, следовательно, сократить количество обслуживающих рабочих и получить экономию зарплаты. Так, при обслуживании одним рабочим двух станков (Z = 2) экономия уже составляет 50 % заработной платы обслуживающего персонала (Э / Тж1 = 0,5).
Путем дальнейших усовершенствований (оснащения полуавтоматов механизмами автоматической загрузки, контроля, улучшения системы эксплуатации и т.д.) можно достигнуть того, что один рабочий будет обслуживать в поточной линии Z = 4...5 станков и экономия трудовых затрат и заработной платы увеличится еще больше. Однако, как видно из рис. 2.9, эта экономия не будет пропорциональна числу станков, обслуживаемых одним рабочим. Если увеличение Z в 2 раза (от 1 до 2) позволяет сэкономить 50% фонда заработной платы, то увеличение Z в 2,5 раза (от 2 до 5) дает возможность сэкономить только 40%.
Дальнейшая экономия затрат живого труда возможна только путем создания автоматических линий (рис.13), т.е. автоматизацией межстаночной транспортировки заготовок и накопления заделов, созданием новых систем управления, сигнализации и блокировки, механизмов автоматического контроля и подналадки, уборки стружки и т.д. Если при этом технологические процессы остаются прежними, то и производительность машин сохраняется на достигнутом уровне, а автоматизация позволяет лишь увеличивать число станков, обслуживаемых одним рабочим.
Рис. 13. Зависимость экономии живого труда от числа станков, обслуживаемых одним рабочим
Если при переходе от обслуживания одной машины к двум можно простейшими средствами сэкономить 50% зарплаты, то при переходе от 50 к 100 станкам — только 1%.
Автоматизация с целью сокращения затрат ручного труда может быть эффективной прежде всего в отраслях с низкой технической оснащенностью, где еще велики затраты живого труда, а следовательно, и резервы экономии этих затрат. Создание автоматических линий на базе существующего поточного производства, где один рабочий и без автоматизации обслуживает два-три станка, если эти линии опираются на существующие технологические процессы и имеют цель только сокращение числа рабочих-операторов и подсобных рабочих, малоэффективно.
25
Второй путь заключается в сокращении затрат прошлого труда за счет снижения стоимости
средств производства (путь < 1). Этот путь связан с совершенствованием технологии производства самих средств производства, стандартизацией и унификацией механизмов, узлов и деталей машин, обеспечивающих снижение их себестоимости. Для этого пути характерно развитие агрегатного станкостроения, поточных методов производства новых машин, а также унифицированных средств автоматизации. Важнейшей задачей является создание универсальных станков, пригодных как для самостоятельной эксплуатации, так и для встраивания в автоматические линии. Такие станки могут использоваться в автоматических линиях различного технологического назначения, что позволяет наладить их выпуск в больших масштабах, применяя поточные методы производства, создавая стабильные конструкции, надежные в эксплуатации.
Если на первых этапах автоматизации унифицированными элементами являлись узлы и механизмы, из которых компонуются станки различного технологического назначения, то теперь элементами компоновки служат уже встраиваемые станки и унифицированные транспортные средства, что позволяет создавать автоматические линии с меньшими затратами в кратчайшие сроки. Унификация и стандартизация оборудования позволяет не только уменьшить стоимость оборудования, но и значительно сократить сроки его проектирования и освоения и тем самым повысить производительность общественного труда.
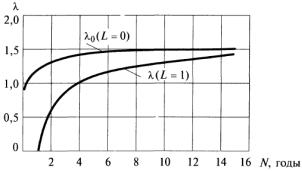
На рис. 14 показаны графики роста производительности труда при сравнении двух вариантов новой техники: поточного и автоматизированного производства. Если автоматическая линия создается из нормализованных узлов, то благодаря относительно малой стоимости и малым срокам проектирования (сопоставимым со сроками поставки универсальных станков) такая линия быстро окупается и дает значительный рост производительности труда при сроке внедрения L = 0. Если линия проектируется заново и сроки ввода в эксплуатацию удлиняются хотя бы на год (L = 1) с
неизбежным увеличением стоимости ( > норм), то эффективность автоматизации значительно ниже.
Рис. 14. Графики роста производительности труда во времени при автоматизации производства путем создания специального и унифицированного 0 оборудования
Оценивая перспективность второго пути повышения производительности труда, следует
учитывать неодинаковые реальные возможности улучшения характеристик и . Так, по данным станкостроительных заводов, применение нормализованных узлов, создание агрегатных станков из
нормализованных элементов позволяет снизить стоимость станков не более чем на 30%, т.е. = 0,7. Третий путь заключается в сокращении затрат живого и прошлого труда за счет повышения производительности средств производства, а следовательно, сокращения трудовых затрат на единицу
изделия (путь > 1). Это достигается путем разработки новых прогрессивных технологических процессов и создания высокопроизводительных средств производства.
Известно немало примеров, когда уровень существующего производства исчерпывал свои возможности и это неизбежно вызывало появление новых методов производства, новой технологии и новых высокопроизводительных средств производства.
Коренная ломка старых, привычных методов производства, рождение и развитие новых прогрессивных технологических процессов и высокопроизводительных средств производства — радикальный путь повышения производительности труда.
На рис. 15 приведены графики зависимости производительности труда от производительности средств производства и степени сокращения живого труда . Кривая 1 показывает рост производительности труда в результате блокирования машин в автоматическую систему при неизменном уровне производительности средств производства ( = 1) и без учета затрат на автоматизацию ( = 1). При такой автоматизации единственным источником экономии является сокращение требуемого фонда зарплаты производственных рабочих. Кривая 1` построена с учетом прогрессивного роста стоимости автоматических линий и некоторого снижения их