Материал: АТП_лекции
16
рабочих мест и на складах. Сборку изделий начинают лишь при наличии на складах полных комплектов деталей. В непоточном производстве отсутствует такт выпуска, а производственный процесс регулируется графиком, составленным с учетом плановых сроков и трудоемкости изготовления изделий.
Каждый вид производства имеет свою область использования. Поточный вид организации производства встречается в массовом производстве, а непоточный присугц единичному и серийному производствам.
2.2. Основные преимущества автоматизации производства
Под автоматизацией производственных процессов (АПП) понимают комплекс технических мероприятий по разработке новых прогрессивных технологических процессов и созданию на их основе высокопроизводительного оборудования, выполняющего все основные и вспомогательные операции по изготовлению изделий без непосредственного участия человека. АПП является комплексной конструктивно-технологической и экономической задачей создания принципиально новой техники.
Автоматизации всегда предшествовал процесс механизации — частичной (первичной) автоматизации производственных процессов на базе такого технологического оборудования, которым управляет оператор. Кроме того, он осуществляет контроль изделий, регулировку и наладку оборудования, загрузку-выгрузку изделий, т.е. вспомогательные операции. Механизация может достаточно эффективно сочетаться с автоматизацией конкретного производства, но именно АПП создает возможность обеспечения высокого качества продукции при высокой производительности ее изготовления.
Предусматривается качественная и количественная оценки состояния механизации и автоматизации производственных процессов. Важнейший качественный показатель — уровень автоматизации . Он определяется отношением числа автоматизированных операций (переходов) nавт к общему числу операций (переходов), выполняемых на автомате, линии, участке nобщ :
= nавт / nобщ.
Величина зависит от типа производства. Если в единичном производстве не превышает 0,1 ... 0,2, то в массовом она составляет 0,8 ... 0,9.
Автомат (от гр. automatos — самодействующий) — самостоятельно действующее устройство или совокупность устройств, выполняющих по заданной программе без непосредственного участия человека процессы получения, преобразования, передачи и использования энергии, материалов и информации.
Последовательность выполняемых автоматом запрограммированных действий называют рабочим циклом. Если для возобновления рабочего цикла требуется вмешательство рабочего, то такое устройство называют полуавтоматом.
Процесс, оборудование или производство, не требующее присутствия человека в течение определенного промежутка времени для выполнения ряда повторяющихся рабочих циклов, называют автоматическим. Если часть процесса выполняется автоматически, а другая часть требует присутствия оператора, то такой процесс называют автоматизированным.
Степень автоматизации производственного процесса определяется необходимой долей участия оператора в управлении этим процессом. При полной автоматизации присутствия человека в течение определенного периода времени вообще не требуется.
Чем больше это время, тем выше степень автоматизации.
Под безлюдным режимом работы понимают такую степень автоматизации, при которой станок, производственный участок, цех или весь завод может работать автоматически в течение по крайней мере одной производственной смены (8 ч) в отсутствие человека.
Технические преимущества автоматически управляемых производственных систем по сравнению с аналогичными системами с ручным управлением следующие: более высокое быстродействие, позволяющее повышать скорости протекания процессов, а, следовательно, и производительность производственного оборудования; более высокое и стабильное качество управления процессами, обеспечивающее высокое качество продукции при более экономном расходовании материалов и энергии; возможность работы автоматов в тяжелых, вредных и опасных для человека условиях; стабильность ритма работы, возможность длительной работы без перерывов вследствие отсутствия утомляемости, свойственной человеку.
Экономические преимущества, достигаемые при использовании автоматических систем в производстве, являются следствием технических преимуществ. К ним можно отнести возможность значительного повышения производительности труда; более экономичное использование ресурсов
17
(труда, материалов, энергии); более высокое и стабильное качество продукции; сокращение периода времени от начала проектирования до получения изделия; возможность расширения производства без увеличения трудовых ресурсов.
Автоматизация производства позволяет более экономично использовать труд, материалы, энергию. Автоматическое планирование и оперативное управление производством обеспечивают оптимальные организационные решения, сокращают запасы незавершенного производства. Автоматическое регулирование процесса предотвращает потери вследствие поломок инструментов и вынужденных простоев оборудования. Автоматизация проектирования и изготовления продукции с использованием ЭВМ позволяет значительно сократить число бумажных документов (чертежей, схем, графиков, описания и др.), необходимых в неавтоматизированном производстве, составление, хранение, передача и использование которых занимает много времени.
Автоматизированное производство нуждается в более квалифицированном, технически грамотном обслуживании. При этом значительно меняется сам характер труда, связанного с наладкой, ремонтом, программированием и организацией работ в автоматизированном производстве. Эта работа требует более глубоких и разносторонних знаний, более разнообразна и интересна.
От уровня развития производства зависит прогресс всех отраслей промышленности. Поэтому повышению эффективности производства и уровня автоматизации производства должна отводиться приоритетная роль.
18
3.Пути повышения производительности и эффективности производства
3.1.Основные положения теории производительности машин и труда
Воснове теории производительности машин и труда лежат следующие основные положения.
1.Каждая работа для своего совершения требует затрат времени и труда.
2.Производительно затраченным считается только то время, которое расходуется на основные процессы обработки (например, формообразование, контроль, сборку и т.д.). Все остальное время, включая время на вспомогательные (холостые) ходы рабочего цикла и внецикловые простои, является непроизводительно затраченным, т.е. потерями.
3.Машина считается идеальной, если при высоком потенциале производительности, качестве продукции отсутствуют потери времени на холостые ходы и простои (машина непрерывного действия, бесконечной долговечности и абсолютной надежности).
4.Для производства любых изделий необходимы затраты прошлого (овеществленного) труда на создание средств производства и поддержание их работоспособности и живого труда на непосредственное обслуживание технологического оборудования.
5.Закономерность развития техники заключается в том, что удельный вес затрат прошлого (овеществленного) труда непрерывно повышается, а затраты живого труда снижаются при общем уменьшении трудовых затрат, приходящихся на единицу продукции.
6.При разработке технологических процессов любой процесс производства, взятый сам по себе, безотносительно к руке человека, следует разлагать на составные элементы.
7.Производительность машин предела не имеет.
8.Автоматы и автоматические линии различного технологического назначения имеют единую основу автоматизации, которая выражается в общности целевых механизмов и систем управления, в общих закономерностях производительности, надежности, экономической эффективности, в единых методах построения машин, агрегатирования, определения режимов обработки, оценки прогрессивности и т.д.
9.При окончательной оценке прогрессивности новой техники учитывается фактор времени — темп роста производительности труда.
Важнейшим фактором производительности труда являются затраты труда на создание, обслуживание и эксплуатацию рабочей машины. Эти затраты можно представить состоящими из трех компонентов:
1)единовременные затраты прошлого труда ТП, необходимые для создания машин, оборудования, зданий, сооружений и т.п.;
2)текущие затраты прошлого труда TU которые включают в себя часть овеществленного труда, затрачиваемого на основные и вспомогательные материалы, запчасти, электроэнергию, инструменты, топливо, смазку и т.п., необходимые для производства изделий.
В то время как текущие затраты прошлого труда непрерывно растут пропорционально времени (годам), т.е. количеству выпущенной продукции, единовременные затраты прошлого труда являются разовыми, рассчитанными на весь срок службы машины Nлет, т.е. носят постоянный характер;
3)текущие затраты живого труда Tж обслуживающих рабочих, которые, используя средства труда, создают новые материальные ценности.
Таким образом, производственный процесс обеспечивается единством рабочей силы и средств
производства — совместными годовыми затратами живого труда Tж, единовременными затратами средств труда ТП рассчитанными на N лет, и годовыми затратами предметов труда TU. Суммарные затраты за весь срок действия средств труда
T= ТП + N (Tж + TU).
Производительность общественного труда оценивается путем сопоставления результатов трудового процесса: количества выпущенной продукции с суммарными трудовыми затратами, необходимыми для ее выпуска за некоторый интервал времени — срок службы машин N лет:
АТ = W/T,
где АТ — производительность труда; W — выпущенная годная продукция; Т — суммарные трудовые затраты, необходимые для выпуска продукции.
Так как единовременные трудовые затраты на оборудование, здания и сооружения реализуются постепенно в течение срока службы, производительность труда определяется с учетом фактора времени, прежде всего сроков службы.
Определив суммарные затраты Т и выпуск продукции W за весь срок службы, легко определить среднегодовые затраты, которые наиболее широко приняты на практике.
Размерность производительности труда в обобщенном виде: AТ = [продукция/труд].
19
При практических расчетах размерность производительности труда зависит от того, в каких единицах исчисляются выпущенная продукция и трудовые затраты.
Выпущенная годная продукция измеряется либо в физических величинах (штуки, единицы длины, массы, объема и др.), либо в стоимостном выражении (рубли). Суммарные трудовые затраты выражаются либо в единицах абстрактного труда (человекочасы, человекодни и т.п.), либо в денежном выражении (рубли). В соответствии с этим при расчетах производительность труда может иметь различную размерность, например: [шт./чел.-ч.].
Количество выпущенной продукции зависит от того, сколько лет работает оборудование при
постоянной производительности оборудования W = QГ N, где QГ — годовой фактический выпуск продукции.
Подставляя значение W и Т в приведенную выше формулу, получаем
AT |
QГ N |
|
|
TП N(TU Tж) . |
|||
|
|||
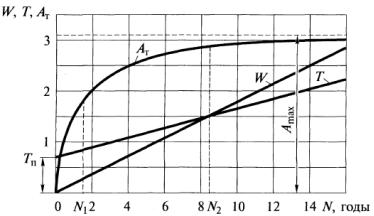
Проанализируем полученную зависимость графически, выразив W, Т и AТ в функции сроков службы N (рис. 4). Здесь N — не текущее время эксплуатации машины, а возможные сроки службы как переменная величина, неизвестная в процессе проектирования. Анализ производительности труда AТ в функции сроков службы N показывает ее переменный характер даже при неизменных техникоэкономических характеристиках (производительность машин, их надежность, степень автоматизации и эксплуатационные затраты).
Уровень производительности труда при малых сроках службы относительно невысок, поскольку на сравнительно малый объем выпущенной за это время продукции требуются значительные затраты на средства производства. С ростом сроков службы производительность труда увеличивается, так как единовременные затраты овеществленного труда ТП раскладываются в этом случае на больший объем выпущенной продукции.
Рис. 4. Зависимости выпущенной продукции W, эксплуатационных затрат Т и производительности труда AТ в относительных единицах от сроков службы при неизменных эксплуатационных характеристиках
Графики, представленные на рис. 4, справедливы для случаев, когда эксплуатационные показатели машин — количество выпущенной продукции QГi и эксплуатационные затраты (TU Tж ) i
— являются неизменными во времени и от длительности эксплуатации не зависят. В общем случае это не всегда справедливо, потому что в процессе эксплуатации всегда действуют необратимые факторы: с одной стороны, освоения, отработки технологии, повышения квалификации обслуживающих рабочих, с другой — старения машин вследствие износа, потери жесткости и геометрической точности узлов, накопления усталостных напряжений и т.д.
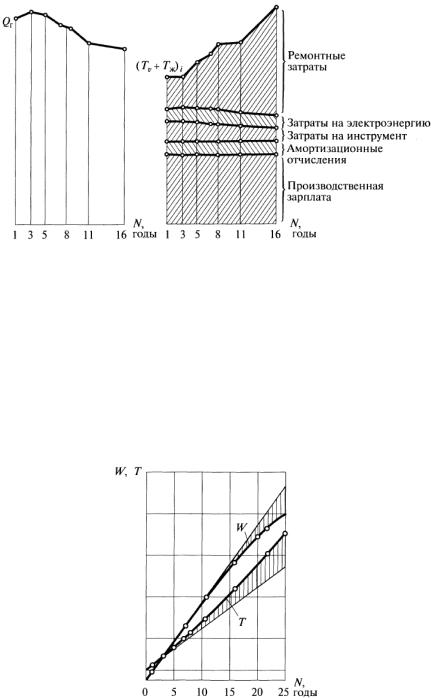
В качестве примера на рис. 5 приведены зависимости годового выпуска и годовых эксплуатационных затрат от длительности эксплуатации для токарно-револьверных автоматов. Как видно, производительность сохраняется на относительно стабильном уровне лишь в течение 7...9 лет, после чего следует ее монотонное снижение. Годовые эксплуатационные затраты, наоборот, изменяют тенденцию к возрастанию, главным образом, за счет увеличения затрат на ремонт и межремонтное обслуживание.
Следовательно, зависимость суммарного выпуска продукции W и суммарных затрат Т от сроков службы носит не прямолинейный, а более сложный характер (рис. 6). На рисунке показаны
20
графики W и T при условии сохранения показателей первого года эксплуатации на неизменном уровне, т.е.
W = QГ1 N; |
T = ТП +N (TU1 + Tж1) |
Заштрихованные зоны показывают |
величину ошибки суммарных значений W и Т при |
допущении о неизменном характере эксплуатационных показателей для токарно-револьверных автоматов.
Рис. 6. Эксплуатационные характеристики токарных одношпиндельных автоматов на различных стадиях эксплуатации: а — годовой выпуск продукции; б — годовые затраты труда (с разделением по категориям)
На рис. 7 приведены графики зависимости производительности труда от сроков службы при эксплуатации токарно-револьверных автоматов при переменных эксплуатационных показателях.
Автоматизация производственных процессов является средством, которое позволяет решать задачу повышения производительности труда.
Для оценки прогрессивности новой техники, в том числе автоматов и автоматических линий, необходимо по уровню производительности труда сравнить различные варианты. Затем необходимо сравнить внедряемый вариант с действующим в производстве (базовым вариантом) и дать заключение о целесообразности его внедрения.
Рис. 7. Изменение суммарного выпуска продукции Т и суммарных эксплуатационных затрат во времени при переменных эксплуатационных показателях QГi и (Тг+Тж)i