Материал: АТП_лекции
11
2. Производственный и технологический процессы
Под термином «процесс» понимается упорядоченное взаимодействие между продуктом природы и трудом, направленное на получение требуемого результата. Производство имеет два смысловых значения. Первое соотносится с понятиями «предприятие», «завод», «фабрика», «участок» и другими, а второе — с понятием «процесс», например производственный процесс, или процесс производства. Рассмотрим смысл первого понятия.
Производство — технико-организационное подразделение труда, предназначенного для получения продуктов труда. Очевидно, что более конкретное определение производства зависит от структурного иерархического уровня данного подразделения и его предметной содержательности.
Характеристика производства включает в себя следующую информацию о нем:
•номенклатура продукции (станок, узел, деталь и др.);
•объем продукции и режим ее выпуска;
•вид процесса (механическая обработка, сборка, термообработка и др.);
•элементный состав (цех, участок, отдел, службы и др.);
•функции подразделений, структура их взаимодействия, иерархия подчиненности и степень автономности;
•согласованная по структурным уровням и элементам система качественных, количественных, экономических и других показателей.
Кроме того, имеют значение сведения о среде функционирования, степени автоматизации, непрерывности и др. Обычно производство характеризуется по основному виду производимой им продукции: машиностроительный завод, цех корпусных деталей, участок зубчатых колес, отделение гальванических покрытий и др.
Производственный процесс — это совокупность действий, необходимых для выпуска готовых изделий из полуфабрикатов или связанных с функционированием производственного подразделения. Любое производство имеет иерархическую структуру, а, следовательно, и процессы, происходящие в нем, также должны иметь аналогичную структуру. Таким образом, можно говорить о производственном процессе целого завода или его цеха, отдела, службы, участка, вплоть до самой мелкой структурной единицы в виде технологической системы, станка, установки.
К основным этапам производственного процесса могут быть отнесены следующие: получение
искладирование заготовок, доставка их к рабочим позициям (местам), различные виды обработки, перемещение полуфабрикатов между рабочими позициями (местами), контроль качества, хранение на складах, сборка изделий, испытание, регулировка, окраска, отделка, упаковка и отправка. Различные этапы производственного процесса на машиностроительном заводе могут выполняться в отдельных цехах или в одном цехе. В первом случае производственный процесс изготовления продукции делят на части и соответственно называют производственным процессом, выполняемым, например, в заготовительном, сборочном, механическом цехах и т.д. Во втором случае процесс называют комплексным производственным.
Технологический процесс — это совокупность действий, связанных с обеспечением требуемых выходных параметров данного процесса.
Технологический процесс является основной частью производственного процесса, поэтому можно говорить о наличии технологического процесса у любого подразделения данной производственной системы независимо от того, выполняет ли оно основные или вспомогательные функции по отношению к так называемому основному продукту производства.
Действительно, любое производство имеет свою организационную структуру в виде функциональных подразделений: цехи, отделы, службы, участки и др.
Технологический процесс также имеет определенную структуру элементов. Изначально эти элементы относились к области механической обработки. В настоящее время им необходимо придавать более общий смысл, охватывающий весь спектр методов технологического воздействия: термическую обработку, химическую обработку, сборку, а также транспортирование, складирование
идр.
Определим содержание технико-организационных элементов производственного процесса. Рабочий ход (для технологических методов воздействия, преобразующих свойства предмета
труда) — однократное технологически непрерывное воздействие, формирующее требуемые параметры данной детали (шероховатость, твердость, качество поверхностного слоя и др.). В общем случае это некоторый элементарный законченный технологический цикл с определенными (постоянными или переменными) параметрами инструмента, кинематики формирования поверхности или соединения, параметрами технологических сред (нагрева, охлаждения, химической обработки и др.).
12
Аналогичным элементом для сборочного процесса является соединение — технологически непрерывный цикл формирования соединения двух деталей.
Технологический переход — это технологически непрерывный упорядоченный комплекс рабочих ходов, образующих законченную часть технологической операции, формирующий конечные требуемые качественные характеристики данной поверхности детали или данного соединения. Выполняется одними и теми же средствами технологического оснащения при постоянных технологических режимах и установке.
Рабочие ходы внутри одного перехода технологически упорядочены. Например, нарезать резьбу в отверстии можно только после получения этого отверстия.
Прием — законченная совокупность действий, направленных на выполнение технологического перехода или его части и объединенных одним целевым назначением. Например, переход «установить заготовку» состоит из следующих приемов: взять заготовку из тары, переместить к приспособлению, установить в приспособление и закрепить.
Установ — процесс придания требуемого положения и при необходимости закрепления заготовки (детали) в приспособлении или на основном оборудовании. Он отражает варианты объединения разных переходов на данном оборудовании.
Технологическая операция — организационно обособленная часть маршрута со всеми сопутствующими ей вспомогательными элементами процесса, реализуемая на определенном технологическом оборудовании с участием или без участия людей. На операцию обычно разрабатывается вся основная технологическая документация.
Маршрут — упорядоченная последовательность качественных преобразований предметов труда в продукт труда. Например, заготовки в деталь или последовательность получения из комплекта деталей сборочной единицы. Это конкретный вариант сочетания технологических операций, который обеспечивает получение качественных характеристик детали или сборочной единицы.
Рассмотренные элементы технологического и производственного процессов могут выполняться во времени последовательно, параллельно или параллельно-последовательно. Совмещение указанных элементов является одним из приемов сокращения длительности процесса.
Не следует смешивать понятие «функциональное совмещение элементов» и их объединение на организационной основе.
Так, многоцелевой станок традиционной конструкции с одним рабочим шпинделем объединяет на конструктивной основе разные методы технологического взаимодействия (точение, фрезерование и др.), но не совмещает их технологически во времени и по своей структуре остается станком последовательного действия.
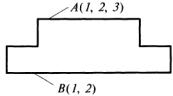
При нарушении условия технологической непрерывности реализации элементов процесса происходит их разделение на части, относящиеся к тому же структурному уровню декомпозиции данного процесса. Рассмотрим это на примере обработки детали (рис. 2).
Рис. 2. Эскиз детали: А,В - поверхности обработки; 1…3 – рабочие ходы
Для получения требуемого качества поверхности А необходимо три рабочих хода (1, 2, 3), а для поверхности В — два рабочих хода (1, 2). Возможны следующие варианты обработки.
Первый вариант:
1)полная обработка поверхности В двумя рабочими ходами (1, 2);
2)полная обработка поверхности А тремя рабочими ходами (1, 2, 3), что соответствует изготовлению детали в две установки при двух переходах, выполненных соответственно за два (1, 2) и три (1, 2, 3) рабочих хода.
Второй вариант:
1)обработка поверхности В одним рабочим ходом (1);
2)обработка поверхности А двумя рабочими ходами (1, 2);
3)обработка поверхности В одним рабочим ходом (2);
4)обработка поверхности А одним рабочим ходом (3), что соответствует изготовлению детали за четыре установки при четырех переходах, выполненных соответственно в один (1), два (1, 2), один
(2) и один (3) рабочих хода.
Третий вариант:
13
1)одновременная обработка поверхностей А и В соответственно за один (1) и два (1, 2) рабочих хода;
2)обработка поверхности А за два (2, 3) рабочих хода.
Рассмотрим пример изготовления детали за два установа.
Первый реализован при совмещении двух переходов, выполненных соответственно за один (7) и два (7, 2) рабочих хода, а второй — за один переход при двух рабочих ходах (2, 3).
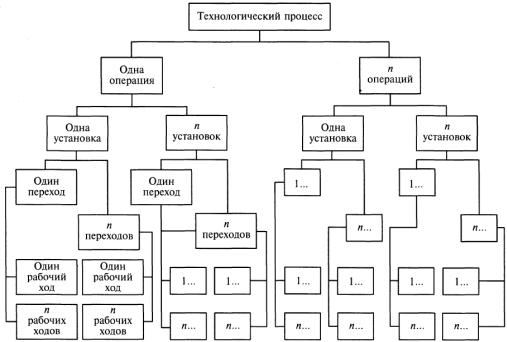
Чтобы представить все многообразие технико-организационных структур технологического процесса, обратимся к рис. 3.
Как видно, самый простой по организации технологический процесс может состоять из одной операции, которая состоит из одной установки, которая, в свою очередь, содержит один переход, осуществляемый за один рабочий ход. Соответственно в организационно сложном технологическом процессе каждый структурный элемент верхнего уровня содержит несколько элементов нижнего уровня.
Рис. 3. Структура технологического процесса
При выполнении каждой операции рабочий затрачивает определенное количество труда. Затраты труда при нормальной интенсивности измеряют его продолжительностью, т.е. временем, в течение которого он расходуется.
Трудоемкость операции — количество времени, затрачиваемого рабочим требуемой квалификации при нормальной интенсивности труда и условиях на выполнение технологического процесса или его части. Единица измерения — человекочас.
Для расчета занятости станков и их числа для выполнения данной работы служит понятие «станкоемкость». Станкоемкость — время, в течение которого занят станок или другое оборудование на изготовление детали или изделия. Единица измерения — станкочас. Для сборочных машин используется показатель машиноемкости выполнения операции.
Для нормирования труда и планирования производственного процесса используется норма времени — время, установленное рабочему или группе рабочих требуемой квалификации, необходимое для выполнения какой-либо операции или целого технологического процесса в нормальных производственных условиях с нормальной интенсивностью. Она измеряется в единицах времени с указанием квалификации работы, например 7 ч, работа 4-го разряда. При нормировании малотрудоемких операций, измеряемых долями минуты, более ощутимое представление о затратах времени дает норма выработки — величина, обратная норме времени.
Норма выработки — установленное число изделий в единицу времени (ч, мин). Единицей измерения является количество продукции в стандартных мерах (шт., кг и др.) в единицу времени, с указанием квалификации работы, например 1000 шт. в 1 ч, работа 5-го разряда.
Производственный цикл — промежуток календарного времени, определяющий длительность периодически повторяющихся процессов изготовления изделия от запуска в производство до получения готового изделия.
14
Программа выпуска — число штук изделия заданной номенклатуры или число стандартных мер некоторой продукции, подлежащей изготовлению в установленную календарную единицу времени.
Объем выпуска — число изделий, подлежащих изготовлению в установленную календарную единицу времени (год, квартал, мес).
Серия — общее число изделий, подлежащих изготовлению по неизменяемым чертежам. Партия запуска — число штук заготовок или комплектов деталей, одновременно запущенных
в производство.
Такт выпуска — промежуток времени, через который периодически производится выпуск машин, их сборочных единиц, деталей или заготовок определенного наименования, типоразмеров и исполнения. Если говорят, что машину изготовляют с тактом 3 мин, то это значит, что через каждые 3 мин завод выпускает машину.
Ритм выпуска — величина, обратная такту выпуска.
Одним из показателей эффективности производственной деятельности подразделения завода (цеха, производственного участка) является производительность производственного процесса, осуществляемого им. Значение этого показателя зависит не только от производительности оборудования и труда рабочих, но и от уровня организации, планирования производственного процесса и управления им. Действительно, возможности высокопроизводительных станков и труд рабочих не будут использованы полностью, если своевременно не будут поставлены заготовки, режущий инструмент и необходимая техническая документация, если не будет слаженности в работе всех звеньев производственной системы.
Производительность производственного процесса — это интегральный показатель деятельности всего трудового коллектива, непосредственно участвующего в изготовлении установленной номенклатуры изделий. Этим показателем наиболее удобно пользоваться при оценке эффективности автоматизированного производственного процесса, при выполнении которого непосредственное участие основных рабочих минимально, но возрастает роль вспомогательного персонала завода, обеспечивающего функционирование технологических процессов изготовления продукции. Производительность производственного процесса оценивается объемом продукции, измеряемым в штуках, тоннах, рублях, произведенной в единицу времени.
Повышение производительности производственного процесса может быть достигнуто тремя способами. Первый способ заключается в интенсификации, т.е. в увеличении режимов технологических процессов и их совмещения по времени выполнения. Например, в процессе обработки заготовки на станке производится замена инструмента, подвоз новых заготовок и др. Второй способ состоит в увеличении продолжительности работы производственной системы, естественный предел — 24 ч в сут., что соответствует трехсменной работе. Это направление приобретает все большее значение в связи с резким усложнением и удорожанием производственного оборудования. При этом следует учитывать серьезные социальные проблемы, относящиеся к негативным сторонам режима многосменной работы людей. Успешное решение этих проблем видится в комплексной автоматизации всех производственных процессов. Очевидно, что это выдвигает серьезные научные и технические задачи, связанные с автономной работой производственных систем в автоматическом режиме и вопросами надежности и безотказности производственных систем. Третий способ заключается в увеличении производящей способности производственной системы за счет внутренних резервов: улучшение организации ее работы и расширение технологических возможностей оборудования. Это реализуется путем модернизации существующего оборудования или приобретения нового оборудования, повышения производительности труда производственного персонала за счет использования совершенных методов и способов сокращения цикла изготовления изделия. Например, оптимизация раскроя деталей из листового материала, изыскание приемов повышения точности обработки приводят к сокращению числа рабочих ходов и даже устранению дальнейшей обработки изделий на другом станке.
2.1. Типы и виды производства
Различие в программе выпуска изделий привело к условному разделению производства на три типа: единичное, серийное и массовое.
Единичное производство — изготовление единичных неповторяющихся экземпляров продукции или с малым объемом выпуска, что аналогично признаку неповторяемости технологического цикла в данном производстве. Продукция единичного производства — это изделия, не имеющие широкого применения (опытные образцы машин, тяжелые прессы и т.п.).
15
Серийное производство — периодическое технологически непрерывное изготовление некоторого количества одинаковой продукции в течение продолжительного промежутка календарного времени. Производство изделий осуществляется партиями.
В зависимости от объема выпуска этот тип производства подразделяют на мелко-, средне- и крупносерийное. Примерами продукции серийного производства могут служить металлорежущие станки, насосы, редукторы, выпускаемые периодически повторяющимися партиями.
Массовое производство — технологически и организационно непрерывное производство узкой номенклатуры изделий в больших объемах по неизменяемым чертежам в течение длительного времени, когда на большинстве рабочих мест выполняется одна и та же операция. Продукцией массового производства являются автомобили, трактора, электродвигатели и т.п.
Отнесение производства к тому или иному типу определяется не только объемом выпуска, но и особенностями самих изделий. Например, изготовление опытных образцов наручных часов в количестве нескольких тысяч штук в год будет представлять единичное производство. В то же время изготовление тепловозов при объеме выпуска нескольких штук можно считать серийным производством.
Об условности деления производств на три типа свидетельствует и то, что обычно на одном и том же заводе, а нередко в одном и том же цехе, одни изделия изготовляются единицами, другие — периодически повторяющимися партиями, третьи — непрерывно.
Для определения типа производства можно использовать коэффициент закрепления операций
kэ.о = nоп / М,
где nоп - число различных технологических операций, выполненных или подлежащих выполнению на участке или в цехе в течение месяца; М — число рабочих мест соответственно участка или цеха.
ГОСТ рекомендует следующие значения коэффициентов закрепления операций в зависимости от типов производства: для единичного производства — свыше 40; для мелкосерийного производства
— свыше 20 до 40 включительно; для среднесерийного производства — свыше 10 до 20 включительно; для крупносерийного производства — свыше 1 до 10 включительно; для массового производства — 1.
Например, если на производственном участке находится 20 единиц металлорежущего оборудования, а число операций различных технологических процессов, выполняемых на данном участке, равно 60, то коэффициент закрепления операций kэ.о = 60:20 = 3, что означает крупносерийный тип производства.
Таким образом, тип производства с организационной точки зрения характеризуется средним числом операций, выполняемых на одном рабочем месте, а это, в свою очередь, определяет степень специализации и особенности используемого оборудования.
Ориентировочно тип производства можно определить в зависимости от объема выпуска и массы изготовляемых изделий по данным, приведенным в табл. 5.
В зависимости от области использования производство подразделяется на два вида: поточное и непоточное.
|
|
|
|
Таблица 5 |
|
|
Ориентировочные данные для определения типа производства |
||||
|
|
Число обрабатываемых деталей одного типоразмера в год |
|
||
Производство |
|
|
|||
|
|
Тяжелых |
Средних |
Легких (массой до 10 |
|
|
|
(массой более 100 кг) |
(массой более 10 до |
кг) |
|
|
|
|
100 кг) |
|
|
Единичное |
|
До 5 |
До 10 |
До 100 |
|
Мелкосерийное |
|
5…100 |
10…200 |
100…500 |
|
Среднесерийное |
|
100…300 |
200…500 |
500…5000 |
|
Крупносерийное |
|
300…1000 |
500…5000 |
5000…50000 |
|
Массовое |
|
Более 1000 |
Более 5000 |
Более 50000 |
|
Поточное производство характеризуется его непрерывностью и равномерностью. В поточном производстве заготовка после завершения первой операции без задержки передается на вторую операцию, затем на третью и т.д., а изготовленная деталь сразу же поступает на сборку. Таким образом, изготовление деталей и сборка изделий находятся в постоянном движении, причем скорость этого движения подчинена такту выпуска в определенный промежуток времени.
Непоточное производство характеризуется неравномерным движением полуфабриката в процессе изготовления изделия, т.е. технологический процесс изготовления изделия прерывается вследствие различной продолжительности выполнения операций, а полуфабрикаты накапливаются у