Материал: 4257
36
этих приборов должны быть приведены в соответствии с показаниями блескомера ФБ-2 [1].
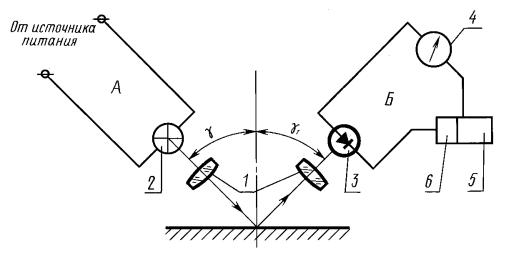
А,Б – тубусы, 1 – оптическая система, 2 – осветитель, 3 – фотоприёмник, 4 – измерительный прибор, 5 – усилитель, 6 – приспособления для настройки
электрической системы.
Рис. 7. Принципиальная схема фотоэлектрического блескомера ФБ-2
При измерении блеска оптические оси систем осветителя и фотоприемника должны находиться под равными углами γ=γ1) относительно перпендикуляра к измеряемой поверхности. Точка пересечения осей должна лежать на поверхности измеряемого образца [2].
К блескомеру должна быть приложена поверочная пластинка для настройки схемы и периодической проверки правильности показаний прибора. В качестве проверочной пластинки блескомера ФБ-2 служит темное увиолевое стекло, блеск которого по этому прибору равен 65 % [2].
Экспериментальная часть
Задание:
–определить блеск покрытия;
–заполнить журнал-отчёт.
Порядок выполнения задания
37
Для измерения блеска лакокрасочных покрытий фотоэлектрическим методом в качестве подложки применяют пластинки стеклянные ТУ 21-0284461- 058-90, подготовленные для нанесения лакокрасочных материалов по ГОСТ
8832-76 [2].
Образцы к испытанию (метод нанесения, количество слоев, сушка, толщина покрытия) подготавливают в соответствии со стандартами или техническими условиями на испытуемые лакокрасочные материалы [2].
Минимальные размеры поверхности покрытий для измерения блеска – 40×60 мм. Образцы лакокрасочных покрытий, подготовленных к замеру блеска, должны иметь ровную, гладкую и однородную поверхность, без пропусков, подтеков, морщин, посторонних включений и механических повреждений. Перед измерением образец протирают сухой мягкой фланелью.
Измерения проводят на горизонтальной поверхности. Блескомер ФБ-2 перед испытанием настраивают на приложенной к прибору поверочной пластинке из увиолевого стекла таким образом, чтобы показание шкалы прибора было «65». Правильность показаний прибора проверяют периодически по поверочной пластинке. Величину блеска образца определяют на различных участках его поверхности. За результат испытания принимают среднее арифметическое значение трех определений, расхождения между которыми не должны превышать 2 % [2].
Библиографический список
1)ГОСТ Р 52663-2006 Материалы лакокрасочные. Метод определения блеска лакокрасочных покрытий, не обладающих металлическим эффектом,
под углом 20°, 60° и 85°
2)ГОСТ 896-69 Материалы лакокрасочные. Фотоэлектрический метод определения блеска
3)Блескомер типа ФБ-2. Описание и назначение [Интернет ресурс] http://www.tehno.com/product.phtml?uid=B00120034382
38
ЛАБОРАТОРНАЯ РАБОТА№7.
Сварные швы
Цель работы:
–изучить сварные швы;
–типы сварки;
–прочностные характеристики.
Теоретическая часть
Классификация основных сварных швов.
Сварной шов – участок сварного соединения, образовавшийся в результате кристаллизации расплавленного металла или в результате пластической деформации при сварке давлением или сочетания кристаллизации и деформации.
Сварное соединение включает три образующиеся в результате сварки характерные зоны металла в изделии:
Зону сварного шва.
Сварной шов – участок сварного соединения, образовавшийся в результате кристаллизации расплавленного металла.
Металл шва – сплав, образованный расплавленным основным и наплавленным металлами или только переплавленным основным металлом.
Основной металл – металл подвергающихся сварке соединяемых частей. Зона сплавления – зона, где находятся частично оплавленные зерна ме-
талла на границе основного металла и металла шва. Эта зона нагрева ниже температуры плавления. Нерасплавленные зерна в этой зоне разъединяются жидкими прослойками, связанными с жидким металлом сварочной ванны и в эти прослойки имеют возможность проникать элементы, введенные в ванну с дополнительным металлом или сварочными материалами. Поэтому химический состав этой зоны отличен от химического состава основного металла.
Зона термического влияния – участок основного металла, не подвергшийся расплавлению, структура и свойства которого изменились в результате нагрева при сварке, наплавке или резке.
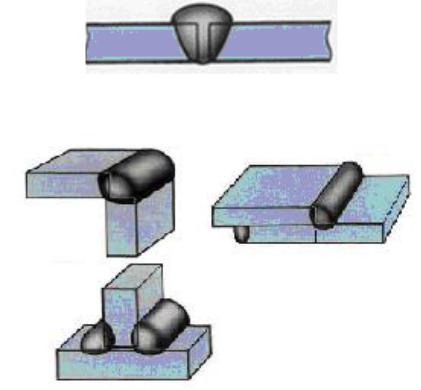
1.По типу получаемого сварного соединения основные сварные швы де-
39
лятся на стыковые, угловые, торцевые.
Рис. 8. Стыковой шов – сварной шов стыкового соединения
Рис. 9. Угловой шов – сварной шов углового, таврового и соединения внахлест
Угловые швы менее прочные, чем стыковые.
Угловое соединение - сварное соединение двух элементов, расположенных под углом и сваренных в месте примыкания их краев.
Соединение внахлест - сварное соединение, в котором сваренные элементы расположены параллельно и частично перекрывают друг друга. Отсутствие опасности прожогов при сварке облегчает применение высокопроизводительных режимов сварки. Применение: соединение внахлест облегчают сборку и сварку швов, выполняемых при монтаже конструкций (монтажных швов).
Тавровое соединение – сварное соединение, в котором торец одного элемента примыкает под углом и приварен к боковой поверхности другого элемента.
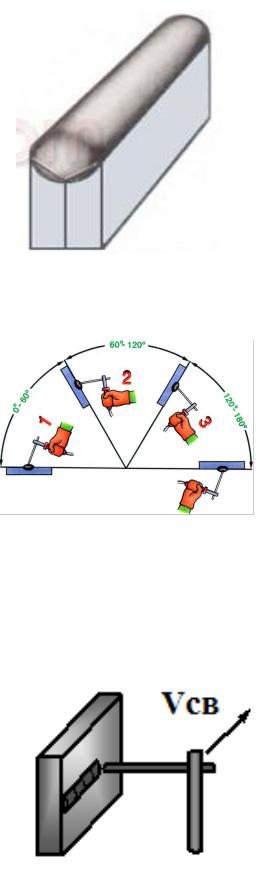
По положению в пространстве при сварке швы делятся на:
–нижние (Н) (см. рис. Пространственные положения при сварке);
–вертикальные (В) (см. рис. Пространственные положения при сварке );
–потолочные (П)(см. рис. Пространственные положения при сварке);
–горизонтальный шов на вертикальной плоскости (Г);
40
– «в лодочку» (Л).
Рис. 10.Торцовые сварные швы
1 – нижнее положение; 2 – вертикальное положение; 3 – потолочное положение
Рис. 11. Пространственные положения при сварке