Материал: 4257
26
Задание:
–измерить величину зазоров между смежными элементами кузова;
–заполнить журнал отчет.
Исходные данные:
–ГОСТ Р 41.21-2001;
–паспорт штангенциркуля.
Порядок выполнения задания:
–перед работой каждый прибор должен быть откалиброван в соответствии с инструкцией по применению с использованием калибровочных эталонов;
–выбрать точки, в которых должны быть проведены измерения. Количество точек измерения и их расположение по длине стыка должно быть таким, чтобы получить достоверные данные, характеризующие величину зазора;
–используя губки для внутренних измерений штангенциркуля ШЦ-1 замерить величину зазора. Записать в протокол испытаний показания штангенциркуля и номер точки измерения.
–повторить процедуру в каждой точке измерения;
–обработать результаты и занести в таблицу;
–изобразить в виде графика статистические характеристики величины зазора деталей кузова автомобиля;
–сделать выводы по проведенной работе.
Правила оформления
– после ознакомления с теоретической частью необходимо заполнить журнал отчет.
Библиографический список
1 Вероятность и основы статистики. Термины и определения [Текст]: ГОСТ 50779.10-2000. – Изд. 29 декабря 2000 г. № 429-ст.
2 Кац А.М. Автомобильные кузова. Техническое обслуживание и ремонт [Текст]. – М.: Транспорт, 1980. – 272 с.
3 ГОСТ Р 41.21-2001. Единообразные предписания, касающиеся официального утверждения транспортных средств в отношении замков и устройств крепления дверей. Введ. 2001-03-29 [Электронный ресурс] // ФГУП «Стандартинформ».
27
ЛАБОРАТОРНАЯ РАБОТА №5
Исследование восстановленной формы поврежденных металлических частей.
Цель работы:
–ознакомиться с основными приемами, оборудованием и инструментом для правки металлических деталей;
–исследовать восстановленную форму поврежденной металлической части кузова.
Оборудование:
–штангенциркуль ШЩ-1 ГОСТ 166;
–линейка измерительная металлическая ГОСТ 427;
–шаблон профильный.
Теоретическая часть
Современные кузова легковых автомобилей собраны из листовых штампованных деталей, которые обычно имеют выпуклую форму. В результате удара металл изгибается, меняя форму поверхности. Если удар достаточно сильный, то металл вытягивается, то есть общая площадь поврежденной зоны становится больше площади участка, из которого возникло повреждение.
Вокруг деформированной зоны создается ограничительный пояс. В этом месте металл подвергается максимальным внутренним напряжениям и вытяжке. Иногда в этом месте возникает ярко выраженная кромка или складка, внешнее отделочное покрытие трескается. Перед выполнением работы место повреждения и прилегающую зону освобождают от краски и противошумной мастики. Среди стандартных приемов выделяются следующие: выколотка и рихтовка.
Выколотка – это операция, предназначенная для придания поврежденной части кузова формы, близкой к первоначальной. Выколотка осуществляется приложением усилия (давление или удары), противоположного усилию, которое вызвало деформацию. Если в зоне повреждения находятся жесткие сечения (ребра жесткости, наложение листов и т.д.), выколотку начинают с этих мест, чтобы они не мешали восстановлению более тонкого металла.
28
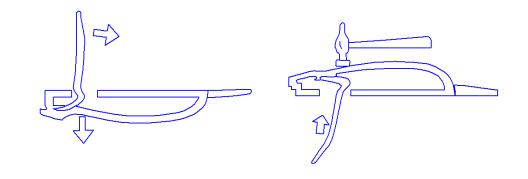
Если вмятина обширная, но неглубокая, ее выравнивают нанесением ударов на вершине вмятины. Если вмятина глубокая, ее выравнивают постепенно, начиная от края, при этом под выправляемую поверхность на границе вмятины подставляют упор соответствующей формы.
Рис. 4. Выколотка труднодоступных полостей.
Выколотку давлением производят с помощью домкрата, однако нужно следить, чтобы домкрат в точках опоры не создавал новых вмятин.
В случае ударной выколотки подбирают упор, схожий по форме с недеформированной поверхностью. Удары лучше всего наносить деревянной киянкой (если позволяет место). Киянка не оставляет следов на металле и не вызывает дополнительного его вытягивания.
Выколотку съемных деталей, таких как крылья или фартуки, желательно производить на автомобиле без снятия по следующим причинам:
–места сопряжения с другими деталями позволяют контролировать форму;
–деталь не нужно поддерживать;
–снятая деталь теряет жесткость, поверхности сопряжения могут изменить форму, при выколотке и установке деталь будет испытывать новые напряжения.
Если невозможно произвести выколотку установленной детали, ее производят в два этапа:
–предварительную ( со снятием);
–окончательную (после установки детали на место.
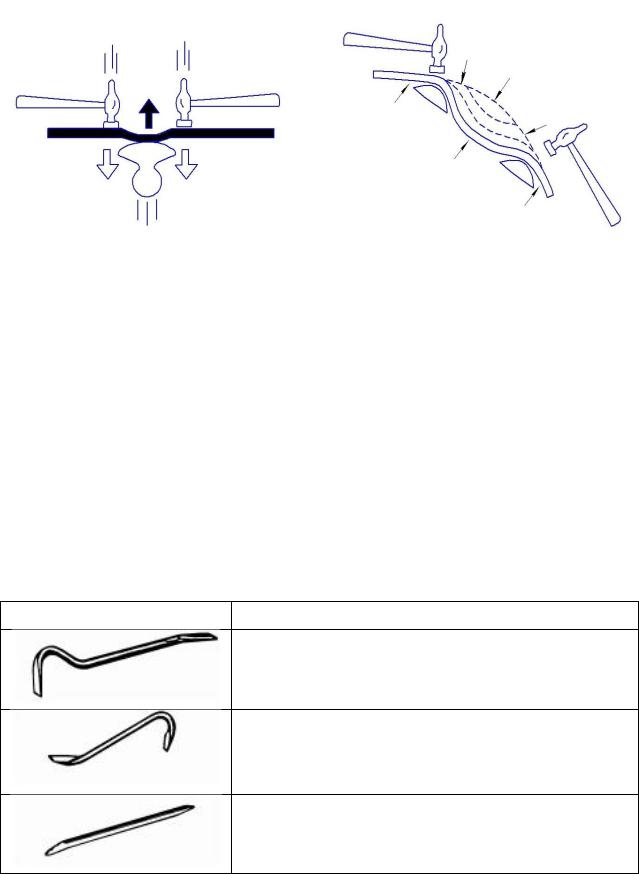
Рихтовка – это конечная операция правки металла до состояния, близкого к штампованным деталям. Рихтовку осуществляют ударами молотка по листу, который опирается на наковальню. Используемая наковальня должна обладать большой массой, гладкой поверхностью и формой, близкой к форме восстанав-
29
ливаемой поверхности (рис.5).
Рис. 5. Рихтовка поверхности
Исправление вмятин, имеющих овальную лицевую поверхность, начинают от периферии, передвигаясь к центру
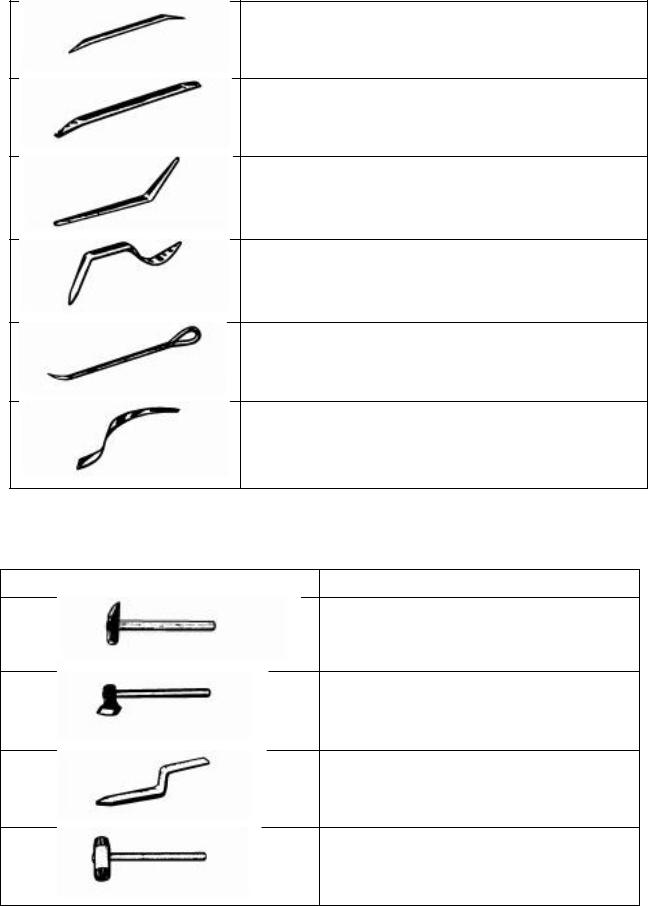
Каждый из этапов требует определенного оборудования для выполнения работ. В связи с этим в данной теме рассматриваются, в качестве ознакомления, приспособления для правки панелей без доступа с обратной стороны (рычаги для прижима и исправления вмятин), молотки рихтовочные, фасонные плиты, оправки наковальни (табл. 5, 6, 7).
Таблица 5
Рычаги для прижима и исправления вмятин
Внешний вид изделия |
Наименование |
Рычаг для устранения больших деформации
Рычаг для предварительной правки
Рычаг пластинчатый для исправления вмятин в труднодоступных местах
30
Рычаг для исправления дефектов штамповки
Рычаг для рихтовки крыльев после окраски
Рычаг для исправления вмятин
Рычаг-прижим
Рычаг для исправления разных дефектов
Рычаг для рихтовки капота и крышки багажника после окраски
Таблица 6
Молотки рихтовочные
Внешний вид изделия Наименование
Молоток облегченного типа
Молоток легкий с увеличенной площадью ударной части
Молоток - гладилка
Молоток с нейлоновыми бойками