Материал: 4257
41
Рис. 12.Горизонтальный шов на вертикальной плоскости (Г)
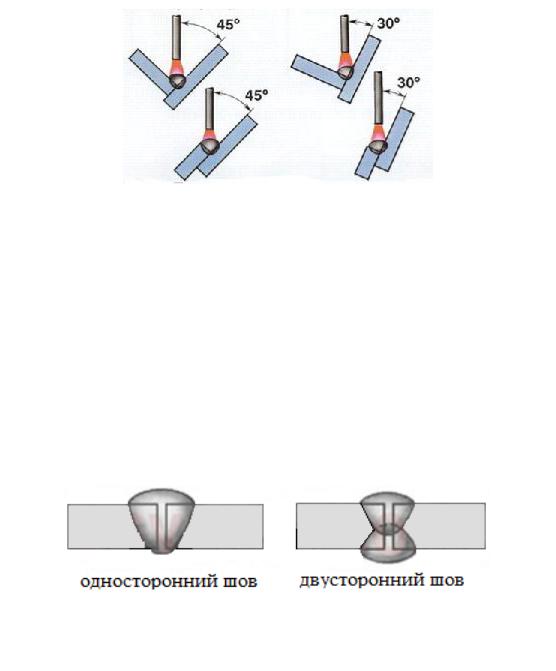
А Б А – в « симметричную лодочку»; Б – в « несимметричную лодочку».
Рис. 13.Угловой шов «в лодочку» (Л)
По положению сварных швов относительно поверхности изделия
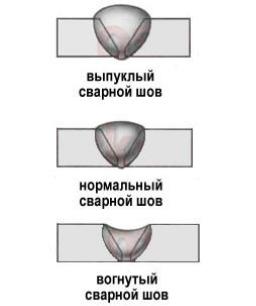
Рис. 14.Положение сварных швов относительно поверхности изделия сварные
Односторонний шов– шов, выполненный с одной стороны заготовки (односторонняя сварка).
Двусторонний шов – шов, выполненный с обеих сторон заготовки (двусторонняя сварка).
42
По профилю поперечного сечения 1. Для стыковых швов
Рис. 15.Профиль поперечного сечения стыковых швов
Выпуклые сварные швы лучше работают при статических (постоянных) нагрузках, однако они неэкономичны.
Нормальные и вогнутые швы лучше подходят при динамических и знакопеременных нагрузках, поскольку в результате более плавного перехода от основного металла к сварному шву снижается вероятность возникновения концентрации напряжений, приводящих к разрушению шва.
2. Для угловых швов.
Вогнутые швы применяют в особо ответственных конструкциях при переменных нагрузках, так как вогнутость обеспечивает плавный переход от шва к основному металлу детали, благодаря чему снижается концентрация напряжений. Вогнутый шов повышает стоимость соединения, так как требует глубокого провара и последующей механической обработки для получения вогнутости
Выпуклые – вызывают повышенную концентрацию напряжений. Наиболее приемлем нормальный профиль углового шва. Специальные
швы применяют при переменных нагрузках, так как их применение значительно снижает концентрацию напряжений.
43
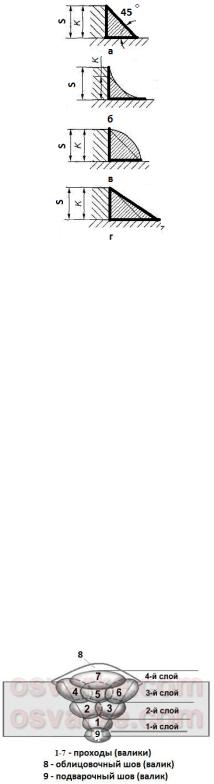
а) – нормальные (катет шва принимается равным толщине листа(К = S); б) – вогнутые(катет шва К = 0,8S); в) – выпуклые; г) – специальные (профиль представляет неравнобедренный прямоугольный треугольник ,один из катетов K = S)
Рис. 16.Профили поперечного сечения угловых швов
По протяженности сварные швы делятся на: короткие – длиной менее 250 мм; средние – длиной от 250 до 1000 мм; длинные – длиной более 1000 мм;
По конфигурации сварные швы делятся на:
–прямолинейные;
–криволинейные (например: кольцевые).
Рис. 17. Многопроходный многослойный сварной шов
Многопроходная многослойная сварка используется при сварке толстого металла, а также для того, чтобы уменьшить зону нагрева основного металла, ко-
44
торая имеет значительные размеры при однопроходной сварке аналогичного по поперечному сечению шва.
По количеству слоев сварные швы делятся на однослойные и многослойные. По числу проходов сварные швы делятся на однопроходные и многопроходные. Проход – однократное перемещение источника теплоты в одном направ-
лении при сварке или наплавке.
Однопроходная сварка – сварка, при которой выполняют шов или наплавляют слой за один проход.
Многопроходная сварка – сварка, при которой выполняют шов или наплавляют слой более чем за два прохода.
Валик – часть металла сварного шва, которая была наплавлена за один проход. Слой сварного шва – металл шва, состоящий из одного или нескольких
валиков, которые размещены на одном уровне поперечного сечения шва. Облицовочный шов (валик) – последний шов в многослойных швах, вы-
полняемый для того, чтобы шов лучше смотрелся внешне.
Подварочный шов (валик) – меньшая часть двустороннего шва, выполняемая заранее для предотвращения прожогов при дальнейшей сварке основного шва или укладываемая в последнюю очередь в корень шва.
Корень сварного шва – часть шва, которая наиболее удалена от его лицевой поверхности
Библиографический список:
1. Осипов, С.С. Техническое обслуживание и текущий ремонт кузовов автомобилей [Текст]: учеб. для вузов/ С.С. Осипов – Улан-удэ: издательство ВСГТУ, 2006 – 42с.
45
ЛАБОРАТОРНАЯ РАБОТА № 8
Приемка автомобиля в ремонт, дефектация
Цель работы: Изучить процедуру приемки автомобиля в ремонт при кузовных повреждениях, получить начальные навыки проведения осмотра и дефектовки.
Теоретическая часть
Ремонт кузова автомобиля, как и любой другой сложный ремонт, начинается с приемки. Основная цель данной операции – в присутствии заказчика (владельца) установить объем и сложность работ, а также сроки их выполнения.
Кузовной ремонт отличается от других видов ремонта невероятным многообразием повреждений, искажений формы, взаимных смещений деталей. Кроме того, приемщику следует учитывать десятки других факторов, таких как:
–наличие коррозии на металле;
–состояние элементов крепежа (болтовых соединений);
–распространение деформации на несъемные несущие элементы кузова, такие как лонжероны, днище, боковые стойки;
–возможность и целесообразность восстановления поврежденных деталей;
–деформации и разрывы пластмассовых деталей (облицовок);
–уровень сложности отделочного покрытия (простая краска или со спецэффектами);
–имели ли детали более ранние повреждения (ремонтировались ли прежде и с каким уровнем качества);
–сложность изгибов корпусных деталей;
–величину вытягивания металла;
–необходимость снятия агрегатов, деталей подвески, электропроводки, внутренней отделки, оборудования салона.
И многое другое, что может повлиять на сложность ремонтных операций
исроки выполнения работы. Причем цена и сроки должны быть четко обоснованными, а не взятыми "с потолка". Другими словами, приемщик должен убедить клиента в правильности своей оценки, если потребуется, путем подробно-