Дипломная (вкр): Построение нагрузочной диаграммы, выбор мощности двигателя и проверка на нагрев
Температуру металла на входе в кристаллизатор можно регулировать с точностью ±5 "С, что позволяет разливать сталь с перегревом всего в 15-20 °С над температурой ликвидус. Если в настоящее время при разливке без подогрева необходимо иметь перегрев в 30-40С, то плазменный подогрев позволяет снизить его на 15-20 С.
При непрерывном подогреве стали, выпущенной из печи с пониженной на ЗС "С температурой, с помощью плазматрона мощностью 900 кВт при скорости разливки 2 т/мин при продолжительности разливки 90 мин для 180-т плавки требуется расход энергии 1350 кВт-ч, т. е. 7,5 кВт-ч/т, что позволяет экономить при выплавке 22,5 кВт-ч/т. Кроме того, экономятся электроды, огнеупоры, увеличивается производительность печи.
Использование плазменного подогрева позволяет получать однородную макроструктуру заготовки. Снижение перегрева металла обеспечивает получение более мелкозернистой стали, с широкой зоной равноосных кристаллов.
Фирмой «Раутарууки» в Раахе (Финляндия) разработан способ снижения температуры в промежуточном ковше путем вдувания стального порошка в струю на участке между сталераз-ливочным и промежуточным ковшами. Порошок подают под защитным колпаком. Аргон, используемый в качестве газа-носителя порошка с расходом 200-300 л/мин, также защищает сталь в промежуточном ковше от окисления кислородом воздуха.. Пространство между разливочным ковшом и защитным колпаком защищено кольцами из волокнистой керамики. Важное достоинство метода вдувания заключается в том, что - для соответствующего оборудования не требуется много места, распределитель порошка можно сделать подвижным и крепить в необходимых местах.
По расчету, при введении порошка в количестве 1 % (по массе) температура снижается примерно на Г8 "С. Способ опробовали при разливке раскисленных алюминием и кремнием низкоуглеродистых сталей с марганцем. Для вдувания использовали порошок фирмы «И11С стилпаудер» (Швеция) с химическим составом, % (по массе): С- 1,01; Мп - 0,70,' Si -0,57; А1 - 0,060; S - 0,014; Р -0,016: О - менее 0,02. Емкость распределителя составляла 1000 кг порошка, диапазон регулирования его расхода 5-40 кг/мин при расходе газа-носителя 200 л/мин. При отливке слябов сечением 175x1580 мм со скоростью 0,8 м/мин обеспечили перегрев, равный 15 "С. что привело к исчезновению внутренних трещин у узкой грани, увеличению на 35 % зоны равноосных кристаллов в центре слитка, заметному снижению осевой ликвации и осевой пористости. С учетом полученных результатов разработана система для автоматической подачи порошка, обеспечивающая поддержание температуры в промежуточном ковше с точностью ±2 "С. Минимальный перегрев, обеспечиваемый системой, составляет 5-10 "С.
Фирмы «Сентро свилуппо материали» и «Терни ачиай специали» (обе Италия) разработали процесс FAST - технологию принудительного ускорения с целью регулирования перегрева жидкой стали, корректировки химического состава и воздействия на структуру непрерывнолитого слитка. Новый процесс реализуется в нескольких вариантах; для охлаждения стали используют металлический порошок, стальные гранулы шаровидной формы или порошковую проволоку с наполнителем. Твердые присадки (гранулированные металлы типа железа, алюминия, титана, бора и т. п.) выполняют функцию охладителей и легирующих присадок.
Для введения в кристаллизатор металлического порошка по определенной траектории с определенной скоростью была разработана специальная установка. Ее опробовали в производственных условиях на одном ручье восьмиручьевой сортовой УНРС. Стальной порошок с частицами 00,5 мм, содержащей 1 % С; 0,68 % Si; 0,69 % Мп; 0,15 % S; 0,015 % Р; 0,04 % А1, вводили в количестве 1,4-3,0 % от массы стали при скорости разливки до 3.0 м/мин. Применение стального порошка позволило повысить производительность УНРС на 40-50 % по сравнению со стандартной технологией. Оптимальная дозировка гранул, обеспечивающая их полное расплавление и хорошее качество непрерывнолитых заготовок, составляет 1,5%. Химический анализ металла готового слитка подтвердил его высокую однородность. С увеличением количества вводимого порошка увеличивается доля зоны равноосных кристаллов.
Одним из наиболее эффективных вариантов технологии FAST, свободным от недостатков, связанных со сложностями осуществления защиты от вторичного окисления, регулирования подачи порошка в кристаллизатор, обеспечения его равномерного распределения по сечению слитка, является технология подачи порошковой проволоки через полый стопор промежуточного ковша. Промышленные испытания способа проводили па двух УНРС при отливке слябов сечением 232X1080 и 178X1330 мм из электротехнических и коррозионно-стойких сталей. Проволоку с присадками подавали в кристаллизатор через погружаемые стаканы без дна и глуходонные с двумя выпускными отверстиями.
Эксперименты по ускоренной кристаллизации непрерывнолитых слябов, когда подавали железную проволоку, показали, что при изменении перегрева в промежуточном ковше от 50 до 20°С использование технологии FAST позволяет увеличить долю зоны равноосных кристаллов на 3-8 %, значительно снизить пористость в центральной части сляба. Количество дополнительно введенного охладителя достигало 0,61 % (по массе). Эксперименты по легированию электротехнической стали (0,03 % С; 1,7 % Si; 0,25 % Мп; 0,25 % А1; 0,010 % N) алюминием и коррозионно-стойких сталей типа AISI 400 титаном в кристаллизаторе показали, что эта технология позволяет обеспечить усвоение алюминия на 90-100 % и титана на 100 %, причем распределение данных элементов по сечению слитка равномерное, какие-либо скопления нерасплавленных частиц отсутствуют. Максимальное увеличение концентрации алюминия составило 0,33, титана - 0,05 %.
Одной из тенденций, которая будет развиваться при создании новых конструкций УНРС, по мнению специалистов фирмы «Маннесман Демаг» (ФРГ), является снижение расхода воды на вторичное охлаждение. Для обеспечения повышенного теплосодержания слитков и предотвращения трещинообразования на поверхности фирма «Маннесман Демаг» внедрила вариант системы вторичного охлаждения без использования воды на УНРС конструктивно малой высоты, построенной в Тяньцзине (КНР).
Использование «сухой разливки» стало возможно благодаря сравнительно небольшому ферростатическому давлению, которым отличаются УНРС малой конструктивной высоты. Используемые при этом ролики имеют повышенную охлаждающую способность. Ролики со спиральными каналами для охлаждающей воды, позволяющие поддерживать степень внутренней деформации заготовки при непрерывной разливке в пределах минимальных значений, а также имеющие охлаждающую способность в 6 раз большую по сравнению со сплошными роликами, разработала для этих целей фирма «Маннесман верке» (ФРГ). На поверхности массивного сердечника ролика проточен спиральный канал шириной 120 мм и глубиной 15 мм. На этот сердечник насаживается тонкостенная труба. Сердечник очень плотно прилегает к внутренней поверхности трубы. На трубе вдоль спиральных - ребер сердечника профрезерована канавка, причем в основании канавки толщина материала незначительна (несколько миллиметров). Затем труба и сердечник свариваются между собой по этой канавке.
При наложении первого слоя шва основание, канавки оплавляется. После обточки поверхность трубы можно подвергать спеканию или плакированию. Охлаждающая вода прокачивается сквозь спиральный канал. Движение по замкнутому контуру, которое привело бы к неконтролируемому охлаждению, здесь отсутствует. Охлаждение контролируется по температуре и скорости течения воды.
Максимальный изгиб при остановке этих роликов даже при длине бочки, равной 2000 мм, не превышает ОД мм. На основе этой конструкции изготовляют обычные или многоспорные ролики для эксплуатации в условиях высоких механических нагрузок. Эти ролики имеют подшипник скольжения в центре и роликовые подшипники на концах. Ролики можно присоединять к приводу. Прочность на изгиб у подобных роликов такая же, как у сплошных.
Уменьшение интенсивности отвода теплоты при «сухой разливке» приводит к снижению скорости затвердевания и увеличению степени внутренней деформации. В связи с этим скорость разливки снижена с 1,2 до 0,8 м/мин. Однако в результате уменьшения интенсивности отвода теплоты повышается температура поверхности нспрсрывнолнтого слитка (с 960 до 1000°С и более), которая находится вне критической области температур образования трещин. Благодаря этому становится возможной непрерывная разливка чувствительных к трещинообразованию сталей с поверхностью, не нуждающейся в огневой зачистке.
Эксперименты по изучению качества слябов для труб большого диаметра показали, что после перехода со струйного вторичного охлаждения на водовоздушное скорость зачистки слябов из-за уменьшения количества дефектов поверхности удалось повысить с 12 до 18 м/мин. После внедрения «сухой разливки», т. е. режима охлаждения через ролики, от машины огневой зачистки удалось полностью отказаться. Оставшиеся потери (0,3 %) приходятся на обрезь и участки, на которых проводились испытания. Доля труб с дефектами поверхности сократилась с 33 (струйное охлаждение) до 10 (водовоздушное охлаждение) и далее до 1 % (при «сухой разливке»), вследствие чего затраты на абразивную зачистку удалось значительно уменьшить.
Перспективными с точки зрения энерго- и материалосбережения являются технологии отливки полупродукта, близкого по сечению к готовому прокату, в частности тонких слябов и ленты. Эти технологии ориентированы на прямую прокатку. Оценки показывают, что отливка тонких слябов обеспечивает рост экономии энергоресурсов в переделе сталь - прокат на 50-60 %, снижение капитальных затрат на 30-40 %, сокращение цикла металлургического производства в 2-2,5 раза, повышение в 2-2,2 раза выработки готовой продукции на одного работающего (с 7,5-7,8 тыс. до 13,3-13,6 тыс. т/год), возможность высокой степени автоматизации, компактность технологической линии и снижение количества вредных выбросов в 1,8-2,0.раза.
Промышленные УНРС для отливки тонких слябов
построены фирмами «Шлёман Зимаг» и «Маннесман Демаг хюттентехник» (обе ФРГ);
«Даниели» (Италия). Промышленные испытания показали перспективность данной
технологии. Еще большей-эффективности позволяет добиться отливка лбнты толщиной
1-4 мм, однако агрегаты для широкого промышленного использования пока не
построены.
Таблица 4.2.2 - Сравнение затрат энергии и материалов при отливке слябов на обычной и тонкослябовой УНРС
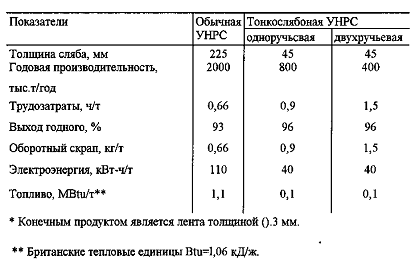
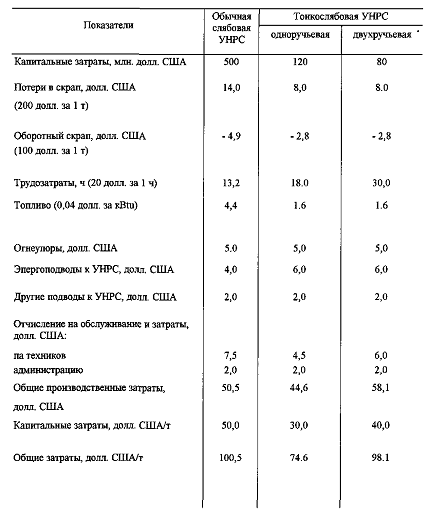
Сравнительный анализ эксплуатационных показателей (табл. 4.2.2.и 4.2.3.) обычной слябовой УНРС и УНРС для отливки тонких (45 мм) слябов (одно- и двухручьевой) показывает, что средний выход годного при отливке тонких слябов возрастает с 93 до 96 %, отходы в обрезь уменьшаются с 4,9 до 2,8, %, расход электроэнергии снижается со ПО до 40 кВт-ч/т, а расход топлива с 1,1 до 0,1 МВт/т. С учетом капиталовложений стоимость изготовления 1 т ленты толщиной
,3 мм из слябов толщиной 225 мм (годовая
производительность УНРС-2 млн. т) составляет 100,5 долл., а из тонких слябов
толщиной 45 мм 08.1 и 74,6 долл. для одно- и днухручьевых УНРС с
производительностью соответственно 400 и 800 тыс т/год.
Таблица 4.2.3 - Сравнение капитальных и эксплуатационных затрат при отливке слябов на обычных и тонкослябовых УНРС
Значительную экономию энергии при непрерывной разливке позволяют получить технология горячего посада слитков в нагревательные печи и прямая прокатка. Так, если при производстве 1 т проката после обычной непрерывной разливки требуется 1280 кДж/т, то
электропривод питающий линия производство
Таблица 4.2.4 - Расход энергии при различных схемах металлургического производства
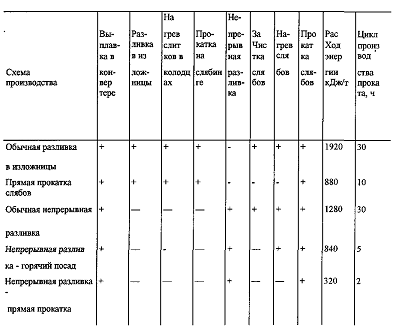
При схеме непрерывная разливка - горячий посад 840 кДж/т, а непрерывная разливка - прямая прокатка 320 кДж/т (табл. 4.2.4.). По сравнению с традиционной схемой последний вариант наиболее эффективный и позволяет таким образом сократить энергетические затраты в 4 раза.
Осуществление технологии горячего посада, а особенно прямой прокатки, требует выполнения ряда условий: повышение температуры слябов (т. е. увеличение скорости разливки), приближение УНРС к прокатному стану, производство бездефектных слябов, согласование работы УНРС и прокатных станов.
Для получения высокотемпературных слябов и хорошего согласования работы УНРС с работой высокопроизводительного стана скорость разливки должна быть не менее 2 м/мин. Так, на УНРС фирмы «Ниппон кокан» в Фукуяме (Япония) повысить скорость разливки позволили подбор соответствующих шлакообразующих смесей, изменение конструкции кристаллизатора и режима его качания. Использование новой смеси, содержащей LizO, позволило довести расход смеси до 0,3 кг/м2 [т. е. увеличить на 0,1-0,15 кг/м2) при скорости разливки 2,2 м/мин.
Температура поверхности стенок кристаллизатора повышается с увеличением скорости разливки, однако для предотвращения прорывов она не должна превышать 320 °С. Фирмой был разработан кристаллизатор с щелевым охлаждением, который отвечает этому требованию при скорости разливки до 2,5 м/мин. Медные стенки этого кристаллизатора испытывают незначительные деформации и имеют стойкость между ремонтами более 600 разливок.
Для еще большего увеличения скорости разливки был опробован несинусоидальный режим качания кристаллизатора, при использовании которого увеличиваются силы сжатия оболочки слитка при отпускании кристаллизатора; создаются благоприятные условия для проникнования шлакообразующей смеси в газовый зазор между коркой слитка и стенкой кристаллизатора вследствие увеличения времени подъема кристаллизатора; уменьшаются силы растяжения в оболочке слитка в результате сокращения скорости подъема кристаллизатора. При несинусоидальном режиме качания расход шлакообразующей смеси составляет более 0,3 кг/м2 при скорости разливки 2,5 мин. При этом уменьшаются силы трения при подъеме кристаллизатора, что объясняется повышенным расходом шлакообразующей смеси и сокращением относительной скорости перемещения слитка и кристаллизатора при подъеме последнего.
При прямой прокатке непрерывнолитых слитков к режиму вторичного охлаждения предъявляются более высокие требования, чем при обычной непрерывной разливке. Эти требования можно суммировать следующим образом:
температура поверхности слябов должна, с одной стороны, обеспечивать их полное затвердевание в заданной точке конца металлургической длины УНРС, с другой - быть достаточно высокой, чтобы предотвратить образование трещин;
при нестабильных условиях разливки нельзя допускать переохлаждения слитка в зоне вторичного охлаждения; следует обеспечивать оптимальные условия охлаждения, особенно головной и хвостовой частей и зоны, соответствующей периоду замены промежуточного ковша и изменению скорости разливки, а также переходных зон при серийной разливке.
На УНРС фирмы «Син ниппон сэйтэцу» (Япония) для
удовлетворения требований, предъявляемых к вторичному охлаждению, используют
мягкое водовоздушное охлаждение, регулируют распределение воды по форсункам,
применяют специальный детектор для определения конца лунки жидкого металла и т.
д.. Подобные мероприятия позволяют повысить температуру поверхности слябов
примерно на 180 "С по сравнению с обычной непрерывной разливкой.
Литература
1. Справочник под редакцией А.А. Робинович «Крановое электрооборудование». Москва «Энергия» 1979.
. Справочник под редакцией В.М. Перельмуттер «Комплектные тиристорные электроприводы». Москва «Энергоатомиздат» 1988.
. М.Г. Зимменков «Справочник по наладке электрооборудования промышленных предприятий». Энергоиздат. Москва. 1983.
. Справочник «Реле зашиты и автоматики» Л.И. Какуевицкий. Москва. «Энергия» 1979.
. В.В. Москаленко «Электрический привод». Москва. «Высшая школа». 1991.
. С.Н. Вишневский «Характеристика двигателей в электроприводе».
. ПУЭ. Главэнергоиздат России - Москва. 1998.
. А.Ф. Зюзин «Монтаж, эксплуатация и ремонт электрооборудования промышленных предприятий и установок» Москва. «Высшая школа» 1980.
. В.В. Поляков «Ресурсосбережение в черной металлургии» Москва «Машиностроение». 1993
. Ш.М. Марюлин «Электропривод МНЛЗ» Москва. «Металлургия». 1987.