Дипломная (вкр): Построение нагрузочной диаграммы, выбор мощности двигателя и проверка на нагрев
Необходимо отметить, что в настоящее время выявляется влияние факторов, повышающих материалоемкость продукции черной металлургии, которые в перспективе могут привести к дальнейшему ее повышению. Этими факторами являются в основном расширение сортамента и улучшение качества продукции. Так, в доменном производстве мероприятия по улучшению качества чугуна (снижение содержания серы с 0,027 % до 0,022 % за период 1986-1990 гг. и увеличение содержания марганца) заметно сокращают эффективность мероприятий по экономии кокса. Тем не менее за 1986-1990 гг. по сравнению с 1985 г. в отрасли сэкономлено 8,0 млн. т кокса.
В результате совершенствования структуры сталеплавильного производства доля электросталеплавильного и конвертерного производства увеличилась с 42,5 % от общего объема выплавки стали в 1985 г. до 46,7 % - в 1990 г.
Постоянное повышение технического уровня прокатного производства, интенсификация производственных процессов и. внедрение новых технологических процессов позволили снизить удельный расход стали на готовый прокат с 1265,6 кг/т в 1985 г. до 1251,0 кг/т в 1990 г. (на 1,2 %). Следует отметить, что расход металла на прокат в развитых капиталистических странах значительно ниже (в Японии - 1047; в ФРГ - 1045 кг/т готовой продукции).
Наиболее характерными мероприятиями, которые решающим образом влияют на уровень расхода стали па прокат, являются следующие: расширение производства непрерывнолитой заготовки, позволяющее в среднем увеличить выход годного металла на 10-12 % по сравнению с обычным процессом разливки стали в изложницы (за 1986-1990 гг. объем непрерывной- разливки стали увеличился на 32,9 %; при использовании установок непрерывной разливки стали (УНРС) выход годной заготовки составляет для блюмов 96-98 % и слябов - 94-97 %; в комплексном исчислении на 1 т непрерывнолитой заготовки по сравнению с обжатой требуется меньше на 0,17 т у. т. и 0,06 тыс. кВт-ч электроэнергии); увеличение производства проката в поле минусовых допусков и отгрузка продукции по теоретической массе; прокатка в суженном поле допусков обеспечивает экономию металла в пределах 0,7-2,5 %.
Для повышения эффективности металлургического производства важное значение имеет сокращение затрат топливно-энергетических ресурсов.
Анализ динамики удельных расходов топливно-энергетических ресурсов за 1986-1990 гг. по основным металлургическим переделам показывает, что удельные расходы топлива на производство основных видов продукции снизились, кроме электростали и проката черных металлов. В основном это явилось результатом осуществления ряда мероприятий: в производстве агломерата и окатышей - совершенствования технологии и теплового режима процесса, увеличения высоты спекаемого слоя; в доменном производстве - улучшения степени подготовки железорудного сырья, повышения давления газа па колошнике и температуры доменного дутья, использования безконусных засыпных аппаратов; в сталеплавильном производстве - вывода мартеновских печей и сокращения производства мартеновской стали на 5,4 млн. т; в трубном и ряде прокатных производств - увеличения непрерывной разливки стали, реконструкции нагревательных печей, совершенствования режимов нагрева металла, внедрения контролируемой прокатки, использования вторичного тепла и др.
Удельные расходы теплоэнергии, кроме обогрева коксовых батарей, снизились по всем переделам. Удельные расходы электроэнергии повысились по всем металлургическим переделам, кроме электростали. Почти по всем видам металлургической продукции, кроме железорудного сырья и электростали, снижены также в целом удельные расходы топливно-энергетических ресурсов.
Важным резервом сокращения потребления первичных топливно-энергетических ресурсов является использование в различных металлургических производствах вторичных горючих и тепловых энергетических ресурсов.
Автор выражает надежду, что содержащиеся в книге данные представят интерес для работников как металлургической промышленности, так и смежных отраслей.
Роль УНРС с точки зрения энергосберегающих технологий
В процессе разливки стали энергозатраты на ее проведение практически постоянны (подогрев изложниц и надставок, теплота горения экзотермических смесей, энергия приводов УНРС и др.). Поэтому наиболее эффективными мероприятиями с точки зрения материале- и энергосбережения являются создание, условий для формирования бездефектного слитка при высоком выходе годного и обеспечение возможно быстрой передачи на прокатку слитков с повышенным теплосодержанием.
Плотная бездефектная внутренняя структура, минимизация обрези, а главным образом высокое качество поверхности слитков позволяют направлять их без зачистки для подогрева по схемам горячего посада или прямой прокатки, что обеспечивает значительную экономию энергии в прокатном переделе.
Повышение выхода годного при разливке обеспечивается высокой чистотой стали по газам и неметаллическим включениям путем обработки стали перед разливкой, защиты жидкого металла от вторичного охлаждения и т. д.; получением бездефектной поверхности и высокого качества внутренней структуры; ускорением кристаллизации слитков при увеличении равномерности затвердевания, уменьшении температурных градиентов по сечению при сохранении максимального теплосодержания (подогрев и охлаждение в промежуточном ковше, подача холодильников в кристаллизатор, оптимизация режима охлаждения и т. д.).
Сравнение технологии разливки в изложницы и непрерывным способом показывает, что с точки зрения возможности повышения качества слитка, энерго- и ресурсосбережения преимущество имеет непрерывная разливка.
Современная непрерывная разливка позволяет довести выход годного металла до 96-98 % по сравнению с 80-90 % при разливке на слитки. Более высокое качество поверхности непрерывно-литых слитков обеспечивает экономию энергии на обдирку и резку. У непрерывнолитых слитков, особенно отливаемых серийным способом (плавка на плавку), обрезь минимальна и составляет не более 0,1-0,5 %, тогда как в слитках, особенно спокойных сталей, донная и головная обрезь достигает 10-15 %
Из-за более равномерного охлаждения и стабильности теплового режима в кристаллизаторе непрерывнолитой слиток более однороден по структуре, имеет меньше ликвационных дефектов, менее развитые усадочные дефекты. Устранение
при непрерывной разливке одного из прокатных
переделов слитков обжима на слябинге или блюминге обеспечивает экономию энергии
и ресурсов; достигается значительная экономия сменного оборудования, поскольку
основные узлы УНРС имеют гораздо более высокий ресурс работы, чем изложницы,
надставки, поддоны и т. д. при разливке на слитки. Значительное преимущество
имеет непрерывная разливка, с точки зрения улучшения экологических условий
производства она легко поддается автоматизации.
Таблица 4.2.1 - Количество и доля стали, разлитой непрерывным способом, в 1975-1989 гг.
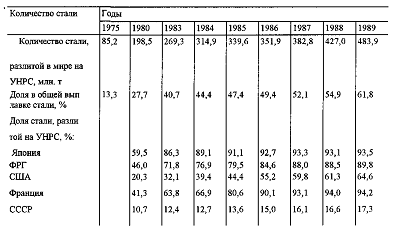
Рассмотренные выше преимущества объясняют неуклонное возрастание доли стали, разливаемой непрерывным способом в разных странах (табл. 4.2.1.). Однако в связи с широким распространением на отечественных предприятиях разливки стали в изложницы и медленным внедрением непрерывного способа разливки повышение выхода годного и качества обычных слитков остается весьма актуальной задачей.
Технологические мероприятия, способствующие экономии энергии и материалов при непрерывной разливке стали
Оборудование и технология непрерывной разливки постоянно совершенствуются с целью повышения стойкости отдельных узлов УНРС; и качества непрерывнолитых слитков. С точки зрения снижения энерго- и материалоемкости, увеличения производитель нести УНРС благоприятным является увеличение срока службы ее отдельных узлов. Так, существует практика нанесения покрытий па рабочие поверхности кристаллизаторов, и частности износостойких, позволяющих в 2,0-2,5 раза увеличить ресурс работы кристаллизатора.
Повышение жесткости роликов за счет использования промежуточных опор и нанесения износостойких покрытии или бандажирования позволяет предотвратить образование трещин в кристаллизующейся зоне слитка, а также значительно (в 4-5 раз) увеличить срок службы ролика благодаря предотвращению растрескивания его поверхности и уменьшению скорости износа.
Современная непрерывная разливка является хорошо отработанным технологическим процессом. Предложен ряд технологических приемов, позволяющих повысить чистоту стали по газам и неметаллическим включениям, а также способов повышения качества поверхности и внутренней структуры непрерывнолитых слитков. Активное воздействие на кристаллизацию Металла в процессе разливки пока еще распространено не очень широко (за исключением электромагнитного перемешивания), однако успешные примеры промышленной реализации ряда подобных технологий уже имеются.
С точки зрения повышения чистоты стали перспективными являются обработка стали в промежуточных ковшах большой емкости и защита ее в процессе разливки от вторичного окисления.
Промежуточные ковши на высокопроизводительных УНРС, как правило, имеют большую емкость (40 - 60т), оборудованы специальными герметизирующими крышками, устройствами для продувки металла аргоном и обработки порошками (или порошковой проволокой), оснащены керамическими фильтрами, перегородками, барьерами для лучшего удаления неметаллических включений; зона подвода металла часто отделена от зоны распределения металла по ручьям УНРС (например, ковши Т-образной формы). Подобные технологии позволяют снизить содержание неметаллических включений в металле на 30-40 %, значительно уменьшить их размеры, повысить чистоту металла по вредным примесям. Проводятся эксперименты по использованию статического магнитного поля для управления потоками металла в промежуточных ковшах с целью лучшего рафинирования его от включений.
Для зашиты металла от вторичного окисления наиболее широко используются шлакообразующие смеси на зеркале металла в сталеразливочном, промежуточном ковшах и кристаллизаторе, а также огнеупорные изделия и инертные газы: защитные трубы или специальные переходные камеры с подачей инертного газа на участке сталеразливочный - промежуточный ковши и погружаемые стаканы на участке промежуточный ковш - кристаллизатор. В герметизированные промежуточные ковши с крышками иногда подают инертный газ. Подобные мероприятия позволяют снизить концентрацию кислорода в атмосфере рядом со струёй металла до 0,05-0,01 %, уменьшить прирост его концентрации в металле на 0,004% (с 0,0051 до 0,0009%), прирост содержания азота на 0,001 %, снизить содержание неметаллических включений. При разливке рядовых сталей на сортовую заготовку часто используется газовая защита струр (обдув инертным газом через специальные устройства).
Среди эффективных мероприятий, способствующих повышению качестве поверхности непрерывно литого слитка, можно назвать использование электромагнитного перемешивания в кристаллизаторе, оптимизацию режим качания кристаллизатора и состава шлакообразующих смесей для кристаллизатора применение водовоздушного охлаждения.
Использование электромагнитного перемешивания в кристаллизаторе позволяет повысить плотность корковой части слитка, уменьшить содержание е нем неметаллических включений, газовых пузырей и пор, глубину следов качания кристаллизатора (с 1,5-2,0 до 0,5-0,3 мм) на поверхности, количество дефектов поверхности. При этом уменьшается доля заготовок, требующих зачистки.
Повышение частоты качания кристаллизатора до 250- 400 мин при уменьшении амплитуды также благоприятно сказывается на уменьшении глубины следов его качания и количества поперечных трещин. Использование ультразвуковых колебаний плит кристаллизаторов позволяет значительно (в 5- 10 раз) уменьшить глубину следов качания, снизить усилия на вытягивание слитка.
Водовоздушное охлаждение обеспечивает значительное снижение количества продольных термических, а также уменьшает формирование поперечных трещин. Использование этой технологии позволяет в 2-2,5 раза (с 5,0 - 7,0 до 2,0 - 2,5 %) снизить число слябов с продольными и более чем в 3 раза (с 0,35 - 0,50 до 0,10 - 0,15%) - с поперечными трещинами. Соответственно уменьшается объем зачистки поверхности.
Имеет технологические перспективы группа способов, позволяющих активно воздействовать на кристаллизацию слитков с целью увеличения равномерности затвердевания, уменьшения температурных градиентов по сечению при сохранении высокого теплосодержания в непрерывнолитом слитке. Эти способы позволяют поддерживать невысокий (30-35°С) перегрев металла в промежуточном ковше путем необходимого подогрева или охлаждения металла, снижать температуру металла в кристаллизаторе, устранять перегрев стали в жидкой сердцевине слитка, способствуют объемной кристаллизации слитка при использовании металлических присадок в кристаллизатор. Использование подобных технологий позволяет увеличить скорость разливки (на 20-30%) и повысить качество внутренней структуры заготовки.
Среди наиболее широко опробованных вариантов таких способов - подогрев различными нагревателями или охлаждение гранулированными холодильниками или порошковой проволокой (совместно с микролегированием и модифицированием) стали в промежуточном ковше для оптимизации теплового режима разливки; подача в кристаллизатор гранулированных металлических холодильников, металлического порошка, порошковой проволоки; использование электромагнитного перемешивания жидкой сердцевины слитка в зоне вторичного охлаждения и зоне окончательного затвердевания, позволяющее эффективно усреднять температуру по сечению слитка, формировать равноосную плотную структуру центральной части, а также оптимизация охлаждения слитка в зоне вторичного охлаждения (водовоздушное охлаждение, разливка без использования воды и т. д.).
Электромагнитное перемешивание в зоне вторичного охлаждения и зоне окончательного затвердевания позволяет значительно улучшить структуру слитка, в частности на 25-30 % увеличить долю равноосной структуры, распределить осевую пористость, подавить ликвидацию элементов (углерода, серы) в центральной части заготовки. Подобное перемешивание часто используется в производстве слябов для улучшения качества их центральной части, а также при разливке сталей с большим интервалом кристаллизации (высокоуглеродистые рельсовые, для кордовой проволоки и т. д.).
Особо можно отметить ряд модификаций технологии непрерывной разливки стали, обеспечивающих эффективную экономию энергии при более высоких качественных показателях готовых непрерывнолитых слитков. К этим технологиям относятся подогрев металла в промежуточном-ковше, ускорение затвердевания слитка в процессе прохождения роликовой проводки УНРС, а также технология разливки без использования воды в зоне вторичного охлаждения (так называемая «сухая разливка»).
Одним из эффективных мероприятий, способствующих экономии энергии на стадии непрерывной разливки, является подогрев стали в промежуточном ковше.
Для подогрева металла в промежуточном ковше разработан ряд нагревателей - индукционных, плазменных, дуговых, с использованием газопылеугольных горелок и др. Перспективной технологией в этой области является применение плазматронов, позволяющее осуществить контролируемый, без внесения вредных примесей (углерода, серы) подогрев металла. Плазматроны постоянного тока для подогрева используют фирмы «Делта-сидер» (Италия) на заводе в Аосте; фирма «Ниппои кокан» в Кейхине (Япония); плазматроны переменного тока-фирма «Крупп Индустриентехник» (ФРГ).
В качестве примера можно привести характеристики одного из плазматронов фирмы «Тетроникс» (Великобритания). Плазматрон использует постоянный ток силой 1,0-8,0 кА при напряжении 100-200 В. Мощность его составляет ОД- 1,25 МВт, диаметр корпуса - 70 мм, длина - 1000-2000 мм. В качестве плазмообразующего газа используют аргон с расходом 25 л/мин на 1 кА и давлением 0,3 МПа. Для охлаждения кожуха используется очищенная вода с расходом 50-200 л/мин и давлением 1,2 МПа. Потери энергии с охлаждающей водой составляют 20-100 кВт. Срок службы катода достигает около 100 ч даже в тяжелых условиях работы (например, в случае постоянного поддержания заданного уровня температуры). Для промежуточных ковшей небольших размеров (малой емкости) используют одно-, а для больших - двухкатодные горелки. Для большинства блюмовых, слябовых и сортовых УНРС целесообразно применение одной горелки и одной системы контроля.