Материал: Новые технологии в машиностроении. сборник научных трудов Всероссийской научно-технической конференции. Смоленцев Е.В., Смоленцев В.П
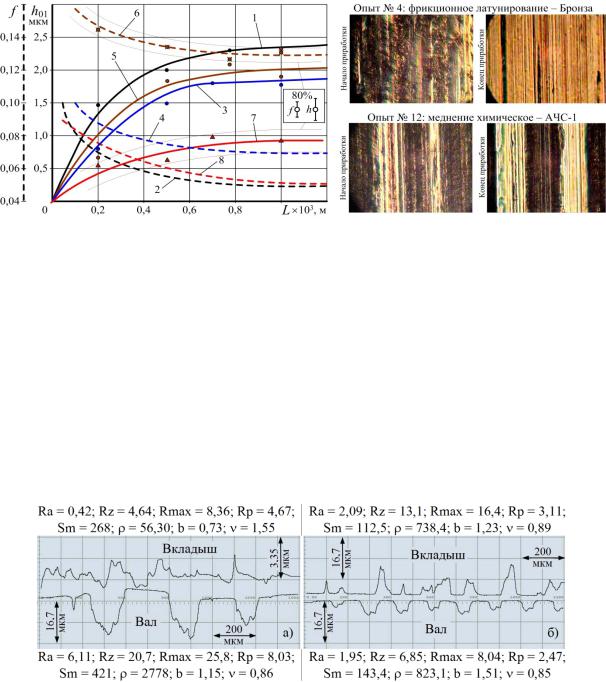
плёнка сохраняется на поверхности после завершения процесса приработки при всех условиях эксперимента [2].
Кривые линейного износа поверхностей валов и вкладышей на графиках рис. 3 аппроксимируются параболической зависимостью h = αLβ (мкм), где α и β – коэффициенты параболической аппроксимации, которые можно определить методом наименьших квадратов [2].
Рис. 3. Зависимости линейного износа h01 валов (1, 3, 5, 7) и значений коэффициента трения f (2, 4, 6, 8) от длины L01 пути трения для разных условий эксперимента и микрофотографии поверхностей трения валов в начале и конце приработки:
кривые 1, 2 – опыт № 4; кривые 7, 8 – опыт № 12
Изменение режимов обработки поверхностей на операциях чистового точения и алмазного выглаживания позволяет управлять параметрами эксплуатационного микропрофиля (рис. 4) и создавать на поверхности относительно глубокие регулярные впадины (карманы), которые способствуют удалению из зоны контакта поверхностей трения продуктов изнашивания и сохранению материала приработочной плёнки.
Рис. 4. Эксплуатационные микропрофили поверхностей:
а – ST = 0,15 мм/об; QАВ = 300 Н; б – ST = 0,05 мм/об; QАВ = 100 Н
После обработки экспериментальных данных построены модели форми-
80
рования триботехнических характеристик [2]:
Y = b K K |
2 |
V b1 Sb2 tb3 jb4 Qb6 |
Sb7 |
V b8 |
V b10 |
Pb11 ∆P b12 |
, |
(1) |
|
i |
0 1 |
АВ |
АВ |
АВ |
с |
|
|
|
|
где Yi – i-ая триботехническая характеристика; K1 – коэффициенты, учитывающие способ формирования мягкой приработочной пленки на поверхности трибоэлемента; K2 – материал вкладыша; bi – коэффициенты модели.
В табл. 1 представлены коэффициенты моделей (1) и расчётные значения
критерия Фишера Fрасч. Сравнение критерия Fрасч со значением Fтабл = 6,59 при уровне значимости α = 0,05 свидетельствует об адекватности моделей [2].
Таблица 1 Параметры моделей формирования триботехнических характеристик [2]
Коэфф. |
b0 |
K1 |
K2 |
b1 |
b2 |
b3 |
b4 |
b6 |
b7 |
b8 |
b10 |
b11 |
b12 |
Fр |
||
ЛФ |
МХ |
Бр |
АСЧ |
|||||||||||||
f1 |
2,0 |
1,31 |
1,10 |
1,11 |
1,05 |
-0,06 |
0,04 |
-0,05 |
0,02 |
-0,07 |
0,47 |
-0,05 |
-0,32 |
-0,09 |
– |
1,3 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
f0 |
2,82 |
1,64 |
1,20 |
0,92 |
0,96 |
0,03 |
0,20 |
0,19 |
0,11 |
-0,14 |
0,28 |
-0,03 |
-0,35 |
0,03 |
0,62 |
0,5 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
h01 |
3,74 |
1,20 |
1,07 |
1,23 |
1,09 |
0,31 |
0,15 |
0,02 |
0,04 |
-0,38 |
0,32 |
0,68 |
0,05 |
-0,74 |
-0,19 |
5,6 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
h02 |
8,08 |
1,10 |
1,04 |
1,28 |
1,11 |
0,07 |
0,27 |
0,09 |
-0,07 |
-0,16 |
-0,04 |
0,05 |
0,04 |
0,10 |
-0,40 |
4,7 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
I1×10-12 |
316 |
1,77 |
1,23 |
0,87 |
0,94 |
0,08 |
0,22 |
0,21 |
0,13 |
-0,17 |
0,43 |
-0,05 |
-0,43 |
-0,10 |
0,76 |
2,8 |
I2×10-11 |
147 |
1,80 |
1,24 |
0,94 |
0,97 |
0,08 |
0,22 |
0,14 |
0,14 |
-0,13 |
0,25 |
-0,06 |
-0,4 |
0,02 |
0,64 |
2,1 |
Raэ |
450 |
1,26 |
1,10 |
1,54 |
1,20 |
0,06 |
0,58 |
0,66 |
-0,60 |
0,07 |
0,13 |
0,25 |
-0,30 |
-0,12 |
1,60 |
1,2 |
Rmaxэ |
170 |
1,53 |
1,17 |
1,57 |
1,21 |
0,15 |
0,54 |
0,35 |
-0,34 |
0,27 |
0,02 |
0,02 |
-0,20 |
-0,20 |
1,1 |
3,3 |
Smэ |
960 |
1,57 |
1,18 |
1,65 |
1,24 |
0,20 |
0,33 |
0,36 |
-0,18 |
0,04 |
– |
0,18 |
-0,10 |
-0,50 |
0,66 |
2,7 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
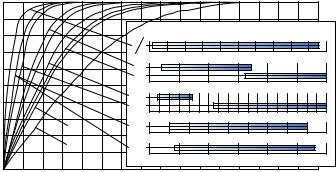
После проведения методом статистических испытаний Монте-Карло машинных экспериментов над моделями (1) были получены значения вероятности технологического обеспечения триботехнических характеристик, а также интервалы их обеспечения при заданных ограничениях значений управляющих факторов [2]. На рис. 5 представлена графическая интерпретация результатов расчётов.
P |
|
|
|
|
|
|
|
|
|
|
0,8 |
|
|
|
I1 = (0,5...6,2) |
10–12; I2 = (1,3...10,9) 10–11 |
|||||
|
|
f1f01,0 |
|
|
|
|
|
|
||
|
|
|
|
|
|
2,0 |
|
3,0 |
||
0,6 |
|
|
f0 |
|
|
|
|
|
|
|
|
|
|
f1 |
0 |
0,05 |
0,10 |
0,15 |
0,20 |
0,25 |
|
0,4 |
|
|
h01 |
|||||||
|
|
h02 |
|
|
|
|
|
|
|
|
|
|
|
0 |
3 |
6 |
|
9 |
12 |
15 мкм |
|
0,2 |
|
I2 |
L01 |
|
||||||
|
I1 |
L02 |
0 |
1,0 |
|
2,0 |
3,0 |
×103, м |
||
|
|
0 |
|
1,0 |
|
2,0 |
×104, м |
|||
|
|
|
|
|
|
|||||
0 |
0,1 |
0,2 |
0,3 |
0,4 |
|
0,5 |
|
0,6 |
0,7 |
δ |
Рис. 5. Вероятность технологического обеспечения триботехнических характеристик в центре факторной области в зависимости от величины δ и диаграммы их варьирования
81
Результаты показали, что за счёт изменения технологических факторов обработки валов и факторов последующей приработки можно изменять значения рассматриваемых триботехнических характеристик в достаточно широких пределах и с весьма высокой надёжностью.
С наибольшей вероятностью обеспечивается отношение f1/f0, с наименьшей – интенсивности износа I1 и I2. Высокую вероятность обеспечения имеет коэффициент трения после приработки – при δ = 0,1 P = 0,76. Аналогичные результаты были получены для параметров эксплуатационной шероховатости [2].
Оценивалась степень влияния управляющих факторов на процесс формирования триботехнических характеристик построением диаграмм Парето. Установлено, что на износостойкость поверхности вала наибольшее влияние оказывают режимы выглаживания QАВ, VАВ, SАВ, скорость V точения композитом 10, и величина погонной нагрузки P на сопряжение. Для снижения значений коэффициентов трения f0, f1 процесс приработки следует осуществлять с максимально допустимой скоростью Vс относительного скольжения вала и вкладыша. Увеличение жёсткости j ТС точения композитом 10 приводит к увеличению коэффициентов трения.
Также определена последовательность управляющих факторов по степени убывания значимости их влияния на формирование показателей износостойкости, начиная с наиболее эффективного: ∆Р → Vпр → Мпп → SАВ → SТ → QАВ →
j → VТ → Мв → t → Pпр → VАВ. Первое место фактора ∆Р указывает на то, что приработку соединения предпочтительно проводить при воздействия управ-
ляемых динамических нагрузок.
Результаты проведенных исследований позволили оценить технологические возможности исследуемой комбинированной антифрикционной обработки по обеспечению требуемых значений ПКПС и ПЭС и надежность их формирования для различных условий. Полученные модели позволяют прогнозировать указанные параметры при известных условиях обработки с достаточной для практических целей точностью.
Литература
1.Технологическое обеспечение и повышение эксплуатационных свойств деталей и их соединений / А.Г. Суслов, В.П. Федоров, О.А. Горленко [и др.]; под общ. ред. А.Г. Суслова. – М.: Машиностроение. 2006. – 447 с.
2.Нагоркин М.Н. Параметрическая надежность технологических систем чистовой и отделочно-упрочняющей обработки поверхностей деталей машин инструментами из сверхтвердых синтетических материалов. Монография. / Под ред. А. В. Киричека. – М.: Издательский дом «Спектр», 2017. – 304 с.
3.Федоров, В. П. Диагностика технологических систем по надежности обеспечения заданных параметров качества обрабатываемых поверхностей деталей / В. П. Федоров, А. Г. Суслов, М. Н. Нагоркин // Наукоемкие технологии
вмашиностроении. – 2020. – № 1 (103). – С. 15-24.
Брянский государственный технический университет
82
УДК 621.9.048.7
Д.А. Голобурдин, А.М. Козлов АДДИТИВНЫЕ ТЕХНОЛОГИИ И ПЕРСПЕКТИВЫ ИХ ПРИМЕНЕНИЯ
ВСОВРЕМЕННОМ СТАНКОСТРОЕНИИ
Встатье проведён анализ основных технологий изготовления деталей посредством трёхмерного, послойного выращивания, рассмотрены их особенности. Рассмотрены основные виды материалов, применяемых в наиболее доступной разновидности аддитивных технологий - FDM (Fused Deposition Modeling - моделирование методом наплавления) печати. Описаны примеры применения аддитивных технологий в современном станкостроении в конкретных условиях. Выявлены основные преимущества использования трёхмерной печати
всравнении с традиционными методами изготовления деталей машин, в условиях мелкосерийного и единичного типов производств. Представлены перспективы развития аддитивных технологий в инструментальном производстве
Ключевые слова: аддитивные технологии, трёхмерная печать, станкостроение, инструментальное производство
Современный отечественный станкостроительный рынок состоит, в основном, из импортного оборудования, тогда как отечественные станки только начинают с ним конкурировать. В этих условиях от производителя требуется максимально быстрое проектирование и внедрение конструкций станков, как абсолютно новых, так и основывающихся на базах универсального оборудования. Расширение технологических возможностей станков ведется, как правило, на основе использования систем ЧПУ, которые простым инструментом позволяют обрабатывать поверхности сложной конфигурации [1, 2].
В нынешнем производстве, работающим в условиях быстрой смены номенклатуры, возникают различные трудности, связанные как со стоимостью производства опытных образцов, так и с затратами времени, необходимым для их изготовления.
Возникающие проблемы может решить внедрение в процесс проектирования и производства новых, современных технологий получения деталей, а именно технологий послойного наращивания материала – 3D-печати.
Технология объёмной «трёхмерной» печати зародилась в 80-х годах двадцатого века, с разработкой компанией 3D Systems первой коммерческой стереолитографической машины – Stereolithography Apparatus в 1986 году. С тех пор технология 3D-печати имеет как бытовое, так и промышленное применение, и с каждым годом лишь совершенствуется.
Общей классификации данная технология не имеет, однако условно её можно подразделить по различным признакам, например, по способу формирования слоя, по способу фиксации слоя, по применяемым материалам, по виду формообразующей технологии, по виду энергии, фиксирующей новообразованный слой и т.д.
83
В самом общем случае технологии можно разделить на два вида – это bed deposition и direct deposition [3-4].
Bed deposition (bed – постель (в данной случае подразумевается плоскость построения модели, то есть формируемый слой), deposition - осаждение) технология 3D-печати, при которой изначально формируется слой построения, путём дозированной подачи и разравнивания строительного материла, с помощью специального ролика, либо «ножа», с последующим селективным скреплением материала, в области формирования модели, за счёт подачи в зону печати энергии (тепловой, световой) или связывающего материала (клея).
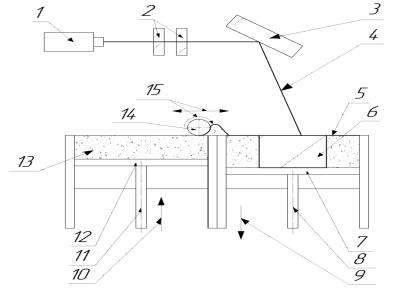
Схема технологии bed deposition представлена на рис. 1.
Основная область применения данной технологии – это изготовление деталей сложных форм из металлических порошков, преимущественно в наукоёмких отраслях - авиакосмическая, энергетика, а также медицина. На рис. 2 представлены примеры деталей, изготовленных по данной технологии.
Основные преимущества данной технологии – это низкая себестоимость одной детали, высокая скорость изготовления, а также точность получения сложной геометрии поверхности детали. Первое преимущество строится на отсутствии необходимости комплексной подготовки производства для запуска пробной (экспериментальной), либо мелкой партии деталей. Нет необходимости в проработке и изготовлении сложного инструмента и оснастки, а также большого расхода материла на последующей механической обработке.
Рис. 1. Схема реализации технологии bed deposition:
1 – лазерная головка; 2 – система линз; 3 – система зеркал; 4 – лазерный луч; 5 – плоскость построения; 6 – формируемая модель; 7 – платформа построения модели; 8 – механизм подачи модели; 9 – направление подачи модели; 10 – направление подачи материала; 11 - механизм подачи материала; 12 – платформа подачи материала; 13 – строительный материал; 14 – разравнивающий ролик
(разравнивающий нож); 15 – направление подачи ролика и материала
84