Материал: Новые технологии в машиностроении. сборник научных трудов Всероссийской научно-технической конференции. Смоленцев Е.В., Смоленцев В.П
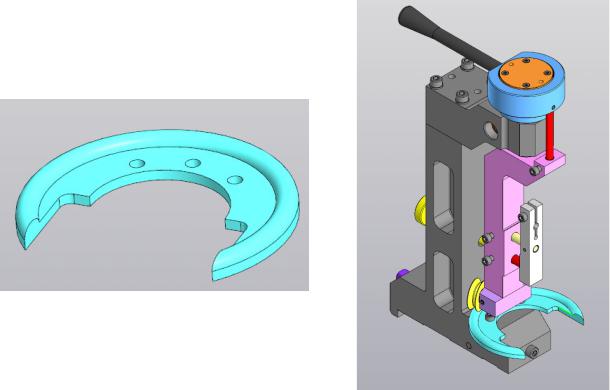
а) |
б) |
Рис. 6. Деталь "опора нижняя" (направляющая роликов) механизма правки по
радиусу шлифовального круга а) – опора нижняя (направляющая роликов); б) – правка по радиусу в сборе
Пластики типа Ceramo могут быть перспективны для изготовления режущего инструмента. Например, при применении в составе прутка филамента как непосредственно самого пластика, необходимого для печати, так и твёрдосплавных частиц, например карбида вольфрама WC, карбида титана TiC, карбида тантала TaC, с частицами металлического кобальта Co, необходимого для связывания твёрдосплавных частиц при последующем спекании. Данный способ позволит получать режущий инструмент сложной геометрии.
Таким образом, применение аддитивных технологий в станкостроительной отрасли возможно на всех этапах производства, от проектирования до готового изделия, что открывает новые возможности по изготовлению прогрессивных и конкурентоспособных образцов станочного оборудования.
Литература
1.Амбросимов, С.К. Решение некоторых задач обработки резанием методами алгебры логики / С.К. Амбросимов, И.Ю. Поддубных // Вестник ЛГТУ, 2020. № 2 (43). С.20-29.
2.Козлов А.М., Малютин Г.Е. Повышение эффективности чистового объемного 3D фрезерования на станках с ЧПУ // Наукоемкие технологии в машиностроении. 2014. №6. С. 39-44.
90
3.Зленко М.А. Аддитивные технологии в машиностроении / М.В. Нагайцев, В.М. Довбыш // пособие для инженеров. – М. ГНЦ РФ ФГУП «НАМИ»
2015. - 220 с.
4.Товажнянский Л.Л., Грабченко А.И. Интегрированные технологии ускоренного прототипирования и изготовления. Монография./Под редакцией д-ра техн. наук Л.Л. Товажнянского, д-ра техн. наук А.И. Грабченко. – Харьков: ОАО «Модель Вселенной», 2005. – 224 с.
Липецкий государственный технический университет
УДК 621.9.047
Е.В. Смоленцев, В.Г. Грицюк
РАЗРАБОТКА И ОБЛАСТЬ ПРИМЕНЕНИЯ КОМБИНИРОВАННЫХ МЕТОДОВ ОБРАБОТКИ С НАЛОЖЕНИЕМ ЭЛЕКТРОМАГНИТНЫХ
ПОЛЕЙ
В работе представлены сведения по классификации существующих высокопроизводительных комбинированных методов обработки. Рассмотрена их структура и виды формообразующих воздействий на заготовку. Показана область эффективного применения комбинированных методов в машиностроении, а так же приводятся сведения об опыте их практического внедрения
Ключевые слова: комбинированные методы, комбинированное воздействие, формообразование под действием электрического тока, технология машиностроения
Комбинированные методы с наложением электромагнитных полей отличаются от прочих тем, что в них одновременно сочетаются несколько видов физических воздействий от различных технологических приемов. Это дает возможность повысить необходимые параметры за счет синэргетического эффекта при сохранении или даже уменьшения эффектов, нежелательных в каждом конкретном случае. Все технологические приемы группируются по принадлежности к одному или нескольким формообразующим воздействиям, например, механическому, магнитному, тепловому, химическому и т.д. Комбинации совместимых технологических методов уже позволили создать более трех десятков защищенных и внедренных технологий, а в теории их число может достигать восьми сотен.
Разработка новых и совершенствование существующих комбинированных методов обработки основывается на структуризации воздействий и эффектов от них, влияющих на формообразование и изменение свойств заготовок деталей. Требуемый эффект определяется исходными данными, такими как объем выпуска, чертеж детали, технические требования, номенклатура оборудования и средств технологического оснащения. Структуризация и классификация ком-
91
бинированных методов обработки с наложением электромагнитных полей может упростить работу технологов, разрабатывающих новые или модернизируя существующие техпроцессы для производства деталей
В ВГТУ были проведены работы по созданию классификатора вышеупомянутых наукоемких методов обработки. Значительная часть методов была успешно внедрена в производственный процесс, а теоретические сведения послужили основой для защиты диссертаций на соискание ученых степеней.
Комбинированные методы обработки с наложением электромагнитных полей можно разделить по различным ключевым признакам. Примером признака может служить формообразующий электрод (анод или катод).
Ниже представлен перечень методов, основанных на формообразовании за счет процессов, происходящих на аноде:
1.Электроэрозионнохимический метод обработки. Основывается на следующих методах воздействия: теплового импульсного и химического. Нашел свое применение в промышленности применительно к высокопроизводительному прошиванию неглубоких отверстий, пазов, полостей, а так же дает возможность наносить информацию на детали с диэлектрическим покрытием по а.с. 973271.
2.Электроабразивный комбинированный метод обработки. Основан на трех базовых физических воздействиях: механическом силовом импульсном, периодическом тепловом, химическом. Данный вид формообразования применятся при чистовой обработке твердых сплавов, отделочной обработке, в том числе и крупногабаритных изделий по патенту 2224626 [1].
3.Электромеханическое упрочнение [1]. Базовыми воздействиями в данном случае является тепловое дискретное, механическое силовое импульсное. Реализация процесса возможна при наложении тока за счет образования закаленной зоны на заготовке.
4.Электрохимикомеханический метод [2]. Основан на механическое силовом воздействии и химическом. С его помощью можно выполнять чистовую обработку каналов с заданным наклепом поверхностного обрабатываемого слоя (по авторским свидетельствам 1085734, 663518, патенту 2191664), а так же осуществлять разделение металлических конструкций (по патенту 2165341).
5.Электроконтактнохимический метод обработки [1] использует следующие воздействия: химическое, механическое силовое знакопостоянное при малой амплитуде. Данным методом выполняют локальное удаление припуска (формирование и корректировка износа профиля эвольвентных пар при одностороннем износе по патенту 2183150) и т.п.
6.Безабразивное полирование диэлектрическим инструментом. Базовыми физическими воздействиями являются химическое и слабое механическое [1]. Представляет собой отделочную обработку токопроводящих заготовок с дополнительным электродом-инструментом и притиром из диэлектрика (например, из бука, минералокерамики).
92
7.Электроконтактная обработка непрофилированным инструментом. Основается на тепловом периодическом, дискретном и импульсном механических усилиях, а так же на химическом. Способ нашел свое применение при черновой, чистовой и отделочной обработке заготовок из металла, например, элек- тродом-щеткой (защищено авторскими свидетельствами 914227, 891307) и др
[1].
8.Электрохимикофотонный метод. Сочетает следующие воздействия: химическое, тепловое постоянное (импульсное). Формообразование осуществляется за счет анодных процессов с локальным подогревом зоны обработки лазерным излучением, что дает увеличение производительности [1].
9.Электрохимикоимпульсно-механический комибинированный метод сочетает в себе химическое и механическое ударное воздействия. По авторскому свидетельству 1192917 способ нашел свое применение при глубоком электрохимическом маркировании металлов [1].
10.Электрохимикоимпульсный метод обработки основывается на химическом, тепловом импульсном и циклическом, механическом силовом воздействиях и применятся, например, при разделении материалов по авторским свидетельствам 1016129, 1426697 [1].
11.Электрохимикохимический комбинированный метод обработки базируется на химическом и эклетрохимических воздействиях и позволяет выполнять контрастное электрохимическое маркирование сплавов с применением коагуляторов (а.с. 941143), в том числе титановых сплавов и обработка металлических покрытий на диэлектриках по авторскому свидетельству 1299719 и
др [1].
12.Механикоультразвуковой метод, соответственно, включает в себя механическое воздействие и механическое бесконтактное высокочастотное, что позволяет интенсифицировать традиционные методы обработки резанием
[1].
13.Электроэрозионновибрационный метод обработки используется при высокоскоростном прошивании отверстий, что достигается сочетанием теплового импульсного и механического бесконтактного воздействий [1].
14.Электрохимикоультразвуковой метод обработки базируется на химическом, высокочастотным механическом бесконтактном, что дает возможность интенсифицировать электрохимическую размерную обработку глубоких отверстий малого сечения с осью различной кривизны в токопроводящих и диэлектрических прессованных материалах (защищено авторскими свидетельст-
вами 1673329, 944850) и др [1].
15.Электрохимиковибрационный метода обработки основывается на химическом и механическом бесконтактном низкочастотном и позволяет интенсифицировать электрохимическую размерную обработку [2].
16.Обработка несвязанными токопроводящими гранулами включает воздействия: химическое, механическое силовое импульсное. Гранулы используются для чистовой безразмерной и размерной обработки заготовок, в том
93
числе участков, труднодоступных для обычного (по авторскому свидетельству
697290, патенту 2166417) и др. [2]
17.Комбинированная обработка несвязанными диэлектрическими гранулами использует те же базовые воздействия, что и предыдущая, а областью применения является чистовая безразмерная обработка с целью повышения качества получаемой поверхности.
18.Электрохимический метод обработки в управляемом магнитном поле, как следует из названия, основан на химическом воздействии, механическом силовом импульсном в магнитном изменяемом поле [1]. По данной технологии производят безразмерную чистовую обработку не связанным токопроводящим абразивом, достигая повышения точности размеров за счет эффекта от изменения вязкости рабочей среды и поляризации [2].
19.Электрохимикотермический метод обработки [2]. Основными видами воздействия являются химическое, термальное (импульсное или циклическое). Метод находит применение для повышения качества процесса обработки за счет локализации процесса обработки путем нагрева участков заготовки, повышая на них скорость удаления металла (по авторскому свидетельству 778981), аналогично можно применять данный эффект для инструмента (свидетельство 1657303) и для локального охлаждения рабочей среды (защищено авторским свидетельством 1707856)
20.Электрохимическая обработка [1] с направленным вектором действия электрического и магнитного полей. Основано на химическом и магнитном воздействиях. Метод нашел свое применение при изготовлении отверстий с различной кривизной оси и при формообразовании разделительной кромки при производстве тонких заготовок толщиной до 1 мм.
Так же можно выделить процессы, основанные за счет воздействия катода – инструмента [1]:
1.Электроабразивный комбинированный метод, который основан на сочетании химического, механического силового импульсного и теплового циклического воздействия.
2.Электроэрозионное легирование [2]. Данный метод обработки включает в себя следующие воздействия: химическое, тепловое импульсное или циклическое, тепловое общее, термическое локальное. Электроэрозионное легирование позволяет повышать свойства поверхностного слоя обрабатываемых металлических деталей, путем формирования на них покрытий.
3.Комбинированные технологии криогенноэрозионного упрочнения и легирования, которые включают в себя химическое, тепловое импульсное или циклическое, тепловое воздействие с высоким градиентом. Данными методами обработки можно, например, повышать прочность медицинских скальпелей без образования покрытия (защищено патентом 2108808) [2].
4.Метод электроэрозионного восстановления деталей с термоупрочнением. Данная технология основывается на взаимодействии теплового импульсного, циклического, общего и локального воздействий [1]. Способ позволяет вос-
94