Материал: Новые технологии в машиностроении. сборник научных трудов Всероссийской научно-технической конференции. Смоленцев Е.В., Смоленцев В.П
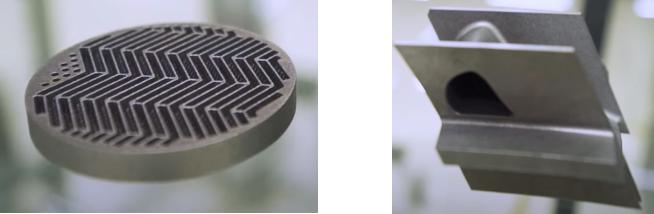
Рис. 2. Пример детали "фильтрующий элемент" (слева) и «Лопатка сопловая двигателя ПД-35», напечатанные с помощью технологии bed deposition
Скорость изготовления детали обусловлено отсутствием длинных и сложных технологических цепочек, так как основная геометрия получается сразу в процессе печати, требуя лишь операции финишной обработки, например шлифования, для формирования необходимых параметров поверхностного слоя детали.
Direct Deposition (прямое осаждение) – технология 3D-печати, при которой строительный (модельный) материал, как и энергия (связующее вещество), подаются непосредственно в зону формирования детали.
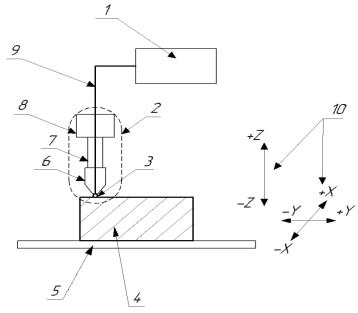
Схема технологии direct deposition представлена на рис. 3.
Данный вид технологии применяется наиболее широко - от изготовления предметов быта, до промышленного применения в изготовлении деталей, модельной оснастки, макетов и экспериментальных образцов. Основным преимуществом технологии является её доступность, что позволяет оснастить любое конструкторское бюро устройством, например, FDM печати, что в значительной степени ускорит процесс прототипирования новых, экспериментальных образцов деталей и узлов.
В соответствии с основной технологией (direct deposition, bed deposition) рассмотрим материалы, применяемые в трёхмерной печати, используемые в наиболее доступных видах аддитивных технологий, таких как FDM - (Fused Deposition Modeling) – печать, в которой для создания изделия использует расплавленный пластик, и SLA печать, при котором изделие формируется послойным отверждении жидкого материала (фотополимера) под действием луча лазера.
Для FDM-печати, основой которой является подача материала в зону печати экструзионным способом, применяются следующие виды материалов
(пластиков): ABS, PLA, HIPS, PETG, SBS, TPU (Flexible), Nylon, PC, Woodfill, Bronzefill, BioFila, Conductive, Magnetic, Ceramo, Carbon Fiber, Wax, ASA, PP,
85
POM, PMMA, PEEK и так далее, список дополняется постоянно разрабатываемыми новыми видами материалов.
Рис. 3. Схема реализации технологии direct deposition
1 – бокс с модельным материалом; 2 – печатающая головка; 3 – зона построения модели; 4 – формируемая модель; 5 – платформа (плоскость) построения; 6 – сопло экструдера; 7 – источник энергии; 8 – механизм подачи модельного материала (экструдер); модельный материал; 10 – оси перемещений плат-
формы и печатающей головки
Такие материалы поставляются в виде прутка стандартного диаметра - 1,75 мм. Такой диаметр обеспечивает качественную подачу материала, а также технологичность современных конструкций, а именно уход от громоздких компоновок экструдеров при использовании прутка диаметром 3 мм.
В станкостроительной отрасли для 3D печатииспользуются следующие материалы - ABS, PETG, Flexible, Nylon, PC, Carbon Fiber, Wax, POM, PEEK, HIPS.
Основные характеристики некоторых из таких материалов представлены в табл.
Анализ данных, представленных в табл., показывает, что пластики ABS, PETG, Nylon подойдут для различных вставок, распределительных коробок, рукояток, упоров, шкивов и т.п.
В станкостроении, в условиях мелкосерийного производства, при обработке внутренних отверстий ответственных деталей малых диаметров, предъявляются высокие требования к режимам обработки на финишных операциях (шлифовании). При низких частотах вращения шлифовальный инструмент (шлифовальная головка) будет “выглаживать” материал вместо процесса резания, а при высоких частотах наблюдаются высокие тепловые нагрузки в зоне
86
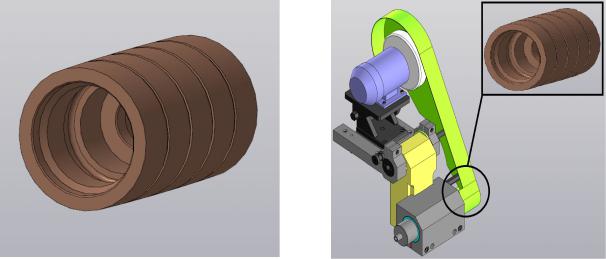
обработки. Это приводит появлению различных дефектов, что, в условиях жёстких допусков на обрабатываемые поверхности, неизбежно будет приводить к неисправимому браку. Для чёткого регулирования частоты вращения внутришлифовальной головки, на универсальном металлообрабатывающем оборудовании, необходимо точно рассчитать передаточное число в системе ведущего и ведомого шкивов, конструкция которых представлена на рис. 4.
Однако, учитывая большое количество факторов, влияющих на процесс шлифования, подбор необходимого диаметра шкива, с учётом времени на его изготовления, может сильно снизить общую производительность.
Таблица Основные характеристики модельных материалов FDM-печати
|
Наименование параметра |
ABS |
PETG |
Flexible |
Nylon |
|||
|
|
|
|
|
|
|
|
|
1. |
Температура плавления, °С |
175 - 210 |
222-225 |
200 - 210 |
215 - 220 |
|||
|
|
|
|
|
|
|
|
|
2. |
Температура размягчения, °С |
100 |
80 |
110 |
120 |
|||
|
|
|
|
|
|
|
||
3. Температура эксплуатации, °С |
-40 - +80 |
-40 - +70 |
-100 - +100 |
-30 - +120 |
||||
|
|
|
|
|
|
|
|
|
|
|
НRС |
НRС |
|
|
|
НRС |
|
4. |
Твердость |
|
HSx |
40 |
||||
105-110 |
106 |
|
70-90 |
|||||
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
5. |
Относительное удлинение при раз- |
1-3 |
50 |
600 |
300 |
|||
рыве, % |
|
|||||||
|
|
|
|
|
|
|||
6. |
Прочность на изгиб, МПа |
41 |
76,1 |
5,3 |
70 |
|||
|
|
|
|
|
|
|||
7. |
Прочность на разрыв, МПа |
22 |
36,5 |
17,5 |
66-83 |
|||
|
|
|
|
|
|
|
|
|
8. |
Модуль упругости при растяжении, |
1,6 |
2,6 |
0,06 |
2,7 |
|||
ГПа |
|
|||||||
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|||
9. |
Модуль упругости при изгибе, ГПа |
2,1 |
1,12 |
0,07 |
2,6 |
|||
|
|
|
|
|
|
|
||
10. |
Температура стеклования, °С |
105 |
80 |
- |
|
50-70 |
||
|
|
|
|
|
|
|||
11. |
Плотность, г/см3 |
1,1 |
1,3 |
1,1 |
1,13 |
|||
|
|
|
|
|
|
|||
12. Точность печати, % |
±1 |
±0,1 |
±1 |
|
±3 |
|||
|
|
|
|
|
|
|
|
|
13. |
Усадка при изготовлении |
0,8 |
- |
0,35-0,8 |
1 |
|||
изделий, % |
||||||||
|
|
|
|
|
|
|||
|
|
|
|
|
||||
14. Влагопоглощение, % |
0,45 |
0,12 |
0,04 |
3,1 |
||||
|
|
|
|
|
|
|
||
15. Химическая стойкость |
Хорошая |
Хорошая |
Высокая |
Высокая |
||||
|
|
(исключая |
||||||
|
|
растворите- |
|
|
|
|
|
|
|
|
ли, напри- |
|
|
|
|
|
|
|
|
мер, ацетон) |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
87 |
|
|
|
|
|
|
а) |
б) |
Рис. 4. Деталь типа "шкив ведомый"
а) – ведомый шкив внутришлифовального приспособления; б) – внутришлифовальное приспособление,
вкоторое входит деталь "шкив ведомый"
Сприменением трёхмерной печати, используя, например, пластик Nylon, воспринимающий высокие динамические нагрузки, можно изготовить ведомые шкивы различных типоразмеров, очень точно подобрав передаточные числа для обеспечения необходимых режимов резания. В сравнении с традиционным методом изготовления шкивов, трёхмерная печать позволит увеличить производительность за счёт снижения штучного времени. Производственный опыт показал, что в среднем на изготовление шкива по традиционной технологии, с учётом всех технологических операций, уходит около 5 нормо-часов, в зависимости от сложности изготовления. Для сравнения, трёхмерная печать позволит сократить это время в среднем на 1-2 часа, при этом на рабочем столе принтера можно разместить несколько типоразмеров деталей.
Применение трёхмерное печати позволит снизить расход материала, так как коэффициент использования материала значительно выше, чем при изготовлении традиционным методом резания, снизить трудоёмкость, ввиду отсутствия необходимости в сложной настройке инструментов на размер, а также выверки заготовки и т.д.
Для изготовления узлов станков, основанных на трении скольжения, осуществляющих, например малые перемещения, либо имеющие непостоянный характер работы, такие как настроечные перемещения шлифовальной бабки внутришлифовального станка, продольные и поперечные перемещения механизмов правок шлифовального круга, перемещение задней бабки токарных (шлифовальных) станков, перемещения люнетов токарных (шлифовальных) станков и т.д., целесообразно применение пластиков с низким коэффициентом
88
трения и высокой износостойкостью, например, Nylon. Их применения обусловлена теми же показателями, что и в случае с изготовлением шкивов.
Современные 3D принтеры обеспечивают достаточную точность печати, для того, чтобы свести к минимуму подгонку деталей, повышая тем самым производительность в разы. Пластик Nylon также можно использовать в качестве вкладышей (втулок) подшипников скольжения, например в детали типа “серьга” горизонтальных и широкоуниверсальных фрезерных станков, в
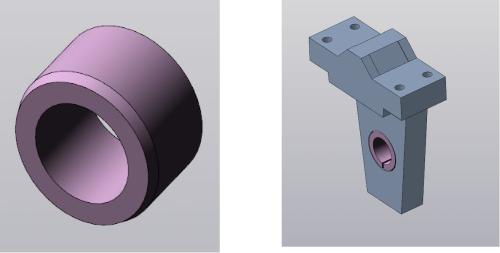
узлах перемещения пинолей механизмов правки шлифовальных инструментов, в качестве вкладышей шпиндельных узлов станков. Примеры деталей приведены на рис. 5, 6.
а) |
б) |
Рис. 5. Деталь типа "втулка"
а) – втулка серьги широкоуниверсального фрезерного станка; б) – серьга в сборе с втулкой
Пластики типа Carbon Fiber, PEEK, имеющие наиболее высокие прочностные характеристики, можно использовать для изготовления либо полнофункциональных прототипов, либо полностью рабочих корпусов механизмов правок, кронштейнов приборов активного контроля на шлифовальных и иных станках.
Пластики типа Wax и HIPS (а сочетании с ABS) можно применять при изготовлении модельной оснастки для литья деталей сложной геометрии, типа кронштейнов внутришлифовальных головок для кругло- и внутришлифовальных станковв условиях серийного и крупносерийного производства, когда изготовление деталей с помощью станков с ЧПУ ввиду низкого коэффициента использования металла.
Применение 3D печати в мелкосерийном производстве позволяет изготавливать матрицы и пуансоны со сложной геометрией формообразующих поверхностей, а также с подвижными частями, давая возможность формовать элементы кожухов, корпусов механизмов из стали толщиной до 2,5 мм.
89