Материал: Новые технологии в машиностроении. сборник научных трудов Всероссийской научно-технической конференции. Смоленцев Е.В., Смоленцев В.П
было использовано при диагностике мостовых кранов тяжелого и весьма тяжелого режимов работы. При этом были предложены следующие изменения в существующую систему технического обслуживания и ремонта кранов: установить допустимое значение относительной глубины питтинга xотн.доп =0,4; на-
значить периодичность контрольных осмотров до возникновения питтинга – 2 года и 3 месяца; назначить периодичность контрольных осмотров после возникновения питтинга – 1 год и 4 месяца.
Результаты проведенных исследований и методика определения остаточного ресурса металлоконструкций ГПМ позволят повысить промышленную безопасность при эксплуатации грузоподъемных машин, имеющих тяжелый или весьма тяжелый режим работы в условиях агрессивной и сильно агрессивной сред.
Литература
1.Приказ Федеральной службы по экологическому, технологическому и атомному надзору от 26 ноября 2020 г. N 461 "Об утверждении федеральных норм и правил в области промышленной безопасности «Правила безопасности опасных производственных объектов, на которых используются подъемные сооружения».
2.Оценка поврежденности металлоконструкций грузоподъемных машин при совместном действии коррозии и усталости и оптимизация их диагностирования / Г. В. Селиверстов, В. Ю. Анцев, Н. В. Анцева, К. С. Коломиец // Черные металлы. – 2020. – № 3 (1059). – С. 52–57.
3.Гохберг, М. М. Справочник по кранам / М. М. Гохберг. – Т. 1 – Ленинград : Машиностроение, 1988. – 531 с.
4.ГОСТ 25.504–82. Методы расчета характеристик сопротивления усталости: межгосударственный стандарт : издание официальное : утвержден и введен в действие постановлением Государственного комитета СССР по стандартам от 18 мая 1982 г. № 1972 : введен впервые : дата введения 1983-01-07 / разработан Академией наук СССР, Государственным комитетом СССР по стандартам, Министерством высшего и среднего специального образования СССР, Министерством тракторного и сельскохозяйственного машиностроения. – Москва: Издательство стандартов, 1982. – 55 c.
5.Взаимосвязь усталостных и коррозионных процессов при оценке ресурса несущих металлоконструкций грузоподъемных машин / Г. В. Селиверстов, К. С. Коломиец В. Ю. Анцев, Н. В. Анцева // Известия Тульского государственного университета. Технические науки. – 2021. – Вып. 3. – С. 132-137.
Тульский государственный университет
75
УДК 621.9
В.П. Фёдоров, М.Н. Нагоркин, Е.В. Ковалева
ИССЛЕДОВАНИЕ ПРОЦЕССОВ ФОРМИРОВАНИЯ ПАРАМЕТРОВ ИЗНОСОСТОЙКОСТИ ПОВЕРХНОСТЕЙ ДЕТАЛЕЙ
В ТРИБОТЕХНОЛОГИЧЕСКИХ СИСТЕМАХ
Рассматриваются вопросы формирования геометрических параметров качества и параметров износостойкости поверхностей деталей в комбинированных системах обработки, объединяющих процессы лезвийной обработки, модификации поверхностей мягкими приработочными пленками, методы поверхностного пластического деформирования, а также в процессе последующего процесса приработки поверхностей трибоэлементов. Представлены примеры качественной и количественной оценки технологических возможностей исследуемой триботехнологической системы, модели формирования параметров износостойкости и эксплуатационной шероховатости поверхностей деталей
Ключевые слова: износостойкость, антифрикционные технологии, алмазное выглаживание, шероховатость, триботехнические характеристики, параметры процесса приработки, модели формирования, надежность
Эксплуатационные свойства поверхностей деталей машин являются важным компонентом обеспечения надёжности изделий машиностроения в целом за время активного периода их жизненного цикла. Они зависят от точности размеров и параметров качества поверхностного слоя детали – шероховатости, волнистости, макроотклонений, наклёпа и остаточных напряжений и др. Одним из лимитирующих эксплуатационных свойств поверхностей деталей является их износостойкость [1].
Для обеспечения показателей износостойкости широкое практическое применение получили методы антифрикционных технологий на основе использования твёрдых износостойких покрытий и мягких приработочных плёнок, получаемых различными способами. Формирование триботехнических характеристик поверхностей может осуществляться различными методами поверх- ностно-пластического деформирования, что позволяет повысить износостойкость, снизить коэффициент трения и величину начального износа, а также путь
ивремя приработки поверхностей деталей в соединениях трения скольжения.
Впериод приработки деталей трения скольжения происходит изменение параметров микропрофиля контактирующих поверхностей от технологических значений, полученных после обработки, до эксплуатационных, которые будут сохраняться на протяжении нормального цикла работы трибосопряжения.
Таким образом, при разработке технологических процессов изготовления деталей соединений трения скольжения требуется учитывать большое количество факторов, влияющих на формирование параметров износостойкости, начиная с этапов подготовки поверхностей под нанесение износостойких покрытий или пленок и после окончания процессов приработки соединений.
76
Множество вариантов комбинирования последовательности методов обработки для создания технологических процессов формирования параметров износостойкости определяет задачи выбора оптимальных технологий по критериям параметрической надежности технологических систем с учетом технологической наследственности [2].
Проводились исследования технологических систем (ТС) формирования параметров качества поверхностного слоя (ПКПС) и параметров эксплуатационных свойств (ПЭС) поверхностей деталей соединений трения-скольжения на основе комбинирования лезвийных, антифрикционных и упрочняющих технологий с учетом процессов приработки деталей соединений. Такой подход является эффективным при формировании эксплуатационных характеристик опорных шеек валов под подшипники скольжения [2, 3 и др.].
Для обработки поверхностей валов (стали 45 HRC 48…50) предложено применение комбинированных технологий на основе чистовой лезвийной (или абразивной) обработки инструментами, оснащёнными синтетическими сверхтвердыми материалами, модификации поверхностей мягкими приработочными плёнками и финишной обработки методами поверхностного пластического деформирования [2, 3 и др.].
В качестве одного из альтернативных вариантов рассматривается ТС обработки валов, включающая три последовательных этапа обработки:
1)чистовое точение поверхности детали, обеспечивающее требуемые значения параметров профиля шероховатости для последующего гарантированного нанесения материалов мягких приработочных плёнок;
2)нанесение на поверхности деталей материалов для получения мягкой приработочной плёнки: а) финишной антифрикционной безабразивной обработкой фрикционным латунированием (меднением и др.); б) химическим способом, включающим нанесение на поверхность химических растворов, вызывающих осаждение на ней плёнки мягкого вещества, например, меди;
3 – алмазное выглаживание поверхности вала, позволяющее сформировать микропрофиль, обеспечивающий, в свою очередь, требуемые показатели износостойкости [2, 3 и др.].
Чистовое точение осуществлялось на токарном станке стандартными резцовыми вставками из композита 10 при следующих режимах: скорость резания
VТ = 65…200 м/мин; подача инструмента SТ = 0,05…0,15 мм/об; глубина резания t = 0,1…0,25 мм; жёсткость технологической системы j = 2,5…16,2 кН/мм.
В процессе фрикционного латунирования в зоне контакта латунного стержня с поверхностью обработки создавалось давление 30 МПа. Подача инструмента составляла 0,05 мм/об, скорость обработки – 20 м/мин. Химическое меднение поверхности осуществлялась нанесением на обезжиренную поверхность образца раствора хлорной меди в смеси 70%-ной уксусной кислоты с глицерином.
Алмазное выглаживание (АВ) осуществлялось инструментом упругого действия с индентором, оснащённым алмазом синтетическим поликристалли-
77
ческим. Режимы АВ: сила выглаживания QАВ = 100…300 Н; скорость VАВ = 65…100 м/мин; подача инструмента SАВ = 0,075…0,15 мм/об. Радиус индентора r = 3,5 мм. Выглаживание проводилось при наличии смазки «И-20».
Требовалось установить взаимосвязь триботехнических параметров поверхностей деталей с управляющими технологическими факторами комбинированной антифрикционной обработки, к которым относятся режимы точения композитом 10 V, S, t; жёсткость j ТС; вид материала мягкой приработочной
пленки Мп; режимы АВ QАВ, VАВ, SАВ.
В качестве факторов, определяющих процессы износа поверхностей деталей в соединениях трения скольжения, исследовались скорость относительного скольжения поверхностей трибоэлементов Vс = 10…50 м/мин; величина номинальной погонной нагрузки на трибосопряжение в процессе приработки P = 30…50 Н/мм; интервал изменения значения номинальной погонной нагрузки на трибосопряжение в процессе приработки при моделировании динамических условий эксплуатации ∆P = ± (15…25) %; материал вкладыша соединения Mвкл – антифрикционный чугун АЧС-1 или бронза БрОЦС 5-5-5 [2, 3 и др.].
Исследование эксплуатационных свойств поверхностей деталей осуществлялось на компьютеризированном стенде для триботехнических испытаний пар трения-скольжения при изменяющихся нагрузках [2].
Измерение параметров качества поверхностного слоя осуществлялось компьютеризированными измерительными системами, разработанными на основе оригинальных блоков аппаратно-программного интерфейса [3].
Таким образом, в исследуемой триботехнической системе учитывались двенадцать управляющих факторов. Матрица планирования в виде регулярной дробной реплики типа 212–8 представляла собой комплексный план исследований триботехнологической системы по схеме активного эксперимента, включающего факторы комбинированной антифрикционной обработки и факторы процесса приработки.
По результатам экспериментов требовалось построить модели формирования следующих характеристик: f1, f0 – коэффициентов трения в начале и в конце приработки; h01, h02 – величин начального износа поверхностей вала и вкладыша, мкм; L01, L02 – величин пути приработки для вала и вкладыша, м; I1, I0 – значений интенсивности изнашивания поверхностей вала и вкладыша.
Оценивалась степень влияния технологических факторов обработки на формирование эксплуатационных показателей поверхностей деталей соединений трения скольжения, работающих в установившемся режиме.
Анализировался процесс изменения коэффициента трения f в процессе приработки (рис. 1). При дозированной подаче смазки в зону трения (т. 6, 7, 8, 9) наблюдалось кратковременное увеличение значения коэффициента f. Через некоторое время значение f уменьшалось. При изменении нагрузки с постоянной на пульсирующую (t = 16…17 мин.) картина не меняется.
78
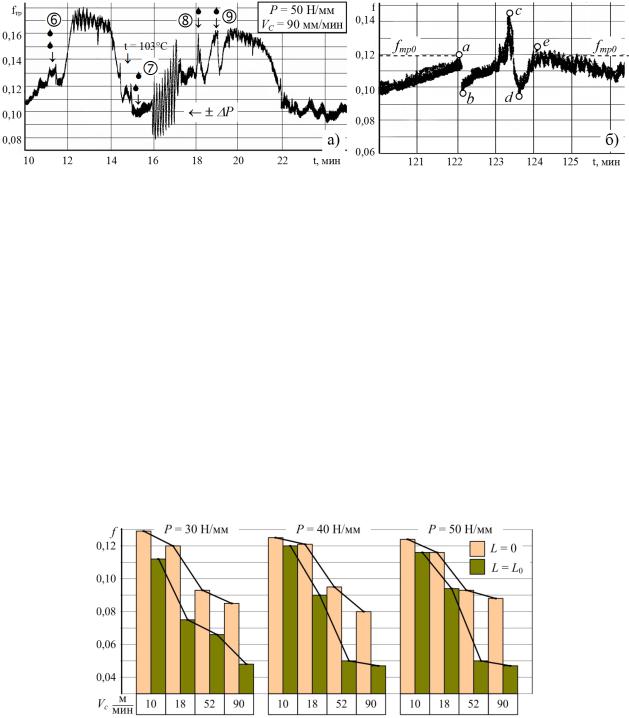
Рис. 1. Изменение коэффициента трения f при дозированной подаче смазки в зону контакта поверхностей (а) и без вмешательства в процесс приработки (б)
Установлено возникновение бифуркаций на стадии завершения приработки без внешнего вмешательства в работу трибосистемы – разрывных недифференцируемых скачков коэффициента трения (участок а – b, рис. 1б) и резкого его повышения с дальнейшим спадом и стабилизацией (b – c – d – e, рис. 1б). Участок (участок а – e) по времени длился около 2 мин, а путь трения для вкладыша составил 180 м.
Результаты экспериментов показывают (рис. 2), что коэффициент трения f снижается с ростом скорости Vc относительного скольжения. До конца приработки он снижается, при этом интенсивность снижения его значения увеличивается к концу приработки. Например, при нагрузке P = 50 Н/мм на поверхность для скорости Vc = 10 м/мин коэффициент трения снижается в 1,07 раза, а для скорости Vc = 90 м/мин он снижается в 1,83 раза.
Рис. 2. Величина коэффициента трения f при изменении скорости Vc относительного скольжения для различных величин нагрузки P на сопряжение в начале (L = 0) и в конце (L = L0) процесса приработки [2]
На рис. 3 представлены графики зависимости линейного износа h01 поверхностей валов и коэффициента трения f от длины пути трения L01 для различных условий проведения экспериментов. Здесь же указаны границы для 80 % доверительных интервалов. На микрофотографиях поверхностей валов до и после приработки по цветовым оттенкам видно, что мягкая приработочная
79