Материал: Новые технологии в машиностроении. сборник научных трудов Всероссийской научно-технической конференции. Смоленцев Е.В., Смоленцев В.П
Показана эффективность применения волнового термодеформационного упрочнения (ВТДУ) для, снижения размеров и количества пор
Ключевые слова: аддитивные технологии, синтез, порошок, проволока, пористость, упрочнение, волна деформации
Аддитивные технологии (АТ) активно внедряются в современное машиностроение, но, несмотря на неоспоримые достоинства (возможность изготовления сложнопрофильных изделий ответственного машиностроения, повышение коэффициента использования материала, уменьшение длительности изготовления детали и т.д.) до повсеместной замены традиционных технологий изготовления деталей механической обработкой на технологии аддитивного синтеза еще далеко. В настоящее время одной из наиболее серьезных проблем, препятствующих повсеместному распространению АТ, является недостаточная прочность и плотность, наличие пор, несплошностей и внутренних дефектов в структуре синтезированного материала детали. Внутренняя микроструктура синтезированного изделия, как правило, соответствует литому материалу.
Наиболее эффективным методом устранения внутренних дефектов (рыхлоты, поры, микротрещины, раковины, несплошности и т.д.) синтезированного материала до недавнего времени считалось горячее изостатическое прессование (ГИП) [1]. За счет комбинирования термического и деформационного давления на материал обеспечивается не только устранение дефектов, но и улучшается однородность материала при увеличении механических свойств. Однако, помимо высокой стоимости оборудования, рациональная область применения ГИП ограничивается сложностью залечивания дефектов, которые как правило, при увеличении размеров и объема детали устраняются далеко не полностью.
Большие перспективы имеет применение деформационного упрочнения в аддитивных технологиях [2, 3]. Среди известных технологий деформационного упрочнения, наиболее привлекательной для исследования является статикоимпульсная обработка волновым деформационным упрочнением [4, 5], которая отличается наиболее широкими технологическими возможностями в плане обеспечения параметров качества поверхностного слоя [6-8].
Выполнен сравнительный анализ пористости образцов, полученных различными АТ. Представлены образцы, синтезированные из стального легированного порошка (образцы №1 и №2) и проволоки (№3 и №4). С целью исследования возможности применения иных методов, позволяющих комбинировать термическое и деформационное воздействие на наплавленный материал, рассматривается метод волнового деформационного упрочнения (ВДУ) [2, 3, 9].
Синтезированные образцы №1 и №2 получены SLM–методом (Selective laser melting), образцы 3 и 4 получены 3DMP-методом, основанном на осаждении/наплавке проволоки электродуговой сваркой. Синтезированный образец №3 упрочнен волной деформации.
Установлено, что выращенный из порошка образец №1 имеет поры размером 0…20 мкм, которые занимают 0,07% исследуемой площади и трещину
65
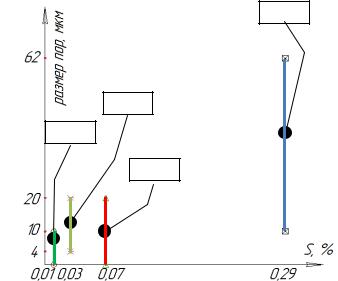
вблизи поверхности длиной около 430 мкм, рисунок 1. Образец №2 имеет поры размером 10…62 мкм, занимающие около 0,29 % исследуемой площади образца. Размер пор в неупрочненном образце №4 составляет 4…20 мкм и занимает около 0,03% площади. Применение ВДУ позволило снизить исследуемые параметры до 0,10 мкм и 0,01% соответственно, а также уплотнить материал.
2
4
3
1
Рис. 1.1. Размер и площадь пор в зависимости от метода изготовления
Сопоставление размеров пор в изделиях, полученных в процессе аддитивного синтеза (из проволоки после обработки ВДУ, из порошка после ГИП), приводит к близким результатам. Данные применения ГИП [1] для лопаток, синтезированных из порошка жаропрочного никелевого сплава, показали уменьшение пористости с 8 мкм до 1,5 мкм, возможность полного устранения пор размером менее 0,5 мкм, «залечивание» коротких трещин длиной 100…300 мкм и частично – длинных 3…10 мм. В связи с отсутствием в [1] данных по процентному содержанию внутренних дефектов в исследуемом объеме материала, полностью сравнить технологии невозможно.
Выводы:
1.Применение ВДУ в технологиях аддитивного синтеза позволяет снизить количество пор в образцах, синтезированных из легированной проволоки,
в7 раз, с уменьшением их характерного размера в 2 раза.
2.ВДУ является полноценной альтернативой ГИП, конкурентоспособной технологией повышения качества материала синтезированных изделий.
Литература
1. Береснев, А.Г. Горячее изостатическое прессование для аддитивного производства / А.Г. Береснев, И.М. Разумовский // Аддитивные технологии. – №4(2017). – С. 50-54.
66
2.Киричек, А.В. Возможности аддитивно-субтрактивно-упрочняющей технологии Киричек А.В., Соловьев Д.Л., Жирков А.А., Федонин О.Н., Федонина С.О., Хандожко А.В. // Вестник Брянского государственного технического университета. – 2016. – № 4 (52). – С. 151-160.
3.Киричек А.В., Федонин О.Н., Соловьев Д.Л., Жирков А.А., Хандожко А.В., Смоленцев Е.В. Аддитивно-субтрактивные технологии – эффективный подход к инновационному производству // Вестник Брянского государственного технического университета. – 2019. – № 8 (81). – С. 4-10.
4.Киричек, А.В. Технология и оборудование статико-импульсной обработки поверхностным пластическим деформированием // А.В. Киричек, Д.Л. Соловьев, А.Г. Лазуткин. – Москва, машиностроение, 2004. – 288 с.
5.Киричек, А.В., Соловьев, Д.Л., Волобуев, А.В. Инновационная статикоимпульсная обработка // Наукоемкие технологии в машиностроении. ‒ 2011. ‒
№1(01). ‒ С. 43-48
6.Киричек А.В., Технологическое обеспечение параметров несущего слоя деформационным и комбинированным упрочнением Киричек А.В., Соловьев Д.Л., Хандожко А.В., Федонина С.О. // Наукоемкие технологии в машиностроении. – 2018. –№ 10 (88). –С. 43-48.
7.Киричек А.В., Соловьев Д.Л., Силантьев С.А., Федонина С.О. Технологическое обеспечение качества и эксплуатационных свойств упрочнением волной деформации // Вестник Иркутского государственного технического университета. – 2018. – Т. 22. – № 12 (143). – С. 46-55.
8.Киричек А.В., Соловьев Д.Л., Силантьев С.А., Федонина С.О. Влияние процесса упрочнения волной деформации на микроструктуру материала // Наукоемкие технологии в машиностроении. – 2019. – № 4 (94). – С. 13-17.
9.Киричек А.В., Соловьев Д.Л., Федонина С.О. Проявление технологической наследственности при исследовании твердости деформационнотермически упрочненных сталей // Наукоемкие технологии в машиностроении.
– 2019. – № 8 (98). – С. 25-28.
Брянский государственный технический университет
УДК 621.9+339
В.П. Смоленцев1, Е.Ю. Степанова2, Е.В. Смоленцев1, Ю.С. Степанов2
ПРИМЕНЕНИЕ ЭЛЕКТРОЭРОЗИОННЫХ ТЕХНОЛОГИЙ
ВАДДИТИВНЫХ ТЕХНОЛОГИЯХ И АДДИТИВНЫХ ТЕХНОЛОГИЙ
ВЭЛЕКТРОЭРОЗИОННЫХ
Аддитивные и традиционные технологии имеют вполне очевидные различия, но они часто играют взаимодополняющую роль в жизненном цикле производства изделий, значительно повышая конечную эффективность обработки
67

Ключевые слова: электроэрозионная обработка, достоинства, аддитивные технологии, гибридные станки и технологии, эффективность обработки
Электроэрозионная (искровая) обработка (EDM – Electrical discharge machining) широко применяется для обработки электропроводящих материалов с микронной точностью во многих отраслях промышленности: авиационной, космической, электронной, медицинской, приборостроении, часовой промышленности и др., особенно деталей сложной формы (пресс-формы, штампы, инструменты) из труднообрабатываемых токопроводящих материалов. Удаление материала производится с помощью электроискровой эрозии. Электрическая искра является режущим инструментом.
Достоинства электроэрозионной обработки:
-возможность обрабатывать c высокой точностью токопроводящие заготовки из материалов любой твердости, нежесткие и тонкостенные;
-легкость регулирования технологических параметров, позволяющих обрабатывать большую номенклатуру материалов, включая нанокомпозиты на основе керамического порошка с добавлением в его основу проводящей фазы в виде наночастиц;
-возможность обрабатывать заготовки сложных форм при поступательном движении электрода-инструмента или проволоки;
-исключается необходимость в специальном дорогостоящем режущем инструменте;
-возможность получения сверхточных элементов формы детали и сверления отверстий сверхмалого диаметра;
-отсутствие механического воздействия инструмента на обрабатываемую заготовку за счет отсутствия их непосредственного контакта;
-значительное снижение количества отходов по сравнению с механической обработкой;
-уменьшение трудоемкости обработки сложных изделий из труднообрабатываемых металлов и сплавов;
-высокая степень механизации и автоматизации процесса обработки. Точность обработки на электроэрозионных станках достигает 2-5 мкм,
шероховатость Ra 0,05 - 0,1 мкм [1].
Изобретение электроэрозионной обработки в 1943 году нашими соотечественниками, супругами Б.Р. Лазаренко и Н.И. Лазаренко имеет выдающееся значение для науки и практики во всем мире. Эта технология стоит в одном ряду с революционными мировыми технологиями.
Хотя EDM-технология активно используется в промышленности более 50 лет, существенные изменения в них приходятся на последние 20 лет, что связано с созданием станков EDM с ЧПУ, компьютеризацией управления, автоматизацией основного и вспомогательных процессов, созданием передовых систем технологической оснастки, в совокупности обеспечивающих рост производительности и качества поверхности. Благодаря этому практически все инстру-
68
ментальные производства, связанные с изготовлением штамповой оснастки и пресс-форм, оснащаются десятками единиц EDM-оборудования [2].
Аддитивные технологии (далее АМ-технологии), как и ранее электроэрозионные, представляют промышленности альтернативные варианты производства наиболее сложных, ответственных деталей машин и механизмов.
Сходство развития EDM и AM-технологий отмечено в работе [3], главного редактора журнала «Production Machining» Дерека Корна. Станки EDM c ЧПУ появились в конце 70-х годов прошлого века. Вскоре эту технологию объявили как нетрадиционную, сейчас бы ее назвали разрушительной и прорывной, которая должна была похоронить традиционные субтрактивные технологии со снятием стружки. С тех пор производители станков EDM и комбинированных методов обработки продолжают их совершенствовать, достигнув высочайшего уровня, благодаря увеличению рабочих скоростей, разработке и внедрению цифровых генераторов, линейных двигателей, систем снижения потребления проволоки, совершенствования источников питания, генерирующих искрообразование и др.
Однако, несмотря на превосходство в некоторых технических приложениях, EDM не вытеснила традиционную линейку традиционных методов механической обработки, а органично встроилась в технологические цепочки изготовления изделий.
То же самое можно отметить и про АМ -обработку. Как и электроэрозионная обработка, АМ предлагает производителям альтернативный вариант производства деталей путем послойного синтеза или выращивания изделий по цифровой модели.
АМ-технологии уже находят применение в автомобилестроении, авиакосмической промышленности, энергетике, в том числе ветроэнергетике, биотехнологиях, пищевой и кондитерской промышленности, протезировании, стоматологии, в медицинской диагностике, палеонтологии, архитектуре и дизайне, моделировании интерьера и фасадов, геоинформационных системах, сельхозмашиностроении, нефтегазовой промышленности, морском транспорте, строительстве, оборонно-промышленном комплексе, изготовлении сувениров, игрушек, изготовлении музыкальных инструментов, музейных экспонатов, скульптур, памятников. Их успешно используют модельеры, мебельщики, обувщики. Ученые работают над проблемой трехмерной печати внутренних органов человека и тканей. И это далеко не полный перечень областей применения АМтехнологий. Сложнее сказать, где такие технологии не могут быть применены
[4].
Уникальные возможности АМ-технологий, особенно в период эйфории и завышенных ожиданий, также способствовали появления мифов об окончательной гибели субтрактивной обработки. Но дальнейшие исследования и развитие АМ-технологий показало, что этого не произойдет, традиционные технологии: точение, фрезерование, шлифование, сверление и др. останутся, а они, как и EDM, займут свою нишу, благодаря возможности создавать формы и кон-
69