Материал: Новые технологии в машиностроении. сборник научных трудов Всероссийской научно-технической конференции. Смоленцев Е.В., Смоленцев В.П
а) |
б) |
в) |
г) |
д) |
е) |
ж) |
з) |
и) |
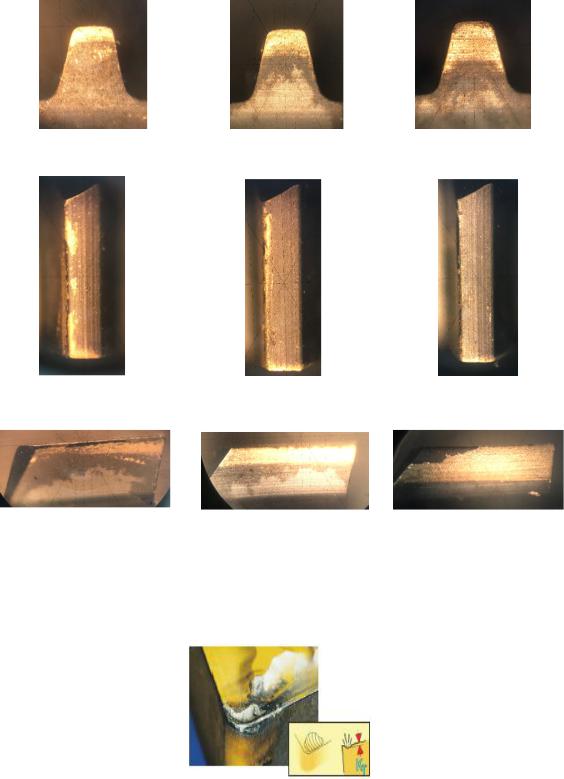
Рис. 3. Характер износа режущих пластин: а) по передней поверхности б) по задней поверхности в) по вспомогательной поверхности
Рис. 4. Наростообразование
55
а) б)
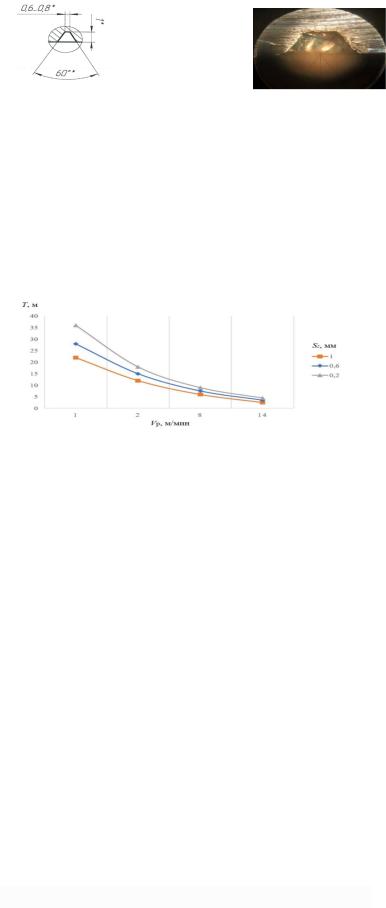
Рис. 5 Геометрические параметры профиля. а) исходные данные; б) результат натурного эксперимента
По установленной зависимости стойкости рис.6 предельный износ режущей пластины для бронзовой заготовки при Vр = 14м/мин, образуется после 5м суммарной обработанной длины заготовок или после 100 проходов при длине втулки l=40мм.
Рис. 6 Зависимость стойкости твердосплавных пластин от скорости резания для заготовки из бронзы БрАЖ9-4 при варьировании sz
Литература
1.Куц В.В. Исследование влияния скорости резания на формирование скрытой кинематической связи при протягивании внутренних винтовых канавок с большими углами подъема спирали. / В.В. Куц, Д.С. Гридин// Вестник воронежкого государтсвенного технического университета. – 2019. – Т. 15. – №6.
–С. 121-124
2.Латыпов, Р. Р. Методы диагностики состояния режущего инструмента в станочных системах: учеб. пособие / Р. Р. Латыпов.-Уфа: УГАТУ,2009. 96 с.
3.Завгородний В.И., Козочкин М.П., Маслов А.Р., Сабиров Ф.С. Влияние динамических характеристик инструмента и заготовки на результаты виброакустического контроля процесса резания. — М.: СТИН. 2010. № 6. С. 13–17.
4.Маринин Г.В., Малышев С.Н., Захаревич Е.М. Нанорезание закаленной стали // Металлообрабатывающее оборудование. 2008. № 8 (53). С. 18
5.Григорьев, С. Н. Методы повышения стойкости режущего инструмента: учеб. для студентов вузов / С. Н. Григорьев. - М.: Машиностроение, 2009. - 368 с.
Юго-Западный государственный университет
56
УДК 621.7-216
А.В. Киричек1, С.В. Баринов2, А.В. Яшин2
НАПРЯЖЕННО-ДЕФОРМИРОВАННОЕ СОСТОЯНИЕ КАРКАСНЫХ ДЕТАЛЕЙ ИЗ АЛЮМИНИЕВЫХ СПЛАВОВ
Выявлен класс каркасных деталей подвергающихся усталостному разрушению в процессе эксплуатации. С применением конечно-элементного анализа в программе ANSYS проведены вычислительные эксперименты, в результате которых удалось установить локальные наиболее напряженные места конструкции, а также глубину несущего поверхностного слоя. Предложена классификация каркасных деталей на основании условий их эксплуатации, прилагаемых нагрузок и габаритных размеров. Предложен способ повышения долговечности изделий упрочнением на несущего слоя на расчетную глубину
Ключевые слова: конечно-элементный анализ, прочность, напряженнодеформированное состояние, эксплуатационные свойства, каркасные детали
На современном этапе развития промышленности все более широкое применение находят алюминиевые сплавы. Замена стальных деталей алюминиевыми при изготовлении транспортной, аэрокосмической техники обуславливается уменьшением общего веса конструкции, повышением технических характеристик изделия [1].
Алюминиевые сплавы широко применяются для изготовления ответственных конструкций, воспринимающих высокие статические, динамические и знакопеременные нагрузки. К достоинствам алюминиевых сплавов относится малый вес, легкость механической обработки, высокие значения пластичности. Перспективы использования в промышленности сдерживают такой существенной фактор как низкая прочность на уровне 150-250 МПа для предела текучести, который является основной расчетной характеристикой для большинства конструкций [1,2].
Одним из наиболее характерных примеров каркасных деталей является группа опор дистанционно-управляемых модулей, имеющих различные габариты (рис. 1). Под воздействием потока динамических знакопеременных эксплуатационных нагрузок данная деталь подвергается преждевременному усталостному износу и разрушению отдельных локальных участков конструкции [1,3].
В связи с тем, что полноценные экспериментальные исследования отличаются сложностью и высокой стоимостью, для выявления всех локальных ослабленных участков необходимо проведение дополнительного конечноэлементного анализа. Применяемое для моделирования программное обеспечение – ANSYS/LS-DYNA. Адекватность данных, полученных моделированием, установлена ранее [1,3,4].
Определены эксплуатационные нагрузки каркасных деталей, выявлены три основных типа деталей: легкие (нагрузка Р < 25 кН); средние (нагрузка 25кН < Р < 50кН); тяжелые (нагрузка Р > 50 кН) [1].
57
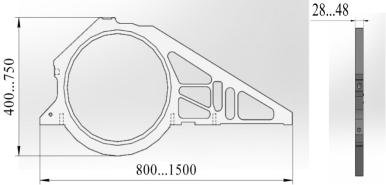
Рис. 1.1. Общий вид и диапазон размеров каркасных деталей из алюминиевых сплавов, мм
Так как детали обладают схожими конструктивными особенностями, то для исследования выбран промежуточный типоразмер – средние детали. В качестве эксплуатационной нагрузки принимается предельное для данного типа значение 50 кН [1]. Разработка конечно-элементной модели, граничные условия, задаваемые характеристики материала осуществлялись по методикам, представленных в работах [1,5,6].
Моделирование осуществлялось в следующей последовательности:
-графическими средствами ANSYS/LS-DYNA создана трехмерная модель детали;
-детали присвоены свойства материала АМг2;
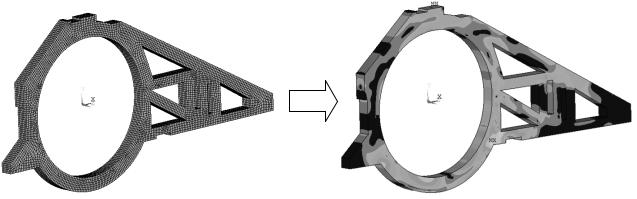
-создана конечно-элементная сетка (рис. 1.2,а);
-установлены места закрепления детали и приложены эксплуатационные нагрузки;
-установлены требуемые граничные условия: время приложения нагрузки, коэффициент демпфирования, коэффициент искажения и т.д.;
-произведен расчет, получены результаты по эквивалентным напряжениям в МПа (рис. 1.2,б);
-определена глубина несущего слоя [1, 3-6].
В результате разработки и анализа конечно-элементной модели выявлены опасные участки. Наиболее нагруженными являются поверхности, расположенные рядом с местами закрепления детали. Определена глубина несущего слоя, которая при предельных нагрузках составляет порядка 7 мм. Результаты исследований аппроксимированы для других типоразмеров каркасных деталей с учетом прикладываемых нагрузок [1,3,6].
Выполненное исследование позволяет обоснованно предъявлять требования к параметрам качества несущего поверхностного слоя, например, глубине упрочнения, выбирать способ упрочнения исходя из его технологических возможностей.
58
а) б)
Рис. 1.2. КЭМ детали в программе ANSYS/LS-DYNA (а), НДС детали с учетом эксплуатационных нагрузок (б)
Литература
1.Яшин А. В. Технологическое обеспечение качества каркасных деталей из алюминиево-магниевых сплавов многоконтактным волновым деформационным упрочнением: дис. ... канд. техн. наук. – Брянск, 2019. – 158 с.
2.Сплав 1570С – материал для герметичных конструкций перспективных многоразовых изделий РКК «Энергия» / А.В. Бронз, В.И. Ефремов, А.Д. Плотников, А.Г. Чернявский // Космическая техника и технологии. 2014. № 4 (7). С.62–67.
3.Киричек А.В., Баринов С.В., Яшин А.В. Моделирование волнового деформационного нагружения алюминиево-магниевых сплавов // Вестник Брянского государственного технического университета № 11(72), 2018. – С.73 – 80.
4.Kirichek A.V., Barinov S.V., Yashin A.V., Konstantinov A.M. Study of the influence of cross section sizes of the rod shock system on the efficiency of shock pulse energy transfer to the deformation center // Journal of Physics: Conf. Series. – 1479. (2020). – 012067.
5.Kirichek A.V., Barinov S.V., Yashin A.V. Improving the mechanical and operational characteristics of aluminum alloys by multi-contact deformation treatment // IOP Conference Series: Materials Science and Engineering. – 971. (2020). – 042053.
6.Киричек А.В., Баринов С.В., Силантьев С.А., Яшин А.В., Зайцев А.А. Модели материалов при исследовании волнового деформационного упрочнения методом конечных элементов // Вестник Брянского государственного технического университета. 2021. № 1 (98). С. 28-33.
1Брянский государственный технический университет
2Муромский институт Владимирского государственного университета
59