Материал: Новые технологии в машиностроении. сборник научных трудов Всероссийской научно-технической конференции. Смоленцев Е.В., Смоленцев В.П
За счет своей гибкости и универсальности непрофилированные электро- ды-инструменты могут применяться для различных операций: достижения интенсивного съема, удаления заусенцев и скругления острых кромок, размерной обработки, нанесения покрытий, создания поверхностного слоя с заданным качеством.
В Воронежском государственном техническом университете профессором Смоленцевым В.П. создана школа электрических комбинированных методов обработки, в которой начались системные работы по разработке и исследованию процесса комбинированной обработки деталей непрофилированным электродом-щеткой [1, 3]. Изучению данной проблемы посвящены работы Черепанова В.Ю. [2]. Он установил в своих исследованиях эффект взаимного влияния составляющих комбинированного процесса: электрохимической, электроэрозионной и механической, на качественные и технологические показатели корректируемого съема материала; исследовал механизм обработки непрофилированным электродом-щеткой, который объяснял возможность протекания процесса за счет электроэрозионных разрядов в момент приближения гибкой проволоки рабочей части инструмента к заготовке и колебательного процесса концов проволоки относительно обрабатываемой поверхности. Черепанов В.Ю. экспериментально получил зависимости по определению общего съема материала и возникающих в процессе комбинированной обработки, усилий между электродами, разработал конструкцию секционного электрода-щетки, сконструировал и изготовил опытно-экспериментальную установку. Однако в его работах отсутствуют данные по обработке заготовок с большими значениями неравномерности исходного припуска, которые составляют значительную часть обрабатываемых изделий. Это не дало возможность создать технологию обработки таких деталей [3].
Исследования комбинированной обработки непрофилированным элек- тродом-щеткой продолжил в своих работах Кириллов О.Н. [3, 4]. Большое внимание им было уделено исследованию процесса комбинированной обработки деталей с переменным припуском. Был исследован механизм обработки непрофилированным электродом-щеткой в части обработки в условиях переменного припуска, обоснована оптимальная величина прижима непрофилированного инструмента при обработке поверхности с переменным припуском, изучены возможности уменьшения износа электрода-щетки, разработана технология обработки деталей с переменным припуском и проверена в производственных условиях. Был раскрыт механизм и создана модель обработки непрофилированным электродом-щеткой поверхностей изделий с переменным припуском, разработана конструкция электрода-щетки с научно обоснованным шагом между отдельными пучками электродов-проволок, определена величина их прижима к обрабатываемой поверхности. Создана технология, предоставляющая возможность эффективно обрабатывать наукоемкие изделия с переменным припуском непрофилированным электродом-щеткой, что позволяет механизировать ручные операции зачистки на литых и сварных заготовках.
45
Входе выполнения исследований комбинированной обработки непрофилированным инструментом были получены патенты и авторские свидетельства на изобретения: для снижения износа непрофилированного электрода-щетки способ подачи электролита [5] и конструкция щетки для чистовой обработки [6]; способ электромеханической обработки, позволяющий обрабатывать элек- тродом-щеткой титановые сплавы [4] и способ комбинированной зачистки изделий металлургического передела электродом-щеткой [7], позволяющий производить зачистку слябов и блюмов с большим неравномерным припуском при заданной точности.
ВЛипецком государственном техническом университете Юриковым Ю.В. под научным руководством профессора Саушкина Б.П. [8] были проведены исследования по электроэрозионному нанесению покрытий с помощью непрофилированного электрода-щетки. Была установлена возможность нанесения покрытия. Подтверждено устранение непрофилированным электродомщеткой поверхностных дефектов вида кольцевых рисок в диапазоне 0,125…0,5 мм. Процесс комбинированной обработки может быть рекомендован с целью нанесения покрытий и упрочнения сложно доступных поверхностей: щелей, пазов, стенок, мест перехода [3].
Чистовую обработку непрофилированным электродом-щеткой рассмот-
рел в своих исследованиях Писарев А.В. [9]. В его работах был обоснован р а- циональный способ, разработаны инструмент и технология чистовой обработки сложнопрофильных деталей с последующим упрочняющим или декоративным покрытием обработанной поверхности.
Им были дополнены математическая и физическая модели формообразования микроповерхности с установлением качественных и количественных взаимосвязей, составляющих воздействий на комбинированный процесс обработки непрофилированным электродом-щеткой; разработан способ получения предельно достижимых значений шероховатости поверхностного слоя, изучены закономерности формообразования микропрофиля в жидкой среде, учитывающие различную величину контакта электрода-щетки и заготовки и воздействие эрозионной и химической и составляющих процесса на удаление микронеровностей. Были разработаны: рекомендации по проектированию технологии, оборудования, инструмента, позволяющие добиться предельно достижимой шероховатости детали при произвольном профиле обрабатываемой поверхности заготовки [3].
Продолжил исследования по изучению непрофилированного электродаинструмента Склокин В.Ю. В его работах рассмотрена локальная обработка изделий металлургического передела [10]. Задачей исследований являлась разработка технологического процесса обработки непрофилированным электродомщеткой, позволявшего производительно выполнять в автоматизированном режиме локальную обдирку, зачистку заготовок из металлургического передела с заданным качеством проката, соответствующего действующим международным стандартам. Были разработаны режимы обработки и технологическое ос-
46
нащение для зачистки изделий металлургического передела с использованием основных узлов станков, освоенных промышленностью [3].
Однако, до последнего времени, непрофилированный электрод-щётка использовался в основном для черновой обработки.
В развитии обработки непрофилированным электродом-щеткой можно условно выделить четыре этапа. На 1 этапе стояла задача достижения высокой производительности процесса обработки. Это достигалось за счет многократной обработки, одновременно, несколькими щетками. Управлять таким процессом было сложно, при обработке наблюдался высокий износ электродов-щеток, причем, на данном этапе, можно было осуществить только черновую операцию обработки. Проблема в данном случае заключалась в том, что при обработке не была известна истинная величины прижима инструмента и заготовки в межэлектродном промежутке. На 2 этапе развития способа обработки, была поставлена задача получить высокую производительность обработки и точность обработки сопряжений. Для этого был применен новых подход: мы управляли процессом, но использовали рекомендации как при механической обработке щетками, окружные скорости назначались как при обработке без наложения электрического поля. Окружная скорость инструмента была одинакова на протяжении всего процесса обработки, она отличалась от реальной скорости и была недостаточна. Используемое для обработки оборудование имело недостаточные технические характеристики, в частности малое число оборотов вращения шпинделя, и не могло обеспечить требуемых высоких окружных скоростей. В результате электроды-щетки работали нестабильно и высокого качества обработки достигнуть не получилось. На 3 этапе развития способа обработки элек- тродом-щеткой мы получили высокое качество обработанной поверхности, когда повысили окружную скорость. Но, при больших скоростях повышался расход проволоки рабочей части непрофилированного инструмента, если мы не могли обеспечить точность контакта в межэлектродном промежутке. Наблюдалось: приваривание проволок электрода-щетки к заготовке, происходил выров целых пучков из корпуса электрода-щетки. Достичь малого износа инструмента на этом этапе обработки не удалось. Точность и качество получаемой поверхности закладывались предшествующей обработкой [3].
В исследованиях Кириллова О.Н. и других авторов [3, 11, 12] был найден путь управления процессом обработки: это работа на сверхвысоких скоростях. Она зависит от диаметра инструмента в реальном масштабе времени. Это четвертый этап развития процесса обработки непрофилированным электродомщеткой. Перевод обработки на высокие окружные скорости дал возможность решить принципиальную проблему – управления величиной контакта (зазора) – являющегося определяющим технологическим показателем комбинированного процесса, что позволило совместить черновую и чистовую обработку для всех типов обрабатываемых поверхностей.
Был разработан механизм высокоскоростной контактной комбинированной размерной обработки наукоемких изделий, в том числе со сложной геомет-
47
рической формой, из токопроводящих материалов непрофилированным элек- тродом-инструментом. В основу механизма принято автоколебательное движение пучков проволоки электрода-щетки относительно обрабатываемой поверхности изделия. Механизм высокоскоростной комбинированной обработки дает возможность управления режимом обработки в диапазоне импульсного процесса, без перехода в дуговой разряд, величиной контакта (зазора) проволоки электрода-инструмента и заготовки для различных комбинаций материалов рабочей части электрода-инструмента и обрабатываемого изделия, интенсифицировав и обеспечив тем самым стабильный процесс чистового формообразования, а также объединить в едином комбинированном технологическом процессе обработки черновые и чистовые операции [3].
Продолжил развитие этого направления Рязанцев А.Ю., который в своих исследованиях занимался разработкой технологии и инструмента для обработки непрофилированным электродом-инструментом нежестких деталей
[13].
Им были разработаны механизм управления контактным процессом чистовой комбинированной обработки и методика расчета непрофилированного электрода – щётки для обработки нежёстких деталей, в том числе со сложной геометрической формой, как технологической системы, с поддержанием положения зоны обработки относительно инструмента и стабилизацией величины прижима к обрабатываемой поверхности. Такой подход дал возможность обрабатывать нежёсткие детали сложной формы с заданными точностью и качеством поверхности за один проход электрода - щетки, что значительно расширило технологические возможности комбинированного процесса.
Представляют интерес исследования аспиранта Котукова Е.В., занимающегося размерной обработкой непрофилированным инструментом нежестких наукоемких изделий со сложной геометрической формой [14].
Работы Юхневича С.С. [15, 17] посвящены комбинированной прецизионной обработке изделий из анизотропных материалов непрофилированным электродом-инструментом в виде натянутой проволоки. В них решена проблема достижения заданной точности комбинированной обработки с наложением электрического поля, прецизионных деталей из токопроводящих, прессованных материалов имеющих анизотропные электротехнические характеристики. Точность обработанного профиля поверхности, в любом направлении, достигалась в пределах назначенных допусков для отделочных и чистовых операций формообразования. Что позволило более эффективно использовать комбинированные методы обработки, за счет управления технологическими режимами подвода внешней энергии, используя характеристики прессованного материала, на изготовление новых деталей из композиционных материалов, используемых в создаваемых наукоемких изделиях нового поколения техники. На рис. представлен алгоритм
48
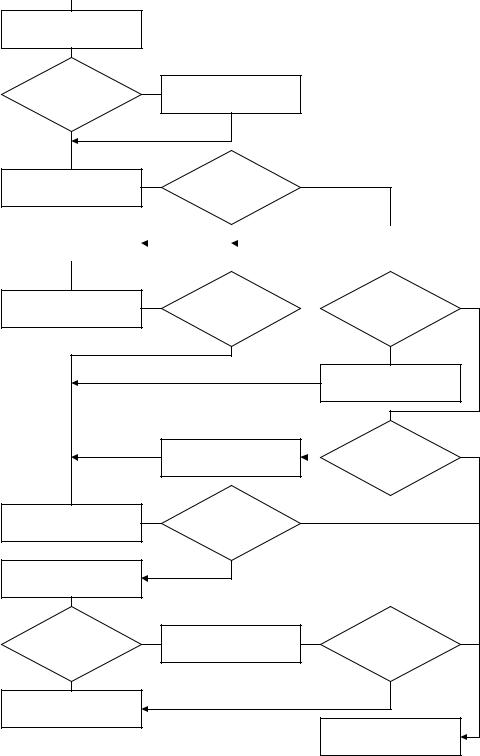
проектирования техпроцесса изготовления прессованных изделий с анизотропными характеристиками [17].
Исходные данные |
|
Сведения о заготовке |
|
и детали |
|
|
|
Контроль
технологичности
Заготовка Нет Отработка технологична? технологичности
Да
Точность Нет Точностной анализ обработки
достаточна?
|
|
|
Да |
|
|
Расчет предельных |
|
|
Изменение свойств |
||
припусков |
|
|
|
|
заготовки |
Расчет техноло- |
Показатели |
Нет |
Корректировка |
Нет |
|
отвечают |
|||||
гических режимов |
|
возможна? |
|
||
заданным? |
|
|
|||
|
|
|
|
||
|
Да |
|
Да |
|
|
|
|
|
Уточнение |
|
|
|
|
|
режимов |
|
|
|
Финишные |
Да |
Последующие |
Нет |
|
|
операции |
|
операции |
|
|
|
|
возможны? |
|
||
|
|
|
|
||
Контроль |
Деталь отвечает |
Нет |
|
||
эксплуатационных |
требованиям? |
|
|
|
|
показателей |
|
|
|
||
Проектирование |
Да |
|
|
|
|
техпроцесса (ТП) |
|
|
|
|
|
Корректировка |
Да Экспериментальная |
|
ТП отработан? |
Нет |
|
ТП требуется? |
отработка ТП |
|
|
|
|
Нет |
|
|
Да |
|
|
Оформление |
|
|
|
||
|
|
|
|
||
документации |
|
|
Переход на другие |
|
|
|
|
|
|
||
|
|
|
ТП |
|
|
Алгоритм проектирования техпроцесса обработки изделий из прессованных материалов
49