Материал: Новые технологии в машиностроении. сборник научных трудов Всероссийской научно-технической конференции. Смоленцев Е.В., Смоленцев В.П
Интересные исследования, посвященные комбинированной струйной размерной обработки, в которой в качестве непрофилированного инструмента использовались крошки отбеленного чугуна, токопроводящие гранулы, в том числе пустотелые с токопроводящим покрытием и т.д., провел Котуков В.И. [16].
Им разработан комбинированный процесс чистовой гидроабразивной обработки сложнопрофильных поверхностей с произвольной геометрической формой, в том числе и на участках, недоступных или труднодоступных для лезвийного инструмента, при изготовлении деталей, в том числе из труднообрабатываемых материалов [16]. Показана возможность применения для чистовой комбинированной гидроабразивной обработки, ранее не используемого, дешевого абразивного материала и абразива с токопроводящим покрытием. Получена стабильная точность 6 - 8 квалитет, при шероховатости обработанного поверхностного слоя для сталей менее 1 мкм, что обеспечивает показатели качественной чистовой обработки деталей и переходных участков с профилем любой пространственной геометрии [16].
Разработанные в результате исследований способы и устройства внедрены с реальным экономическим эффектом на «ВМЗ» - Филиале ФГУП «ГКНПЦ им. М.В. Хруничева»: при обработке электродом-щеткой деталей типа «эжектор»; при разделении проката непрофилированным электродом-инструментом в форме диска; при изготовлении деталей и сборочных единиц авиакосмич е- ской техники, часть технических решений в виде 12 рационализаторских предложений и изменений по улучшению технологий внедрены в производство. Результаты исследований комбинированной гидроабразивной обработки приняты к внедрению для использования в перспективных конструкциях создаваемых летательных аппаратов, в том числе космических систем «Ангара» и «Русь»; при производстве специального изделия из титановых сплавов на заводе им. Лепсе, г. Киров (по а.с. №1732558); на ОАО «КАМАЗ» и ОАО «КАМАЗМеталлургия» г. Набережные Челны; в виде компьютерной программы в системе контроля уровня знаний ИТР на ФГУП «Воронежский механический завод», на предприятиях Брянска, Ростова при изготовлении перспективных наукоемких изделий в машиностроении. Общий реальный экономический эффект составил с учетом перспектив использования более 2,5 миллионов рублей.
Результаты исследований отражены в учебном процессе Воронежского государственного технического университета в курсах: “Технология машиностроения”, “ТП и оснащение НМО” и “Нетрадиционные методы обработки материалов”, “Технология обработки деталей непрофилированным электродом”.
Литература
1. Смоленцев В.П. Технологии будущего / В.П. Смоленцев // Нетрадиционные технологии в машиностроении и приборостроении: межвуз. сб. науч. тр. Воронеж: ВГТУ, 1996. Вып.1. С. 4-8.
50
2.Смоленцев В.П. Обработка электродом-щеткой/ В.П. Смоленцев, В.Ю. Черепанов // Проблемы долговечности материалов и рабочих сред. Тула, 1985. С.57-58.
3.Кириллов, О.Н Механизм и технология контактной комбинирован-ной размерной обработки непрофилированным электродом: дис. …д-ра техн. наук: 05.02.0705.02.08 / Кириллов Олег Николаевич. – Воронеж, 2011. –366 с.
4.А.c. 1732558 СССР. Способ электромеханической обработки / В.П. Смоленцев, О.Н. Кириллов, Т.П. Литвин, В.П. Кузовкин (СССР). №4771140; заявл. 19.12.1989; зарег. 8.01.1992.
5.Пат.1797533 Российская Федерация, МПК7 B23H7/36, Способ электрообработки вращающимся электродом-инструментом / В.П. Смоленцев, О.Н. Кириллов, С.В. Кретинин, Б.А. Голоденко; №4900945/08; заявл. 09.01.1991; опубл. 23.02. 93. Бюл. №7. 2 с.
6.А.c. 1646729 СССР, МКИ3 В23 Н7/12, 3/04. Способ электромеханической обработки / А.И. Болдырев, О.Н. Кириллов, Н.А. Тюкачев, В.Ю. Черепанов (СССР). №4646039/08; заявл. 03.02.89; опубл. 07.05.91, Бюл. №17. 4 с.
7.Пат. 2241582 Российская Федерация, МПК7 В23 Н 5/06. Способ комбинированной зачистки изделий металлургического передела электродом-щеткой
/В.П. Смоленцев, О.Н. Кириллов, Е.В. Смоленцев; №2003103236; заявл. 03.02.2003,опубл.10.12.2004, Бюл.№ 34. 3 с.
8.Юриков Ю.В. Комбинированное электроэрозионно-гальваническое восстановление деталей машин / Ю.В. Юриков, Б.П. Саушкин // Нетрадиционные технологии в машиностроении и приборостроении: межвуз. сб. науч. тр. Воронеж: ВГТУ, 1999. Вып. 3. С. 46-53.
9.Кириллов О.Н. Установка и инструмент для комбинированной обработки / О.Н. Кириллов, А.В. Писарев, В.Ю. Склокин // Нетрадиционные технологии в машиностроении и приборостроении: межвуз. сб. науч. тр. Воронеж: ВГТУ, 1999. Вып. 3. С.120-126.
10.Склокин В.Ю. Расчет режимов обработки и параметров электродащетки для автоматизированных станков / В.Ю. Склокин, В.П. Смоленцев, Е.В. Смоленцев // Металлообработка, 2001. №1. С.35-41.
11.Кириллов О.Н. Механизм контактной комбинированной размерной высокоскоростной обработки непрофилированным электродом / О.Н. Кириллов // Вестник Воронежского государственного технического университета. 2010. Т.6. №9. С.91-94.
12.Кириллов О.Н. Моделирование процесса взаимодействия непрофилированного нежесткого электрода инструмента с объектом обработки / О.Н. Кириллов // Фундаментальные и прикладные проблемы техники и технологии. Орел. 2010. № 5 (283). С.31-34.
13.Рязанцев, А.Ю. Механизм чистовой обработки электродом - щёткой [Текст] / А.Ю. Рязанцев, О.Н. Кириллов // Вестник Воронежского государственного технического университета. 2015. Т.11. №5. С. 8 – 13.
51
14.Кириллов О.Н., Смоленцев В.П., Котуков Е.В. Обработка сопряженных поверхностей в пересекающихся каналах // Вестник БГТУ. 2020. № 3 (88). С. 4-10.
15.Смоленцев, В.П. Комбинированная обработка прессованных материалов [Текст] / В.П. Смоленцев, С.С. Юхневич, В.Л. Мозгалин // Вестник Воронежского государственного технического университета. - 2017. - Т. 13. - № 2. - С. 128-131.
16.Котуков, В.И. Технология комбинированной струйной размерной обработки сложнопрофильных поверхностей металлических деталей: дис. … канд. техн. наук: 05.02.07/Котуков Василий Иванович.–Воронеж, 2016.-170 с.
17.Юхневич, С.С. Разработка технологии комбинированной прецизионной обработки металлических материалов с анизотропными характеристиками: дис. … канд. техн. наук: 05.02.07 / Юхневич Сергей Степанович. – Воронеж, 2018.-163 с.
Конструкторское бюро химавтоматики Воронежский государственный технический университет
УДК. 621.9.025.523
В.В. Куц, Д.С. Гридин
ИССЛЕДОВАНИЕ СТОЙКОСТИ РЕЖУЩИХ ПЛАСТИН ПРИ НАРЕЗАНИИ ВНУТРЕННИХ ВИНТОВЫХ КАНАВОК
В статье представлено исследование на основе результатов натурных экспериментов влияния скорости резания на стойкость режущих пластин. Проведен анализ износа поверхностей зубьев участвующих в процессе нарезания винтовых канавок. Представлена схема экспериментальной установки. На инструментальном микроскопе ММИ-2 сделаны снимки рабочих поверхностей зубьев канавок трапецеидального профиля после 25 проходов сборной прошивки. Представлен график зависимости стойкости режущих пластин от скорости резания при варьировании подъема на зуб. При помощи микроскопа проведены измерения геометрических параметров винтовых канавок в заданном сечении и установлена величина погрешности отклонения от заданных параметров
Ключевые слова: износ, режущая пластина, винтовая канавка, режущая оправка, стойкость режущих пластин
Благодарности: работа выполнена при финансовой поддержке РФФИ в рамках научного проекта № 19-38-90057.
Естественный износ пластин происходит при обработке любых видов материалов. Быстрый износ режущих поверхностей инструмента нежелателен так как он значительно сокращает срок службы инструмента [2,3]. С появлением новых способов обработки возникает необходимость в исследовании влияния
52
технологических параметров на износ поверхностей режущих пластин с целью повышения стойкости инструмента [4,5].
Так как согласно предложенному способу обработки винтовых канавок [1] вращение инструмента происходит под действием крутящего момента возникающего в результате воздействия осевой силы, а на силу в значительной степени влияет скорость резания, то возникает необходимость в исследовании влияния скорости резания на стойкость режущих пластин.
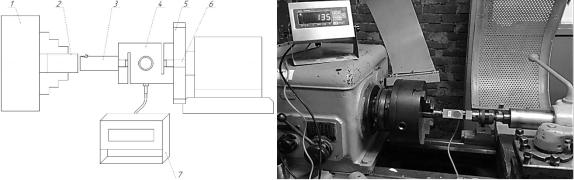
Для оценки стойкости был проведен натурный эксперимент. Схема установки представлена на рис.1. Материал втулок бронза БрАЖ9-4. Для нарезания были применены твердосплавные резьбовые пластины для трапецеидальной резьбы 16IR2.0TR GM3225.
Рис. 1 Установка для определения осевой силы оправки с одним режущим зубом упрощенная схема: 1- шпиндель, 2 – заготовка, 3 – режущая оправка,
4 – тензодатчик, 5 – резцедержатель, 6 резьбовая втулка
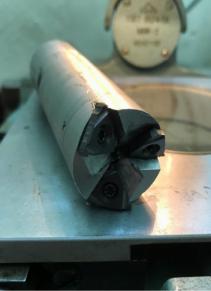
Анализ износа рабочих поверхностей режущих пластин, а также отклонение от заданных геометрических размеров винтовой канавки проводился на инструментальном микроскопе ММИ-2. По результатам натурных экспериментов при переднем угле γ=10° было установлено, что отклонения геометрических параметров винтовой канавки от заданного профиля, образуются после 100 проходов режущей оправки при sz=1мм для бронзовой заготовки и длине втулки l = 45мм. На рис. 2 показан экспериментальный образец режущей оправки с 25% износом при скорости Vр = 4м/мин.
Для оценки износа режущих пластин при sz = 0,1…1мм были изготовлены тонкостенные втулки различного диаметра с толщиной стенки δ=3мм и длиной l=40мм. По результатам экспериментов было установлено, что при нарезании винтовых канавок режущей оправкой с тремя зубьями в диапазоне подъемов на зуб от 0,1 до 0,2 мм и заднем угле в 2 градуса вращение инструмента не проис-
53
ходит из-за отсутствия касания одной из боковых поверхностей режущей пластины боковую поверхность винтовой канавки.
Рис. 2 Экспериментальный образец режущей оправки после 25 проходов нарезания винтовых канавок на заготовке из бронзы БрАЖ9-4
Стабильным процесс нарезания винтовых канавок возможен в диапазоне подъемов на зуб от 0,2 до 1,2 мм рис. 3.
По результатам проведенных натурных экспериментов было установлено что, вследствие нарезания винтовых канавок на пластичном материале, на контактных поверхностях образуется скопление частиц металла в виде нароста рис. 4.
При sz = 0,2…0,4 мм имеется значительный износ на задней поверхности рис.3г. При sz = 0,4 до 0,8 мм зона износа по задней поверхности уменьшается, но при этом смещается ближе к краю режущего зуба рис. 3д. При подъемах на зуб от 0,8 до 1,2 мм износ по задней поверхности отсутствует рис. 3е, на боковой поверхности зуба наибольшему износу подвержена область у основания зуба рис. 3и.
Так как геометрические параметры профиля в осевом сечении должны соответствовать рис. 5а, то при помощи инструментального микроскопа ММИ- 2 были измерения профиля винтовой канавки в осевом сечении рис.5б.
В результате измерений было установлено, что после 50 проходов режущей оправки наибольшее отклонение имеет размер ширины винтовой канавки он составляет 5% от заданного значения, остальные показатели геометрических параметров находятся в пределах допуска во всем диапазоне скоростей резания.
На рис. 6 представлена зависимость влияния скорости резания на наработку твердосплавных пластин при варьировании sz.
54