Материал: Новые технологии в машиностроении. сборник научных трудов Всероссийской научно-технической конференции. Смоленцев Е.В., Смоленцев В.П
УДК 621.048
А.В. Киричек1, Д.Л. Соловьев2, С.А. Силантьев2
ПОВЫШЕНИЕ ЭКСПЛУАТАЦИОННЫХ СВОЙСТВ ДЕТАЛЕЙ МАШИН ВОЛНОВЫМ ДЕФОРМАЦИОННЫМ УПРОЧНЕНИЕМ
Представлено описание способа волнового деформационного упрочнения статикоимпульсной обработкой, который обладает широкими технологическими возможностями по созданию упрочненного поверхностного слоя. Наряду с обеспечением большой глубины и степени упрочнения такой способ позволяет формировать гетерогенно упрочненную структуру, что благоприятно сказывается на долговечности деталей, работающих в условиях действия контактных циклических нагрузок. Представлены результаты эффективного применения волнового деформационного упрочнения
Ключевые слова: поверхностное пластическое деформирование, эксплуатационные свойства, глубина упрочненного слоя, степень упрочнения, волна деформации, удар
Реальный ресурс работы машин и механизмов в значительной степени определяется долговечностью наиболее нагруженных ответственных деталей, при изготовлении которых необходимо особое внимание уделять упрочняющей обработке.
Упрочнение поверхностным пластическим деформированием (ППД) позволяет создавать наклепанный поверхностный слой, обладающий высокой твердостью и сжимающими остаточными напряжениями, благоприятно влияющими при действии на деталь циклических нагрузок. Важной особенностью способов ППД также является то, что они не требуют больших энергозатрат и применения сложного технологического оборудования.
Параметры наклепанного слоя после ППД во многом определяет нагрузка, осуществляющая пластическое деформирование. Применение ударной нагрузки энергетически более выгодно, чем статической. Кроме того, используя волны деформации, возникающие при ударе, можно более рационально распределять ударную нагрузку при упругопластическом деформировании материала, значительно увеличить КПД процесса и с большей точностью создавать требуемые для данных условий эксплуатации детали характеристики упрочненного поверхностного слоя [1-3].
Разработанный способ волнового деформационного упрочнения (ВДУ) статико-импульсной обработкой (СИО) обладает увеличенным набором технологических факторов и широким диапазоном технологических возможностей. По сравнению с другими известными способами ППД, ВДУ СИО позволяет обеспечивать большую глубину и значительную степень упрочнения (наклепа) поверхностного слоя.
Основными технологическими параметрами ВДУ СИО являются энергия и частота ударов, предварительное статическое поджатие инструмента к упрочняемой поверхности, скорость подачи.
60
Сила статической составляющей нагрузки при ВДУ СИО должна обеспечивать полезное использование энергии отраженных волн деформации при внедрении инструмента. Ее величина должна быть не менее 10 % от силы ударов. Энергия ударных волн деформации является одним из основных параметров, определяющих величину пластической деформации. Управление такой энергией осуществляется формой и размерами бойка и волновода.
При ВДУ СИО упрочненный поверхностный слой формируется в результате действия ударной нагрузки, которая сообщается в очаг деформации с некоторой кратностью. Кратность ударного нагружения очага деформации определяется размерами единичных отпечатков, а также технологическими параметрами: частотой ударов и подачей. Изменяя кратность ударного нагружения можно регулировать перекрытие отпечатков и, соответственно, равномерность упрочнения [4].
ВДУ СИО рекомендуется для упрочнения тяжелонагруженных деталей, имеющих глубину несущего слоя до 6–8 мм и более.
ВДУ СИО может применяться для различных деталей и металлических материалов. Так, глубина и степень упрочнения, например, для стали 45 достигает, соответственно, 5–6 мм и 90 %, а для стали 110Г13Л – 8–10 мм и 150 %, что связанно с ее высокой склонностью к пластическому деформированию. Очень важным параметром структуры после упрочнения волной деформации, оказывающим большое влияние на эксплуатационные характеристики, является равномерность упрочнения. Создавая гетерогенно упрочненную структуру, чередующую твердые и пластичные участки, можно значительно повысить долговечность деталей, работающих в условиях действия контактных циклических нагрузок.
В результате ВДУ СИО опытной партии сердечников крестовины Р65 типа 1/11 железнодорожных стрелочных переводов на наиболее изнашиваемой части клина и усовиков сердечников был создан гетерогенно упрочненный поверхностный слой со степенью упрочнения твердых участков достигающей 150% (исходная твердость 260 HV), а глубина упрочнения достигала 8–9 мм. При эксплуатационных испытаниях было установлено снижение износа поверхности катания клина и усовиков сердечника, что позволяет до 3 раз увеличить срок его службы относительно установленных норм [2, 4].
При накатывании ВДУ СИО ходовых резьб установлено, что, степень упрочнения твердых участков по сравнению с традиционными методами пластического деформирования повышается на 30%, обеспечивается в 1,7–2,7 раза большая глубина упрочненного слоя. Это позволяет повысить контактную выносливость резьбы в 1,7 раза по сравнению с накатанной и в 3,1 раза по сравнению со шлифованной [2, 4, 5].
61
Литература
1.Киричек А.В., Соловьев Д.Л., Лазуткин А.Г. Технология и оборудование статико-импульсной обработки поверхностным пластическим деформированием. Библиотека технолога. -М.: Машиностроение, 2004. 288 с.
2.Одинцов Л.Г. Упрочнение и отделка деталей поверхностным пластическим деформированием: Справочник. -М.: Машиностроение, 1987. 328 с.
3.Киричек А.В., Соловьев Д.Л. Технология упрочнения волнами деформации // Фундаментальные и прикладные проблемы техники и технологии. 2012. № 2-2. С. 13-17
4.Технологическое обеспечение качества и эксплуатационных свойств упрочнением волной деформации / А.В. Киричек, Д.Л. Соловьев, С.А. Силантьев, С.О. Федонина // Вестник Иркутского государственного технического университета. 2018. Т. 22. № 12 (143). С. 46-55
5.Технология и инструменты отделочно-упрочняющей обработки деталей поверхностным пластическим деформированием: Справочник в 2 т. Т. 2. / Суслов А.Г., Бабичев А.П., Киричек А.В., Овсеенко А.Н., Мотренко П.Д., Амбросимов С.К., Афонин А.Н., Гуров Р.В., Прокофьев А.Н., Соловьев Д.Л., Хандожко А.В., Щербаков А.Н. Под общ. ред. А.Г. Суслова. -М.: Машиностроение, 2014. – 444 с.
1Брянский государственный технический университет
2Муромский институт Владимирского государственного университета
УДК 621.79
А.В. Киричек, А.Г. Сергеев, С.О. Федонина
ВЛИЯНИЕ ТРАЕКТОРИИ ДВИЖЕНИЯ ПРОВОЛОЧНОГО ФИДСТОКА
НА ФОРМООБРАЗОВАНИЕ ПРИ АДДИТИВНОМ 3DMP-СИНТЕЗЕ
В статье представлены результаты экспериментальных исследований 3DMP-синтеза с различными формообразующими траекториями движения проволочного фидстока. Установлена необходимость применения осциллирующих движений фидстока с целью повышения стабильности сварочного процесса и предотвращения возникновения дефектов формы. Приведены рекомендации использования траектории осциллирующих движений в зависимости от ширины синтезируемых стенок образцов
Ключевые слова: траектория наплавки, фидсток, 3DMP-синтез, осцилляция
62
Внастоящее время интенсивно развивается направление аддитивного производства наукоемких изделий. Среди всего многообразия аддитивных технологий большими возможностями в сочетании с высокой экономической эффективностью обладает технология 3DMP-синтеза деталей из металлической проволоки.
Особенностью данной технологии является получение окончательного изделия сваркой-наплавкой и необходимость полной автоматизации сварочного процесса.
Одной из важнейших задач технологии 3DMP-синтеза является формообразование - формирование заданной толщины и правильного профиля стенки, выращиваемой в процессе послойной наплавки. При этом большое значение имеет траектория движения фидстока.
Врезультате выбора нерациональной траектории возникают погрешности формы, следовательно, увеличивается припуск на последующую механическую обработку и уменьшается коэффициент использования материала.
Вцелях поиска рациональных путей решения данной проблемы, были проведены экспериментальные исследования результатов 3DMP-синтеза с различными формообразующими траекториями движения проволочного фидстока. Результаты исследований представлены на рис. 1.
На рис. 1а, представлена наплавка без осцилляции фидстока. Такая траектория перемещения фидстока может использоваться для получения тонких стенок, а также при работе с материалами, имеющими особые технологические свойства – минимальное растекание в расплавленном состоянии.
При данном способе возможны возникновения потеков материала как по образующей, так и по укладываемому шву, нарушения геометрической правильности стенки.
Причины дефектов: нерациональные режимы наплавки, локальный перегрев, сопровождающийся потерей устойчивости стенки.
Для повышения стабильность сварочного процесса и предотвращения возникновения дефектов формы следует применять осциллирующее движение фидстока. Из рис. 1б, 1в видно, что осцилляция не только позволяет за один технологический цикл выращивать значительно более широкие стенки, но и способствует формированию как ровных боковых поверхностей, так и структуры материала с минимальным количеством внутренних дефектов.
Рекомендуемая ширина стенки, выращиваемой в одном технологическом цикле с осциллирующим движением фидстока, составляет 10...18 мм.
При этом для более широких стенок рекомендуется п-образное осциллирующее движение, а для более тонких - пилообразное осциллирующее движение фидстока.
63
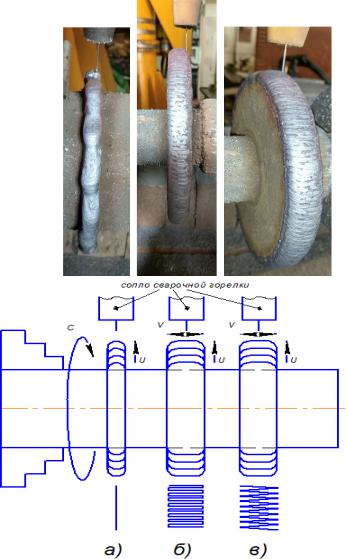
Рис. 1 Результаты и схема наплавки при различных траекториях движения
фидстока (сопла сварочной горелки): а) без осцилляции; б-в) с осциллирующим движением: б) п-образным; в) пилообразным
Брянский государственный технический университет
УДК 621.791, 621.78
О.Н. Федонин, А.В. Киричек, А.А. Жирков, С.О. Федонина
СРАВНЕНИЕ ПОРИСТОСТИ УПРОЧНЕННЫХ И НЕУПРОЧНЕННЫХ ОБРАЗЦОВ, СИНТЕЗИРОВАННЫХ ПО РАЗЛИЧНЫМ АДДИТИВНЫМ ТЕХНОЛОГИЯМ ИЗ ПОРОШКА И ПРОВОЛОКИ
Приведен сравнительный анализ пористости образцов, синтезированных из порошка и проволоки.
64