Материал: Новые технологии в машиностроении. сборник научных трудов Всероссийской научно-технической конференции. Смоленцев Е.В., Смоленцев В.П
струкции, которые трудно или невозможно получить традиционными методами механической обработки.
Кроме этого, в последние годы наблюдается интеграция EDMоборудования и технологий в аддитивных комплексах и аддитивных процессов
вEDM-технологиях, создаются гибридные системы обработки, включающие как аддитивные, так и традиционные модули обработки заготовок. Последовательная обработка на таких станках происходит без смены технологических баз, что исключает погрешность базирования.
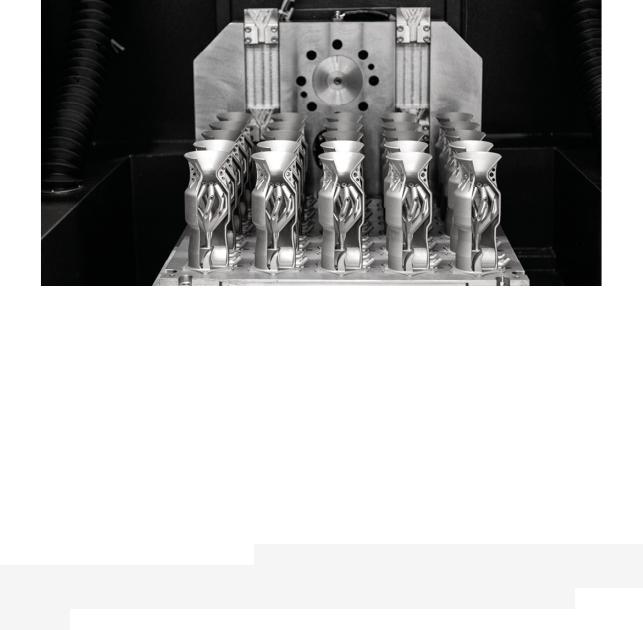
Так, ведущий мировой поставщик компонентов и комплексных решений для индустрии прецизионной обработки GF Machining Solutions (Швейцария) и ведущий мировой поставщик решений в АМ-технологиях и пионер в области 3D-печати 3D Systems (США) объединились для создания гибридной станочной системы, состоящей из трех модулей, сочетающей АМ-технологию производства 3D Systems с прецизионной обработкой GF, в частности, с EDM, и 5 - осевым фрезерным центром с 18-ти инструментальным магазином. В магазин включены не только инструменты для субтрактивной обработки, но и для передовой постобработки с помощью EDM. Система CUT AM 500 компании GF позволяет горизонтально расположенным проволочным электродом с высокой скоростью отделять 3D-напечатанные детали от сборочной платформы. Например, форсунки для впрыска топлива на сборочной платформе устанавливаются
врабочую зону CUT AM500 (рисунок 1), которая автоматически поворачивается на 1800, опускается в ванну и отрезается проволочным электродом. Процесс полностью автоматизирован. Гибридный комплекс позволяет более эффективно изготавливать сложные металлические детали с жесткими допусками и снизить эксплуатационные расходы [5].
Введение двух и более дополнительных воздействий: химических, тепловых, акустических, механических и др. способствовало повышению эффективности процесса эрозии и созданию более 800 комбинированных способов обработки. Однако в промышленности успешно внедрены не более 10-12 комбинированных методов. Большинство исследований и разработок в этой области принадлежит советским и российским ученым и инженерам [6-8].
При электроэрозионной обработке на копировально-прошивных станках до 40% времени от общего времени на технологический процесс изготовления детали уходит на изготовление электрода-инструмента.
При электроэрозионной обработке на копировально-прошивных станках до 40% времени от общего времени на технологический процесс изготовления детали уходит на изготовление электрода-инструмента. Аддитивные технологии позволяют кратно сократить время изготовление прототипов. Вопросы интеграции этих технологий успешно решаются в Воронежском ГТУ [9], ТулГУ [10], Пермском НИПУ [11] и др.
Аддитивные и традиционные технологии имеют вполне очевидные различия, но они часто играют взаимодополняющую роль в жизненном цикле производства изделий. Аддитивные процессы послойного выращивания деталей
70
произвели технологическую революцию в создании прототипов и функциональных изделий. Вместе с тем их многие преимущества не «похоронили» субтрактивное производство, которое по-прежнему считается традиционным и более надежным методом для массового производства. Анализ развития технологий EDМ показывает, что эта технология также продолжает совершенствоваться по разным направлениям и вряд ли исчезнет в ближайшие десятилетия.
3D-напечатанные форсунки для впрыска топлива (по [5])
Литература
1.Саушкин Б.П. Обзор состояния и перспектив развития электроэрозионных технологий и оборудования // Металлоообработка. №2 (50). 2009. С. 20-27.
2.The Case For Additive Technology In EDM. Режим доступа: www.makino.com (дата обращения 21.09.2020).
3.Derek Korn. EDM and Additive Manufacturing Similarities. Режим доступа: www.mmsonline.com (дата обращения: 21.09.2020).
4.Степанова Е.Ю. Аддитивные технологии как прорывные инновации ресурсосбережения 21 века. В сб. «Энерго- и ресурсосбережение - XXI век»: Материалы XIII международной научно-практической интернет-конференции. ГУ «Орловский региональный центр Энергосбережения». 2015. С. 124-128.
5.3D Systems, GF Machining Solutions form partnership. Режим доступа: https://www.thefabricator.com/https://www.thefabricator.com/additivereport/news/ad ditive/3d-systems-gf-machining-solutions-form-partnership. (дата обращения: 23.07.2021.
6.Смоленцев В.П., Смоленцев Е.В. Состояние и перспективы развития комбинированных методов обработки // Вестник Рыбинской государственной
71
авиационной технологической академии им. П. А. Соловьева. 2017. № 2 (41). С.
5-9.
7.Смоленцев Е.В. Проектирование электрических и комбинированных методов обработки. М.: Машиностроение, 2005. 511 с.
8.Смоленцев В.П. Инновационные технологии комбинированных методов обработки //Наукоемкие технологии в машиностроении. 2017. №7 (73). С.
15-19.
9.Смоленцев В.П., Кузовкин А.В., Коптев И.Т., Золототрубов Ю.С. Разработка технологического процесса изготовления деталей электродоминструментом на основе цифрового прототипирования // Фундаментальные и прикладные проблемы техники и технологии. 2012. №2-3 (292). С. 74-7
10.Любимов В.В., Саломатников М.С. Электроды-инструменты с двухслойными медными покрытиями на полимерных прототипированных оправках для электрофизико-химического формообразования // Упрочняющие технологии и покрытия. 2015. № 3 (123). С. 30-36.
11.Абляз Т.Р., Шумков А.А. Изготовление сложнопрофильных электро- дов-инструментов с применением технологии быстрого прототипирования //ВЕСТНИК ПНИПУ. 2016. Машиностроение, материаловедение. Т. 18, № 2. С. 160-169. DOI: 10.15593/2222-9877/2016.2.12.
1Воронежский государственный технический университет г. Воронеж, Россия
2Орловский государственный университет им. И.С. Тургенева г. Орел, Россия
21.873.001.891.54
Г.В. Селиверстов, К.С. Коломиец, В.Ю. Анцев, Н.Н. Трушин
МЕТОДИКА ОПРЕДЕЛЕНИЯ ОСТАТОЧНОГО РЕСУРСА МЕТАЛЛОКОНСТРУКЦИЙ ГРУЗОПОДЪЕМНЫХ МАШИН В УСЛОВИЯХ КОРРОЗИОННОЙ УСТАЛОСТИ
В статье представлены результаты исследований процессов воздействия коррозии на элементы металлоконструкций грузоподъемных машин с точки зрения их учета при определении остаточного ресурса в условиях циклического нагружения. Получены модели, определяющие взаимосвязь между глубиной питтинга и величинами теоретической концентрации напряжений и изменения амплитуд напряжений по мере развития коррозии. Получены зависимости для определения остаточного ресурса металлоконструкций грузоподъемных машин в условиях коррозионной усталости
Ключевые слова: усталость, металлоконструкция, питтинг, коррозия, поврежденность, диагностирование, восстановление
72
В современном машиностроительном производстве при реализации производственного процесса важную роль играют грузоподъемные машины (ГПМ), выполняющие погрузочные и разгрузочные работы на складах и в цехах предприятий. Промышленная безопасность при эксплуатации грузоподъемных машин зависит от их технического состояния, а также от комплекса организа- ционно-технических мероприятий, направленных на предотвращение или минимизацию последствий аварий, инцидентов, с учетом индивидуального риска потери жизни и здоровья людей, участвующих в процессах монтажа (демонтажа), наладки, эксплуатации, в том числе ремонта, реконструкции, модернизации и утилизации ГПМ [1].
Наиболее важной и ответственной частью ГПМ является её металлическая конструкция, выполняющая несущую функцию. Наблюдались случаи разрушения ее отдельных элементов, которые приводили к аварийной ситуации. Необходимо отметить, что разрушение может являться следствием целого ряда факторов, из которых можно выделить усталость и влияние атмосферной коррозии. Существующий подход к анализу этих двух факторов обычно определяет независимость их друг от друга, что не совсем верно в современном рассмотрении данного вопроса [2]. Особенно это актуально при эксплуатации грузоподъемной машины, имеющей тяжелый или весьма тяжелый режим работы в условиях агрессивной и сильно агрессивной сред. Примером таких машин являются мостовые краны, эксплуатируемые в сталелитейных цехах. При этом можно отметить, что к коррозионному повреждению склонны не только конструкционные стали, применяемые в несущих металлоконструкциях ГПМ, но и алюминиевые сплавы, используемые в различных конструкциях военнотехнического назначения.
Воздействие коррозии необходимо учитывать тремя факторами: уменьшением несущего сечения элемента; влиянием адсорбционного понижения прочности поверхностного слоя; наличием питтингов. Уменьшение несущего сечения является постепенным процессом окисления поверхностного слоя, что ведет к увеличению действующих напряжений на поврежденный элемент. Адсорбционное понижение прочности наблюдается в поверхностном слое материала, и, с точки зрения статической прочности, существенного влияния не оказывает. Однако, работа конструкции в условиях циклического нагружения может приводить к появлению усталостной поврежденности, а ее накопление и развитие проявляется в первую очередь именно в поверхностном слое. Важным моментом для развития усталости будет условие превышения действующих амплитуд напряжений предела выносливости, который будет зависеть как от характеристик нагружения, так и от величин концентрации напряжений в элементе конструкции.
Питтингообразование, как проявление коррозионного процесса, представляет собой дефекты в виде язв, уходящие вглубь материала. Таким образом, каждый питтинг является локальным концентратором напряжений и местом ве-
73
роятного зарождения усталостной трещины. Для определения величины теоретического коэффициента концентрации напряжений, вызываемого питтингом, были построены конечно-элементные модели с дискретным шагом по глубине дефекта. Моделировался самый распространенный полусферический питтинг. Анализ модели показал, что величина концентрации напряжений меняется от значения 1,6 до значения 2,75. Изменение величины теоретического коэффициента концентрации напряжений ασ при этом предложено описывать математи-
ческой моделью
ασ =0,5ln xотн +2,8, |
(1) |
где xотн – относительная глубина питтинга.
Таким образом, принимая во внимание перечисленные факторы, в функциональной зависимости определения остаточного ресурса необходимо учитывать изменение напряженно-деформированного состояния элемента металлоконструкции для уточнения результатов его расчета на усталость. Изменение действующих амплитуд напряжений σ при заданных значениях агрессивности
среды предложено представлять в виде зависимости |
|
|
|
|
|
|
|||||||||||
|
|
|
|
|
σ=0,0001 N +125,77. |
|
|
|
|
|
(2) |
||||||
Используя полученные модели (1) и (2) можно представить известную |
|||||||||||||||||
формулу |
оценки |
|
|
|
расчета |
ресурса |
|
|
металлоконструкции |
||||||||
lgN = m (lgσRK −lgσ)+lgNБ [3] в виде: |
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
285 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1+ q(0,5ln xотн +1,8) |
|
|
|
||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
lg |
|
|
|
|
|
|
|
|
− |
|
|
|
|
|
lgN |
−6 |
|
0,7 + |
|
0,39 |
|
|
|
−6,301=0, |
(3) |
||||||
|
|
|
|
|
|
|
|
|
|
||||||||
|
|
1 |
+ q(0,5ln x |
+1,8) |
|
||||||||||||
|
|
|
|
|
|
|
|
|
отн |
|
|
|
|
|
|
||
|
|
|
|
|
−lg(0,0001N +125,77) |
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
где q =1−υσ – коэффициент чувствительности металла к концентрации напряжений (υσ =0,2−0,0001 σВ [4], где σВ – предел прочности материала метал-
локонструкции, МПа). Например, для широко применяемого в металлоконструкциях кранов листового проката из стали 09Г2С σВ = 460 МПа.
Практическое использование предложенного подхода оценки остаточного ресурса металлоконструкций ГПМ предполагает внесение соответствующих изменений в существующую систему их технического обслуживания и ремонта. При этом необходимо уменьшить периодичность проведения диагностических мероприятий в зависимости от глубины имеющихся на металлоконструкции питтингов.
Разработаны алгоритм и реализующее его программное обеспечение, позволяющие определить оптимальные периодичность проведения диагностиче-
ских мероприятий и допустимую относительную глубину питтинга xотн.доп.,
при достижении которой необходимо проводить расчет остаточного ресурса металлоконструкции по зависимости (3) [5]. Данное программное обеспечение
74