Курсовая работа (т): Технологический процесс восстановления вала сошки рулевого механизма с роликом в сборе
030
Хромирование
1 Установит деталь в подвеску и закрепить. 2 Хромировать поверхность шеек
выдерживая размер мм 3 Снять
деталь
Гальваническая установка 385600
Зажим механический GH-122505
Анод Нерастворимый
Скоба индикаторная СИ 0-65 ГОСТ 11098-75
035
Шлифование
1 Установить деталь в патрон и центра, закрепить; 2 Шлифовать в номинальный
размер  3
Снять деталь
Станок кругло шлифовальный 3У12А
Центра ГОСТ 13212-79. Патрон поводковый ГОСТ 13334-67
Круг ПП400-40х306СМ1-СМ3
040
Контроль
1 Контролируем размер Ra
= 12,5 мкм. 2 Резьбу M22×1,5-6h
Стол контроля
Микрометр НИ 10-50-0,01 ГОСТ868-82
.5 Выбор оборудования и технологической оснастки
От правильного выбора оборудования и технологической оснастки зависит производительность и качество обработки детали, экономное использование производственных площадей, механизации и автоматизации ручного труда, электроэнергии и в итоге себестоимости ремонта изделия.
Выбор станка для точения шеек вала. Исходя, из имеющихся данных наиболее приемлемым вариантом будет использован токарно-винторезный станок модели 16К20, проходами резца из твердого сплава.
Выбор установки для хромирования поверхности
шеек. Исходя, из имеющихся данных наиболее приемлемым вариантом будет
использование гальванической установки № 385600. Выбор станка для шлифования
под номинальный размер. Работа может быть выполнена шлифовальным кругом 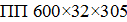 .
Исходя из габаритных размеров детали, пользуясь паспортными данными станков,
выбираем кругло-шлифовальный станок марки 3У12А. Выбор станка для наплавки
изношенной резьбы. Резьба М22
 1,5. Исходя, из
имеющихся данных наиболее приемлемым вариантом будет использование
токарно-винторезного станка 16К20. Мощность двигателя - 10кВт; КПД станка -
0,75.
Выбор инструмента для нарезания резьбы. Наиболее приемлемым вариантом будет использование плашки.
Выбор режущего и слесарного инструмента
произведён исходя из анализа его производительности и экономичности;
целесообразности его применения в условиях данного технологического процесса.
.6 Выбор режима обработки
Токарная операция, шлифовать изношенную резьбу вала сошки.
Определить режим точения на токарно-винторезном станке марки 16К20.
Исходные данные: материал детали - сталь 35Х, диаметр поверхности до точения d = 22, диаметр поверхности после точения d = 20. По нормативам принимаем резец токарный проходной упорный из твердого сплава.
Наплавка вибродуговая. Наплавить наружную
поверхность детали выдерживая d
= 
Определить режим наплавки на токарно-винторезном станке 16К20.
Исходные данные: материал детали - сталь 35Х;
диаметр поверхности до наплавки d
= 20 мм; диаметр после наплавки d
= По
нормативам принимаем проволоку Нп 50 ГОСТ10543-82.
015 Токарная операция, точить поверхность резьбы вала сошки выдерживая размеры детали.
Определить режим точения на токарно-винторезном станке марки 16К20.
Исходные данные: материал детали - сталь 35Х, диаметр поверхности до точения d = 24, диаметр поверхности после точения d = 22,5. По нормативам принимаем резец токарный проходной упорный из твердого сплава.
Нарезание резьбы, нарезаем резьбу до номинального размера.
Определить режим нарезания резьбы плашкой.
Исходные данные: материал детали - сталь 35Х, диаметр поверхности до нарезания d = 22,5, диаметр поверхности после нарезания d = 22×1,5. По нормативам принимаем плашку М22×1,5.
025 Шлифовальная операция, шлифовать изношенные шейки выдерживая размеры детали.
Определить режим шлифования.
Исходные данные: материал детали - сталь 35Х,
диаметр поверхности до шлифовки d
= 31,94, диаметр поверхности после шлифовки d
= 31,90. По нормативам принимаем круг шлифовальный ПП 600 32305.
030 Хромирование, хромировать поверхность шеек
выдерживая размер .
Параметры режима обработки следующие, p-плотность осажденного металла, p=7,1 г/дм3, h-толщина слоя, h=0,13 мм.
Исходные данные: материал детали - сталь 35X; диаметр поверхности до хромирования d = 31,90 мм; диаметр после хромирования d = 32,3 мм.
035 Шлифование, шлифовать в номинальный размер 
Исходные данные: материал детали - сталь 35Х;
диаметр поверхности до шлифовки d
= 32,3 мм; диаметр после шлифовки d
=  мм.
По нормативам принимаем круг шлифовальный ПП 60032305.
.7 Расчет норм времени
В зависимости от вида обработки основное время
рассчитывается по определенным формулам. Основное время на хромирование:
 =
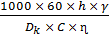 ,
(1)
где h - толщина слоя покрытия, мм. Принимаем h=0,13 мм;
 - плотность
осажденного металла г/см3 (для стали
 );
Dк - плотность тока на катоде, А/дм2. Принимаем Dк =60 А/дм2 [4];
С - Электрохимический эквивалент, г/Ач (при хромировании С=0,32);
 - коэффициент
выхода металла по току (для хромирования
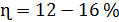 ).
Принимаем
 .
= 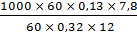 =264,06
Вспомогательное время на операцию  ,
мин:
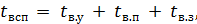 (2)
где tв.у - вспомогательное время на установку-снятие детали, мин, [3];
tв.п - вспомогательное время, связанное с каждым переходом, мин, [3];
tв.з - вспомогательное время, связанное с замерами детали, мин, [3];
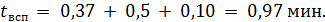
Оперативное время tоп,
мин:
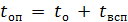 . (3)
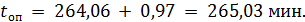
Дополнительно время  ,
мин:
=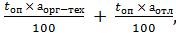 (4)
где аорг-тех, аотл - процент от оперативного времени соответственно на организационно-техническое обслуживание рабочего места, отдых и личные надобности, %, [3].
 =
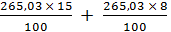 =
60 мин.
Штучное время  ,
мин:
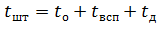 (5)
tшт = 264,06+0,97+60=325,03 мин.
Основное время на нарезание резьбы плашкой:
=  ;
(6)
где Lр.х - длина рабочего хода плашки, мм, Lр.х = 30 мм;
n - частота вращения плашки, мм, [2];
nхх - частота вращения шпинделя при обратном ходе, мм, [2];
i - число проходов, мм. Применяем i = 2 мм, [5];
S - шаг резьбы, мм, или подача, мин-1, S = 1,5.
= 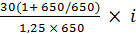
 .
Вспомогательное время на операцию ,
мин:
(7)
где tв.у - вспомогательное время на установку-снятие детали, мин, [3];
tв.п - вспомогательное время, связанное с каждым переходом, мин, [3];
tв.з - вспомогательное время, связанное с замерами детали, мин, [3].
. (8)
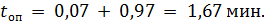
Дополнительно время ,
мин:
=
(9)
где аорг-тех, аотл - процент от оперативного времени соответственно на организационно-техническое обслуживание рабочего места, отдых и личные надобности, %, [3].
= 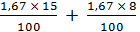 =
0,38
мин.
Штучное время ,
мин:
(10)
tшт
= 0,07+0,97+0,38=1,42
мин.
3. Требования охраны труда
Перед началом работ необходимо привести в порядок рабочую одежду, убрать волосы под головной убор, приготовить необходимый инструмент, предохранительные приспособления (очки, наушники, респиратор), осмотреть станочное оборудование, инструмент, определить их исправность и готовность к использованию. Перед пуском станка необходимо проверить наличие и исправность: приводных ремней, валиков, приводов и др., а также токоведущих частей аппаратуры; заземляющих устройств; устройств для крепления инструмента. Режущий, измерительный, крепежный инструмент и приспособления должны быть разложены в удобном для пользования порядке. Работать разрешается только исправным инструментом, приспособлениями и применять их строго по назначению.
Требования безопасности во время работы: не допускается работать на станках в рукавицах или перчатках, а также с забинтованными пальцами без напальчников; устанавливать и снимать режущий инструмент можно только после полной остановки станка. При обработке деталей следует применять режимы резания, указанные в операционной карте для данной детали; охлаждать режущий инструмент мокрыми тряпками и щётками запрещено.
По окончании работы работник должен: выключить оборудование, привести в порядок рабочее место, убрать со станка стружку, инструмент, приспособления, очистить станок от грязи, вытереть и смазать трущиеся части станка, сложить готовые изделия, заготовки, другие материалы и индивидуальные средства защиты на отведенные для них места; специальную одежду и специальную обувь положить в личный шкаф для специальной одежды.
Во время работы хромировочной ванны на электродах обильно выделяются пузырьки кислорода и водорода, увлекающие электролит и образующие над ванной туман из распыленного электролита. Хромовый ангидрид и его растворы относятся к вредным веществам, поражающим кожу и слизистые оболочки дыхательных путей. Основными средствами борьбы с этой вредностью являются: усиленная вентиляция, нанесение на поверхность электролита в ванне барьерного слоя и снижение концентрации хромового ангидрида в электролите.
В основе усиленной вентиляции является местное
удаление испарений электролита путем устройства по бортам ванны щелевого отсоса
с таким объемом удаляемого воздуха, чтобы его скорость над серединой ванны
превышала бы скорость подъема паров электролита. Расчет этой вентиляции должен
производиться по специальному положению.
4. Конструктивна часть
.1 Назначение и устройство приспособления
Спроектированное приспособление - задняя бабка
станка 16к20 имеет конусное отверстие для установки центра, который
поддерживает заготовку. Также используется для закрепления инструмента
(например, свёрл, зенкеров, разверток) для обработки детали по оси с внешней
стороны. Приспособление состоит из корпуса расположенного на плите. Бабка
крепится к станине при повороте рукоятки с помощью эксцентрика, тяги и планки.
Винты регулируют степень ее закрепления. Корпус может смещаться в поперечном
направлении винтовой парой. Выдвижная пиноль с центром перемещается маховиком
через винтовую пару. Пиноль закрепляют поворотом рукоятки. Заднюю бабку
специальным прихватом можно соединить с кареткой суппорта для получения
механической подачи. Задняя бабка имеет специальное пневматическое устройство,
создающее воздушную подушку, что облегчает ее перемещение по направляющим и
снижает их износ.
.2 Принцип действия приспособления
Задняя бабка опирается на
направляющие станины нижней поверхностью плиты. Плиту делают плоской, с
выступом посередине для направляющих станины трапецеидального сечения или с
канавками для направляющих треугольного сечения. При работе задняя бабка всегда
должна быть жестко закреплена на станине болтом, проходящим через корпус и
упирающимся снизу своей головкой в поперечину (скобу). Выступ поперечины должен
находиться в щели между направляющими станины станка. Для цилиндрической
обточки задняя бабка должна быть установлена так, чтобы ось ее пиноли была
параллельна направляющим призмам станины, а ее центр строго совпадал с центром
передней бабки. В связи с различной длиной обрабатываемых изделий заднюю бабку
часто приходится передвигать вдоль станины. Чтобы при закреплении не перекосить
ее, выступ плиты точно пригоняют к вертикальным плоскостям направляющих
станины. Поперечное перемещение задней бабки производится винтом.
Заключение
В ходе выполнения данного курсового проекта был разработан технологический процесс восстановления детали - вал сошки рулевого механизма с роликом в сборе № 130-2905605 с использованием ресурсосберегающих технологий и рациональных способов ремонта, новых материалов, применением прогрессивного режущего инструмента и средств контроля, высокопроизводительного оборудования и средств механизации.
Подобрано оборудование, составлена технологическая документация, выполнены ремонтный, сборочный чертежи детали и приспособления соответственно.
Были закреплены, усовершенствованы и пополнены
знания и навыки, полученные в процессе обучения по организации и выполнению
ремонтных работ автомобильных деталей на ремонтных участках производства.