Курсовая работа (т): Технологический процесс производства сульфата аммония
Технологический процесс производства сульфата аммония
Содержание
Введение
1. Физико-химические основы процесса абсорбции
. Описание технологической схемы сульфатного отделения
. Выбор и конструкция основного аппарата
. Расчет основного аппарата
4.1 Материальный и тепловой балансы абсорбера 1-й ступени
.2 Материальный и тепловой балансы сборника 1-й ступени
.3 Материальный и тепловой балансы абсорбера 2-й ступени
.4 Материальный и тепловой балансы сборника 2-й ступени абсорбера
.5 Определение размеров абсорберов 1-й и 2-й ступени
5. Расчет испарителя
5.1 Материальный расчёт
.2 Тепловой расчёт
.3 Определение поверхности теплопередачи
6. Расчет центробежного насоса для подачи циркулирующего раствора на в первую ступень абсорбера
Выводы
Список
использованных источников
Введение
Роль косохимической промышленности в народном хозяйстве Украины
ПАО "АКХЗ" является крупнейшим коксохимическим предприятием в Европе. Основным назначением завода является производство доменного кокса, что составляет 86% объема всей производственной мощности. Перечень основных видов продукции, выпускаемой заводом, включает более 30 наименований, а именно: - кокс доменный - орешек коксовый, мелочь коксовый, - кокс пековый электродный, - сульфат аммония, смола каменноугольная, бензол и другие
При производстве кокса получается попутная продукция - смола в газе, бензол в газе и газ коксовый, поступающих в цех улавливание. В цехе улавливание коксовый газ очищается от аммиака, при этом производится сульфат аммония.
Производство сульфата аммония на коксохимических заводах является важнейшим источником минеральных удобрений. По масштабам потребления сульфат аммония значительно превосходит все остальные азотнотуковые удобрения. Это отчасти объясняется тем, что по содержанию азота он занимает одно из первых мест, уступая лишь мочевине и нитрату аммония.
В балансе производства азотных удобрений на долю сульфата аммония приходится около 27% от общего производства этих удобрений.
Вследствие хорошей растворимости сульфат аммония легко поглощается содержащейся в почве влагой, благодаря чему растения хорошо усваивают его азот. При этом аммиачная форма последнего обеспечивает растениям медленное и постепенное поглощение его.
Освобождающаяся серная кислота при длительном периоде внесения сульфата аммония в почву (20 - 25 лет) может привести к закислению грунта и ослаблению удобрительного эффекта. Поэтому сульфат аммония как физиологически кислое удобрение не следует вносить в кислые почвы. Его не следует применять на песчаных грунтах, где в течении осени и зимы потери азота бывают недопустимо высокие. Сульфат аммония особенно эффективен как осеннее удобрение на тяжелых и хорошо поглощающих почвах.
Внесение сульфата аммония под картофель, озимую рожь, пшеницу и другие культуры, которые не боятся повышенной кислотности, дает превосходные результаты. Способность сульфата аммония подкислять почву в ряде случаев полезно используется. В некоторых районах предпочитают сульфат аммония еще потому, что при подкислении почвы создаются благоприятные условия для борьбы с паршой. На подкисленных почвах хорошо развиваются арбузы, цитрусовые и другие культуры.
Если при всем этом принять во внимание сравнительную простоту
производства сульфата аммония, то можно понять, почему он в течении длительного
времени занимает видное место в ассортименте азотных удобрений.
.
Физико-химические основы процесса абсорбции
Хемосорбция - химическая сорбция, поглощение жидкостью или твёрдым телом веществ из окружающей среды, сопровождается образованием химических соединений.
Абсорбцией называется процесс поглощения газа или пара жидким поглотителем (абсорбентом). Обратный процесс - выделение поглощенного газа из поглотителя - называется десорбцией.
В промышленности абсорбция с последующей десорбцией широко применяется для выделения из газовых смесей ценных компонентов (например, для извлечения из коксового газа аммиака, бензола и др.), для очистки технологических и горючих примесей (например, при очистке их от сероводорода), для санитарной очистки газов (например, отходящих газов от сернистого ангидрида) и т.д.
В некоторых случаях десорбцию не проводят, если извлекаемый компонент и поглотитель являются дешевыми или отбросными продуктами или если в результате абсорбции получается готовый продукт.
Растворимость газов в жидкостях зависит от свойств газа и жидкости, от температуры и парциального давления растворяющегося газа в газовой смеси.
Зависимость между растворимостью газа и его парциальным
давлением характеризуется законом Генри, согласно которому равновесное
парциальное давление p* пропорционально содержанию растворенного газа в
растворе X (в кг/кг поглотителя)

где ψ - коэффициент пропорциональности, имеющий размерность давления и зависящий от свойств растворенного газа и поглотителя и от температуры.
Растворимость многих газов значительно отклоняется от закона Генри.
Это относится главным образом к хорошо растворимым газам, образующим растворы высокой концентрации. При низких концентрациях раствора закон Генри обычно хорошо соблюдается.
Для практических расчетов используются полученными из опыта
значениями равновесного парциального давления газа p* и вычисляют равновесное
содержание абсорбируемого компонента в газовой смеси Y* формуле:
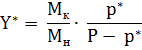
кг/кг инертного газа
где Mк и Mн - молекулярные массы абсорбируемого компонента и инертного газа;
Р - общее давление газовой смеси
По найденным значениям Y* строят линию равновесия. При
небольших значениях p*, по сравнению с Р, можно приближенно написать, учитывая
уравнение:
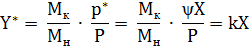
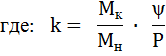
В этом случае линия равновесия представляет собой прямую, тангенс
угла наклона которой рамен  .
Материальный баланс абсорбера характеризуется уравнением:
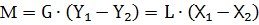
в котором G - количество инертного газа, кг/сек; L - количество поглотителя, кг/сек; Y - содержание компонента в газовой фазе, кг/кг инертного газа; X - содержание компонента в жидкой фазе, кг/кг поглотителя.
Величина  , определяется по уравнению:
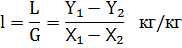
и является удельным расходом поглотителя (кг/кг инертного газа).
При полном извлечении компонента из газа его содержание в газовой
фазе на выходе из абсорбера было бы  , а количество поглощенного компонента составило бы GY1.
Отношение количества фактически поглощенного компонента
 к количеству, поглощаемому при полном извлечении, называется
степенью извлечения:
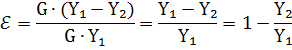
Рабочая линия процесса абсорбции описывается уравнением:
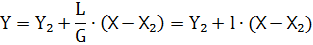
На диаграмме Y - X она расположена выше линии равновесия, так как при абсорбции содержание компонента в газовой фазе больше равновесного. При десорбции, наоборот, рабочая линия лежит ниже линии равновесия.
Чтобы построить рабочую линию, надо знать составы фаз на
входе в абсорбер (X2,Y1) и на выходе из него (X1,Y2).
По этим составам строят точки А и В, а расход поглотителя определяют по
уравнению:
Однако обычно заданы только начальные составы газа и жидкости (Y1,X2)
и степени извлечения. Заданным условиям соответствует определенное значение  , которое можно найти по формуле:
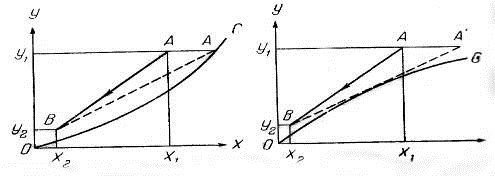
и таким образом построить точку В (рисунок 1)
а б
а - линия равновесия обращена выпуклостью вниз; б - линия равновесия обращена выпуклостью вверх.
ОС - линия равновесия; АВ - рабочая линия; А´ В - предельное положение рабочей линии, соответствующее минимальному расходу поглотителя.
Рисунок 1 - Определение минимального расхода поглотителя
В зависимости от удельного расхода поглотителя рабочая линия будет проворачиваться около точки В, причем точка А будет перемещаться по горизонтали, соответствующей ординате Y1. Положение А´ В, когда точка А´ лежит на линии равновесия (рисунок 1, а) или когда рабочая линия касается линии равновесия (рисунок 1, б), соответствует минимальному расходу поглотителя.
При минимальном расходе поглотителя движущая сила в точке
касания рабочей линии и линии равновесия равна нулю, при этом требуется
абсорбер бесконечно большой высоты. С увеличением удельного расхода поглотителя
уменьшается требуемая высота абсорбера, но возрастают расходы на десорбцию, на
перекачивание поглотителя и т.д. Наивыгоднейший удельный расход
поглотителя можно найти технико-экономическим расчетом [4].
.
Описание технологической схемы сульфатного отделения
Работа абсорбционной системы
Назначение отделения - извлечение из коксового газа аммиака, получение сульфата аммония, переработка избыточной аммиачной воды, утилизация отработанного содового раствора цехов сероочистки № 1,2.
После нагнетателей, коксовый газ, содержащий 6 -10 г/м3 аммиака, поступает в коллектор входа газа в аммиачные абсорберы 1,2.
Коксовый газ поступает в нижнюю часть абсорбера 1,2 на рисунке 2, где орошается маточным раствором через 3 яруса боковых форсунок, по 4 штуки в каждом, и одну центральную. Очищенный до содержания аммиака не выше 0,03 г/м3 коксовый газ поступает в кислотную ловушку 3,4, где очищается от унесенных из абсорбера мелких брызг раствора. После этого газ направляется в КГХ бензольного отделения.
Раствор на орошение абсорбера 1,2 подается из циркуляционного сборника подачи 5,7, в котором поддерживается заданное содержание свободной серной кислоты и удельный вес. Из нижних двух ярусов форсунок раствор стекает на днище абсорбера и через гидрозатвор попадает в сборник возврата 6,8. Содержание свободной серной кислоты в этом растворе должно быть 0,8 - 1%. Из верхнего яруса форсунок и из центральной форсунки раствор, пройдя через абсорбер, попадает на разделительную тарелку, которая препятствует смешению возвращающихся с 1,2 и с 3 ярусов растворов. С тарелки, через гидрозатвор, раствор с содержанием свободной H2SO4 равна 1,2-1,4% возвращается в сборник подачи 5,7.
Сборники подачи и возврата 5-8 соединены по типу «сообщающихся сосудов» трубопроводом диаметром 500 мм. Требуемое содержание свободной серной кислоты в сборнике подачи поддерживается добавлением серной кислоты из напорного бака 17,18. Удельный вес поддерживается добавлением «грязного» конденсата из напорного бака воды.
Из сборника возврата раствор 6,8 с кислотностью 0,8 - 1% выводится в питающие сборники 15 для дополнительного отстоя перед подачей в испарители 10.
Из кислотной ловушки 3,4 раствор через гидрозатвор выводится в сборник подачи 5,7.
В циркуляционных сборниках 5-8 в верхней части скапливается кислая смолка, которая улавливается в абсорбере из коксового газа. Периодически кислая смолка откачивается в специальную автоцистерну и вывозится в цех Улавливания №2 на установку по переработке отходов коксохимического производства.
Испарительная система.
Маточный раствор из питающих сборников 6,8 содержащий 40% сульфата аммония подается в испарители 10 питающими насосами. Испарение и кристаллизация раствора происходят под вакуумом. Трубчатая система испарителя подогревается паром, а вакуум поддерживается двухступенчатым паровым эжектором 21, который работает в сочетании с поверхностным конденсатором.
При достижении необходимой концентрации кристаллов в испарителе, полученная пульпа непрерывно подается насосом в центрифугу 12. Маточный раствор отделяется в центрифуге от кристаллов и самотеком возвращается в циркуляционный сборник подачи 5,7, а кристаллы сульфата после центрифуги 12 транспортерами подаются в сушильное отделение.
Конденсат после поверхностных конденсаторов и конденсаторов эжекторов поступает в сборник грязного конденсата 11, а затем в напорный бак грязного конденсата 9.
В процессе работы испарителей сульфатного отделения в межтрубном пространстве каждого образуется от 5 м3/ч до 9 м3/ч конденсата, который представляет собой конденсат глухого пара низкого давления.
Общее количество образовавшегося конденсата составит от 10 м3/ч до 25 м3/ч. Конденсат после нагревательного устройства испарителя самотеком поступает в сборник чистого конденсата 16, откуда насосом подается в центрифугу 12 для промывки сульфата аммония от свободной серной кислоты, для пополнения напорных баков 17,18 воды и на увлажнение пара, подаваемого в испарители. На эти цели используется приблизительно от 3 м3/ч до 6 м3/ч. Избыточный конденсат может использоваться на технологические нужды предприятия.
Сушка и складирование сульфата аммония.
Сульфат аммония после центрифуги 12 поступает на ленточный транспортер 19 влажного сульфата аммония, а затем в приемный бункер сушилки 14. В сушильные агрегаты подается горячий воздух, нагретый в калориферах. Из сушилки сульфат аммония поступает на склад для погрузки в железнодорожные полувагоны.
Сушилка оборудована также вытяжным вентилятором, на всасывающем трубопроводе которого установлен скруббер обеспыливания 13, препятствующий попаданию пыли сульфата аммония в окружающую среду. Это достигается путем орошения воздуха, выходящего из сушилки водой (чистым конденсатом), подаваемой насосом из сборника обеспыливания через форсунку. Из скруббера 13 вода возвращается в сборник 5,7, т.е. находится в замкнутом цикле.
При насыщении воды кристаллами сульфата аммония производится выкачка ее в циркуляционные сборники 5-8, а сборник пополняется свежим чистым конденсатом.