Курсовая работа (т): Сварка трубопроводов
Пиковый ток управляет длиной сварочной дуги,
которая влияет на форму корневого шва (рис. 3). Базовый ток регулирует общее
тепловложение, которое влияет на форму обратного валика.
Рисунок 3 - Техника сварки корневого шва неповоротных стыков труб процессом STT
|
|
Пиковый ток |
|
|
Высокий |
|
|
|
Оптимальный |
|
|
|
Низкий |
|
|
|
|
Базовый ток |
|
|
Высокий |
|
|
|
Оптимальный |
|
|
|
Низкий |
|
|
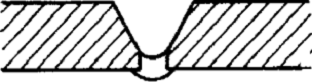
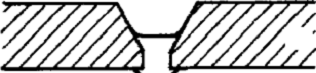
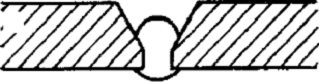
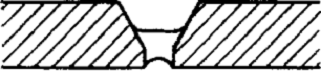
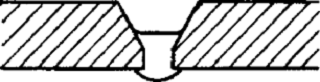
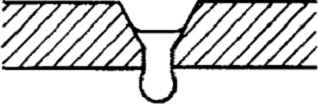
На рис. 4 показана рекомендуемая разделка кромок труб для сварки процессом STT.
|
V- образная |
Комбинированная |
Рисунок 4 - Разделка кромок для сварки процессом
STT
Таблица 3 - Рекомендуемые параметры режимов сварки корневого шва «сверху-вниз»
|
Скорость подачи проволоки, дюйм/мин |
Пиковый ток, А |
Базовый ток, А |
Вылет электрода, мм |
Скорость сварки, м/мин |
Расход газа, л/мин |
|
120 |
370 |
25 |
6,4 |
0,20 - 0,23 |
12 |
|
140 |
350 |
50 |
6,4 |
0,23 - 0,25 |
12 |
|
170 |
400 |
55 |
6,4 |
0,28 - 0,30 |
12 |
При использовании в качестве защитного газа смесей аргона необходимо уменьшить пиковый ток и увеличить базовый.
В качестве защитного газа при сварке углеродистых сталей используется 100 % CO2. Могут быть использованы также различные смеси аргона. Однако большое содержание аргона в этих смесях приводит к струйному переносу.
Сварку нержавеющих сталей ведут в среде :
1. 90 % Не - 7,5% Аr - 2,5% CO2;
. 55% Не - 42,5% Ar - 2,5% CO2;
3. 98% Ar - 2%O2 или 96% Ar - 4% СО2.
При использовании смеси аргона величину пикового тока снижают.
Технология сварки неповоротных стыков трубопроводов может иметь различные варианты. Например, корневой шов выполняется механизированной сваркой процессом STT; заполняющие и облицовочные швы следующими способами:
автоматической сваркой порошковой проволокой в среде защитных газов системой М300 (М300-С);
механизированной сваркой самозащитной порошковой проволокой типа Иннершилд;
ручной дуговой сваркой электродами с основным видом покрытия методом «на спуск»;
ручной дуговой сваркой электродами с основным видом покрытия методом «на подъем» только для выполнения специальных сварочных работ- сварке разнотолщинных соединений, стыков захлестов и др.;
сварка на трубосварочной базе ССТ-ПАУ: механизированной сваркой самозащитной порошковой проволокой типа Иннершилд 1-го заполняющего слоя и автоматической сваркой под слоем флюса последующих заполняющих и облицовочного слоев шва;
сварка на трубосварочной базе ССТ-ПАУ: электродами с основным видом покрытия 1-го заполняющего слоя шва и автоматической сваркой под слоем флюса заполняющих и облицовочного слоев шва.
В данной курсовой работе далее рассматривается
механизированная сварка самозащитной порошковой проволокой типа Иннершилд.
4.6.7Механизированная сварка самозащитной порошковой проволокой типа Иннершилд
Способ полуавтоматической сварки самозащитной проволокой Иннершилд предназначен для сварки заполняющих и облицовочного слоев шва неповоротных и поворотных стыков труб диаметром 325-1220 мм с толщинами стенок 6-20 мм включительно.
Порошковая проволока - сварочный материал, представляющий собой стальную оболочку, заполненную порошкообразным наполнителем. Это как бы электрод, вывернутый наизнанку, но при этом электрод бесконечной длины.
В состав наполнителя порошковой проволоки входят следующие компоненты:
газообразующие - обеспечивают защиту расплавленных капель и сварочной ванны от азота и кислорода воздуха (мрамор, целлюлоза и карбонаты Са, Na, Mg);
шлакообразующие - соединения, образующие шлаковую защиту (рутиловый концентрат, флюоритовый концентрат, алюмосиликаты);
раскислители - участвуют в металлургических процессах, протекающих в сварочной ванне, обеспечивая металлургическое качество сварного шва (ферромарганец, ферротитан);
металлические составляющие - повышают производительность наплавки (металлический порошок из специальных сплавов).
Для сварки газонефтепроводов применяются специальные самозащитные порошковые проволоки производства фирмы «Линкольн Электрик» (США).
Для сварки стыков труб из сталей с нормативным пределом прочности от 540 до 590 МПа включительно применяется самозащитная порошковая проволока марки Innershield NR-208 Special диаметром 1,73 мм и 2,0 мм, а также проволока обеспечивающая повышенные вязко-пластические свойства и ударную вязкость металла шва - Pipeliner NR-208XP диаметром 2,0 мм.
Обе марки проволоки аттестованы в установленном порядке и допущены для сварки стыков труб газонефтепроводов различного диаметра и толщин стенок.
Порошковая проволока, поставляемая для использования в трассовых условиях, упакована в герметичные полиэтиленовые емкости. В каждой емкости находится по 4 катушки весом 6,3 кг.
Перед выполнением первого слоя порошковой проволокой необходимо тщательно (до чистого металла) зачистить абразивным кругом (толщиной 3-4 мм) предварительно сваренный электродами корневой слой шва или «горячий проход».
Процесс сварки порошковой проволокой во всех
случаях выполняется на постоянном токе прямой полярности. Направление сварки -
«на спуск». Начинать сварку следует всегда при вылете проволоки 12-15 мм (рис.
5). При этом срез проволоки слегка соприкасается с трубой или немного приподнят
над ее поверхностью. После зажигания дуги вылет электрода (проволоки) должен
быть увеличен до 20 мм. В потолочном положении рекомендуется увеличить вылет
электрода до 25-30 мм.Уменьшение вылета проволоки менее рекомендуемой величины
приводит к появлению пористости, а увеличение к недостаточному разогреву конца
проволоки, вследствие чего она начинает «стучать» по трубе и процесс сварки
становится нестабильным.
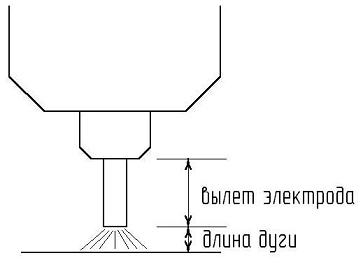
Рисунок 5 - Определение вылета проволоки
Для труб с толщинами более 12 мм используется следующий порядок заполнения разделки:
первых два заполняющих слоя выполняются по принципу «слой за один проход»;
для сварки всех последующих слоев для обеспечения сбалансированного заполнения разделки используется техника наложения перекрывающих валиков, при этом формирование слоя происходит за два прохода за счет перекрывающих друг друга валиков; можно применять небольшие поперечные колебания для обеспечения более плавного перехода шва к основному металлу;
облицовочный слой выполняется за два-три прохода
(в зависимости от толщины стенки и ширины раскрытия разделки); допускается
выполнение облицовочного слоя за один проход для труб с толщинами стенок до 16
мм, однако при толщинах стенки 14-16 мм ухудшается внешний вид шва и могут
образоваться подрезы облицовочного слоя.
Рисунок 6 - Схема заполнения сварного шва труб с
толщиной более 12 мм со стандартным скосом кромок
В связи с большой линейной скоростью сварки и особенностью формирования сварного шва в вертикальной плоскости, перед выполнением облицовочного слоя выполняется дополнительный корректирующий слой обычно в положении 2-4 ч. или ориентировочно в положении 1-5 ч. (контролируется сварщиком). Корректирующий слой позволяет обеспечить равномерность заполнения разделки перед наложением облицовочного слоя (слоев). Расположение и количество корректирующих слоев зависит от толщины стенки трубы и особенностей заполнения разделки каждым сварщиком.
В случае рестарта (возобновления процесса
сварки) сварка начинается с верхней части предварительно очищенного от шлака
кратера, кратер заполняется с малыми колебаниями электрода и после этого сварка
продолжается с нужной скоростью.
Таблица 4 - Рекомендуемые параметры режимов сварки проволокой типа Иннершилд
|
Слой |
Марка проволоки |
|||
|
|
NR-207 и NR-208S диаметром 1,7 мм |
NR-208S и NR-208-XP диаметром 2,0 мм |
||
|
|
Скорость подачи проволоки, дюйм/мин |
Напряжение, В |
Скорость подачи проволоки, дюйм/мин |
Напряжение, В |
|
1 |
2 |
3 |
4 |
5 |
|
«Горячий проход» |
90 |
18 |
90 |
18,5-19,5 |
|
|
100 |
19 |
100 |
19,5-20,5 |
|
|
110 |
20 |
- |
- |
|
Заполняющий |
90 |
18 |
90 |
18,5-19,5 |
|
|
100 |
19 |
100 |
19,5-20,5 |
|
|
110 |
20 |
110 |
20,5-21,5 |
|
|
120 |
21 |
- |
- |
|
Облицовочный |
80 |
17 |
80 |
17,5-18,5 |
|
|
90 |
18 |
90 |
18,5-19,5 |
|
|
100 |
19 |
- |
- |
4.7 Оборудование
для сварочных работ
Оборудование для ручной дуговой сварки. Качество и производительность сварки стыков магистральных и промысловых трубопроводов в значительной степени зависят от технологических характеристик и конструкции источников сварочного тока. В качестве сварочных источников тока в монтажных условиях применяют коллекторные генераторы, вентильные бесколлекторные генераторы выпрямители. Для удобства эксплуатации сварочные источники тока компонуют в однопостовые или многопостовые сварочные агрегаты, которые выпускаются промышленностью в передвижном (на прицепе) и самоходном (на тракторе) исполнении. Многопостовые агрегаты, помимо сварочного источника тока, имеют источник электрической энергии для питания электрического инструмента и освещения, электропечи для термообработки электродов. Имеются также устройство для намотки кабелей, емкости для хранения инструмента.
Оборудование полуавтоматической сварки труб процессом STT. Компанией Lincoln Electric специально для этого процесса разработан 225-амперный инверторный источник питания Invertec STT II, реализующий технологию управления формой сварочного тока. Аппарат имеет обратную связь, которая отслеживает основные этапы переноса капли и мгновенно реагирует на процессы, происходящие между электродом и сварочной ванной, изменяя величину и форму сварочного тока. Основными параметрами сварки STT являются:
скорость подачи сварочной проволоки;
пиковый ток;
базовый ток;
длительность заднего фронта импульса.
Оборудование сварочного комплекса CRC-Evans AW. Комплекс «CRC-Evans AW» состоит из следующего оборудования:
станка для обработки кромок труб под специальную разделку;
внутренней кольцевой пропановой горелки для предварительного подогрева торцов труб;
установки внутренней сварки, представляющей собой самоходный внутренний центратор с многоголовочным сварочным автоматом, встроенным между рядами жимков;
агрегата энергообеспечения установки внутренней сварки;
автоматов наружной сварки с направляющими поясами;
агрегатов энергообеспечения постов наружной сварки с защитными палатками;
передвижной мастерской для наладки и ремонта оборудования и хранения запасных частей;
вспомогательного оборудования.
4.8Контроль
качества сварных соединений
Сварные соединения трубопроводов должны подвергаться в процессе сборки и сварки:
операционному контролю, осуществляемому производителем работ;
визуальному контролю и замеру геометрических параметров сварных соединений;
физическим методам контроля (для сварных соединений, выполненных дуговой сваркой), в том числе, гамма-рентгенография, ультразвуковой дефектоскопии, магнитографированию, а также анализу диаграмм параметров режима стыковой сварки;
механическим испытаниям (для сварных соединений, выполненных стыковой сваркой оплавлением).
Все сварные соединения после зачистки шва от шлака и брызг металла и снятия внутреннего и наружного грата должны подвергаться визуальному контролю. Годными считаются:
сварные соединения, выполненные дуговой сваркой, на поверхности которых отсутствуют трещины, подрезы глубиной более 10% от толщины стенки трубы для линейной части трубопроводов и более 5% для трубопроводов компрессорных и насосных станций или в любом случае более 0,5 мм (учитывается среднее значение) и протяженностью как на отдельных участках, так и на любых 300 мм периметра шва более 150 мм, а также видимые невооруженным глазом подрезы на участках периметра, имеющих смещение кромок величиной более 20% толщины стенки; незаваренные кратеры, выходящие на поверхность; поры, несплавления, непровары и смещения кромок, выходящие за пределы допусков, установленных настоящим разделом; усиление шва должно быть высотой в пределах от 1 до 3 мм, иметь мелкочешуйчатую поверхность и плавный переход к основному металлу;
сварные стыки, выполненные стыковой сваркой оплавлением не имеющие внутреннего и наружного грата, участков с высотой усиления шва не более 3 мм и уменьшенной толщиной стенки трубы, а также смещений кромок, превышающих требования настоящего раздела.
Монтажные сварные стыки трубопроводов и их участков всех категорий, выполненные дуговой сваркой, подлежат контролю физическими методами в объеме 100%, в том числе только радиографическим методом сварные стыки:
участков трубопроводов категории I и II;
трубопроводов диаметром 1020 - 1420 мм в районах Западной Сибири и Крайнего Севера, а также трубопроводов сжиженного газа и нестабильного конденсата;
участков трубопроводов на переходах через болота II и III типов;
участков трубопроводов на переходах через железные и автомобильные дороги I, II и III категорий;
трубопроводов надземных переходов;
захлестов, разнотолщинных соединений, ввариваемых вставок и арматуры;
узлов установки линейной арматуры и примыкающих к ним участков длиной 250 м в каждую сторону и тоже от гребенок подводных переходов;
газопроводов, примыкающих к ГРС в пределах минимально допустимых расстояний, предусмотренных поз. 1 табл. 4 (5) настоящих норм, а также участков за охранными кранами длиной 500 м;
пересечений с подземными коммуникациями (канализационными коллекторами, нефтепроводами, нефтепродуктопроводами, газопроводами, силовыми кабелями связи, подземными, наземными и надземными оросительными системами и т.п.) в пределах 20 м по обе стороны от пересекаемой коммуникации;
трубопроводов, прокладываемых по подрабатываемым территориям, подверженным карстовым явлениям.
В остальных случаях монтажные сварные стыки трубопроводов категории III подлежат радиографическому контролю в объеме не менее 50%, остальные - ультразвуковому или магнитографическому контролю.
Угловые монтажные сварные соединения (ГОСТ 16037-80) должны контролироваться с применением ультразвукового или радиографического контроля в объеме 100%.
Монтажные сварные стыки участков трубопроводов II и III категорий, выполненные стыковой контактной сваркой оплавлением, должны подвергаться: