Курсовая работа (т): Сварка трубопроводов
) Толщина стенки нефтепровода
определяется по формуле
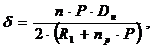 (2)
где n- коэффициент надежности по нагрузке, n=1,1
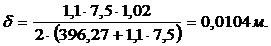
Полученное расчетное значение толщины стенки трубы округляем до ближайшего большего по сортаменту, откуда Толщина стенки трубы (δн) будет равна 10,5 мм, Dвн=1020-2·10,5=999 мм.
) По СНиП 2.01.07-85* находим для района прокладки трубопровода tI=-15oC, tVII=+20oC, ΔI=20oC, ΔVII=6oC,
где tI-среднемесячная температура воздуха в январе;среднемесячная температура воздуха в июле.
Нормативное значение температуры наружного воздуха в холодное и теплое время года:
tнх = t1 - ΔI = -15 - 20= -35 oC,нT = tVII + ΔVII =20 + 6= 26 oC.
Расчетные значения температур:
tx = -35 -6= -41 oC,=26 + 3= 29 oC.
Температурный перепад при замыкании трубопровода в холодное и теплое время года:
Δtx = 20- (-41)=61 oC,
ΔtT = 20 - 29= -9 oC.
В качестве расчетного температурного перепада принимаем наибольшее значение Δt= +61 oC.
) Продольные напряжения определяются
по формуле
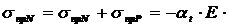 Δ
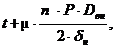 (3)
где ∆t - расчетный перепад температур;
 - коэффициент поперечной деформации
(коэффициент Пуассона),
 ;
 - коэффициент линейного расширения
металла,
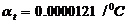 [5];
 - модуль Юнга,
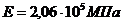 [5];
 - коэффициент надежности по
температуре,
 [5];
 - внутренний диаметр трубопровода.
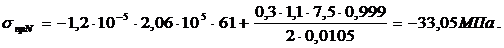
5) Знак «минус» указывает на наличие
осевых сжимающих напряжений, поэтому необходимо определить коэффициент  1 ,
учитывающий двухосное напряженное состояние металла труб:
(4)
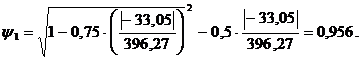
6) Пересчитываем значение толщины
стенки нефтепровода по формуле
(5)
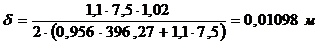
7) Большее ближайшее значение толщины стенки по
сортаменту равно 11,3 мм. Если мы примем эту толщину стенки, то значение
продольных осевых напряжений:
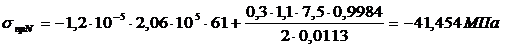 ,
тогда
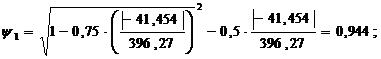
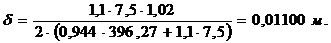
Принятая толщина стенки удовлетворяет условиям СНиП 2.05.06-85*н/140=1,02/140=0,0073<δн=0,0113м и 0,0073<0,01130м.
Очевидно, что толщину стенки трубы (δн), равную 11,3 мм, можно принять за окончательный результат.
Проверка трубопровода на прочность и по деформациям
1) Значение
кольцевых напряжений определяются по формуле
(6)
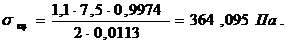
2) Коэффициент, учитывающий
двухосное напряженное состояние металла трубы определяется по формуле:
 =
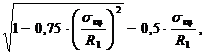 (7)
 =
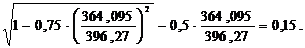
3) Проверяем прочность трубопровода
в продольном направлении по условию
 ≤
 (8)
|-41,454| МПа  0,15·396,27=59,44
Мпа
Условие выполняется.
) Для проверки по деформациям
находим сначала кольцевые напряжения  от действия нормативной нагрузки -
внутреннего давления по формуле:
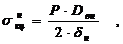 (9)
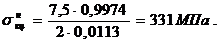
5) Проверяем условие по формуле
 ≤
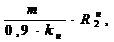 (10)
 ≤
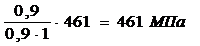
Условие выполняется.
6) Коэффициент 
(11)
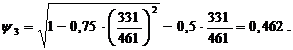
) Определяем значения продольных
напряжений 
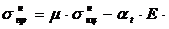 Δ
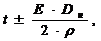 (12)
где ρ - минимальный радиус упругого изгиба оси трубопровода, м;
для отрицательного температурного
перепада
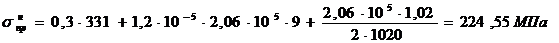 ,
для положительного температурного
перепада
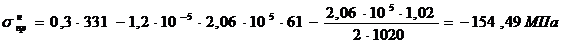
8) Выполнение условия определяется
по формуле
 ≤
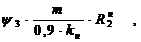 (13)
для положительного температурного перепада
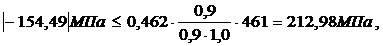
- для отрицательного температурного
перепада
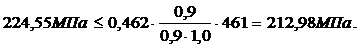
Условия не выполняется. Увеличиваем толщину стенки до ближайшего большего значения по сортаменту, приняв δн = 12,3 мм, при этом внутренний диаметр трубы Dвн = 995,4 мм. Ведём пересчёт пункта 3.3 сначала.
) Значение кольцевых напряжений
определяются по формуле
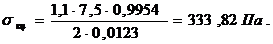
2) Коэффициент
учитывающий двухосное напряженное состояние металла трубы определяется по
формуле
=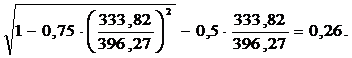
3) Проверяем прочность трубопровода
в продольном направлении по условию
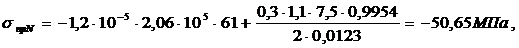
|-50,65| МПа 0,26·396,27=103,03
Мпа.
Условие выполняется.
) Для проверки по деформациям
находим сначала кольцевые напряжения от действия нормативной нагрузки -
внутреннего давления:
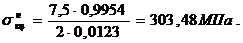
) Проверяем условие:
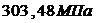 ≤
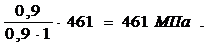
Условие выполняется.
) Коэффициент 
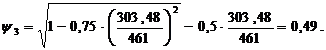
7) Определяем значения продольных
напряжений
для отрицательного температурного
перепада
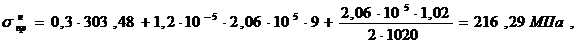
- для положительного температурного
перепада
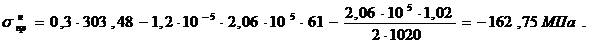
8) Выполнение условия
для положительного температурного перепада
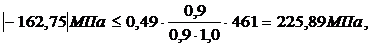
- для отрицательного температурного
перепада
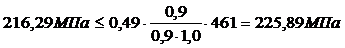 , т.е. условие выполняется.
Таким образом, окончательно с учётом
всех проверок принимаем трубу с наружным диаметром Dн = 1020 мм и толщиной
стенки δн = 12,3 мм.
3.4 Расчёт
оптимальных режимов сварки
Основные параметры механизированной электродуговой сварки под флюсом
Устанавливаем требуемую глубину
провара при сварке с одной стороны
H = δ/2+k , (14)
где k - величина перекрытия слоев, принимается равной 2-3 мм.= 12,3/2+2=8,15 мм.
Выбираем силу сварочного тока,
обеспечивающую заданную глубину проплавления:
Iсв = 100Н/kh , (15)
где Н - необходимая глубина провара
при сварке, мм;- коэффициент пропорциональности, величина которого зависит от
условий проведения сварки.
Iсв = 100·8,15/1,05=776,2 А.
Выбираем диаметр электродной проволоки
dэ = 1,13 , (16)
где
j - допустимая плотность тока, при автоматической сварке стыковых швов без
скоса кромок зависит от диаметра электрода.э = 1,13 = 4,06 мм.
Выбор скорости сварки:
Vсв = A/ Iсв , (17)св = 16·103/ 776,2 = 20,06 м/ч.
Оптимальное
напряжение дуги:
Uq
= 20+50·10-3 Iсв/dэ0,5±1 , (18)= 20+50·10-3 776,2/40,5±1= 40,41 В.
Параметры ручной электродуговой сварки
Корневой слой сваривается ручной электродуговой сваркой, т.к. толщина стенки трубы δст = 12,3мм, поэтому примем диаметр электрода (с целлюлозным типом покрытия) dэ = 4мм.
Площадь
поперечного сечения первого слоя:
F1
= (6..8)·dэ , (19)= 7·4 = 28мм2≤ 30..35 мм2 - верно.
Принимаем
электрод Э-50 с целлюлозным покрытием, марка ВСЦ-4А, dэ = 4мм.
Определим число слоёв при сварке.
n = (Fn - F1)/Fn+1 , (20)
где F1 - площадь поперечного сечения первого слоя;- площадь сечения последующих слоев.= ((118,62 - 28)/118,62)·3+1 = 3,23 - примем 4 слоя.
Общая площадь поперечного сечения наплавленного
металла:
Fn = h2·tgα+b·S+2/3·hyI(2htgα+b+c)+2/3hyII(b+C1)
, (21)
где α - угол разделки кромок, град; - зазор между кромками труб, мм- толщина стенки трубы, мм; - высота усиления шва, мм; - высота усиления подварочного шва;- высота шва;
с - притупление кромок, мм.
Fn =
10,32·tg30o+1,5·12+2/3·2(2·10,3·tg30o+1,5+2)+2/3·2(1,5+12,3)=118,62 мм2.
Нормирование основного времени сварки на
трубосварочных базах
Основное время То определяется по формуле:
То = F·L·ρ·60/(αн·Iсв)
, (22)
где F - площадь поперечного сечения шва, см2;- длина шва, см;
ρ - плотность наплавленного металла, г/cм3;
αн - коэффициент наплавки, г/(А·ч); св - сварочный ток, А;
- коэффициент для перевода часов в минуты.
Время сварки корневого слоя:
То1 = 0,016·320,28·7,8·60/(9·163,28) =1,63 мин.
Время сварки «горячего» прохода:
То2 = 0,012·320,28·7,8·60/(9·163,28) = 1,22 мин.
Время сварки заполняющего слоя:
То3 = 0,1189·320,28·7,8·60/(9·776,2) = 2,55 мин.
Время сварки облицовочного слоя:
То4 = 0,346·320,28·7,8·60/(9·776,2) = 7,42 мин.
Общее время сварки:
Тобщ = То1+ То2 +То3+ То4 = 1,63+1,22+2,55+7,42
= 12,82 мин.
4.
Технология производства работ
4.1 Общие
сведения
При строительстве и ремонте трубопроводов разрешается применять способы сварки и их комбинации, при этом во всех случаях следует отдавать предпочтение технологиям автоматической, механизированной сварки.
Ручную электродуговую сварку разрешается применять для ремонта стыков трубопровода и при экономической нецелесообразности применения автоматической и механизированной сварки.
При выборе способа сварки, при наличии технической возможности, следует применять сварку поворотных стыков.
При выборе сварочных материалов среди типов, допущенных для данного класса прочности, следует отдавать предпочтение материалам, относящимся к типу с более высокими прочностными свойствами.
Для исключения или уменьшения влияния человеческого фактора на стабильность воспроизведения технологии сварки и качество соединений следует рассматривать возможности применения технологий сварки в следующем порядке:
автоматическая сварка;
механизированная сварка;
ручная сварка.
) Для сварных соединений труб класса прочности свыше К60 и районов с сейсмичностью более 8 баллов следует применять технологии с большим количеством проходов (при одинаковой степени автоматизации процесса), обеспечивающие мелкодисперсную структуру сварных соединений и минимальную погонную энергию.
) Возможность применений различных технологий
сварки в зависимости от параметров трубопровода и вида выполняемых работ.
4.2 Входной контроль
и подготовка труб
Входной контроль труб производят для проверки их соответствия техническим требованиям, изложенным в ГОСТе или ТУ на трубы, а также СНиП 2.05.06-85*. При входном контроле проверяют:
наличие сертификатов соответствия на трубы;
на внутренней поверхности каждой трубы, на расстоянии 500 мм от одного из ее концов несмываемой краской наносят маркировку;
длину трубы;
диаметр и толщину стенки трубы (диаметр измеряют по ГОСТ 20.295-85);
овальность концов труб;
кривизну труб;
состояние кромок и косину реза;
наличие дефектов на поверхности труб;
сварной шов (должен быть плавный переход к основному металлу);
трубы могут подвергаться ремонту при выполнении условий РД-25-160.00-КТН-011-10 п. 12.3;
химический состав, углеродный эквивалент, механические свойства основного металла и сварочного шва контролируют дополнительно - одна труба из партии. Все остальные параметры контролируются на всех трубах - 100 %;
трубы разбраковывают.
В процессе подготовки к сборке необходимо:
очистить внутреннюю полость труб и деталей трубопроводов от попавшего грунта, снега и т.п. загрязнений, а также механически очистить до металлического блеска кромки и прилегающие к ним внутреннюю и наружную поверхности труб, деталей трубопроводов, патрубков запорной арматуры на ширину не менее 15 мм;
осмотреть торцы труб и запорной арматуры;
осмотреть поверхности кромок свариваемых элементов;
удалить усиление наружных заводских продольных и
спиральных швов до величины от 0 до 0,5 мм на участке шириной от 10 до 15 мм от
торца трубы.
4.3 Погрузо-разгрузочные
работы
В состав погрузо-разгрузочных работ входят:
выгрузка труб из железнодорожных вагонов или речных морских судов и барж;
транспортировка труб со станций или портов а промежуточные трубосварочные базы (ТСБ), непосредственно на трассу строящегося трубопровода или к местам временного складирования;
складирование труб на трассовых площадках железнодорожных станций, площадках временного складирования на ТСБ, площадках речных, морских портов;
погрузо-разгрузочные работы на ТСБ и трассах.
Погрузочно-разгрузочные работы выполняются с использованием грузоподъемного оборудования, технические параметры которого соответствуют массе и габаритам перемещаемых грузов и сохраняют качество поступающих изделий, материалов и т.п.
Погрузочно-разгрузочные работы следует выполнять под руководством мастера, имеющего удостоверение на право производства работ и отвечающего за безопасное перемещение грузов грузоподъемными машинами.