Курсовая работа (т): Сварка трубопроводов
Складирование труб осуществляют на подготовительных площадках. Во избежание попадания снега полости труб с торцов защищают заглушками.
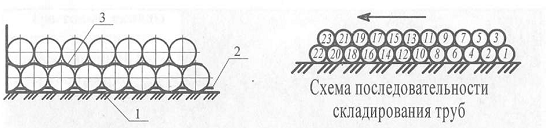
подкладки из деревянных брусьев, 2 - резинотканевая накладка,
- резинотканевая прокладка
Рисунок 1 - Схема устройства штабеля и крепления
труб
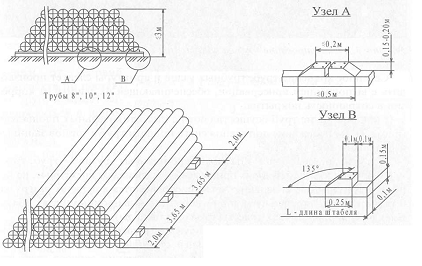
Рисунок 2 - Схема устройства штабеля и крепления
труб от раскатывания
Погрузку, разгрузку и складирование
изолированных труб следует производить, избегая их соударения, волочения по
земле, а также нижележащим трубам.
4.4 Трубосварочные
базы
Применение трубосварочных баз позволяет механизировать сборочные операции, применить высокопроизводительные методы сварки, организовать поточный контроль качества сварочных работ. На механизированных базах соединение стыков осуществляют в поворотном положении с применением автоматической сварки под слоем флюса.
Сборка труб в секции в базовых условиях создает лучшие условия для автоматизации процессов и, как следствие, для повышения производительности, снижения трудоемкости, повышения качества работ оперативного контроля, то есть повышения эффективности монтажа трубопровода.
В настоящее время при сооружении линейной части магистральных трубопроводов могут использоваться три основные типовые схемы трубосварочных баз:
полумеханизированные базы БНС для односторонней автоматической сварки под флюсом с применением линий сборки труб ЛСТ-81 и полевых автосварочных установок ПАУ-502 для туб диаметром 325-820 мм;
механизированные базы ССТ-ПАУ для односторонней сварки под флюсом с применением сварочных стендов ССТ-141 (или ССС-141А) и установок ПАУ-1001В для труб диаметром 1020-1420 мм;
механизированные базы БТС-142В (или БТС-143) для двухсторонней автоматической сварки под флюсом труб диаметром 1020-1420 мм.
Трубосварочные базы, в общем случае, состоят из: накопителя труб, линии сборки труб в секции, линий автоматической сварки, линии контроля сварных стыков.
Иногда для выполнения небольшого объема работ, в основном, при строительстве промысловых трубопроводов используются простейшие трубосварочные базы, состоящие из одного или нескольких стендов.
Преимущественно сварка труб на ТСБ производится в 2-х трубные секции. Однако, при утвержденных заказчиком проектах (РД, ПОС, ППР), аттестованной в установленном порядке технологии сварки, при наличии у подрядчиков специальных транспортных средств и платформ, а также при подготовке и организации соответствующих дорожных условий для вывозки секций на трассу может применяться сварка труб на ТСБ в 3-х трубные секции. ТСБ по первой типовой схеме состоят из линий сборки труб (ЛСТ) и полевых автосварочных установок (ПАУ). Трудоемкие процессы при сборке труб в секции (накатывание одиночных труб, сближение труб, установка зазора, вращение секции, скатывание секции) на трубосварочных линиях механизированы, и управление осуществляется дистанционно. Для комплектования баз применяют линию сборки труб ЛСТ-81, на которой осуществляют сварку труб диаметром 325-820 мм.
Сборка и сварка секций труб на трассе поточно-расчлененным методом охватывает комплекс работ, в который входят следующие трудовые процессы:
подготовка стыков секций труб к сборке и сварке;
сборка и сварка корневого слоя шва;
сварка второго слоя шва - «горячего» прохода;
сварка заполняющих и облицовочного слоев шва.
Сварку секций труб на трассе поточно-расчлененным методом осуществляют в три технологических этапа:этап - подготовка стыков секций труб к сборке и сварке.
В состав работ входят: правка или обрезка дефектных кромок стыков; очистка внутренней полости секций; зачистка кромок стыков; выкладка труб или секций труб вдоль трассы для центровки. этап - сварка первого (корневого) и второго («горячего» прохода) слоев шва.
В состав работ входят: центровка стыка и установка зазора; предварительный подогрев кромок стыков секций; сварка корневого слоя шва и «горячего» прохода.этап - сварка заполняющих и облицовочного слоев шва.
Технологические этапы подразделяют на пять характерных зон выполнения операций:
подготовка стыков секций труб к сборке и сварке;
предварительный подогрев кромок стыка секций, подготовленных к сборке;
центровка стыков секций с ниткой трубопровода и сварка корневого слоя шва;
сварка «горячего» прохода;
сварка заполняющих и облицовочного слоев шва.
.5 Последовательность
выполнения сварочных работ
Трубы, расположенные на трубосварочных базах свариваются в 2-х и 3-х трубные секции следующим образом:
корневой шов выполняется ручной электродуговой сваркой, электродом с целлюлозным типом покрытия;
последующие слои (горячий проход, заполняющие слои и облицовочный слой) выполняются автоматической односторонней сваркой под флюсом поворотных стыков на трубосварочных базах.
Сваренные секции труб транспортируются на линейную часть (трассу) магистрального трубопровода и свариваются одним из следующих способов:
корневой шов неповоротных стыков выполняется полуавтоматической сваркой процессом STT, последующие слои выполняются полуавтоматической сваркой самозащитной порошковой проволокой типа Иннершилд;
все слои неповоротных стыков выполняются
автоматической сваркой в среде защитных газов комплексом CRC-Evans AW.
4.6 Технология
ручной электродуговой сварки
4.6.1Технология ручной электродуговой сварки электродами с основным видом покрытия
Ручная дуговая сварка электродами с основным видом покрытия методом «на подъём» предназначена для сварки всех слоев шва стыков труб прочностных классов до К70 включительно в случаях технической невозможности или нецелесообразности использования автоматических и механизированных способов сварки в нитку магистральных нефтепроводов, нефтепродуктопроводов, технологических трубопроводов в пределах НПС, при выполнении специальных сварочных работ, а также на трубопроводы в пределах НПС не связанных с транспортировкой нефти и нефтепродуктопроводов.
Сварку корневого слоя шва следует осуществлять на постоянном токе прямой или обратной полярности.
Технология ручной электродуговой сварки электродами с целлюлозным видом покрытия
Ручная дуговая сварка электродами с целлюлозным видом покрытия предназначена для сварки корневого слоя, горячего прохода, заполняющих и облицовочного слоев шва сварных соединений.
Применение электродов с целлюлозным видом
покрытия возможно при температуре окружающего воздуха не ниже минус 20С и при
условии полного соблюдения требований по температуре предварительного подогрева
и межслойной температуре.
Таблица 1 - Режимы ручной электродуговой сварки корневого слоя шва
|
Сварочные слои |
Диаметр,мм |
полярность |
Сварочный ток, А |
|
корневой |
3,2 4,0 |
обратная |
От 80 до 100 От 120 до 160 |
Сварку корневого слоя шва стыков труб с заводской разделкой кромок на линейной части трубопровода электродами с целлюлозным покрытием осуществляют способом сверху-вниз на постоянном токе прямой полярности. Допускается применение тока обратной полярности.
При сварке корневого слоя шва необходимо зачищать от шлака и обрабатывать шлифовальным кругом места прерывания дуги. Перед выполнением «замка» необходимо обрабатывать шлифовальным кругом участок уже выполненного шва.
Непосредственно после окончания сварки корневого
слоя его следует тщательно зашлифовать для удаления зашлакованных «карманов» и
обеспечения плоской поверхности шва.
4.6.2 Технологии автоматического и механизированного способов сварки
Общие требования и положения
Автоматическую сварку под флюсом поворотных стыков труб диаметром от 325 до 1220 мм выполняют на трубосварочных базах оснащённых специализированным оборудованием для подготовки и ведения процесса сварки.
Предварительный подогрев следует выполнять в соответствии с требованиями раздела 8 РД 25.160.00-КТН-011-10.
Сварку производят на внутреннем центраторе.
Жимки внутреннего центартора должны быть освобождены только полного завершения сварки наружного слоя шва, при отсутствии иных требований.
Сварку всех слоев шва следует производить без перерывов в работе. Интервал времени между завершением первого наружного и началом сварки внутреннего слоя шва не должен превышать 30 минут при температуре окружающего воздуха выше 0оС и 10 минут при температуре окружающего воздуха 0оС и ниже. В случае превышения указанных интервалов следует обеспечить поддержание температуры на уровне значений не ниже температуры предварительного подогрева вплоть до момента сварки следующего слоя, при невыполнении данного требования стык подлежит вырезке.
Все стыки, выполняемые одной сменой, к ее окончанию должны быть сварены полностью. В порядке исключения, в случае выхода из строя оборудования, отключения сети и т.п. разрешается оставлять до следующей смены стык трубной секции с невыполненным облицовочным слоем шва. Перед завершением сварки данного стыка следует выполнить подогрев по режиму предварительного подогрева. При невыполнении указанных требований стык подлежит вырезке.
Флюс, оставшийся на поверхности трубы в процессе сварки, следует ссыпать в чистый сухой поддон, просеять через сито, освобождая его от кусков шлаковой корки и инородных включений. Очищенный флюс допускается использовать повторно. При его повторном применении следует добавлять к ранее использованному флюсу от 25 до 50% нового (неиспользованного) флюса. Запрещается использование флюса, просыпавшегося мимо бункера или поддона. Флюс, оставшийся по окончании смены в бункере сварочной головки, должен быть удален из бункера и помещен до следующей смены в герметичную тару.
Запрещается сброс сваренных секций и их
соударение, а также их скатывание (складирование) на мокрый грунт или снег до
остывания стыка до температуры «плюс» 50С в летнее время, и 0С при
отрицательной температуре окружающей среды.
4.6.3Технология односторонней, однодуговой автоматической сварки под флюсом
Сварка осуществляется в стандартную разделку кромок.
Сварка корневого слоя шва может быть выполнена ручной электродуговой сварки.
Для предотвращения увлажнения и остывания стыков ниже минимальной температуры предварительного подогрева после сварки корневого (горячего) слоя следует укрывать до начала автоматической сварки под флюсом влагонепроницаемыми теплоизоляционными поясами шириной не менее 300 мм. В том случае, если стык остыл до температуры ниже «плюс» 50оС, его следует нагреть до температуры 50оС.
При значениях сварочного тока более 600А
автоматическую сварку с использованием комбинаций «плавленый флюс - проволока»
рекомендуется выполнять на прямой полярности. При этом сварочный ток следует
увеличить на 100 А, а скорость сварки установить по верхнему пределу диапазона
скоростей (табл. 2).
Таблица 2 - Режимы автоматической сварки под слоем флюса
|
Диаметр труб, мм |
Толщина стенки трубы, мм |
Диаметр электродной проволоки, мм |
Порядковый номер слоя |
Сварочный ток, А |
Напряжение на дуге, В |
Скорость сварки, м/ч |
Смещение электрода с зенита трубы,мм |
|
От 1020 до 1220 |
От 7 до 12,5 |
3,0/3,2 |
Первый |
500-600 |
44-46 |
40-50 |
60-80 |
|
|
|
|
Последующие |
600-750 |
46-48 |
40-60 |
|
|
|
|
4 |
Первый |
600-750 |
44-46 |
45-55 |
60-80 |
|
|
|
|
последующие |
700-850 |
46-48 |
35-45 |
40-60 |
4.6.5 Технология двухсторонней автоматической сварки специализированным оборудованием проволокой сплошного сечения в среде защитных газов оборудование «CRC-Evans AW»
Система двухсторонней автоматической сварки «CRC-Evans AW» предназначена для сварки неповоротных стыков труб диаметром от 610 до 1220 мм.
Процесс сварки осуществляется электродной проволокой сплошного сечения в среде защитных газов. Конструкция и состав оборудования
обеспечивают комплексное решение автоматизации сварки неповоротных стыков линейной части магистральных трубопроводов, основанное на следующих технологических решениях:
повышение производительности сварки за счёт уменьшения объёма наплавленного металла при использовании специальной узкой разделки и сборки без зазора кромок в сочетании с повышенным коэффициентом наплавки при сварке тонкой электродной проволокой;
компенсация неточностей сборки, обеспечение гарантированного качества корневого слоя и всего шва в целом труб диаметром от 610 до 1220 мм за счёт применения процесса двухсторонней сварки;
высокий темп сборки стыка за счёт использования быстродействующего пневматического центратора и стыковки труб без зазора;
сокращение времени сварки корня шва за счет применения многоголовочного сварочного автомата (для системы двухсторонней сварки);
обеспечение высокого темпа производства работ на трассе магистрального трубопровода за счет высокой скорости сварки.
Система двухсторонней автоматической сварки «CRC-Evans AW» выполняет сварку корневого слоя шва изнутри трубы с помощью многоголовочного сварочного аппарата, совмещенного с внутренним сварочным центратором.
Особенностью оборудования является также
использование для сварки заполняющих и облицовочного слоев двух вариантов
наружных сварочных головок - однодуговой (модели П-200, П-260) и двухдуговой
(модель П-600).
4.6.6Технология механизированной сварки проволокой сплошного сечения в среде углекислого газа методом STT
Расход газа при выполнении сварки должен оставлять 10-16 л/мин.
Вылет электродной проволоки при сварке должен составлять от 10 до 15 мм. Допускается вылет до 20 мм.
В положении 0.00-1.00 (1.30) час сварка осуществляется с небольшими поперечными колебаниями без задержки на кромках. В положении 1.00 (1.30) - 6.00 час сварка осуществляется без поперечных колебаний.
Режимы сварки корневого слоя шва.
Значения параметра горячего старта 1,5-3,0.
Сварка корневого шва процессом STT неповоротных стыков труб ведется «сверху - вниз» т.е. на спуск. Процесс начинается в верхней части трубы в положении 12-ти часов. Возбуждение дуги производится на одной из кромок. Затем дуга переносится на противоположную кромку, формируя при этом сварочную ванну. На этом участке шва сварка осуществляется с дугообразными колебаниями с небольшой амплитудой. Дугу следует располагать внутри сварочной ванны в первой 1/4 или 1/3 от ее переднего фронта. Дугу нельзя располагать на передней кромке сварочной ванны.