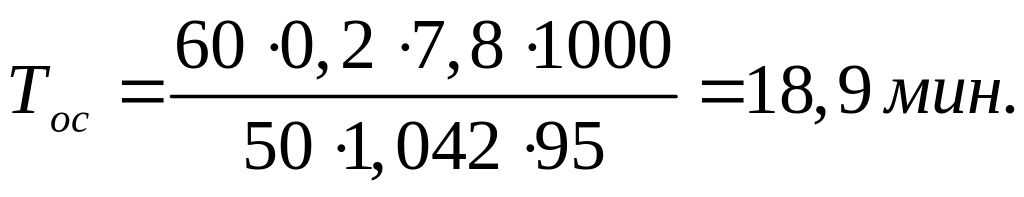Материал: ПЗ Чистовик
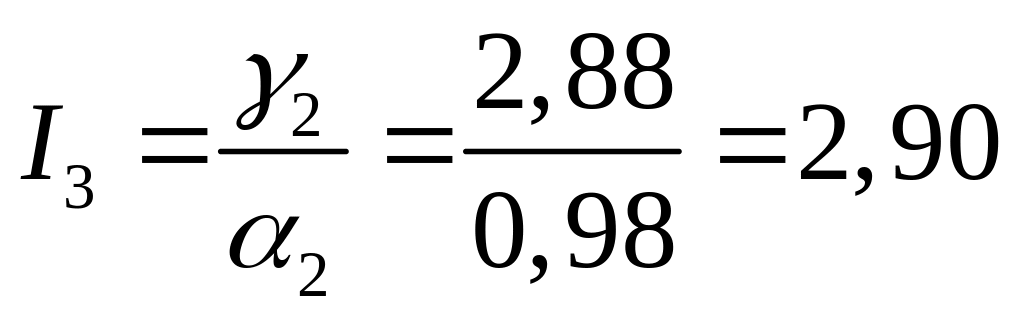
Дефект № 3,4 Износ верхнего и нижнего посадочного пояска устраняют различного вида наплавками, напылением и нанесением гальванических покрытий. Наиболее эффективно в данном случае по качеству восстановленного покрытия - гальваническое покрытие-железнение.
Таблица 4.2 – Расчет эффективности способов восстановления дефектов разработанного маршрута для дефекта износа рабочей поверхности дефектовочной ведомости
Возможные способы восстановления |
Удельные показатели на 1дм2 поверхности |
Относительный удельный показатель способа, γ |
Относительная долговечность, α |
Интегральный показатель, I |
||||
W, кВт |
Q, кг |
β, м2 |
Т, чел.-ч |
СВ, у.е. |
||||
Железнение |
6 |
0,2 |
49,1 |
1,49 |
2,4 |
2,81 |
1,66 |
1,69 |
Термоупругопластическое деформирование |
1,9 |
0,2 |
10,6 |
0,56 |
0,9 |
1,15 |
0,91 |
1,26 |
Электроиндукционное напекание порошков |
4,4 |
0,1 |
2,8 |
0,53 |
1 |
1,04 |
0,8 |
1,22 |
Суммарное значение удельных показателей |
12,3 |
0,5 |
62,5 |
2,58 |
4,3 |
- |
- |
- |
Для нахождения значений I,γ выполним следующие вычисления:
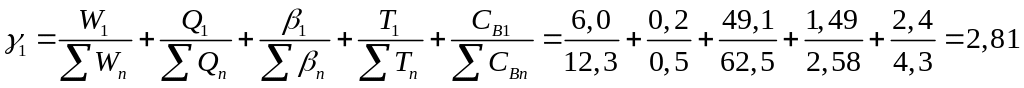
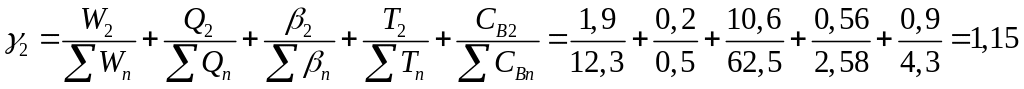
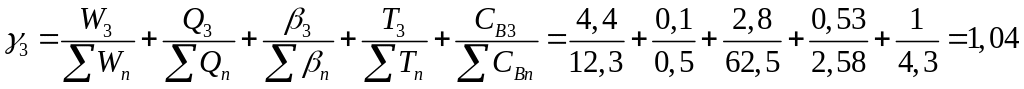
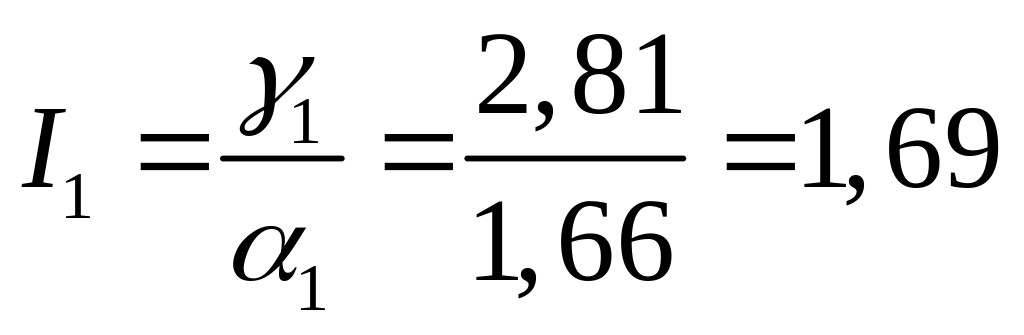
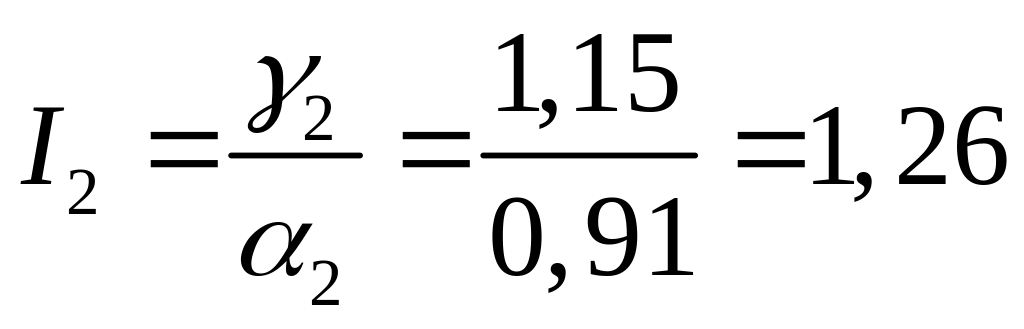
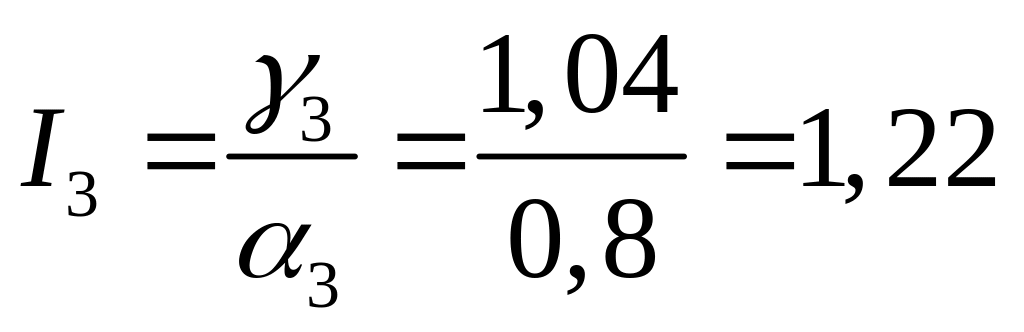
Дефект №2 Восстановление износа рабочей поверхности или задиров может выполняться несколькими способами: термоупругим пластическим деформированием, электролитическими методами, контактной приваркой ленты, наплавкой и другими методами. Наиболее распространенным методом является обработка гильзы под один из ремонтных размеров, если позволяет размер износа. Наиболее эффективно в данном случае по качеству восстановленного покрытия - гальваническое покрытие, хромирование несколько дороже, чем осталивание. В настоящее время широкое распространение получило – электроиндукционное припекание порошков. Именно этот способ и будем использовать для восстановления рабочей поверхности гильзы.
4 Разработка маршрутной карты
В результате контроля и сортировки детали, подлежащие восстановлению делят по маршрутам. Количество маршрутов должно быть минимальным. Маршрут должен предусматривать технологическую взаимосвязь сочетаний дефектов со способами восстановления. Разработка процессов восстановления деталей производится по маршрутной технологии, что способствует рациональному использованию оборудования, экономии энергоресурсов и исключению встречных потоков перемещения деталей по производственным участкам ремонтного предприятия.
Под маршрутной понимается технология, составленная на комплекс дефектов, а маршрутом называется последовательность выполнения технологических операций при кратчайшем перемещении детали по цехам и участкам. При разработке маршрутной карты ремонта необходимо проанализировать возможные способы восстановления детали по каждому из дефектов, входящих в данный маршрут (см. таблица 2.1).
При разработке маршрутов восстановления деталей необходимо руководствоваться следующими принципами:
- сочетание дефектов в каждом маршруте должно быть действительным и базироваться на результатах исследования закономерностей появления дефектов данной детали;
- маршрут должен предусматривать технологическую взаимосвязь сочетаний дефектов со способами восстановления;
- количество маршрутов восстановления детали должно быть минимальным;
- восстановление деталей по маршрутной технологии должно быть экономически целесообразным и учитывать технологическую необходимость и возможность восстановления отдельных поверхностей.
Согласно карте дефектации во время капитального ремонта восстанавливаются множество дефектов, соответственно и вариантов маршрутов тоже будет несколько.
Технологический процесс восстановления представлен в таблице 4.1.
5 Расчет режимов выполнения технологических операций и определение технических норм времени на их выполнение
Расчёт технической нормы времени для каждой из операций по восстановлению гильзы цилиндров.
Штучное время на выполнение технологических операций включает в себя основное (машинное) время То, вспомогательное время Тв (время на установку и снятие детали и время, связанное с переходом ) и время на обслуживание рабочего места Торм.
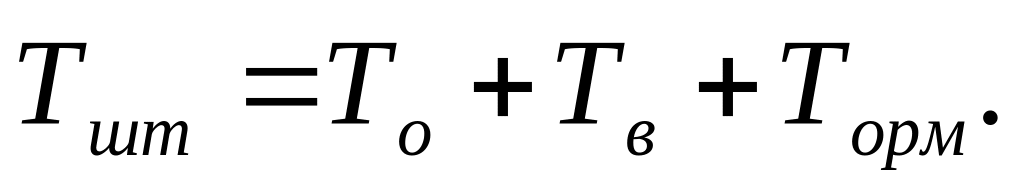 (6.1)
Расчет технической нормы времени (штучно-калькуляционным времени) называется регламентированное время выполнения технологической операции в определенных организационно-технических условиях одним или несколькими исполнителями соответствующей квалификации.
005 Наплавочная
Основное время при наплавочных работах
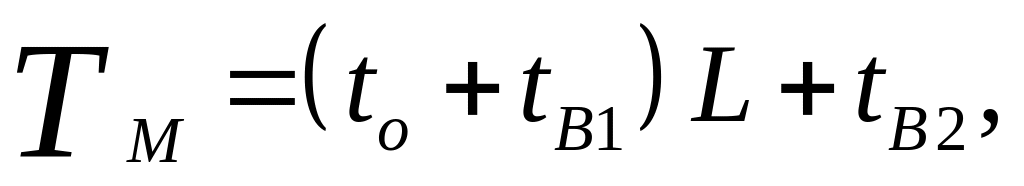
где, to - основное время на один погонный метр шва:
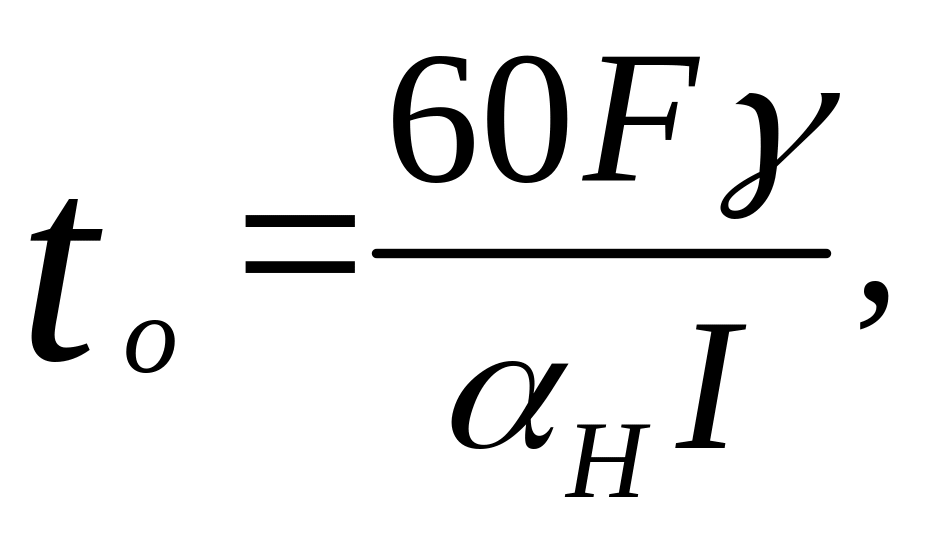
F - поперечное сечение шва, F=25мм2;
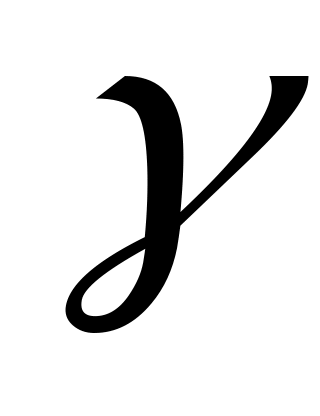 -
плотность металла,
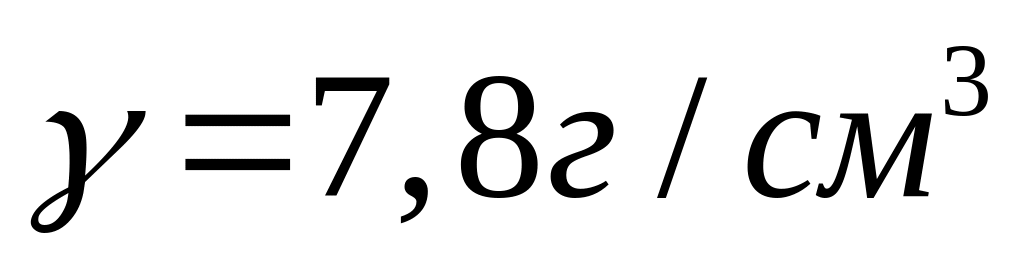 ;
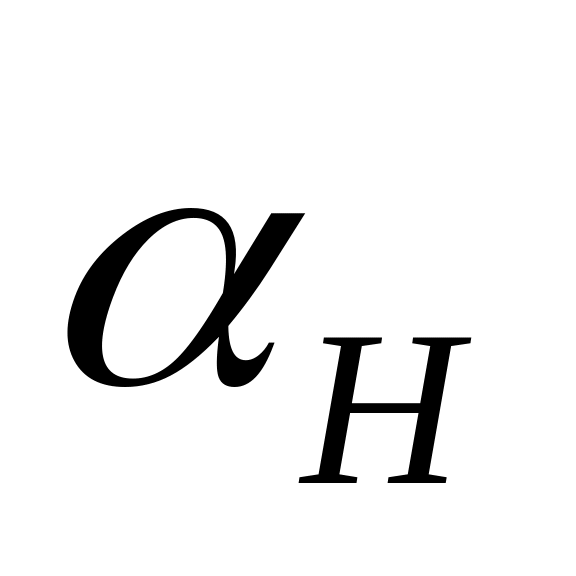 -
коэффициент наплавки,
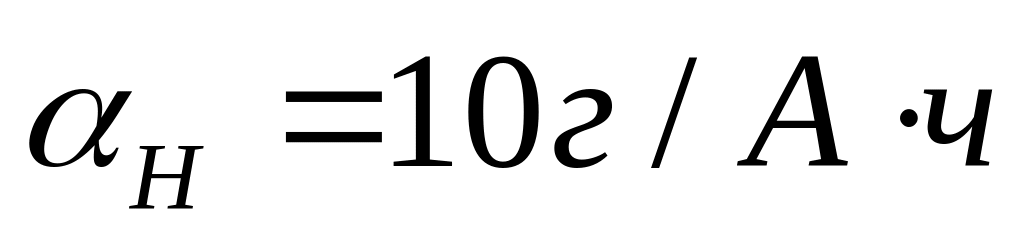 ;
I – сила сварочного тока, I=160А;
tВ1 - основное время на один погонный метр шва, tВ1=0,5мин;
t В2 – вспомогательное время, tВ2=0,3мин;
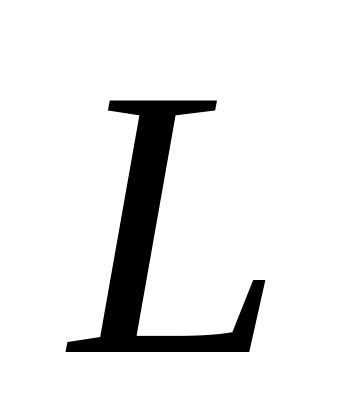 - длина сварного
шва,
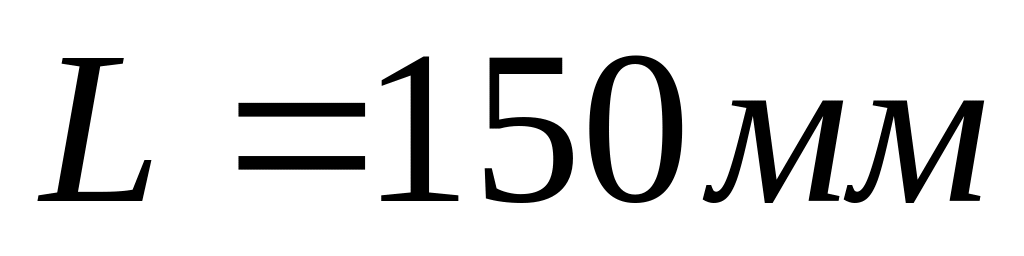 .
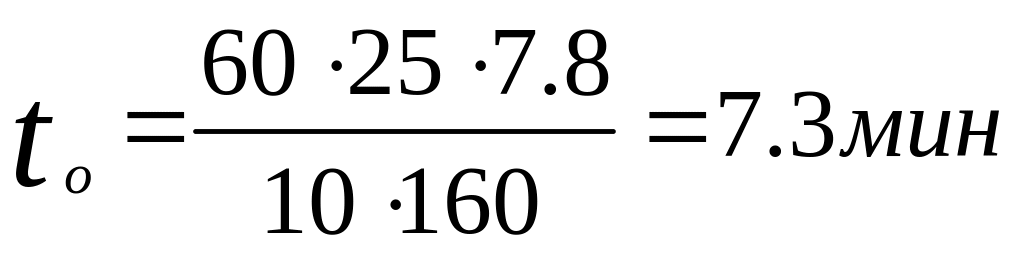 ;
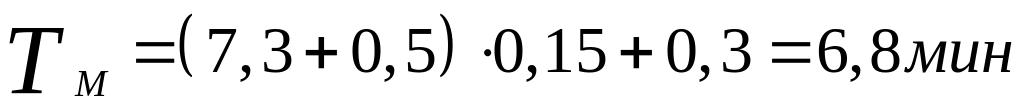 ;
Вспомогательное время 3,5мин.
Зачистить шов , tшт=2 мин.
Штучное время: Тшт =6,8+3,5+2=12,3 мин.
010 Расточная
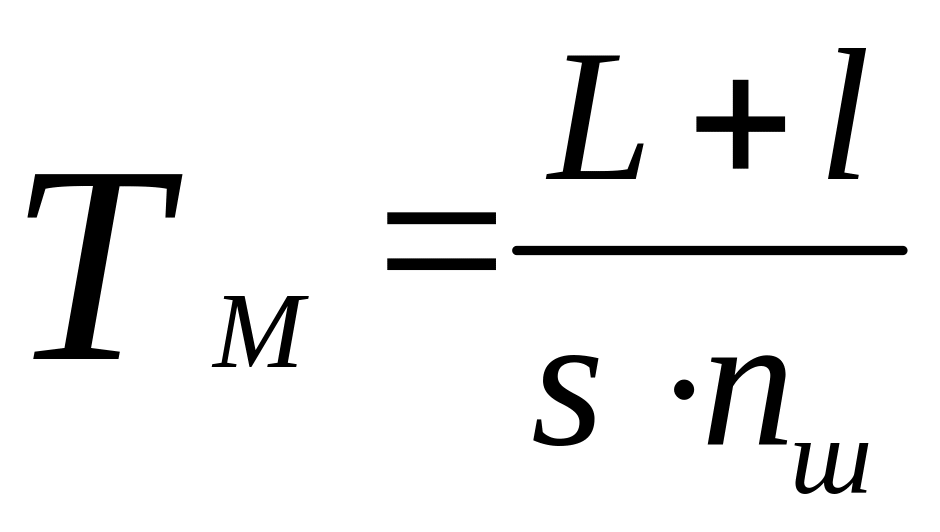 ;
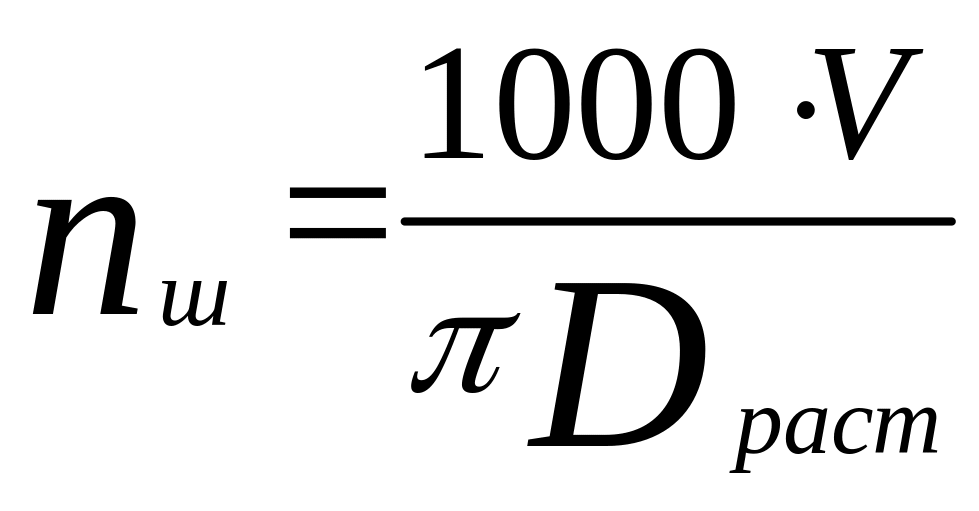 ;
где, L-длина расточки L1=150мм, l - величина холостого хода резца l=1мм;
S - подача, S=0,05мм/об;
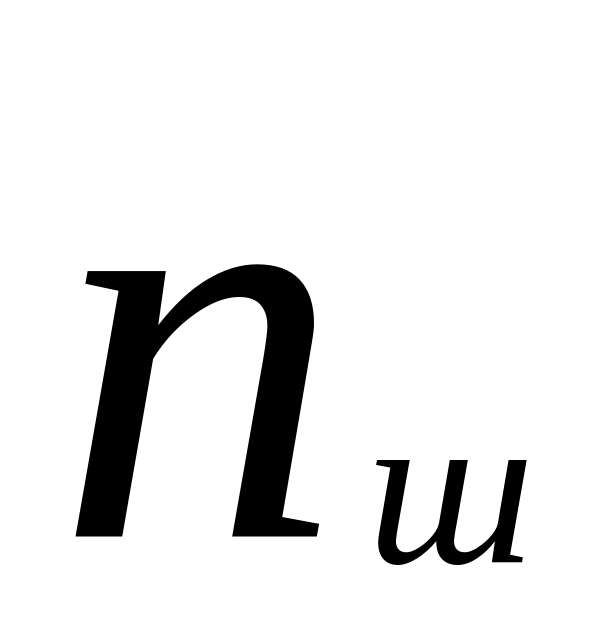 -
необходимая частота вращения шпинделя
станка;
V-скорость резания, V=120м/мин;
Dраст - диаметр растачиваемого цилиндра Dраст1 =100мм,
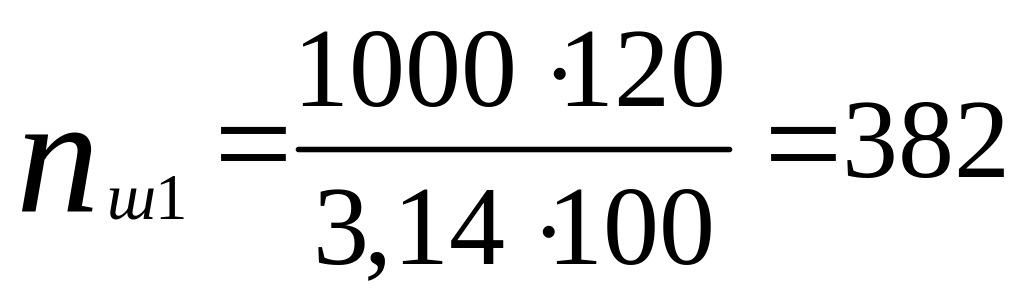 ;
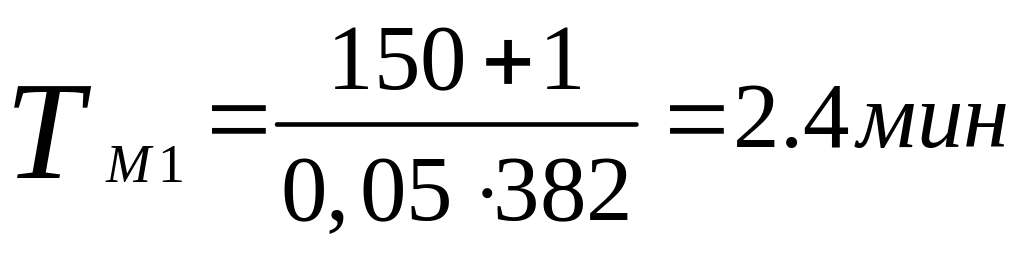 ;
Так
как обе операции выполняются одновременно
принимаем
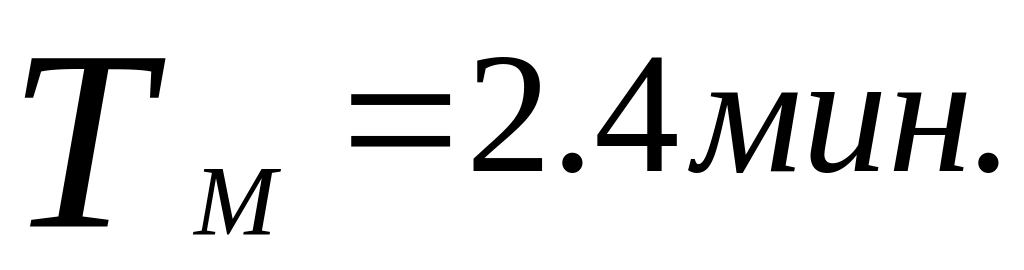
Вспомогательное время 2,1 мин.
Тогда
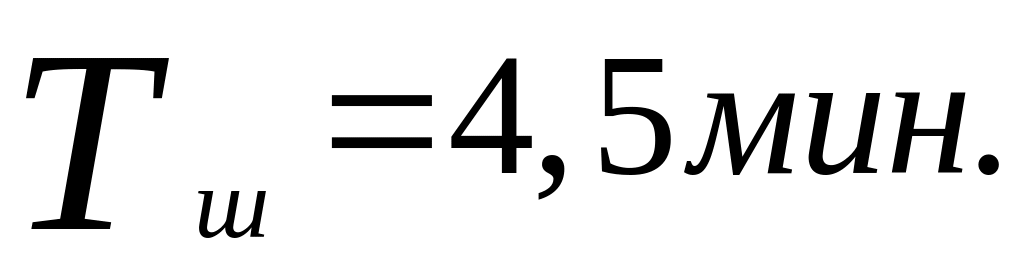
015 Шлифовальная
Шлифовать посадочную поверхность верхнего и нижнего поясков:
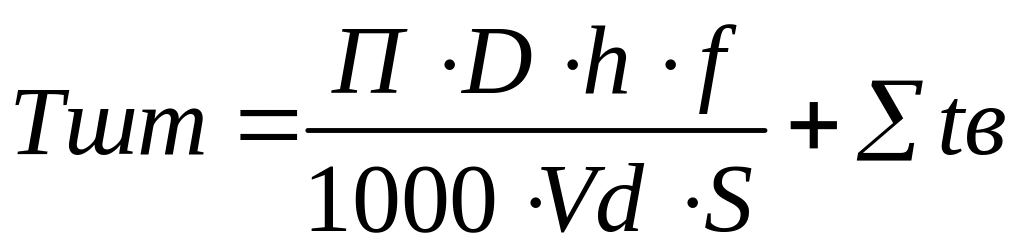
где:h-глубина шлифования, h=0,1
f-коэфициент учитывающий условия обработки, шлифование
предварительное, f=1,25
Vd-линейная скорость вращения детали, Vd=25 м/мин
S=0,02 мм/об
tв-суммарное вспомогательное время на установку и снятие детали,
перемещение шлифовального круга, контроль размеров
tв=0,37+0,11+0,27=0,75 мин
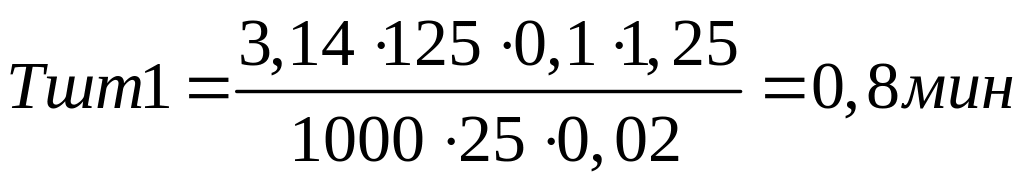
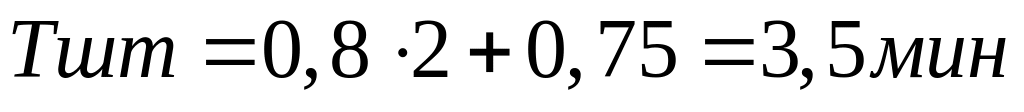
020 Гальваническая
Время на установку и снятие детали: Тв=0,5 мин.
Время на электролитическое обезжиривание: Тоб=0,5мин.
Промывка в горячей и холодной воде: Тпром=1 мин.
Анодное травление: Ттр=1мин.
Время осаждения металла:
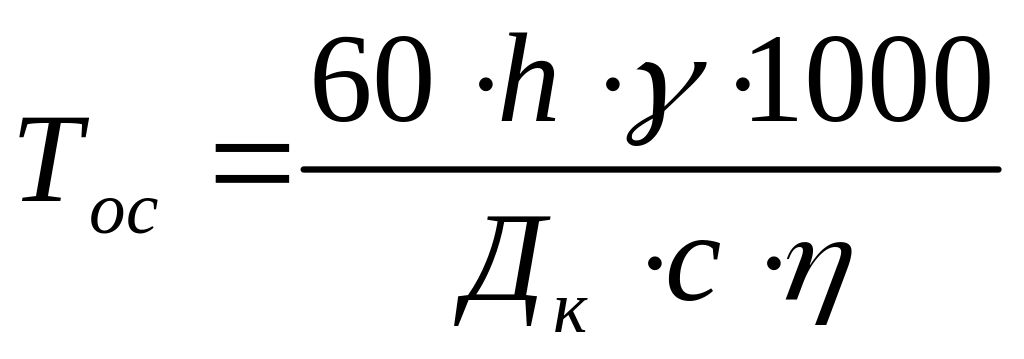 ;
где h – толщина слоя покрытия, h=0,2 мм;
γ – плотность покрытия, γ=7,8 г/см3;
Дк – катодная плотность тока, Дк=50 А/дм2;
с – электрохимический эквивалент, с=1,042 г/А·ч;
η – выход по току, η=95 %.