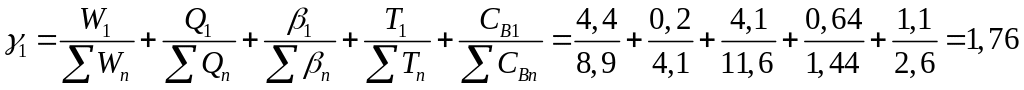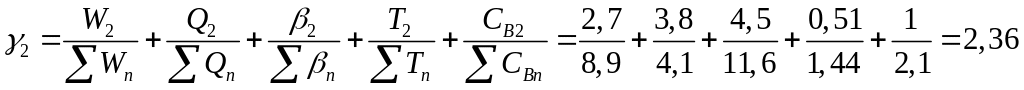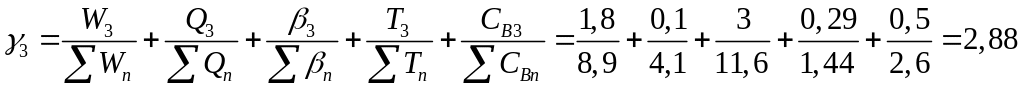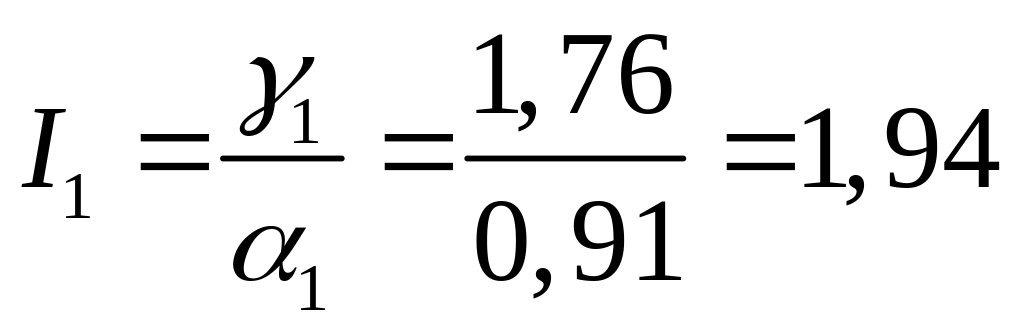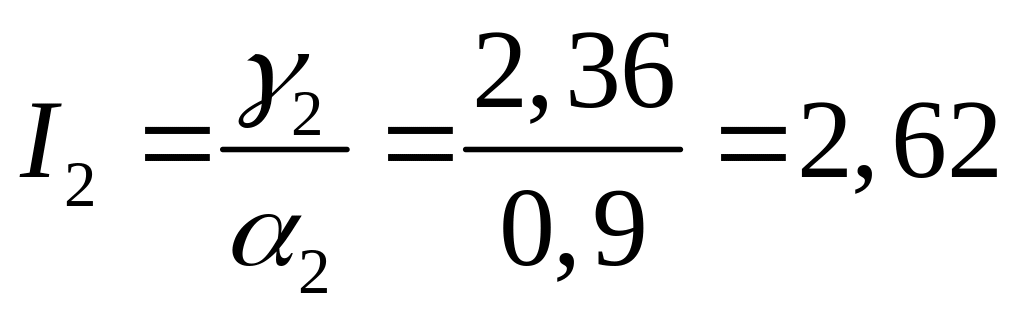Материал: ПЗ Чистовик
Содержание
Характеристика условий работы детали……………..……………..4
Карта дефектовки восстанавливаемой детали ……………..………..5
Маршруты восстановления детали …………….…………………...9
Маршрутная карта восстановления детали …………….…………10
Нормирование технологических операций в соответствии с маршрутом восстановления…………………………………………………...14
Список использованных источников………………………………………….19
1 Характеристика условий работы гильзы цилиндра двигателя
Гильза цилиндров изготовлена из серого чугуна марки СЧ 18-36 твердостью не менее НВ 196. В верхнюю часть гильзы запрессована вставка, изготовленная из легированного чугуна марки ТУОГМ твердостью НВ 156-197. Основные дефекты гильзы цилиндров приведены в таблице 2.1.
Гильза двигателя является относительно простой деталью, но от точности размеров и взаимного расположения рабочих поверхностей гильз зависит работоспособность двигателя в целом.
Гильзы цилиндров автомобильных двигателей изготавливают из серого чугуна марки СЧ 18-36 (у двигателей ЗИЛ-130) и СЧ 21-44 (у двигателей К-740), специального легированного чугуна (у двигателей ЯМЗ-236). Твердость чугунных гильз НВ 170—241 (в зависимости от марки чугуна).
В блоке двигателя устанавливают вставные гильзы, омываемые охлаждающей жидкостью. Внутренняя поверхность гильзы служит направляющей для поршней.
Увеличение срока службы гильз цилиндров достигается в результате запрессовки в наиболее изнашиваемую (верхнюю) их часть коротких тонкостенных гильз из кислотоупорного чугуна.
Гильзы цилиндров изнашиваются неравномерно. Наибольший износ по окружности наблюдается в плоскости качения шатуна, а вдоль оси цилиндра - в зоне расположения компрессионных колец при положении поршня в верхней мертвой точке.
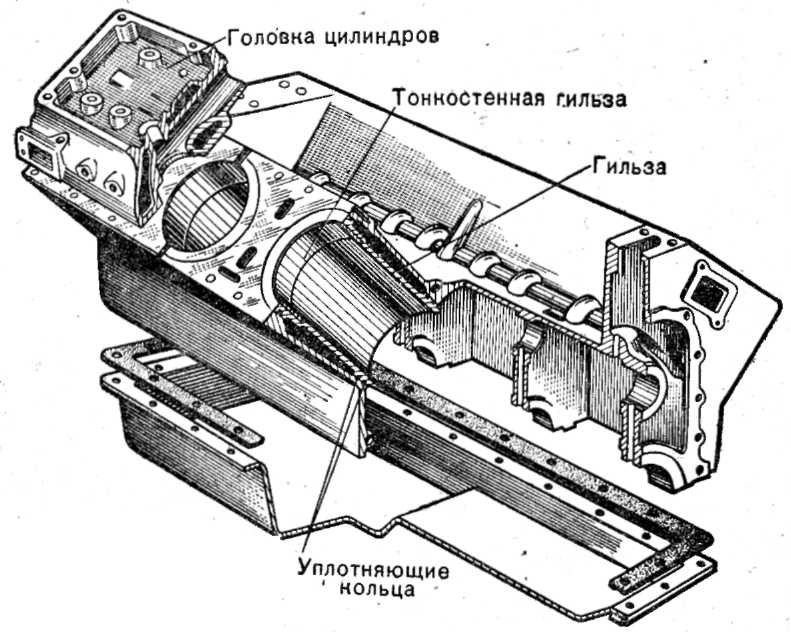
Рис.1 - Блок цилиндров двигателя автомобиля ЗИЛ-130
Основными дефектами гильз, поступающих в капитальный ремонт, являются:
- трещины, обломы и пробоины;
- износ посадочной поверхности;
- износ рабочей поверхности
Возможность восстановления гильз в зависимости от характера дефектов, их расположения и размеров рабочих поверхностей регламентируется техническими условиями на капитальный ремонт автомобилей.
При наличии трещин или сколов, обнаруживаемых визуально, гильзы выбраковывают. Для выявления скрытых дефектов гильзу подвергают гидравлическому испытанию под давлением 4 кГ/см2 в течение 1-2 мин. Па наружной поверхности гильзы не должны быть заметны капли воды.
Изностойкость гильзы цилиндров зависит от ее положения в блоке цилиндров, которое определяется техническим состоянием посадочных поверхностей гильзы и блока цилиндров. Дополнительные напряжения и деформации в гильзе возникают в результате ее перекоса при установке в посадочные отверстия блока цилиндров. Перекосы гильзы возможны из-за несоосности верхних и нижних посадочных поверхностей, различной глубины выточки в блоке под упорный бурт гильзы, неперпендикулярности нижней плоскости фланца к продольной оси гильзы и деформации блока цилиндров.
По данным исследований установлено, что биение наружной поверхности фланца гильзы относительно оси посадочных поясков в отдельных случаях достигает 0,09 мм (при допуске завода-изготовителя 0,03 мм) у гильз, поступающих в капитальный ремонт. Блок цилиндров обычно деформируется в результате неравномерной затяжки болтов крепления головки цилиндров, а также динамических нагрузок. Кроме того, образование дополнительных напряжений в гильзе цилиндров зависит от величины зазора в сопряжении посадочных поверхностей гильза — блок цилиндров. Поэтому при ремонте гильзы необходимо обращать внимание на размеры посадочных поверхностей и величину их соосности.
Исследованиями, проведенными на ЗИЛе, установлено, что имеется возможность восстанавливать не менее 90% гильз, поступающих на авторемонтные заводы в первый раз, а изменение размера посадочных поясков на 0,01—0,02 мм не нарушает работоспособности гильзы. Провертывание вставки гильзы в процессе расточки и хонингования не происходит, а частичное (в пределах установленного размера) ослабление посадки вставки не влияет ни на качество ремонта, ни на дальнейшую работоспособность гильзы.
Установлено, что наличие зазора между вставкой и гильзой в верхней части не является браковочным признаком при условии, если щуп шириной 10 мм и толщиной 0,03 мм входит в образовавшийся в процессе эксплуатации зазор на глубину до 1,5 мм.
Восстановление гильз требует организации специализированных участков, оснащенных необходимым оборудованием и инструментами.
При значительном коррозионном износе и деформации посадочные поверхности гильзы цилиндров восстанавливают до номинальных размеров. Изношенные посадочные поверхности предварительно шлифуют, осталивают и окончательно шлифуют до номинального размера.
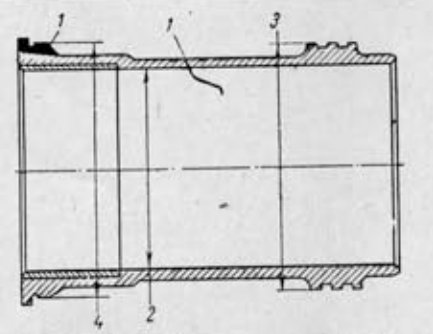
Рисунок 1.2 -– Эскиз гильзы ЗИЛ 130
2 Технические условия на дефектовку и способы определения дефектов
Материал – чугун СЧ18-36, Твердость НВ 170-229.
Основные дефекты гильзы и возможные способы их устранения приведены в карте дефектовки деталей (таблица 2.1).
Таблица 2.1 – Карта дефектов гильзы
Обозначение на эскизе |
Наименование дефектов |
Способ установления дефекта и измерительные инструменты |
Деталь: гильза цилиндра ЗИЛ |
|||
Материал: Гильзы чугун серый СЧ 18-36, ГОСТ 1412-54 |
||||||
Размеры, мм |
Рекомендации по устранению дефекта |
|||||
Номинальный |
Допустимый без ремонта |
Допустимый для ремонта |
||||
1 |
2 |
3 |
4 |
5 |
6 |
7 |
1 |
Трещины или обломы любого характера и расположения
|
Осмотр. Остукивание молотком и испытание водой под давлением 3—4 МПа |
- |
- |
- |
Браковать |
2 |
Износ или задир рабочей поверхности |
Нутромер индикаторный 100-160 мм |
ф100+0,06 |
- |
Более ф100,06 |
Постановка втулки. Железнение. Обработка под ремонтный размер. Приварка контактной ленты. Термоупруго-пластическое деформирование |
3 |
Износ верхнего посадочного пояска |
Микрометр 100-150мм. Замер в двух перпендикулярных плоско стях по максимальному и миним. диаметрам |
ф125-0,03 |
Более ф124,94 |
Менее ф124,94 |
Ремонтировать. Восстановление гальваническим натиранием, напылением, наплавкой. |
4 |
Износ нижнего посадочного пояска |
Микрометр 100-150мм. Замер в двух перпендикулярных плоско стях по максимальному и миним. диаметрам |
ф122-0,03 |
Более ф121,73 |
Менее ф121,73 |
Ремонтировать. Восстановление гальваническим натиранием, напылением, наплавкой |
3 Маршруты восстановления детали
При разработке маршрутов восстановления деталей необходимо руководствоваться следующими принципами:
- сочетание дефектов в каждом маршруте должно быть действительным и базироваться на результатах исследования закономерностей появления дефектов данной детали;
- маршрут должен предусматривать технологическую взаимосвязь сочетаний дефектов со способами восстановления;
- количество маршрутов восстановления детали должно быть минимальным;
- восстановление деталей по маршрутной технологии должно быть экономически целесообразным и учитывать технологическую необходимость и возможность восстановления отдельных поверхностей.
Согласно карте дефектации во время капитального ремонта восстанавливаются лишь износы рабочей и посадочной поверхности. Поэтому маршрут восстановления детали один.
Износ рабочей поверхности устраняется электроиндукционной наплавкой, а износ посадочной поверхности железнением с последующим шлифованием до номинального размера.
Положительными особенностями этого способа является:
а). Высокая скорость осаждения металла на поверхность;
б). Возможность ремонта деталей с износом более 0,15 мм.
Процесс нанесения покрытия включает в себя три группы операций:
подготовка деталей, нанесение покрытия, обработка покрытия детали.
Подготовка включает механическую обработку: чистовое растачивание с целью исправления геометрических параметров изношенной поверхности. Далее идёт предварительное обезжиривание с промывкой в проточной воде и анодное травление. Анодное травление способствует повышению прочности сцепления покрытий с восстанавливаемой поверхностью.
Нанесение покрытия осуществляется безванным способом в холодном электролите на асимметричном токе. Обработка детали после железнения включает: промывку деталей в проточной воде, сушку и механическую обработку.
Анализ возможных способов восстановления дефектов, выбор рациональных способов
При выборе более рационального способа восстановления детали учитывают ряд исходных данных: размеры, форму и точность изготовления детали, ее материал, термообработку, условия работы, вид и характер дефектов, производственные возможности ремонтного предприятия и другие.
Оптимальный способ восстановления выбирают, руководствуясь следующими критериями: применимости, долговечности, экономическим и технико-экономическим, рассматривая их в указанной последовательности.
Деталь относится к классу «полые цилиндры». При выборе более рационального способа восстановления детали учитывают ряд исходных данных: размеры, форму и точность изготовления детали, ее материал, термообработку, условия работы, вид и характер дефектов, производственные возможности ремонтного предприятия и другие.
Восстанавливаемая деталь по имеет следующие дефекты:
Износ рабочей поверхности
Износ верхнего посадочного пояска
Износ нижнего посадочного пояска.
Для выбора конкурентных способов восстановления используются следующие удельные показатели на 1дм2 поверхности: удельные энергозатраты W, расход материалов на восстановление единицы поверхности Q, показатель использования площади β, трудоемкость Т, себестоимость восстановления СВ, относительная долговечность α. По выбранным параметрам производится расчет интегрального показателя I, по значению которого определяется наивыгоднейший способ.
Интегральный показатель:
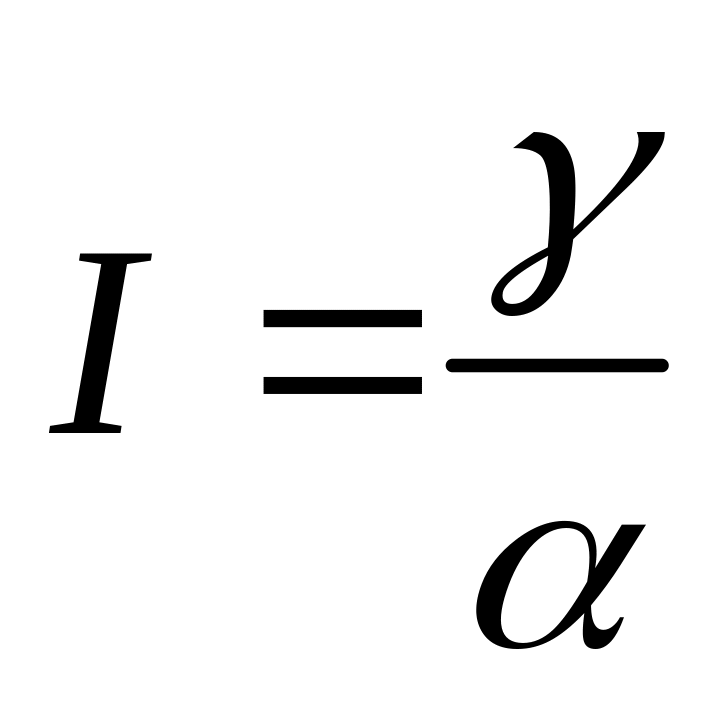 (4.1)
где γ – относительный удельный показатель способа восстановления, рассчитывается по формуле:
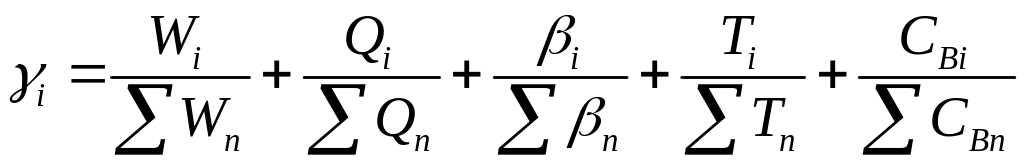 (4.2)
Таблица 4.1 – Расчет эффективности способов восстановления дефектов разработанного маршрута для дефекта износа посадочных поясков дефектовочной ведомости
Возможные способы восстановления |
Удельные показатели на 1дм2 поверхности |
Относительный удельный показатель способа, γ |
Относительная долговечность, α |
Интегральный показатель, I |
||||
W, кВт |
Q, кг |
β, м2 |
Т, чел.-ч |
СВ, у.е. |
||||
Железнение |
4,4 |
0,2 |
4,1 |
0,64 |
1,1 |
1,76 |
0,91 |
1,94 |
Напыление |
2,7 |
3,8 |
4,5 |
0,51 |
1 |
2,36 |
0,9 |
2,62 |
Вибродуговая наплавка |
1,8 |
0,1 |
3 |
0,29 |
0,5 |
2,88 |
0,98 |
2,90 |
Суммарное значение удельных показателей |
8,9 |
4,1 |
11,6 |
1,44 |
2,6 |
- |
- |
- |
Для нахождения значений I,γ выполним следующие вычисления: