Курсовая работа (т): Насос центробежный горизонтальный нефтяной секционный
потери в смазке, которая играет роль вязкопластичного тела, препятствующего перемещению элементов подшипника;
потери на рабочих поверхностях сепаратора, возникающие в результате трения его о направляющие борта колец и трения тел качения о стенки гнёзд сепаратора;
потери, возникающие при качении шариков (или роликов) по беговым дорожкам колец подшипников.
Суммарный эффект от действия приведённых выше составляющих принято оценивать моментом трения подшипника, т.е. тем вращающим моментом, который необходимо приложить к кольцу подшипника, чтобы при заданных условиях работы привести его в равномерное вращательное движение с заданной скоростью.
Тела качения и кольца подшипников обычно изготавливаются из сталей марок ШХ15, ШХ15СГ, ШХ20СГ, 18ХГТ, 20ХН4А, а в случае необходимости в соответствии с условиями эксплуатации подшипников - из коррозионно-стойких, жаропрочных и других сталей. Крупногабаритные опоры качения изготовляются из цементируемой хромоникелевой стали. Детали подшипников, предназначенных для работы при высокой температуре, с целью стабилизации их размеров подвергаются высокому отпуску.
Штампованные стальные сепараторы изготавливают из стальной холоднокатанной ленты или листовой углеродистой высококачественной стали. Для массивных сепараторов используют латунь, бронзу, алюминиевые сплавы, магниевый чугун, текстолит, пластмассы.
Пластмассы при правильном учёте их особенностей в некоторых случаях могут успешно конкурировать с металлом и как материал для колец подшипников, и как материал для тел качения. При ограниченных относительно кратковременных нагрузках пластмассы ведут себя как упругий материал, хорошо воспринимают ударные нагрузки, устойчивы к агрессивным средам. Так как эти материалы имеют меньшую, чем металлы, прочность и твёрдость, то они образуют большую площадку контакта и
соответственно лучшие условия смазывания, менее чувствительны к погрешностям форм поверхностей качения, в значительной мере являются виброгасителем и звукоизолятором. Вместе с тем они уступают металлам по величине коэффициента трения и менее термостойки.
Подшипники смазывают минеральными маслами, а также пластичными и сухими смазочными материалами.
Минеральные масла стабильнее пластичных смазок, применяются для смазывания подшипников, работающих с высокими частотами вращения, могут длительное время работать при высоких температурах не теряя смазывающих свойств. Масла применяются и при низких температурах, без существенного загустевания и увеличения потерь на трение. Они обеспечивают возможность полной смены смазки без разборки узла. Применение циркуляционной системы обеспечивает отвод тепла и удаление продуктов износа. Недостатком является необходимость уплотнений, усложняющих конструкцию и увеличивающих потери на трение. Способы подачи жидкой смазки: масляная ванна, с помощью фитилей, разбрызгиванием, распылением, с помощью винтовых канавок, конических насадок, дозирующих маслёнок.
Пластичные смазочные материалы содержат жидкие масла и твёрдые загустители, они менее склонны к вытеканию (благодаря чему упрощается уплотнение) и не требуют замены в течение длительного срока эксплуатации. Характеризуются повышенным внутренним трением в сравнении с жидкими смазками и большей склонностью к температурным изменениям (чрезмерное разжижение или загустение).
Твёрдые смазки используются в условиях воздействия высокого вакуума, интенсивного ионизирующего излучения, высоких и сверхнизких температур, газовых и агрессивных сред. Основными твёрдосмазочными материалами являются дисульфид молибдена, фторопласт, графит, применяются композиции на их основе. Используются также мягкие
металлы: окись свинца, никель, кобальт, индий,
золото, серебро, наносимые тонким слоем на смазываемый материал. При
использовании твёрдосмазочных материалов перед установкой подшипников
необходима их обкатка с последующим удалением продуктов износа.
5. Проверочные расчеты температурного режима
подшипников качения
Влияние температурного режима для работы подшипников качения очень значимо. Если при нормальных условиях работы причина потери работоспособности подшипника качения является усталостные повреждения, то при критических режимах нагрузки и скорости будет наблюдаться рост температуры, приводящей к разрушению смазочных пленок. Интенсивность разрушения данных пленок зависит от тангенциальных усилий, действующих на площадке контакта. К таким усилиям относятся силы трения, возникающие при проскальзывании роликов по дорожкам качения колец. С ростом сил трения или с повышением скорости скольжения на контакте начинает увеличиваться мощность трения, что приводит к интенсивному тепловыделению и росту температуры на поверхности трения. При нагреве происходит снижение твердости поверхностного слоя и его пластическая деформация. Эти процессы приводят к разрушению и удалению смазочных пленок, которые образовываются в процессе работы на трущихся поверхностях за счет адгезионных сил. Поскольку результатом роста сил трения является повышение рабочей температуры подшипника качения, это приводит к снижению вязкости смазочного материала, уменьшению толщины смазочной пленки, а в случае недостаточного смазывания или его отсутствия и к возможному схватыванию поверхностей.
В соответствии с установившейся практикой проектирования и эксплуатации машин тип подшипника выбирают по следующим рекомендациям. При очень высокой частоте вращения вала (n> 1500 об/мин) применяют шариковые радиально упорные. Для опор вала применяют роликовые подшипники средней серии.
При установке вала на шариковых радиальных упорных подшипниках осевые силы Ra, нагружающие подшипник находят с учетом осевых составляющихRs, от действия радиальных нагрузок Rr.
Для шариковых радиальных-упорных подшипников с
углом контакта α<18º
Rs =e´ Rr (9)
В этих подшипниках действительный угол контакта
отличается от начального и зависит от Rr, Ra и Сor. Поэтому коэффициент e´
принимают
по графику (Рисунок 6) в зависимости отношения Rr/ Сor.
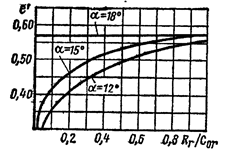
Рисунок 6- График зависимости отношения Rr/ Сor.
Для нормальной работы радиально- упорных
подшипников необходимо, чтобы в каждой опоре осевая сила, нагружающая
подшипник, была бы не меньше осевой составляющей от действия радиальных
нагрузок, т.е.
Rα1 ≥ Rs1 и R
α2
≥ R α2
Подбор подшипников производят для обоих опор вала. В некоторых изделиях, например в редукторах для обеих опор применяют подшипники одного типа и одного размера. Тогда подбор производят по более нагруженной опоре иногда из соотношения радиальных и осевых нагрузок нельзя заранее с уверенностью сказать, какая опора более нагружена. Тогда расчет ведут параллельно ля обоих опор до получения эквивалентных
динамических нагрузок RE1 и RE2, по которым определяют более нагруженную опору. Исходными данными для подбора подшипников служат: реакции опор и осевые силы, нагружающие подшипники, внешняя осевая сила, диаметры посадочных поверхностей вала, которые берут из компоновочной схемы, условия работы подшипников и ожидаемая их перегрузка, частота вращения, требуемый ресурс подшипников в часах.
Подбор подшипников качения производят в такой последовательности.
Предварительно назначают тип подшипника
Для выбранного подшипника выписывают следующие данные:
а) для шариковых радиально-упорных с углом контакта α≥ 18°
Определяют осевые составляющие Rs и осевые Rа
Для шариковых радиально-упорных с углом контакта α< 18° в
зависимости от отношения Rr/ Сor находят значения Х,Y и е
Сравнивают отношение Ra/VRт коэффициентом е и окончательно
принимают значения коэффициентов Х и Т.
При Ra/VRт ≤ е принимают
При Ra/VRт >е для подшипников шариковых радиальных и радиально-упорных окончательно принимают записанные ранее значения коэффициентов Х и Y.
Вычисляют эквивалентную динамическую нагрузку
RE=(V·X·Rr+Y·Ra) ·Kб ·Kт (10)
Рекомендуемые значения ресурсов подшипников различных машин,
значения коэффициентов безопасности Kб и температурного коэффициента KТ принимают:б =2….2,5Т=1…1,05
Определяют требуемую динамическую
грузоподъемность подшипника
Стр=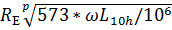 (11)
где ω - угловая скорость вала; L10h -требуемый ресурс, ч.
Для подшипников шариковых p=3
Оценивают пригодность намеченного типоразмера подшипника по
условию
Стр ≤ С,
где С - динамическая грузоподъемность
подшипника, записанная на втором этапе подбора (радиальная Сr или осевая Сa).
7. Торцевое уплотнение нефтяного насоса
НПС120/65-750
.1 Назначение
На насосе НПС 120/65-750 установлено двойное
торцевое уплотнение типа ДТ 90 КР, в замен одинарного торцового уплотнения ТВС
90 КР. Модернизация проведена из-за частых пропусков и поломок. Дальнейшее использование
данного типа уплотнения стало не эффективно по техническим и экономическим
соображениям.
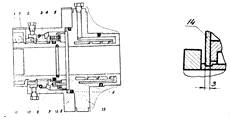
- кольцо клеммовое ; 2 - винт; 3- неподвижная втулка; 4- вращающаяся втулка; 5- пружина; 6-уплотнительное кольцо; 7 - ограждение; 8- корпус; 9- штифты; 10 -втулка; 11 - гильза; 12- импиллер; 13- холодильник;14-скоба монтажная.
Рисунок 7- Торцовое уплотнение типа ТВС
Торцевое уплотнение указанного типа предназначена, для герметизации валов центробежных нефтяных насосов, перекачивающих нефть, нефтепродукты, сжиженные газы, органические растворители, а также другие жидкости, сходные с указанными по химико-физических свойствам, и не оказывающих разрушающего действия на детали уплотнения.
Перекачиваемая жидкость не должна содержать твердых взвешенных частиц в количестве более 0,2 % по массе и размером более 0,2 мм.
.2 Технические данные
Основные технические данные торцевых уплотнений
указанны в таблице 8.1.
Таблица 8.1- Технические данные торцевого уплотнения
|
Тип уплотнений |
Наименование |
Перекачиваемая жидкость |
Интервал температур °С |
Давление в камере уплотнения кгс/см2 |
Частота вращения вала об/мин |
|||
|
|
|
|
|
Исполнение |
|
|||
|
|
|
|
|
- |
I |
II |
|
|
|
ДТ |
Торцевое двойное |
Нефтепродукты и нефтехимические жидкости, сжиженные газы и жидкости, содержащие сжиженные газы |
от - 80 до + 400 |
до 15 |
- |
- |
до 3500 |
|
Торцевые уплотнения типа ДТ по материалам основных деталей, изготавливаются в четырех вариантах в зависимости от свойств перекачиваемых нефтепродуктов:
исполнение “C” - для некоррозионных нефтепродуктов, не являющихся растворителями маслобензостойких резин;
исполнение “Р” - для некоррозионных нефтепродуктов- растворителей, маслобензостойких резин;
исполнение “К” - для коррозионных нефтепродуктов, не являющихся растворителями маслобензостойких резин;
исполнение “КР” - для коррозионных
нефтепродуктов -растворителей маслобензостойких резин;
7.3Устройство торцового уплотнения
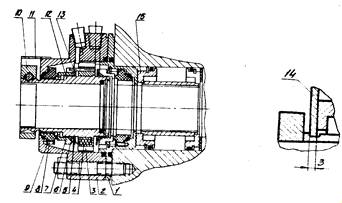
-переходник; 2-корпус; 3-импиллер; 4-пружины; 5- кольцо подвижное; 6-кольцо коническое; 7-вращающаячя втулка; 8- неподвижная втулка; 9- винт; 10 - кольцо клеммовое; 11-ограждение;12-гильза;12-гильза;13- штифты;14-скоба монтажная.
Рисунок 8- Торцевое уплотнение типа ДТ
Вращающаяся втулка пары трения устанавливается на гильзе, надеваемой на вал насоса и вращается с такой же угловой скоростью, что и вал.
Крутящий момент от гильзы передается к вращающейся втулке с помощью двух штифтов.
Неподвижная втулка устанавливается в корпусе /обойме/ и удерживается от проворота штифтом.
В процессе работы под действием
гидростатического давления уплотняемой жидкости одна из втулок пары трения
плотно прилегает к другой втулке и тем самым создает надежную герметизацию
внутри полости насоса.
7.4 Порядок установки и подготовка к работе
торцевого уплотнения
Отработать на насосе, предназначенном для установки уплотнения, в начале с применением сальниковых набивок, в течение пускового периода для полной очистки системы от загрязнения.
Смазать внутреннюю поверхность вала в месте установки уплотнения графитной смазкой.
Обезжирить и тщательно протереть поверхности клеммового кольца и вала насоса в месте их сопряжения во избежание проскальзывания.
После окончательной установки подшипников и фиксирования роторанасоса в осевом направлении закрепить уплотнение на торцовой поверхности сальниковой камеры, выдерживая равномерный зазор между лабиринтной втулкой (корпусом) и гильзой.
Закрепить на валу насоса клеммовое кольцо затяжкой винта. Усилие затяжки ключем не должно превышать 30 кгс/м.
Снять монтажную скобу и поставить ограждение.
Установить штуцера, произвести обвязку трубопроводами в соответствии с прилагаемой схемой.
Для уплотнения типа ДТ 90 КР перед заполнением насоса перекачиваемой жидкостью подать воду в холодильник.
Заполнить насос перекачиваемой жидкостью.
Проверить осевой зазор между канавкой гильзы и корпусом. Величина зазора 3 мм (рисунок 8).
Провернуть вал насоса несколько раз вручную.
Запустить насос при условии отсутствия утечки
через уплотнение.
7.5 Эксплуатация торцового уплотнения
Для насосов, установленных вне помещений в зимнее время в качестве охлаждающей жидкости предусматриваются не замерзающие жидкости (керосин, антифриз и др.).
Трубопроводы отвода утечки должны соединятся с безнапорной емкостью с соблюдением правил техники безопасности и действующих противопожарных инструкций.
В торцовых уплотнениях типа ДТ в камере уплотнения циркулирует уплотняющая нейтральная жидкость (масло индустриальное 20, трубинное 22, трансформаторное или другие с вязкостью при 50° С 10-30 сст/2-4,5Е/ под давлением, на 0,5-1,5 кгс/см2 превышающем давление перекачиваемой жидкости перед уплотнением).
С помощью уплотняющей жидкости создается гидравлический затвор и осуществляется охлаждение трущихся пар.
Необходимо периодически удалять накипь из
холодильника уплотнения типа ДТ.
.6 Характерные неисправности и методы их
устранения
Таблица 8.2- Характерные неисправности и методы их устранения
|
Наименование неисправности, внешнее проявление и дополнительные признаки |
Вторичная причина |
Метод устранения |
Примечание |
|
|
1 |
2 |
3 |
4 |
|
|
1.Повышенная утечка нефтепродукта. |
Проверить систему циркуляции жидкости и охлаждения. Установить фильтр. Притереть рабочие поверхности втулок или заменить их новыми. Заменить резиновые кольца. Устранить посторонний предмет Заменить кольца новыми. Установить не подвижную втулку в корпус так, чтобы в её паз вошел штифт. Заменить неподвижную втулку. Заменить пружины. |
|
||
|
2. Чрезмерный нагрев |
1. Выход из строя системы охлаждения и циркуляции. 2. Клеммовое кольцо недостаточно надежно закреплено на валу. 3. Нарушен зазор между корпусом и канавкой на гильзе. |
Обеспечить исправную работу указанных систем. Прочно закрепить клеммовое кольцо на валу насоса, начисто протерев сопрягаемые поверхности. Обеспечить требуемый зазор. |
|
|