Курсовая работа (т): Насос центробежный горизонтальный нефтяной секционный
Машинист должен каждые два часа заносить в журнал работы агрегата показания амперметра, вольтметра, счетчиков расхода электроэнергии, манометров и расходомеров. Перед пуском насоса в работу он должен проверить, заполнен ли перекачиваемой средой корпус насоса и всасывающий трубопровод: если насос установлен под залив - по показаниям манометра, установленного на всасывающем трубопроводе, или открытием трехходового крана у манометра;
В распоряжении обслуживающего персонала должны быть технические правила пуска, эксплуатации, остановки и снятия характеристик насосов. Перед эксплуатацией технологического насоса следует в первую очередь проверить возможность пуска насоса при открытой напорной задвижке на получающуюся при этом перегрузку электродвигателей насосов и возникающий в сети гидравлический удар.
При пуске насоса после включения двигателя следует открыть кран у
манометра. Когда насос разовьет полную частоту вращения и манометр
покажет соответствующий напор и постепенно открывать задвижку на напорном трубопроводе до полного открытия. Во избежание нагревания жидкости работа насоса при закрытой задвижке не должна продолжаться более 2-3 мин. При необходимости охлаждения подшипников следует пустить воду, открыв вентили на подводящих трубах. Для остановки насоса необходимо медленно закрыть задвижку на напорном трубопроводе, выключить двигатель и закрыть краны у манометра и на трубах, подводящих воду для охлаждения подшипников.
Машинист обязан знать, какие могут быть неполадки в центробежных и в скважинных насосах. В процессе работы агрегата машинист должен: заносить в журнал сведения о замеченных неисправностях и отмечать время пуска и остановки насоса; следить, чтобы температура в подшипниках не превышала температуру в машинном зале более чем на 60°; поддерживать уровень масла в подшипниках на требуемом уровне по маслоуказателю;
Грузоподъемные механизмы, установленные на установках, должны эксплуатироваться согласно «Правилам устройства, и эксплуатации подъемных механизмов».
При эксплуатации насосных станций следует
обращать особое внимание на экономное расходование электроэнергии, для чего
необходимо установить график работы насосов (с учетом их работы в оптимальном
режиме), не допускать работы насосных агрегатов с прикрытыми задвижками и
организовать тщательный учет расхода электроэнергии и подачи
2.1 Анализ отказов и других технических проблем, выявленных в процессе эксплуатации (обслуживании, ремонте)
центробежный насос сборочный
Таблица 3.1- Характерные неисправности и методы их устранения
|
Наименование неисправностей, внешнее проявление и дополнительные признаки |
Вероятная причина |
Метод устранения |
Примечание |
|
1 |
2 |
3 |
4 |
|
Двигатель не включается в работу |
Низкое напряжение в сети. Выход из строя предохранителей. Повреждение кабеля или нарушена соединение его с двигателем |
Привести оборудование в порядок |
|
|
Насос не подает жидкость |
Недостаточное заполнение насоса перекачивающей жидкостью. Наличие воздуха или газов во всасывающем трубопроводе или корпусе насоса. Подсос воздуха через неплотности во всасывающем трубопроводе или узле уплотнения вала. Неправильное направление вращение вала. Двигатель не развивает необходимой частоты вращения. |
Залить насос полностью. Удалить воздух и газы, и полностью залить насос. Уплотнить фланцевые соединения трубопровода. Обеспечить герметичность в местах выхода вала из корпуса насоса Обеспечить нормальную работу двигателя. Обеспечить требуемое направление вращения двигателя |
|
|
|
Высота всасывания больше или подпор меньше допустимых величин Требуемый напор (сопротивление системы) превышает создаваемый насосом напор Закупорка каналов рабочего колеса и корпуса, засорение сетки фильтра на всасывающем трубопроводе |
Проверить потери на сопротивление во всасывающем трубопроводе и уровень жидкости в емкости. Привести в соответствие с проектными величинами. Проверить технологическую схему и соответствие параметров насоса технологическому режиму Очистить каналы и фильтр |
|
|
Насос не создает требуемого напора |
Неправильное направление вращения вала. Двигатель не развивает необходимой частоты вращения Наличие воздуха или газа в перекачиваемом продукте |
Проверить двигатель Обеспечить герметичность фланцевого разъема всасывающего трубопровода и узлов уплотнения |
|
|
Вибрация и шум при работе |
Явление кавитации |
|
|
|
|
Нарушение центровки валов насоса и двигателя Износ подшипников, прогиб вала, повреждение вращающихся деталей Недостаточная прочность фундамента Недостаточная затяжка фундаментных болтов и ослаблены крепления основных трубопроводов Плохая балансировка ротора рабочего колеса Подача насоса ниже минимально допустимой, т.е. ниже 10% от оптимальной подачи |
Оцентрировать агрегат Заменить поврежденные детали Изменить конфигурацию или объем фундамента Подтянуть гайки соответствующих болтов и шпилек Заново отбалансировать ротор Увеличить подачу |
|
|
Чрезмерный нагрев подшипников или быстрый выход их из строя |
Увеличения осевого усилия вследствии возросшего давления на всасывании Нарушение центровки агрегата черезмерная затяжка радиально-упорных шарикоподшипников |
Снизить давление на всасывании до величины, предусмотренный проектом Сентрировать агрегат Ослабить затяжку установкой прокладок или подшлифовкой деталей подшипникового узла |
|
|
|
Недостаточное количество масла или отсутствие его Недостаточное охлаждение Сорт масла не соответствует рекомендуемому |
Залить масло Увеличить подачу воды в камеру охлаждения корпуса подшипника Залить масло рекомендуемой марки |
|
|
Черезмерный нагрев сальниковых уплотнений вала |
Давление жидкости перед уплотнением выше допустимого Чрезмерная затяжка сальниковой набивки Недостаточное охлаждение набивки Трение втулки о вал |
Снизить давление во всасывающем патрубке насоса до проектной величины Ослабить затяжку набивки Увеличить подачу воды в камеру охлаждения сальниковой камеры Устранить причину трения |
|
|
Утечка перекачиваемой жидкости через сальниковые уплотнения вала |
Износ сальниковой набивки Давление затворной жидкости ниже требуемого Биение выше допустимого Поверхность защитной гильзы недостаточно чистая |
Заменить набивку Повысить давление затворной жидкости, настроив соответственно регулятор давления Устранить биение Прошлифовать гильзу |
|
Примечание. Кроме перечисленных выше возможных
неисправностей причиной неудовлетворительной работы насосов может быть
некачественной сборке: отсутствие смазочного и уплотнительных колец, шпонок и
прочее.
.2Монтаж (сборка-разборка, регулировка)
Сборка-разборка, регулировка
Монтаж насосного агрегата выполняют в соответствии с проектной документацией и установочными чертежами завода-изготовителя.
Монтаж насосного агрегата начинается после окончания строительства помещений, фундаментов, каналов, полов и работ по монтажу основных технологических трубопроводов и грузоподъемных механизмов. Место установки насосного агрегата в помещении должно быть удобным для обслуживания при эксплуатации и ремонте соответствовать строительным нормам и требованиям по технике безопасности.
Пространство над агрегатом должно быть свободным и использоваться при монтаже и ремонте грузоподъемными механизмами.
При монтаже насосов предназначенных для работы вне помещения, необходимо выполнять ОСТ 26-1141-74. «Насосы. Основные требования к установке и эксплуатации вне помещений на химических, нефтехимических и нефтеперерабатывающих производствах»
Всасывающий и нагнетательный трубопроводы должны иметь самостоятельные опоры, исключающие передачу на насос дополнительных усилий от веса трубопровода.
Допускаются:
1) окончательные усилия на растяжение, сжатие и срез не более 300кг;
) усилия, вызывающие моменты величиной не более 150кг в каждой на трех взаимно перпендикулярных плоскостях, проходящих через центр тяжести насоса;
) усилия, вызывающие дополнительный перекос и параллельное смещение осей валов насоса и электродвигателя. При этом общий перекос и смещение осей не должны превышать величины 0,2 мм.
На трубопроводах, предназначенных для перекачки горячих нефтепродуктов, должны быть предусмотрены конденсаторы.
Для уменьшения потерь давления, трубопроводы должны монтироваться с минимальным количеством переходов и колен. Колена должны иметь возможно больший радиус сгиба.
Для обеспечения без кавитационной работы всасывающий трубопровод должен быть коротким и прямым без местных подъемов и спусков с постоянным наклоном (8-10 мм на 1м длины) в сторону насоса, что обеспечивает свободный выход из него воздуха.
Конические переходы должны быть на горизонтальных участках эксцентричные, на вертикальных - концентрические.
На всасывающей линии следует установить фильтр,
свободный срез которого должен быть в 3-4 раза больше среза всасывающего
патрубка.
Соединения технологических трубопроводов и насоса - фланцев.
Фланцы трубопроводов должны размещаться параллельно фланцам насоса (допускается непараллельность не более 0,1 мм), а отверстия совпадать.
Запрещается удалять перекос фланцев подтяжкой шпилек или путем установки косых прокладок.
Проводить сварку трубопровода с фланцем, закрепленным на фланце насоса, не рекомендуется из-за вероятного попадания сварного шлака в насос. После окончания сварных работ, трубопроводы следует промыть, продуть от наплывов сварного металла, ржавчины и грязи.
Между фланцами насоса и подсоединяемых
трубопроводов установить спирально-навитые прокладки, входящие в комплект
поставки насоса.
На технологических трубопроводах на расстоянии одного двух диаметров
трубопровода от фланцев насоса должны быть установлены штуцера для присоединения
манометра и мановакуумметра, необходимых для контроля параметров работы насоса.
Байпасы (обводные трубопроводы) устанавливаются в случаях:
а) долговременной работы насоса с нулевою или
близкой к нулю производительностью;
б) необходимостью прогрева насоса перед запуском;
в) в ряде других случаев, определяемых требованиями технологического режима.
К месту установки агрегата должны быть подведены вода для охлаждения его узлов, а при эксплуатации насоса с двойным торцовым уплотнением вала или сальниковой набивки - затворная жидкость. Имеет соответствующую дренажную линию, для освобождения насоса от перекачиваемой жидкости перед ревизией и ремонтом.
Фундаментные болты рекомендуется помещать в трубки с диаметром, превышающим диаметр болта в 3-4 раза.
Перед монтажом агрегата необходимо проверить состояние отверстий для подвода и отвода охлаждающей и затворной жидкости, следует убедиться, что ротор насоса свободно вращается от руки.
Перед началом монтажа нужно очистить фундамент от строительного мусора, грязи и пыли. Уложить опорные пластины в соответствии с размещением установочных винтов на фундаментной плите и установить агрегат на полностью застывшую фундаментную основу. При этом концы всех установочных винтов должны на 1-2 нитки резьбы выступать за опорную поверхность фундаментной плиты, места под опорными пластинами должны быть подрубленные. Перед тем как опустить агрегат на место и отверстия фундаментной плиты необходимо вставить фундаментные болты.
Положение агрегата на месте установки определяется проектом. Допустимое отклонение в плане относительно установочных осей не более 3мм.
Положение агрегата по высоте относительно репера или пола помещения отрегулировать установочными винтами. Допустимое отклонение по сравнению с проектным не более 5мм.
Положение в горизонтальной плоскости, поперечному и продольному направлениях проверить с помощью брускового уровня, установленного на контрольной поверхности рамы допустимое отклонение не более 0,2 мм на 1м длины.
После выверки положения агрегата провести бетонирование фундаментных болтов и плиты.
Предварительно установочные винты обернуть толем, или смазать тонким слоем густой смазки. Обеспечить проникание бетона под всю поверхность с тем, чтобы не оставалось пустот и раковин во всей плоскости фундаментной плиты. При этом фундамент должен образовывать примерно в 25мм над нижней кромкой плиты.
Окончательная затяжка гаек фундаментных болтов должна выполняться после достижения бетонной подливкой прочности не менее (120кг/см2), но не ранее, чем через семь суток после заливки.
После затвердевания фундамента подсоединить
всасывающий и нагнетательный трубопроводы и трубопроводы подвода воды и
затворной жидкости до вспомогательных трубопроводов, проверить направление
вращения двигателя, провести центровку валов насоса и двигателя.
Центровка валов выполняется изменением положения двигателя. Положение по высоте
регулируется подборкой сменных прокладок, устанавливаемых под опорными лапами,
а в горизонтальной плоскости смещением двигателя по привалочным поверхностям
фундаментной плиты.
Проверку центровки проводит с помощью
специальных скоб с индикаторами часового типа (Рисунок 5). Скобы с жесткими
кронштейнами устанавливаются и надежно закрепляются на полумуфтах валов насоса
и двигателя.
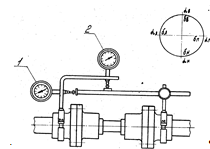
-индикатор для замера торцевых биений;
- индикатор для замера радиальных биений
Рисунок 5- Способ проверки центровки валов:
Приняв вертикальное положение скоб за нулевое, и установив при этом положении стрелки индикаторов на нуле, поворачивают валы насоса и двигателя совместно со скобами последовательно в положение 90, 180, 270º и записывают показания индикаторов в каждом положении.
После центровки валов установить ограждение
муфты и приборы контроля и защиты.
.3 Техническое обслуживание
Во время работы электронасосного агрегата необходимо следить за показаниями контрольно- измерительных приборов и не допустить длительной работы при нулевой или близкой к нулю подаче, а также работы двигателя с перегрузкой.
Не допускать работу при давлении во всасывающем трубопроводе ниже предусмотренного проектом.
Следить за уровнем масла в картерах подшипниковых узлов.
Периодически проверять температуру подшипников, торцевых и сальниковых уплотнений, насоса и следить за поступлением достаточного количества охлаждающей воды. Расход затворной жидкости для узлов уплотнений вала и воды для охлаждения всех узлов насоса принимать в соответствии с ориентировочными данными, приведенными в Принципиальных схемах вспомогательных трубопроводов СтТр-69.
Установившаяся температура подшипников и уплотнений не должна превышать 60º С.
Через каждые 2000-3000 часов работы слить масло, тщательно промыть камеру подшипников, залить свежее масло. У новых или отремонтированных насосов слив масла, или залив масла произвести после первых 24 часов работы.
Через каждые 4000-5000 часов работы:
а) проверить защитной гильзы и подшипников, в случае необходимости заменить новыми.
Применение реставрированных подшипников на 3000 об/мин категорически запрещается;
б) сменить масло в зубчатой муфте.
Через каждые 9000-10000 часов работы полностью разобрать насос, проверить износ, коррозию и эрозию деталей и заменить изношенные детали.
Проверить состояние прокладок и в случае необходимости заменить их.
Если технологической схемой предусмотрено использование двух агрегатов (рабочего и резервного) следует:
а) резервный насос держать залитым перекачиваемой жидкостью, а задвижку на всасывающем трубопроводе полностью открытой;
б) время работы за цикл равномерно распределять на оба насосных агрегата или обеспечить включения в работу резервного не менее трёх раз за межремонтный пробег установки.
При эксплуатации насосов с торцевыми уплотнениями валов соблюдать требования инструкций по монтажу и эксплуатации торцевых уплотнений для центробежных нефтяных насосов.
Следить за тем, чтобы шум и вибрация агрегата не
превышали допустимого предела.
3. Анализ ремонтопригодности насоса
Обеспечение ремонтопригодности насоса имеет целью снижение затрат времени, труда и средств на их ТО и ремонт и повышение, на этой основе, эффективности их использования в процессе эксплуатации, в процессе их проектирования и модификации осуществляется путем отработки их конструкций как объектов ТО и ремонта с учетом других свойств, определяемых показателями качества.
Отработка насоса на ремонтопригодность предполагает:
снижение потребности в ТО и ремонте, т.е. необходимости операций ТО и ремонта и частоты их выполнения;
повышение технологичности изделий при ТО и ремонтной технологичности (далее по тексту - технологичности при ТО и ремонте);
ограничение требований к квалификации персонала, осуществляющего ТО и (или) ремонт изделий.
Снижение потребности изделий в ТО и ремонте достигается использованием при их разработке деталей и сборочных единиц с высокими показателями долговечности, безотказности и сохраняемости, что приводит к сокращению количества, объема и частоты выполнения операций ТО и ремонта.
Повышение технологичности изделий при ТО и ремонте достигается:
повышением контролепригодности, доступности, легкосъемности, взаимозаменяемости, монтажепригодности и восстанавливаемости изделий, унификации и стандартизации сборочных единиц и деталей;
ограничением числа и номенклатуры материалов,
инструмента, вспомогательного оборудования и приспособлений, необходимых для ТО
и ремонта.
4. Триботехнический анализ работы подшипников
качения
Подшипник качения является стандартным узлом трения, применяемым во многих агрегатах транспортных средств. Это обуславливается высокой универсальностью данного сопряжения, способностью воспринимать значительные осевые и радиальные нагрузки при высоких скоростях вращения, низкими энергетическими потерями при его работе. Потери энергии при качении деталей обычно гораздо меньше потерь при их скольжении друг по другу (коэффициент трения качения находится в пределах 0,0001 - 0,001).
Основным видом изнашивания подшипников качения, как правило, является контактное разрушение - образование на рабочих поверхностях выкрашивания (питтинга) в виде отдельных выемок.
Выкрашивание материала возникает в результате накопления в нём усталостных повреждений под воздействием повторных микропластических сдвигов в наиболее невыгодно ориентированных и поэтому перенапряжённых зонах материала, а также вследствие концентрации напряжений у поверхностных неровностей и внутренних пороков материала.
На интенсивность и направление развития трещин влияют касательные силы на контакте. Большое значение имеет величина коэффициента трения данной пары металлов, шероховатость их поверхностей, твёрдость, а также вид смазки и тип смазочного материала.
Потери энергии в подшипнике складываются из следующих составляющих:
потери на трение элементов подшипника в окружающей среде (эти потери возрастают в высокоскоростных подшипниках и в особенности в подшипниках, работающих в жидких средах);