Материал: Курсовая работа по дисциплине «Планирование деятельности малого предприятия». учебное пособие. Каруна С.Н., Волкова С.А
Примечание: графа 2 и 3 графа 3 заполняются на основе исходных данных (приложение 10); графа 4 также заполняется на основе исходных данных; коэффициент приведения (графа 5) определяется по формуле:
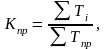 (33)
где
 -
суммарная трудоемкость i-го изделия;
 -
суммарная трудоемкость изделия-представителя.
Изделие представитель – исходные данные
приложение 9.
Количество изделий в приведенных единицах (графа 6) определяется путем умножения коэффициента приведения (графа 5) на количество по программе (графа 2).
Определим среднюю трудоемкость в приведенных единицах по группам изделий путем деления суммарной трудоемкости по группе на количество изделий в приведенных единицах по группе. Определим средний коэффициент загрузки оборудования в механическом цехе.
Таблица 4.8
Расчет среднего коэффициента загрузки оборудования
Наименование оборудования |
Количество оборудования, шт. |
Эффективный фонд рабочего времени оборудования, ч. |
Общий годовой фонд времени, ч. |
1 |
2 |
3 |
4 |
1 |
|
|
|
2 |
|
|
|
3 |
|
|
|
4 |
|
|
|
5 |
|
|
|
6 |
|
|
|
7 |
|
|
|
8 |
|
|
|
9 |
|
|
|
10 |
|
|
|
11 |
|
|
|
12 |
|
|
|
13 |
|
|
|
Итого |
|
|
|
Примечание: количество оборудования (графа 2) – исходные данные; эффективный фонд рабочего времени оборудования (графа 3) – таблица 4.5 п.4 по расчетам. Общий годовой фонд времени работы оборудования (графа 4) определяется путем умножения количества оборудования на эффективный фонд времени.
Средний коэффициент загрузки оборудования представляет собой отношение суммарной трудоемкости по программе к общему фонду рабочего времени оборудования:
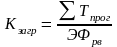 (34)
Скорректировать количество оборудования фактически установленного в ведущем механическом цехе предприятия на средний коэффициент загрузки.
Таблица 4.9
Обоснование планового объема производства продукции
в натуральном измерении
Наименование изделия |
Марка изделия |
Рыночная потребность, шт. |
Количество оборудования, шт. |
План по объему производства изделий, шт. |
Объем производства, % от рыночной потребности |
||
по рыноч-ной потребности |
принято в плане |
||||||
1 |
2 |
3 |
4 |
5 |
6 |
7 |
|
А |
С1 |
|
|
|
|
|
|
|
С2 |
|
|
|
|
|
|
|
С3 |
|
|
|
|
|
|
Б |
К1 |
|
|
|
|
|
|
|
К2 |
|
|
|
|
|
|
|
К3 |
|
|
|
|
|
|
В |
Л1 |
|
|
|
|
|
|
|
Л2 |
|
|
|
|
|
|
|
Л3 |
|
|
|
|
|
|
Г |
Д1 |
|
|
|
|
|
|
|
Д2 |
|
|
|
|
|
|
|
Д3 |
|
|
|
|
|
|
Итого |
- |
|
|
|
|
|
|
Примечание. Рыночная потребность (графа 3) –приложение 3. Количество оборудования по рыночной потребности (графа 4) – табл. 4.6 графа 7 по расчету. План по объему производства изделий (графа 6) определяется путем выражения рыночной потребности из формулы (5); итого графы 5 – скорректированное значение оборудования фактически установленного на предприятии на коэффициент загрузки оборудования; подстрочные значения в графе 5 определяются как отношение произведения подстрочных значений по графе 4 и итого колонки 5 на итого колонки 4.
4.2.2. Расчет численности промышленно-производственного персонала
1. Определим трудоемкость производственной программы.
Таблица 4.10
Трудоемкость производственной программы
Наименование изделия |
Марка изделия |
План по объему производства изделий, шт. |
Трудоемкость изделия, н-ч. |
Трудоемкость производственной программы, н-ч, гр.3*гр.4 |
1 |
2 |
3 |
4 |
5 |
А |
С1 |
|
|
|
|
С2 |
|
|
|
|
С3 |
|
|
|
Б |
К1 |
|
|
|
|
К2 |
|
|
|
|
К3 |
|
|
|
В |
Л1 |
|
|
|
|
Л2 |
|
|
|
|
Л3 |
|
|
|
Г |
Д1 |
|
|
|
|
Д2 |
|
|
|
|
Д3 |
|
|
|
Итого |
- |
|
|
|
Примечание: графа 3 заполняется на основе данных графы 6 табл. 4.9; графа 4 – трудоемкость изделия – из исходных данных (приложение 3).
2. Рассчитаем численность основных производственных рабочих на основе расчета эффективного фонда времени одного работающего.
Таблица 4.11
Расчет эффективного фонда времени одного работающего
Состав рабочего времени |
Дни |
Часы |
1 |
2 |
3 |
1. Календарные дни |
|
|
2. Выходные, в т.ч. праздники |
|
|
3. Предпраздничные часы |
|
|
4. Номинальный фонд рабочего времени |
|
|
5. Целосменные потери рабочего времени |
|
|
6. Внутренние потери рабочего времени |
|
|
7. Эффективный фонд времени работы одного рабочего |
|
|
Примечание. Пункт 1 – 2 – исходные данные табл. 4.5, приложение 9,12. Номинальный фонд рабочего времени представляет собой разницу между количеством календарных дней и количеством нерабочих дней. Эффективный (полезный) фонд рабочего времени представляет собой разницу номинального фонда рабочего времени и целосменных и внутренних потерь.
Определим численность основных производственных рабочих (таблица 4.12).
Таблица 4.12
Численность основных производственных рабочих
Наименование показателей |
Значение показателей |
1 |
2 |
1. Трудоемкость производственной программы, н/ч (итог графы 5 табл. 4.10) |
|
2. Эффективный фонд времени одного рабочего, ч (п. 7 табл. 4.11) |
|
3. Коэффициент перевыполнения норм |
1,12 для всех вариантов |
4. Численность основных производственных рабочих, ч. |
|
Примечание. Численность основных производственных рабочих есть отношение трудоемкости производственной программы к эффективному фонду рабочего времени одного рабочего, скорректированному на коэффициент перевыполнения норм.
3. Определим структуру кадров промышленно-производственного персонала.