Курсовая работа (т): Аналіз конструкції обладнання
 (2.17)
де  =
10…20 мм, приймаємо =
14 мм.
На рисунку 2.3
показана схема для визначення діаметра отвору в решеті.
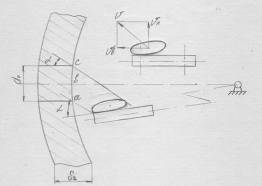
Рисунок 2.3 -
Схема визначення діаметра отвору в решеті.
Якщо прийняти дуги аb і
bс за прямі лінії, то можна записати наступні рівняння:
 (2.18)
 (2.19)
де  -
кут польоту частинок, який залежить від її швидкості, =
40…60°, приймаємо =
60°.
Діаметр отвору в решеті
дорівнює:
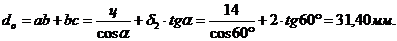 (2.20)
Приймаємо  .
Сучасні дробарки зазвичай бувають обладнані системою транспортування продуктів подрібнення пневматичним транспортером. До елементів цієї системи належать: вентилятор зі всмоктувальним і нагнітальним трубопроводами, циклон, шлюзовий затвор і зворотний повітропровід.
Розрахунок їх
ведеться по витраті повітря  , котрий дорівнює:
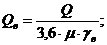 (2.21)
де  - щільність повітря при нормальних умовах, = 1,29 кг/м3;
 - коефіцієнт вагової
концентрації суміші, який в поживних установках низького і середнього тиску
дорівнює:
= 0,5…1,0.
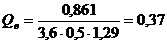 м³/с.
Для
пневмотранспортування кормових матеріалів застосовують звичайно відцентрові
вентилятори. По витраті повітря підбираємо вентилятор №3 продуктивністю 1552 м3
/ ч, ЦП-7-40, ККД = 0,5;  =
2840 об / хв.
Діаметр
всмоктуючого і нагнітає трубопроводів  визначаємо з рівняння:
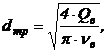 (2.22)
де  -
швидкість повітря в трубопроводі, м / с.
Швидкість повітря
визначається з умови вилітання часток корму і приймається більше критичної  ,
такою, при якій ще не відбувається завал трубопроводу транспортуються
матеріалом:
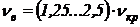 (2.23)
можна приймати з
літератури про аеродинамічні властивості продуктів подрібнення або визначити за
емпіричною формулою:
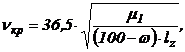 (2.24)
де  - середній розмір часток продуктів подрібнення, = 3…5 мм;
 - довжина часток =
14 мм;
 - вологість продукту, =
30%.
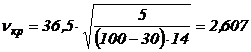 м/с,
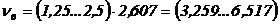 м/с.
Приймаємо =
6,5 м/с.
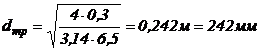 .
Нагнітальний
трубопровід з'єднується з циклоном за допомогою дифузора, що забезпечує деяке
зниження швидкості  .
Встановлено, що з умов поділу потоку, швидкість повітря на вході в циклон не
повинна перевищувати 10…15 м/с. Тому перетин дифузора кілька більше перетину
нагнітального трубопроводу:
 >
 , (2.25)
де
- діаметр перетину стінок дифузора у місці приєднання до циклону.
При цьому:
Приймаємо  =
14 м/с.
Якщо прийняти  ,
то
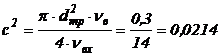 м,
 м. (2.27)
В циклоні за
рахунок розширення швидкість падає і складає 30…40% від .
Тоді 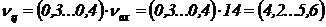 м/с.
Приймаємо
 =5
м/с.
Діаметр
внутрішньої труби циклону визначається:
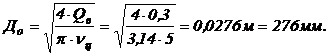 (2.28)
На рисунку 2.4 зображена схема розрахунку розмірів циклона.
Мінімально
допустимі розміри циклона:
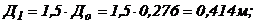 (2.29)
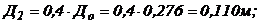 (2.30)
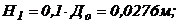 (2.31)
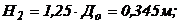 (2.32)
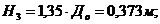 (2.33)
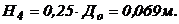 (2.34)
Діаметр зворотнього
повітропроводу приймаємо рівним діаметру внутрішньої труби циклону Д = 276 мм.
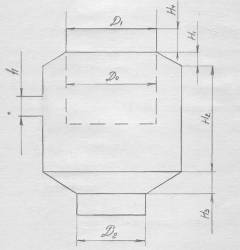
Рисунок 2.4 - Схема до
підрахунку розмірів циклона.
Потужність, необхідна
для приводу дробарки, визначається з рівняння енергетичного балансу:
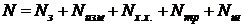 (2.35)
де  -
потужність, споживана завантажувальним пристроєм, Вт;
 - потужність на
подрібнення матеріалу, Вт;
 - потужність на
транспортування продуктів подрібнення, Вт;
 - потужність приводу
шлюзового затвора, Вт.
Залежно від
призначення молоткової дробарки її завантажувальний пристрій може бути виконано
у вигляді самоточного бункера і у вигляді живильного транспортера. Потужність
на привід живильного транспортера розраховуємо за формулою:
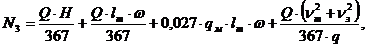 (2.36)
де  - продуктивність дробарки, т/ч;
 - довжина наружної
сатини транспортера, =1,5
м;
 - висота підйому груза, =6
м;
- коефіцієнт опору руху
стрічки транспортера, =0,35;
 - вага погонного метру
транспортера, =
14 кг/м = 140 Н/м;
 - швидкість
транспортера, =
1,6 м/с;
 - швидкість зерна, яке
подаєтся на транспортер, м/с.
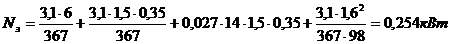
З урахування ККД
передачі: 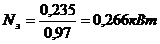 .
Потужність, споживана на
подрібнення матеріалу, що переробляється:
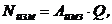 (2.37)
де  - питома робота подрібнення, Дж/кг;
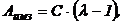 (2.38)
де  - коефіцієнт, =1,3
Дж/кг;
 - ступінь подрібнення, =20.
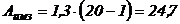 Дж/кг,
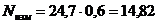 кВт/ч.
3. Монтаж і експлуатація
обладнання
Загальні вказівки щодо зберігання і монтажу.
Дробарка надходить до замовника розібраною на вузли, законсервовані й запаковані загальною або місцевою упаковкою на заводі.
Консервація вузлів і деталей дробарки гарантує збереження виробу протягом 12 місяців з дня відвантаження з заводу при умовному зберігання упакованих вузлів і деталей в складських приміщеннях і під навісом.
Монтаж дробарки повинен проводитися кваліфікованими фахівцями, ознайомленими з цією інструкцією.
Знання інструкції персоналом, монтуючими дробарку повинно бути перевірено комісією, призначеною керівником механослужби підприємства, що експлуатує дробарку. Документ, що підтверджує перевірку знань персоналу, монтуючого дробарку, повинен зберігатися у справі машини.
З постачальником можна укласти договір на технічне керівництво монтажем дробарки кваліфікованим шеф-інженером.
За умови дотримання цієї інструкції, а також правил приймання, зберігання та переконсервації вузлів і деталей дробарки на складі, завод протягом гарантійного строку, безоплатно замінює або ремонтує вишедші з ладу деталі, крім броні, а також поставлених з дробаркою в якості запасних частин втулок ексцентрика, і шестерні приводного валу.
Перед монтажем дробарки необхідно ретельно оглянути всі вузли, зняти з них консерваційне покриття, переконатися, що всі сполучені поверхні і різьби не отримали ушкоджень у дорозі, а якщо такі пошкодження є, усунути їх, перевірити міцність кріплення нерухомих з'єднань.
Рухливі з'єднання, такі як підшипники приводного вала, сферичний підп'ятник, диски підп'ятника ексцентрика слід обов'язково розібрати, особливо ретельно очистити від консерваційного покриттів, оглянути тертьові поверхні та усунути пошкодження, одержувані при реконсервації і транспортуванні.
При складанні вузлів перед монтажем необхідно рухомі поверхні змастити рідким мастилом, а нерухомі сполучені поверхні - консистентним мастилом. Всі отвори повинні бути ретельно очищені і продути стисненим повітрям. Під час складання ретельно стежити, щоб на поверхні, що труться та посадкові поверхні не потрапив пил або бруд, не застосовувати брудні обтиральні матеріали та матеріали, що залишають ворсинки, нитки, шматки на робочих поверхнях.
Для змащення користуватися тільки чистими маслами і консистентними мастилами. Небезпечні щодо забруднення місця перекривати щитами або брезентами навіть при тривалих зупинках монтажних робіт.
Кожна дробарка проходить на заводі контрольну збірку і випробування на холостому ходу. Тому, як правило, при кваліфікованому монтажі ніяких додаткових припасувань деталей не потрібно.
Необхідно лише простежити, щоб всі регулювальні прокладки, на яких дробарка проходив обкатку, були встановлені при монтажі. Регулювальні прокладки передбачені під нижнім диском підп'ятника ексцентрика і між патрубком станини і фланцем корпусу приводного валу.
Особливу увагу слід
приділити регулюванню прокладок під ексцентрик, на яких не допускається загини,
пом'ятості та інші дефекти поверхні, що з'явилися при транспортуванні.
Установка прокладок з дефектами поверхні викличе перекіс ексцентрикового вузла
і його неправильну роботу.
4. Охорона праці
.1 Загальні положення
Мета впровадження системи управління охороною праці (УОП) - це всебічне сприяння виконанню вимог, які повністю ліквідують, нейтралізують або знижують до допустимих норм вплив на працюючих небезпечних та шкідливих факторів виробничого середовища, забезпечують усунення джерел небезпеки, ізолювання від них персоналу, використання засобів, що усувають небезпечні ситуації та підвищують технічну безпеку, створюють надійні санітарно-гігієнічні та ергономічні умови. УОП передбачає встановлення конкретних кількісних показників діяльності виробничих підрозділів, підтримування котрих в заданих межах забезпечує досягнення основної мети щодо організації безпечних та нешкідливих умов праці.
Власник зобов'язаний створити в кожному структурному підрозділі і на робочому місці умови праці відповідно до вимог нормативних актів, а також забезпечити дотримання прав працівників, гарантованих законодавством про охорону праці.
З цією метою власник забезпечує функціонування системи управління охороною праці, для чого:
• створює відповідні служби і призначає посадових осіб, які забезпечують вирішення конкретних питань охорони праці, затверджує інструкції про їх обов'язки, права та відповідальність за виконання покладених на них функцій;
• розробляє за участю профспілок і реалізує комплексні заходи для досягнення встановлених нормативів з охорони праці, впроваджує професійні технології, досягнення науки і техніки, засоби механізації та автоматизації виробництва, вимоги ергономіки, позитивний досвід з охорони праці, тощо;
• забезпечує усунення причин, що призводять до нещасних випадків, професійних захворювань і виконання профілактичних заходів, визначених комісіями за підсумками розслідування цих причин;
• організовує проведення лабораторних досліджень умов праці, атестації робочих місць на відповідність нормативним актам про охорону праці в порядку і строки, що встановлюються законодавством, вживає за їх підсумками заходів щодо усунення небезпечних і шкідливих для здоров'я виробничих факторів;
• розробляє і затверджує положення, інструкції, інші нормативні акти про охорону праці, що діють у межах підприємства та встановлюють правила виконання робіт і поведінки працівників на території підприємства, у виробничих приміщеннях, на будівельних майданчиках, робочих місцях відповідно до державних міжгалузевих та галузевих нормативних актів про охорону праці, забезпечує безкоштовно працівників нормативними актами про охорону праці;