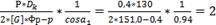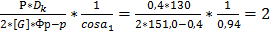Курсовая работа (т): Установка каталитического крекинга нефтяного сырья
Катализатор, уловленный циклонами, по наклонным стоякам ссыпается в зону десорбции, где осуществляется его отпарка от уловленных продуктов крекинга, как с поверхности катализатора, так и из его внутренних пор.
Десорбция углеводородов осуществляется водяным паром подаваемым вниз зоны десорбции противотоком опускающемуся вниз по тарелкам катализатору.
Отпаренный от углеводородов
катализатор по наклонной транспортной линии из нижней зоны десорбера с
температурой 510-515°С, содержащий кокса до 5% масс. на перерабатываемое сырье,
поступает в регенератор. После выжига кокса в регенераторе кислородом воздуха
регенерированный катализатор вновь поступает в реактор.
.4 Техника безопасности при
эксплуатации аппарата
Установки каталитического крекинга являются огнеопасными и взрывоопасными. По противопожарным нормам ПТУСП-02-62 они относятся к категории А.
На установках вырабатывают следующие основные продукты: газ, бензин и газойль. При попадании газойля и бензина на горячую поверхность они могут самовоспламеняться. При смешении с воздухом пары бензина, газойля и газы образовывают взрывоопасные смеси.
Образование взрывоопасных смесей можно предотвратить, обеспечив хорошую герметичность действующего оборудования и трубопроводов.
Также продукты каталитического крекинга обладают высокой токсичностью. Для снижения концентрации их в воздухе производственные помещения оборудуют приточной и вытяжной вентиляцией. При концентрации вредных веществ выше допустимых норм работы проводят в грозозащитных средствах.
Необходимо учитывать следующие особенности каталитического крекинга: высокую температуру процесса крекинга и регенерации катализатора; высокую концентрацию сероводорода в газе крекинга; повышенную запыленность воздуха алюмосиликатной пылью; сложность аппаратурного оформления; наличие токов высокого напряжения; применение щелочей. Поэтому для предотвращения несчастных случаев обслуживающий персонал должен строго соблюдать определенные правила. Нарушение их может привести к отравлению парами углеводородов и сероводорода, термическим и химическим ожогам, поражению электрическим током.
Аварийная ситуация может возникнуть по различным причинам, так попадание воды в нагревательную печь и ректор вместе с сырьем приводит к повышению давления в реакторе; резкое повышение давления на установке может вызвать прорыв паров нефтепродуктов через отпарную зону в транспортную линию регенератора и последующее интенсивное горение в регенераторе. Давление в реакторе снижают путем прекращения подачи в него сырья до тех пор, пока не ликвидируют причины попадания воды в сырье или пока его не заменят в системе нагрева безводным сырьем.
Если на катализаторе, поступающем в регенератор, кокса содержится больше, чем допускается нормами, происходит чрезмерный подъем температуры в регенераторе установок и в циклонной камере загорается СО. Одна из причин высокого содержания кокса на отработанном катализаторе - недостаточно глубокая его регенерация из-за слишком малого количества подаваемого воздуха.
Поэтому необходимо следить за содержанием кислорода в дымовых газах и не допускать содержания остаточного кокса на регенерированном катализаторе выше 0,5-0,6%.
В зимнее время при замерзании трубопроводов их отогревают водяным паром или горячей водой. Применение открытого огня категорически запрещается.
В производственных помещениях и
на территории установки нужно поддерживать чистоту. До начала ремонта аппаратов
из них откачивают нефтепродукт, затем пропаривают водяным паром до тех пор,
пока продукт не будет полностью удален. После охлаждения водой и проветривания
берут пробу для анализа на присутствие в аппарате углеводородов. При допустимом
содержании углеводородов и кислорода выдается специальный наряд - допуск на
производство ремонтных работ внутри аппарата.
1.5 Охрана окружающей среды на
предприятиях нефтехимии
Сегодня производственная деятельность человечества связана с использованием разнообразных природных ресурсов, охватывающих большинство химических элементов, и сохранение окружающей среды в последние годы стало одной из важнейших проблем человечества.
Долгие годы процессы ухудшения окружающей среды были обратимыми, т.к. затрагивали лишь ограниченные участки, отдельные районы и не носили глобального характера, поэтому эффективные меры по защите среды обитания человека практически не принимались. В последние же 20-30 лет в различных районах Земли начали появляться необратимые изменения природной среды или возникать опасные явления. В связи с массированным загрязнением окружающей среды вопросы ее охраны из региональных, внутригосударственных выросли в международную, общепланетарную проблему.
Среди загрязнителей окружающей среды (биологических, физических, химических и радиоактивных) одно из первых мест занимают химические соединения. Известно более 5 млн. химических соединений, из которых свыше 60 тыс. находится в постоянном пользовании.
Самой действенной мерой охраны окружающей среды от этих соединений являются разработка и внедрение безотходных или малоотходных технологических процессов, а также обезвреживание отходов или переработка их для вторичного использования. Другим важным направлением охраны окружающей среды является изменение подхода к принципам размещения различных производств, замена наиболее вредных и стабильных веществ менее вредными и менее стабильными.
Для очистки промышленных газов от пыли, золы и других твердых частиц создано высокоэффективного оборудование, принцип действия которого основан на использование электростатического осаждения, фильтрации через пористые слои и перегородки, промывки газов и инерционного сепарирования.
Самым простыми устройствами являются различные фильтры. В фильтре запыленный газ проходит через ткань закрытых снизу рукавов в направлении снаружи внутрь, чистый газ выходит через верхние открытые концы рукавов и удаляется из аппарата. Каждый рукав в фильтре натянут на жесткий проволочный каркас и закреплен на верхней решетке. В момент регенерации накопленный слой пыли отделяется от рукавов, спадает в бункер фильтра, удаляется пылевыгрузочными устройствами.
Для полного исключения загрязнений воды необходимо при проектировании очистных сооружений сточные воды рассматривать как сырье для извлечения ценных продуктов, а очистку воды - как процесс, необходимый для повторного использования. Любой сброс производственных стоков в водоемы в той или иной степени нарушает водопотребление, ухудшает водопользование.
Для санитарной очистки сточных вод создаются и осваиваются новые эффективные установки и очистные сооружения. Это позволяет при постоянном росте объемов химического производства непрерывно, уменьшать потребление свежей воды в промышленности и снизить количество сточных вод. Очистку сточных вод в производстве проводят механическими, физико-химическими, и биологическими, методами, приводящие к ликвидации сточных вод. Для очистки сточных вод на химических предприятиях применяют два основных типа очистных сооружений: локальные (целевых) и общие (заводские). Локальные очистные сооружения предназначены для обезвреживания сточных вод непосредственно после технологических установок и цехов. Локальная очистка является продолжением технологического процесса производства.
Применение локальных установок позволяет повторно использовать очищенную воду в том же технологическом процессе. Крупные химические предприятия снабжают общими очистными сооружениями, которые могут включать первичную (механическую), вторичную (биологическую) и третичную (доочистку) очистку сточных вод.
К сооружениям механической
очистки относятся решетки, песколовки, отстойники, флотаторы, фильтры на
которых удаляется в основном грубодисперсные примеси. К сооружениям биологической
очистке относятся: аэротенки, биологические фильтры, биологические пруды. Для
доочистки используют фильтрование, флотацию, адсорбцию, ионный обмен и обратный
осмос. Значение доочистки резко возрастает в связи с необходимостью создания
бессточных химических производств.
2. Расчетная часть
Выбор схемы установки.
Наиболее распространенной в мире является технология фирмы ЮОП. Компания ЮОП предлагает технологию управляемого каталитического крекинга в псевдоожиженном слое, которая соответствует перспективным направлениям нефтепереработки, это достигается за счет принципиально новой конструкции ряда аппаратов, разработанных на основе комплексного подхода, обеспечивающего жесткую зависимость между конструкцией установки, составом катализатора и технологическими параметрами процесса. Технология, получившая название управляемого (контролируемого) каталитического крекинга, была разработана с целью получения оптимальной структуры вывода целевых продуктов за счет оптимизации конструкции реактора и регенератора, а также состава катализатора.
Новая технология позволяет получить различные целевые продукты и, прежде всего, компоненты автомобильных бензинов.
Особенности выбранной схемы процесса являются:
. Высокая технологическая гибкость, позволяющая производить и немедленно реагировать на изменение рыночных требований к номенклатуре и качеству нефтепродуктов. Данное свойство достигается возможностью переработки сырья по вариантам':
Переработка гидрооблагороженного сырья на конверсионном катализаторе типа ДА-250 с высоким выходом бензина (50-51%) и средним значением ОN (90-92 п. по ИМ)
Переработка гидрооблагороженного сырья на конверсионном катализаторе типа ДА-250 с добавлением октаноповышающей добавки для получения максимального значения октановой характеристики бензина (92-93 п. по ИМ) при среднем выходе бензиновой фракции (48-49%)
Введением в процесс низкооктановых бензинов (5% масс) вторичных процессов для получения максимального количества бензинной фракции (50-51%) октановым числом не менее 92 пунктов.
. Применение современной реакционной смеси позволяющей обеспечить оптимальное условие крекирования сырья при использовании высокоактивных катализаторов крекинга. Прогрессивными техническими решениями данной системы являются:
Крекинг сырья в лифт-реакторе переменного сечения высотой реакционной зоны 33 м, с временем пребывания катализатора в реакционной зоне 3,08 с
Ввод сырья в установившийся поток (выше точки ввода регенерирования катализатора) через форсунку тонкого распыла (размер капель не более 8 мкм) что обеспечивает быстрое и полное испарение сырья
Быстрое разделение сырья и катализатора непосредственно на выходе из лифт-реактора.
Организация системы регулирования температуры крекинга за счет ввода рисайкла в среднюю часть реактора.
Малое количество катализатора и малое время его пребывания в реакторе резко снижает среднее содержание и тем самым повышает его селективность, при этом обеспечивается максимальный вывод целевых продуктов требуемого качества, стабильность циркуляции катализатора и работа реакторного блока в режиме замкнутого теплового баланса.
Реализация в проекте принципиально новой конструкции нижней части лифт-реактора, обеспечивающей регулярность подвода регенерированного катализатора к точке контакта с каплями сырья и практически исключающий явление «обратного переливания катализатора».
Суть работы лифт-реактора переменного сечения в том, что регенерированный катализатор из нижней части лифт-реактора подхватывается водяным парам и бензином, ускоряется в разгонном участке лифта, где осуществляется впрыск сырья.
Следует отметить, что при переработке остаточных видов сырья «разгонный участок» может быть использован для газовой пассивации каталитических ядов (никеля, ванадия). Для этого вместо разгонного водяного пара в нижнюю точку лифт-реактора подают газообразный восстановитель.
Утилизация энергии дымовых газов регенерации катализатора крекинга производится на газоутилизационной турбине. Ее применение значительно улучшает баланс потребления энергии за счет выработки электроэнергии и выдачи общезаводского хозяйства 9 МВт.
На установках каталитического крекинга на цеолитных катализаторах широко применяются схемы процесса крекинга в одном лифт-реакторе. В связи с большей активностью и селективностью цеолитосодержащих катализаторов по сравнению с алюмосиликатными, сокращается время контакта катализатора с сырьем, что повышает выход целевых продуктов и снижает выход газа и кокса.
Существующие схемы процесса комбинированного типа последовательного крекинга в лифт-реакторе и в псевдоожиженном слое (установки каткрекинга Г-43-107) заменяют на крекинг в одном лифт-реакторе.
Реконструкция проходит с заменой физически и морально устаревших узлов оборудования (Замена узла псевдоожиженного слоя на баллистический сепаратор).
Поэтому выбор схемы процесса каталитического крекинга в одном лифт реакторе с применением цеолитосодержащих катализаторов является оптимальным для переработки тяжелых нефтяных остатков.
Расчет реактора.
Исходные данные для проектирования.
Сырье - вакуумный дистиллят (фракция 350-540° С) западносибирской нефти с содержанием сернистых соединений до 0,3% масс.
Производительность по сырью 2 млн. т/год (Gc=250 т/ч).
Количество рециркуляционного каталитического газойля составляет 28,4% масс, на свежее сырье.
Кратность циркуляции катализатора из практических
данных 7:1.
Таблица №1. Характеристика сырья и продуктов
крекинга
Показатели
Сырье
Продукты крекинга
Вакуумный дистиллят
Рециркули-рующий газойль
Бензин
Каталитический газойль
легкий
тяжелый
Относительная плотность:
0,9100
0,9330
0,7600
0,9300
0,9400
0,9131
0,9340
0,7641
0,9330
0,9420
Пределы выкипания, К
623-773
468-773
313-468
468-623
623-773
Молекулярная масса
360
248
105
200
340
Средняя молекулярная температура кипения, К
683
582
384
548
676
.1 Материальный баланс
Отношение кол-ва сырья к количеству
циркулирующего газойля:
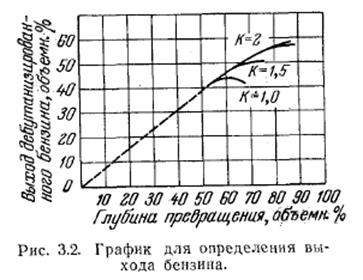
Определим выход бензина [1 рис.3.2] Vб=54%
об. на свежее сырье или в массовых процентах:
Выход кокса в зависимости от заданной глубины
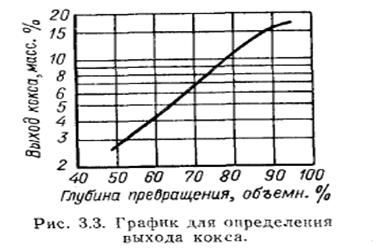
превращения по графику [1 рис. 3.3] составляет Хк=8,7%масс. на
свежее сырье.
Выход газа при каталитическом крекинге
вакуумного дистиллята, выкипающего в пределах 623-773°К, примем равным Хг=17,7%масс.
на свежее сырье.
Выход каталитического газойля, который в
ректификационной колонне разделяется на легкий и тяжелый, определим по
разности:
Таблица №2. Расчет выхода продуктов
Потоки
Количество, т/ч
Состав
масс. %
масс. %
на свежее сырье
на загрузку реактора
Приход
Сырье - вакуумный дистиллят 623-773°К
250,0
100,0
77,9
Рециркулирующий каталитический газойль
71,0
28,4
22,1
Загрузка реактора
321,0
128,4
100
Расход
Газ
44,25
17,70
13,78
Бензин
112,75
45,10
35,13
Легкий газойль
39,25
15,70
12,22
Тяжелый газойль
32,0
12,80
9,97
Кокс
21,75
8,70
6,80
Всего
250,0
100,0
77,90
Циркулирующий каталитический газойль
71,0
28,4
22,1
Сумма
321,0
128,4
100,00
Количество циркулирующего катализатора и расход
водяного пара.
При кратности циркуляции катализатора R=7:l
количество циркулирующего катализатора:
Принимаем расход водяного пара для регулирования
плотности смеси равным 4%масс. [2 стр.149] на сырье или
Примем содержание остаточного кокса на
регенерированном катализаторе равным 0,4 %масс. (0,2-0,5%), что составит:
Количество закоксованного катализатора на выходе
из реактора
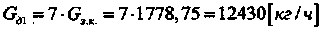
Приняв расход водяного пара на отпарку 1 т
закоксованного катализатора равным 7 кг [2, с. 152] найдем часовой расход
водяного пара:
.2 Тепловой баланс реактора
Уравнение теплового баланса реактора
Левая часть - приход тепла (в кВт):
Qc
- с сырьем; Qц1
- с рециркулирующим каталитическим газойлем;
Qк1
- с циркуляционным катализатором;
Qn1
- с водяным паром, подаваемым в транспортную линию;
Qd1
- с водяным паром, подаваемым на отпарку углеводородов с катализатором; QO.K.
- с остаточным коксом.
Правая часть - расход тепла (в кВт):
Qг
- с образовавшимися газами крекинга;
Qб -
с парами бензина;
Qл.г.
- с парами легкого газойля;
Qm.г.
- с парами тяжелого газойля;
QK2
- с циркулирующим катализатором;
QK
- с образовавшимся при крекинге коксом;
Qц2
- с рециркулирующим газойлем;
Qд2
- с водяным паром, подаваемым на отпарку углеводородов с катализатора;
Qn2
- с водяным паром, подаваемым в транспортную линию;
Qp
- на реакции каталитического крекинга;
Qn
- потери тепла в окружающую среду.
По данным [1, табл. 3.11, 3.12, стр. 218, 219].
Энтальпия углеводородных паров и жидкостей, а
также катализатора и кокса (таблице №3).
Из теплового баланса:
Qc
=409140-367550 = 41590[ кВт] Энтальпия сырья:
Интервал температуры, в котором сырье будет
испаряться в низу реактора:
Величину ΔT
можно определить по формуле:
где (1-е) - массовая доля жидкого остатка при
однократном испарении сырья.
Если сырье подается в узел смешения в жидком
виде, тогда доля отгона е=0, а ΔT
=91К. При этом предельное значение температуры, при которой сырье практически
находится еще в жидком состоянии, окажется равным:
Тпр.с. =758 - 91 = 667К
Если t
> 667K, то произойдет
частичное испарения сырья. В соответствии с энтальпией сырья ТС=540К.
Следовательно, сырье подается в узел смешения в жидком состоянии.
Таблица №3
Обозначение потока
Состояние
Тем-ра, К
Кол-во, кг/ч
Энтальпия, кДж/кг
Кол-во тепла, кВт
Приход
Qc
Ж
250000
qc
Qc
Qц1
Ж
561
71000
648,0
12790
Qк1
Т
873
1750000
678,4
329500
Qn1
П
873
10000
3708,0
10300
Qd1
П
783
12430
3510,0
12130
QO.K
Т
873
7000
1506,6
2930
Сумма
-
-
-
-
Qc+367550
Расход
Qг
Г
758
44250
1252,0
15380
Qб
П
758
112750
1162,0
36330
Qл.г
П
758
39250
1102,5
12020 П
758
32000
1097,0
9755
QK2
Т
758
1750000
548,8
26650
QK
Т
758
28750
1219,0
9720
Qц2
П
758
71000
1102,5
21720
Qn2
П
758
10000
3455,0
9600
Qд2
П
758
12430
3455,0
11920
Qp
-
-
250000
205,2
14250
Qn
принимается
-
815
Сумма
-
-
-
-
409160
.3 Конструктивный расчет
Размеры реактора.
Площадь поперечного сечения
отстойной зоны реактора равна:
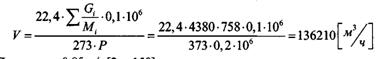
V-
объем паров, проходящих через свободное сечение реактора, м3/ч; ω
- допустимая
скорость паров в свободном сечении реактора, м/с.
Примем ω
=0,85 м/с
[2, с. 150]
Тогда
Диаметр отстойной зоны.
Принимаем D=8 м.
Расчет размеров лифт-реактора.
Зона смешения.
Принимаем по данным ВНИИ НП: температуру в зоне
смешения равной 507 оС, расход водяного пара на распыл сырья равным
5% на сырье. Pо=0,1013 МПа.
Абсолютное давление в зоне примем Рсм=0,205 МПа.
Объем паров в зоне смешения рассчитывается по
формуле:
Подставляем данные в формулу:
Примем внутренний диаметр транспортной линии
(лифт-реактор) D=1,4м (по данным ВНИИ НП).
Площадь поперечного сечения лифт-реактора:
Скорость паров в зоне смешения:
Что отвечает условиям пневмотранспорта.
Расчет лифт-реактора.
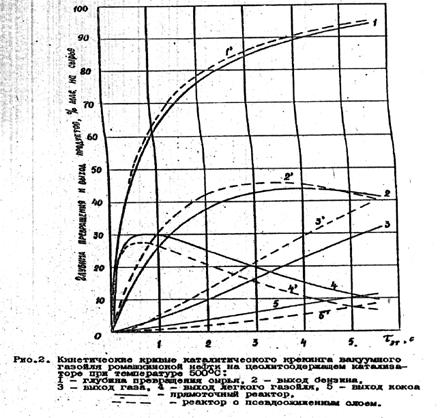
Глубина превращения сырья (Y)
в прямоточном реакторе по данным ВНИИ НП связана с временем контакта при
эталонной температуре 500оС и составляет 2-4 секунды. Принимаем время контакта
3,08 секунды, что соответствует максимальному выходу бензина (45% масс.) и
глубине превращения сырья (Y=0,85)
из графика на рис. 2.
Находим длину лифт-реактора по формуле:
Принимаем длину лифт-реактора равной 33 м.
Расчет отпарной зоны (десорбера).
Процесс десорбции продуктов абсорбированных
катализатором заключается в вытеснении углеводородных паров как из объема между
частицами катализатора, так и с поверхности катализатора водяным паром, который
заполняет эти пространства.
Наибольший объем паров будет в верхней части
десорбера. Величина Где Количество паровой смеси в десорбере равно:
Где Количество углеводородных паров, заключенных в
объеме между частицами катализатора и адсорбированных на поверхности
циркулирующего катализатора равно:
Где, Принимаем среднюю молекулярную массу В рабочих условиях для верхней части десорбера
Тогда
а величина
Подставив в формулу для расчета объема газов и
паров все известные величины, получим:
Примем линейную скорость паров в расчете на
полное сечение десорбера равной Тогда
Диаметр десорбера
Высота сепарационной зоны h3
рассчитывается по формуле:
Где Полная высота реактора находится по формуле:
Нп=h1+h2+h3+h4+h5+
h6+h7
h1 -
высота переходной зоны от баллистического сепаратора до зоны отпарки
(десорбера) принимаем равной 6,51 м,
h2 -
высота зоны отпарки конструктивно принимаем равной 7 м,
h3 -
высота сепарационной зоны равной 5,2 м,
h4 -
высота верхнего полушарового днища, равная 0,5D=4м,
h5-высота
части лифт- реактора за вычетом (h1+
h2)
равной 19,49 м, h6-
высота узла смешения принимаем равной 5,5 м, h7-
высота участка разгона принимаем равной 4м
Подставляем значения в формулу:
Нп= 6,51+7++5,2+4+19,49+5,5+4=51,7 м
Полная высота реактора без учета длины штуцеров
составляет 51,7 м
Порядок подбора циклонов.
. Принимают тип циклона
. Задаются значения условной
скорости (ω, м/с) и числом n
параллельно работающих циклонов.
. Определяется поперечное
сечение корпуса (S, м2)
одного аппарата и диаметр (D,
м) корпуса циклона:
. Округляем D
до ближайшего значения по каталогу.
5. Определяем потерю Δр,
Па:
ξ -
коэффициент сопротивления (для циклонов типа ЦН15, например ξ
=160)
При больших запылённостях газа
применяют двух и даже трёхступенчатую систему циклонов.
Имеются данные о
нецелесообразности последовательного расположения низкоэффективного и
высокоэффективного циклонов. Однако в крупнотоннажных производствах при
использовании двухступенчатой системы диаметры циклонов второй ступени иногда
принимают несколько меньшими, чем в первой ступени. Например, на установке
каталитического крекинга средней производительности, в реакторе D=8м
установлены четыре группы двухступенчатых циклонов, диаметры циклонов 1-й и 2-й
ступени соответственно равны Dl
= 1600 мм и D2
- 1400 мм.
Подбор циклонов.
Для очистки дымовых газов
реактора используются циклоны типа ЦП-2 (взрывобезопасное исполнение,
изготовитель - Сызранский турбостроительный завод).
Для расчёта циклонов необходимо
задаться скоростью газа на входе и выходе из циклона. При очень высокой
скорости газа, например, 100 м/с, будет большое гидравлическое сопротивление, и
размеры циклона будут слишком малы.
При очень низкой линейной
скорости газа, например, 1 м/с, получаются громадные размеры циклона.
По опытным данным, наилучшей
будет линейная скорость газа ω = 20 −
30 м/с. Примем линейную скорость газа между корпусом и центральной трубой
равной ω
вх
=30 м/с, линейную скорость газа в выходной трубе ω
вых = 22 м/с.
Необходимо также выбрать
количество систем циклонов. Недостаток множества систем - необходима большая
площадь для размещения циклонов, но в тоже время понижается диаметр циклона и
улучшается степень очистки.
При уменьшении числа систем (в
пределе до 1) при сохранении расхода газа и линейной скорости газа постоянной
будет низкая степень очистки. Выбираем 4 системы двухступенчатых циклонов.
Определяем поперечное сечение
корпуса одного аппарата и диаметр циклона.
После прохождения
псевдоожиженного слоя в результате разложения предельных углеводородов число
молей возрастает, так как появляются низкомолекулярные углеводороды, и объём
паров увеличивается примерно в 2 раза.
V1=2xV=318479,74
м3/с=318479,74/3600=88,467 м3/с
Vед=V1/4=88,467/4=22,117
м3/c
Sk
- площадь кольцевого сечения между корпусом и центральной трубой.
Sk=Veд/
ωвх=22,117/30=0,737 м2
Sтр
- площадь центральной выводной трубы циклона.
Sk=
22,117/22=1,005 м2
Площадь циклона
Принимаем диаметр циклона 1 ступени D
= 1600 мм.
Диаметр циклона 2 ступени D
= 1400 мм
.4 Прочностной расчет
Исходные данные.
Давление расчётное, МПа 0,4
Температура, К (°С)
- внутренней среды 818 (545)
- расчётная металла
футерованной 573 (300) оболочки корпуса
Аппарат изнутри футеруется
жаростойким бетоном с панцирной сеткой Материал корпуса аппаратасталь16ГС Масса
аппарата, т
в рабочем состоянии767,710
- при гидроиспытании1177,710
- при монтаже200,000
Расчёт действительной
температуры металла стенки корпуса.
Температура стенки корпуса
реактора ф 4500 мм.
tk
- температура металла корпуса, °С
tвн
- температура внутренней среды, °С, tвн
= 545 °С
tср
- температура окружающей среды, °С, tср
= 20 °С
α = 15ккал/м2*ч*°С
- коэффициент теплопередачи окружающей среды воздуху;
δ1=0,1 m λ1
= 0,35 ккал/м*ч* °С - соответственно толщина и коэффициент теплопроводности
панцирного слоя футеровки.
Температура стенки корпуса прямоточной части
реактора ф 1600 мм
Температура стенки корпуса в
основании прямоточной части реактора ф 1300 мм при tвн
= 700 °С
Расчётная температура корпуса
принята с запасом и равна 300 °С
Расчёт корпуса аппарата на прочность
от действия внутреннего давления.
Расчёт проведен по ГОСТу
14249-89 «Сосуды и аппараты. Нормы и методы расчёта на прочность».
Напряженность в обечайке ф 8000
мм.
G= что менее допускаемого напряжения
для стали 16ГС при 300 °С
[G]300oC=151,0 МПа
φр -
коэффициент прочности сварного шва;
С = 2 мм - прибавка на коррозию.
Напряжение в коническом
переходе ф 8000 х ф 4500 мм
Sk=S1=S2=25
мм Х=1, а1=15о, а2=0о
Соединение без тороидального
перехода.
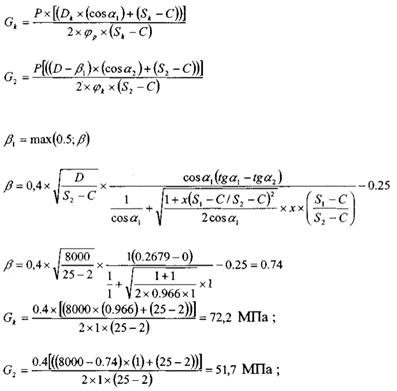
Расчёт напряжение производится
по выражениям:
Что менее допускаемого
напряжения для стали 16ГС или t
= 300 °С
[G]300oC=151,0
МПа
Напряжение в коническом
переходе ф 4500 х ф 1600 мм
Sk=S1=S2=16
мм Х=1, а1=20о, а2=0о
Соединение без тороидального
перехода.
Расчёт проводится по двум
выражениям:
Напряжение в обечайке ф 1600
мм.
Напряжение в обечайке ф 1300 мм
что менее допускаемого
напряжения
[G]300oC=151,0
МПа
Вывод: прочность аппарата, под
воздействием внутреннего расчётного давления обеспечена.
Расчёт укрепления штуцеров.
Расчёт проведен по ГОСТу
24755-81.
Расчётный диаметр одиночного
отверстия, не требующего дополнительного укрепления.
Верхнее сферическое днище
корпуса
DR=2-R
= 2-400 = 800 см
Обечайка корпуса ф 8000 мм
DR
=
D = 800 см
Конической переход ф 8000 х ф
4500 мм
Обечайка 4500 мм
DR
=
D = 450 см
Конический переход ф 4500 х ф
1600 мм
Обечайка ф 1600мм
DR
= D = 160 см
Расчёт укрепления штуцеров и
люков.
Материал штуцеров и люков:
Сталь 16ГС
Допускаемое напряжение при 300
°С - 151,0 МПа.
При укреплении отверстия
утолщением стенки сосуда штуцера накладным кольцом, или торообразной вставкой,
или отбортовкой должны выполняться условия:
Расчёт длины внешней и
внутренней части штуцеров:
Расчётная ширина зоны
укрепления в стенке обечайки перехода или днища:
Расчётная ширина накладного
кольца:
Расчёт укрепления люка «D2,3»
в обечайке ф 8000 мм.
DR = 800
см;
d = 60 см;
S = S2 =2 см;
S1 = 1,6 см;
Условия укрепления:
83,4 см2 > 29 см2
Вывод: условия укрепления
выполнено.
Расчёт укрепления монтажного
люка «3» в обечайке ф 8000 мм.
DR = 800
см;
d = 260 см;
S = S2 = 2 см;
S1 = 3 см;
Условия
укрепления:
1R*(S1-S1R-Cs)*x1+L2R*S2*X2+L3R*(S3-2*C3)*x3+LR*(S-SR-c)
≥0,5*(dR-d0R)*SR
15*(3-0,35-0,2)*1+50*2*1+0+38*(2-1,06-0,2)≥0,5*(260,4-15,2)*1,06
,9 см2 > 129,9 см2
Вывод: условия укрепления
выполнено.
Расчёт укрепления штуцера ввода
катализатора «Г».
Штуцер укрепляется внутренним и
внешним эллиптическими кольцами шириной
l2
= 25 см и толщиной 1,6 см.
Условия выполнения:
*а*SR≤4*L2*(S2-c)
+2*L2*(S2-SR)
SR= • 0,4 ≤ 4 • 25 • (l,6 - 0,2) +
2 • 25 • (l,6 + 0,4)
см2 ≤ 200см2
Вывод: условие укрепления выполнено.
Расчёт укрепления штуцера ввода
катализатора «В» рис. 7
Штуцер укрепляется внешним
эллиптическим кольцом шириной l2 = 40 см и
толщиной S2= 1,6 см.
Условия укрепления:
*а*SR≤4*L2*(S2-c) +2*L2*(S2-SR)
SR= • 0,2 ≤ 4 • 40 • (16 - 0,2) +
2 • 40 • (l,6 + 0,4)
см2 ≤ 224 см2
Вывод: условие укрепления выполнено.
Расчёт укрепления остальных
штуцеров не производим, т.к. их диаметр менее диаметра отверстия, не требующего
укрепления. Эти штуцера укрепляются накладными кольцами, площадью, равной
отверстию и толщиной, равной толщине корпуса.
Расчет футеровки и изоляции.
Температура стенки корпуса реактора tст
= 300 ºС
Температура на поверхности изоляции tп
= 50 ºС
Диаметр реактор d=8
м
Температура в реакторе tт
= 550 ºС
Температура окружающей среды t0
= 20 ºС
В качестве изоляционных материалов применяются:
Внутренняя футеровка - жаростойкий торкет-бетон.
Наружная изоляция - пенобетон.
Средняя температура в наружном слое изоляции:
tср = (tст
+ tп)/2 = (300+50)/2 =
175 ºС
Коэффициент теплопроводности изоляции:
λиз = 0.94 + 0.00026tср
= 0.1395 ккал/м*ч*град.
Т.к. установка находится на открытом воздухе
коэффициент теплоотдачи от поверхности изоляции в окружающую среду:
α = 10 + 6 w
= 20 ккал/м²*ч*град,
где w=
3 м/с - скорость ветра.
Толщина наружной изоляции:
δиз = λиз(tст
- tп)/ α(tп
- t0) =
0.1395*(300-50)/20*(50-20) = 0.058м = 58мм.
Термическое сопротивление футеровки:
Rф = (tт
- tст)/ α(tп
- t0) =
(550-300)/20(50-20) = 0.417 м²*ч*град/ккал.
Коэффициент теплопроводности футеровки:
λф = 0.35
ккал/м*ч*град.
Толщина футеровки:
δф = λф*
Rф = 0.35*0.417 =
0.146м = 146мм.
Проверка температуры стенки корпуса реактора:
tст = tт
- q*δф/
λф
= tт - α*
δф *(tп
- t0)/ λф
=
= 550 -
20*0.058*(50-20)/0.1395 = 300ºС
Тепловой поток через футеровку и изоляцию на 1
пог. м.:
q = α(tп-
t0) = 20(50-20) = 600 ккал/м²ч.
Площадь изоляции = 1446,9м².
Тепловые потери в окружающую среду через
изоляцию:
Q2= q*F
= 600*1446,9 = 868140 ккал
3. Расчет количества выбросов диоксида серы
Количество выбросов диоксида серы рассчитывается
по содержанию общей серы в коксе (Sk,%
масс.): ПSO2
= 2·Bk·Sk·10-2
[кг/ч] или по содержанию общей серы в сырье установки (Sc,%
масс):
П SO2 =
2,4· Bk· Sс·10-2
[кг/ч]
где Bk
-
количество кокса, выгорающего с поверхности катализатора
Bk
= 10·n·G·(C1-C2)
[кг/ч]
где n
- кратность циркуляции катализатора, т/т сырья;
G -
производительность установки по сырью, т/ч;
C1,C2
-
содержание кокса на катализаторе соответственно до и после регенерации, % масс.
Производительность установки 250 т/ч. Содержание
серы в сырье установки 0,8% масс. Вес катализатора 1750 т, содержание кокса на
катализаторе до регенерации - 1,65% масс., после регенерации - 0,2% масс.
Для расчета выброса диоксида серы определим
количество кокса, выгоревшего с поверхности катализатора
Bk
= 10·7·250·(1,65 - 0,2) = 25375 кг/ч
где кратность циркуляции катализатора n=
1750/250 = 7
Определяем П SO2
=
2,4·25375·0,8 ·10-2 = 487,2 кг/ч.
Суммарное количество оксидов серы, выбрасываемых
в атмосферу с дымовыми газами за год П SO2
год
=(487,2· 10-3)·(365·24)=4267,87 т/г
Базовые нормативы платы за выбросы в ценах
1993г.:
за оксиды серы SO2 НП SO2=330
р/т, тогда плата за выброс в пределах ПДВ будет составлять:
Плата SO2=
НП SO2·Ки·
П SO2
год
=330·1,79·4267,87=2 521 030,809 р
Где Ки - коэффициент индексации при
расчете платы за загрязнения
В 2010 году Ки =1,79
Вывод На основании предварительного анализа
преимуществ и недостатков известных схем и с учетом промышленных и
исследовательских данных был выбран процесс управляемого (контролируемого)
крекинга предлагаемого компанией ЮОП. Прогрессивными техническими решениями
данной системы являются:
Крекинг сырья в лифт-реакторе переменного
сечения высотой реакционной зоны 33 м, с временем пребывания катализатора в
реакционной зоне 3,08 с
Ввод сырья в установившийся поток (выше точки
ввода регенерирования катализатора) через форсунку тонкого распыла (размер
капель не более 8 мкм) что обеспечивает быстрое и полное испарение сырья
Быстрое разделение сырья и катализатора
непосредственно на выходе из лифт-реактора.
Организация системы регулирования температуры
крекинга за счет ввода рисайкла в среднюю часть реактора.
Реализация в проекте принципиально новой
конструкции нижней части лифт-реактора, обеспечивающей регулярность подвода
регенерированного катализатора к точке контакта с каплями сырья и практически
исключающий явление «обратного переливания катализатора».
Суть работы лифт-реактора переменного сечения в
том, что регенерированный катализатор из нижней части лифт-реактора
подхватывается водяным парам и бензином, ускоряется в разгонном участке лифта,
где осуществляется впрыск сырья.
В расчетной части проекта представлен
материальный и тепловой баланс и конструктивный расчет.
На основе исходных данных и выбранной схемы
процесса рассчитан и выбран реактор каталитического крекинга со следующими
характеристиками:
Диаметр лифт реактора D1
= 1400 мм
Длина реактора l
=51700 мм
Диаметр реакционной зоны D2
= 1400мм
Высота реакционной зоны Н2 = 33000 мм
Высота отпарной зоны Н3 = 7000 мм
Диаметр отпарной зоны D3
= 3000 мм
Диаметр корпуса зоны сепарации D4
= 8000 мм
каталитический крекинг реактор
нефтяной
Литература
1. Баранов Д.А., Кутепов А.М.
Процессы и аппараты. - М., Академая, 2004 - 303с.
. Борисов Д.А. и др. Процессы и
аппараты: Учебник для СПО. - М: Издательский центр «Академия», 2004
. Касаткин А.Г. Основные процессы и
аппараты. - М.: Химия, 1971. - 784с.
. Медведева В.С. Охрана труда и
противопожарная защита в химической промышленности. - М.: Химия - 1989.
. Молоканов Ю.К. Процессы и аппараты
нефтепереработки. - М: Химия, 1987.
6. Павлов К.Ф. Романков П.Г., Носков
А.А. Примеры и задачи по курсу процессов и аппаратов химической технологии,
2007.
7. А.А. Кузнецов, С.М. Кагерманов,
Е.Н. Судаков. Расчеты процессов и аппаратов нефтеперерабатывающей
промышленности второе издание - 1974.
. И.А. Вахрушев. Технологический
расчет реактора каталитического крекинга с псевдоожиженным слоем катализатора.


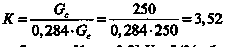
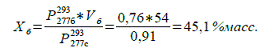
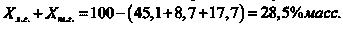
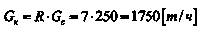
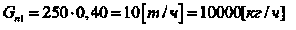
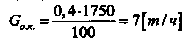
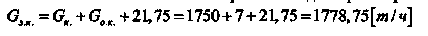
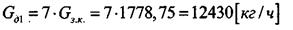
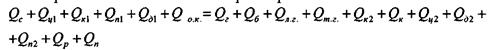
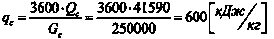
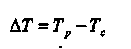
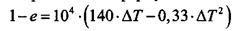


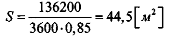
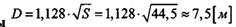
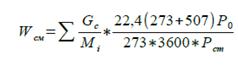
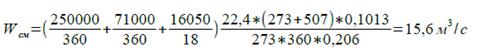
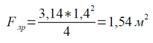
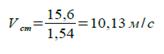
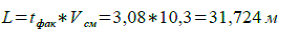
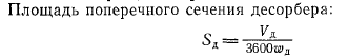
 - объем паров,
проходящих через свободное сечение десорбера, м3/ч; д- линейная скорость паров
в расчете на полное сечение десорбера, которая находится в пределах 0,3-0,9
м/с.
 рассчитывается по
формуле:
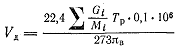
 количество
паровой смеси в десорбере, кмоль/ч;
 давление в реакторе
в верхней части десорбера, Па.
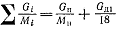
 количество
паров углеводородов, уносимых с катализатором в десорбер, кг/ч;
 средняя
молекулярная масса уносимых паров углеводородов;
 - количество водяного
пара, подаваемого в десорбер, кг/ч.
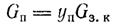
 доля углеводородных
паров, переносимых с потоком катализатора, рассчитываем по формуле:
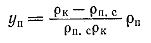
 =2400
кг/м3 - плотность материала катализатора.
 - плотность
адсорбированных паров углеводородов и газообразных продуктов в условиях
температуры и давления в верхней части десорбера, кг/м3.
 адсорбированных
паров углеводородов и газообразных продуктов равной средней молекулярной массе
 крекинг-газа,
то при нормальных условиях имеем:
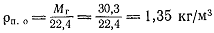
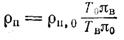
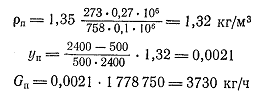
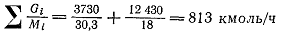
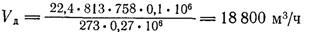
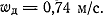
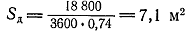
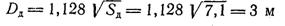
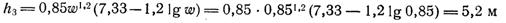
 -
скорость паров в свободном сечении реактора принимаем 0,85 м/с
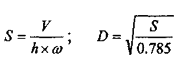
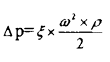
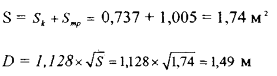
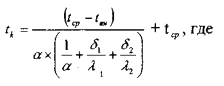
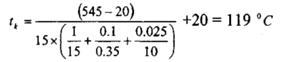
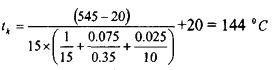
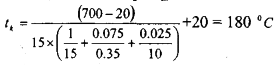
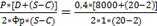
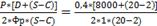 =89,1 МПа,
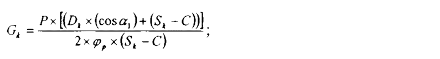
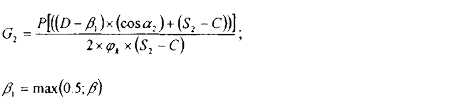
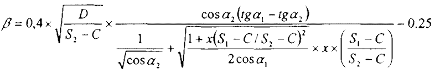
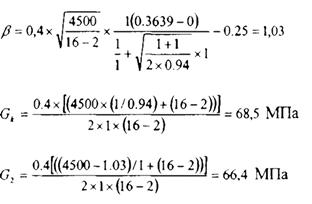
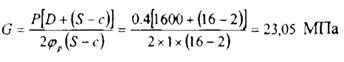
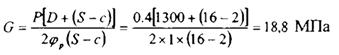
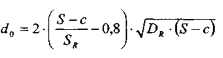
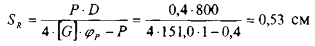
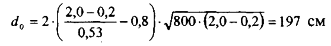
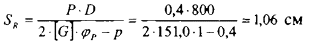
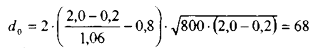
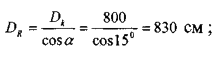
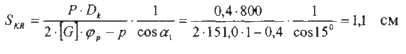
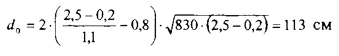
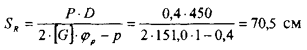
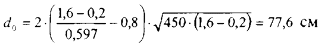
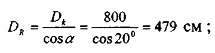
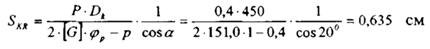
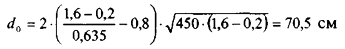
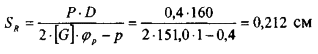
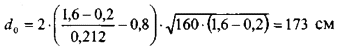
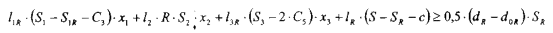
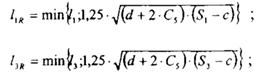
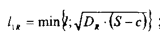
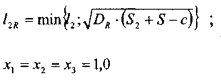
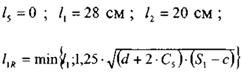
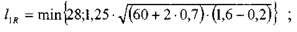
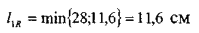
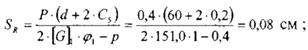
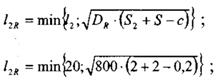
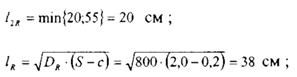
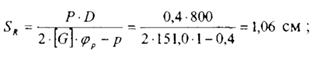
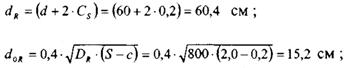
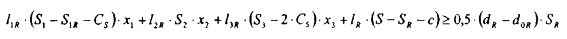
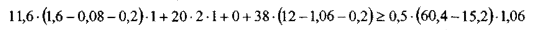
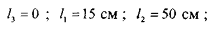
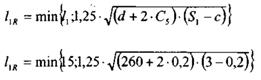
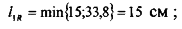
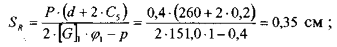
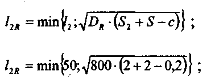
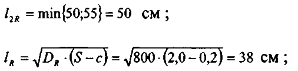
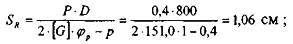
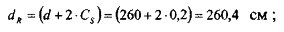
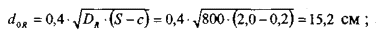
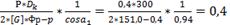 см