Статья: Расчет технологического процесса ручной дуговой сварки
Ручная дуговая сварка
Ручная дуговая сварка – это вид сварки, источником энергии которой является электрическая дуга.
Ручная дуговая сварка классифицируется по следующим признакам:
- Вид дуги. Согласно данному признаку ручная дуговая сварка делится на сжатую и свободную.
- Воздействие дуги на металл. Согласно данному признаку ручная дуговая сварка делится на сварку косвенного действия, прямого действия и сварку трехфазной дугой.
- Вид электрода. Согласно данному признаку ручная дуговая сварка делится на сварку плавящимися электродами и неплавящимися электродами.
К преимуществам ручной дуговой сварки относятся возможность сварки в труднодоступных местах, возможность сварки в любом положении пространства, низкая стоимость и простота оборудования и возможность сварки большого вида сталей, цветных металлов, чугунов. К основным недостаткам данного вида сварки относятся: низкие производительность и коэффициент полезного действия, зависимость качества сварки от навыков исполнителя, вредные условия процесса, влияние на сварочный процесс магнитного дутья.
Магнитное дутье – это отклонение электрической дуги от оси электрода, блуждание дуги по изделию.
При ручной дуговой сварке электроды могут перемещаться в трех направлениях: поперек шва, вдоль оси валика и по оси электрода.
Расчет процесса ручной дуговой сварки
Основными параметрами процесса ручной дуговой сварки являются:
- сила сварочного тока,
- диаметр электрода,
- скорость сварки,
- напряжение на дуге,
- род тока,
- полярность тока.
Швы стыковых соединений могут быть выполнены с разделкой или без разделки кромок. Диаметр электрода выбирается в зависимости от толщины свариваемых деталей. В случае сварки многослойных швов на металле, толщина которого составляет от 10 до 12 и более миллиметров первый слой должен свариваться электродами на один миллиметр меньше, чем предусмотрено руководством, но не более 5 миллиметров. Расчет начинается с определения количества проходов. В данном случае необходимо учитывать, что сечение первого прохода не должна превышать 35 квадратных миллиметров. Сечение первого прохода рассчитывается по формуле:
$F_1 = (6-8)*dл$
где dл - диаметр электрода.
Формула для расчета сечений последующих проходов выглядит следующим образом:
$Fc = (8-12)*dл$
Площадь сечения шва является суммой площадей простых геометрических фигур, на которые он разделен (как показано на рисунке ниже).
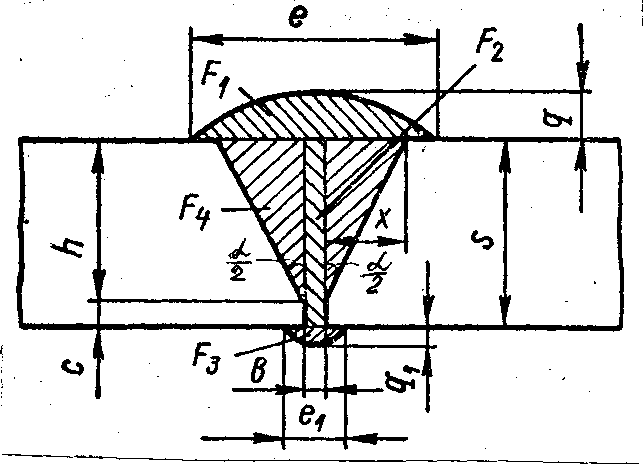
Рисунок 1. Площадь сечения.
Например, площадь сечения одностороннего стыкового шва, который выполнен без зазора может быть рассчитана по формуле:
$F_1 = 0,75*е*g$
где: g - высота усиления шва; е - ширина шва.
В том случае, когда присутствует зазор в соединении, то формула имеет следующий вид:
$(F_1+F_2) = 0,75*е*g+S*в$
где: S - толщина свариваемого металла; в - величина зазора в стыке.
Чтобы рассчитать площадь стыкового шва на выше представленном рисунке, у которого V-образная разделка и подварка корня шва используется формула:
$Fн = F_1+F_2+F_3+2*F_4$
Глубина проплавления рассчитывается по формуле:
$h = S-c$
где c - величина притупления
Площадь прямоугольных треугольников - F4 рассчитывается следующим образом:
$F_4 = (h^2*tga/2) / 2$
Так как таких прямоугольных треугольников два, то:
$2F_4 = h^2*tga/2$
Таким образом формула для расчета общей площади стыкового шва имеет следующий вид:
$Fн = 0,75 • е • g +в • S + 0,75 e_1 • g_1 + h_2 • tg α/2$
Теперь можно рассчитать общее количество проходов:
$n = (Fн-F/Fc)+1$
Сварочный ток рассчитывается по допускаемой плотности электрического тока и диаметру электрода:
$Iсв = Fл*j = (п+dл^2/4)*j$
где: Fл - площадь поперечного сечения электрода; j - допустимая плотность электрического тока.
Только в случае сварки многопроходных швов сварочный ток рассчитывается для первого и последующих проходов. Допустимая плотность электрического тока зависит от вида покрытия и диаметра электрода - чем больше диаметр электрода, тем меньше его допустимая плотность тока, потому что ухудшаются условия охлаждения. При ручной дуговой сварке напряжение на дуге изменяется в пределах от 20 до 36 вольт, поэтому не регламентируется. Чтобы рассчитать скорость сварки применяется формула:
$Vсв = (Lн*Iсв)/Fн*y*100$
где: Lн - коэффициент наплавки; у - плотность наплавленного металла в данном проходе.
Только в случае сварки многопроходовыx швов скорость сварки рассчитывается для первого и последующих проходов.
При сварке угловых швов диаметр электрода должен выбираться в зависимости от катета шва. В случае ручной дуговой сварки за один проход могут свариваться швы с катетом не более 8 миллиметров. При больших катетах сварка осуществляется а два и более прохода. Самое большое сечение металла, который наплавляется за один проход не должно превышать 40 миллиметров. Далее расчет производится в аналогичной последовательности, формулы имеют иной вид.