Материал: Методические указания к выполнению практических работ по дисциплине «Проектирование машиностроительного производства». Сай В.А., Бочаров В.Б
ГОУВПО «Воронежский государственный технический
университет»
Кафедра технологии машиностроения
63 - 2010
МЕТОДИЧЕСКИЕ УКАЗАНИЯ
к выполнению практических работ по дисциплине
«Проектирование машиностроительного производства»
для студентов специальности 151001 «Технология
машиностроения» всех форм обучения
Воронеж 2010
Составители: канд. техн. наук В.А. Сай, ,
канд. техн. наук В.Б. Бочаров
канд. техн. наук В.В. Долгушин
УДК 621.757.006.3.001.66 (075.8)
Методические указания к выполнению практических работ по курсу «Проектирование машиностроительного производства» для студентов специальности 151001 «Технология машиностроения» всех форм обучения / ГОУВПО «Воронежский государственный технический университет»; сост. В.А. Сай, В.Б. Бочаров, В.В. Долгушин. Воронеж, 2010. 47 с.
В методических указаниях изложены требования, рекомендации и основные материалы по выполнению практических работ по дисциплине «Проектирование машиностроительного производства». Методические указания могут также быть использованы студентами при выполнении дипломного проекта.
Издание соответствует требованиям Государственного образовательного стандарта высшего профессионального образования по направлению 151000 «Конструкторско-технологическое обеспечение автоматизированных машиностроительных производств», специальности 151001 «Технология машиностроения», дисциплине ««Проектирование машиностроительного производства».
Методические указания подготовлены в электронном виде в текстовом редакторе MS Word XP и содержится в файле «Практика ПМП.doc».
Табл. 11. Ил. 1. Библиогр.: 7 назв.
Рецензент канд. техн. наук, доц. О.Н. Кириллов
Ответственный за выпуск зав. кафедрой профессор
А.И. Болдырев
Издается по решению редакционно-издательского совета Воронежского государственного технического университета.
© ГОУВПО «Воронежский государственный
технический университет», 2010.
ВВЕДЕНИЕ
Машиностроение является основой технического пере-вооружения всех отраслей народного хозяйства. Требования к качеству и разнообразию продукции машиностроения, интен-сивное развитие технических средств и оборудования вызыва-ют необходимость совершенствования, создания и внедрения методики проектирования на их основе на их основе высоко-эффективных предприятий, а также реконструкции действую-щих.
Основной целью практической работы является закреп-ление и углубление знаний, полученных студентами во время лекционных занятий и производственных практик, а также приобретение практических навыков в работе со справочной литературой и стандартами.
При выполнении практической работы значительное внимание уделяется логическому обоснованию технологиче-ской последовательности производственного процесса с со-блюдением принципов рациональной компоновки и планиров-ки участка цеха, что является основой разработки экономич-ных проектов участков (цехов), обеспечивающих выпуск вы-сококачественной продукции при благоприятных условиях труда.
Данное методическое руководство содержит материалы по выполнению практической работы, включающие общую теоретическую часть, методики выполнения теоретической и графической частей работы.
1. ПРОЕКТИРОВАНИЕ МЕХАНИЧЕСКИХ ЦЕХОВ (УЧАСТКОВ)
Состав цеха (участка) и методы определения количества основного оборудования и его рациональная расстановка берется из отчета по конструкторско-технологической практике для базового варианта технологического процесса.
Определение станкоёмкости механической обработки, расчет количества оборудования по заданной программе, ко-эффициент загрузки оборудования производится по источни-кам [2,4,5,7].
1.1. Состав механического цеха
В состав механического цеха входят производственные отделения, участки, линии, вспомогательные и администра-тивно-бытовые службы
Производственные подразделения механического цеха предназначены для размещения оборудования и рабочих мест согласно технологическим процессам обработки деталей или по однотипности выполняемых операций
Состав их зависит от типа и организации производства. Механические цехи завода серийного и единичного произ-водств специализируются на выпуске определенных деталей, связанных общностью массы и габаритов или технологических процессов обработки. В таких цехах обработка деталей производится на подетально-групповых участках.
В условиях крупносерийного и массового поточного производств в цехах изготовляются все детали определенной сборочной единицы или машины. В составе таких цехов имеются механические и сборочные отделения, детали с поточных станочных линий поступают непосредственно на узловую сборку.
Вспомогательные службы механического цеха включают:
инструментальное хозяйство, в состав которого входят инструментально-раздаточная кладовая (ИРК), кладовая при-
способлений, оснастки и абразивов, заточное отделение, мастерская по ремонту приспособлений;
ремонтное хозяйство - цеховая ремонтная база (РБ), кладовая запасных частей;
складское хозяйство — склады и кладовые металла и заготовок, загрузочные площадки, склады межоперационного хранения деталей, готовых деталей, а также кладовые вспомо-гательных материалов;
эмульсионное хозяйство - помещения для приготовле-ния различных охлаждающих жидкостей и системы их раздачи на рабочие места;
склады масел и система раздачи масел на рабочие места и возврата их на регенерацию;
цеховая система сбора и транспортировки стружки с от-делением переработки стружки;
цеховой контроль с постами промежуточного, оконча-тельного контроля и контрольным отделением.
В небольших цехах эмульсионное и масляное хозяйства входят в состав ремонтного.
В зависимости от принятой схемы организации произ-водства и мощности цеха некоторые отделения вспомогатель-ных служб могут быть объединены или исключены из состава цеха за счет кооперации вспомогательного хозяйства с други-ми цехами
Если несколько цехов располагаются в одном корпусе, вспомогательные службы входят в состав наиболее крупного цеха и обслуживают весь корпус или организуется самостоя-тельное общекорпусное вспомогательное отделение.
1.2. Определение типа производства
Тип производства устанавливается по участку с помощью коэффициента закрепления операций, который рассчитывается по формуле [6]:
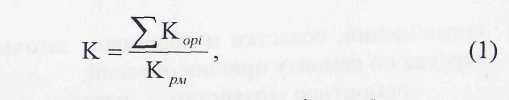
где Корi - число операций, выполняемых на i-м рабочем месте
с учетом условной дозагрузки;
Крм - количество рабочих мест.
По полученному значению коэффициента операций К с учетом массы деталей и объема выпуска определяют по таблице 3.1 [5]. В соответствии с ГОСТ 3.1108-74 коэффициент закрепления операций составляет: для мелкосерийного производства - свыше 20 до 40 включительно; для среднесерийного - свыше 10 до 2о включительно; для крупносерийного - свыше 1 до 10 включительно; для крупносерийного - свыше 1 до 10 включительно. Кроме этого, исходя из заданной производственной программы и характера обработки деталей тип производства выбирают исходя из рекомендаций, представленных в таблице 1 [2].
Таблица 1
Характеристика типов производства
Тип производства |
Количество обрабатываемых в год деталей одного наименования и типоразмера |
||
крупных (тяжелых) |
средних |
малых (легких) |
|
Единичное (индивиду-альное) |
До 5 |
До 10 |
До 100 |
Серийное |
Свыше 5 до 1000 |
Свыше 10 до 5000 |
Свыше 100 до 50000 |
Массовое |
Свыше 1000 |
Свыше 5000 |
Свыше 50000 |
1.3 Расчет количества основного оборудования по станкоемкости механической обработки
Станкоемкость механической обработки определяется техническим нормированием операций технологических про-цессов изготовления деталей. Этот метод расчета применяется при проектировании по точной программе для цехов массового и серийного производств [1].
Алгоритм расчета количества технологического оборудования установлен ГОСТом 14.314-74.
Потребное количество станков данного типа для непо-точного производства определяется по формуле
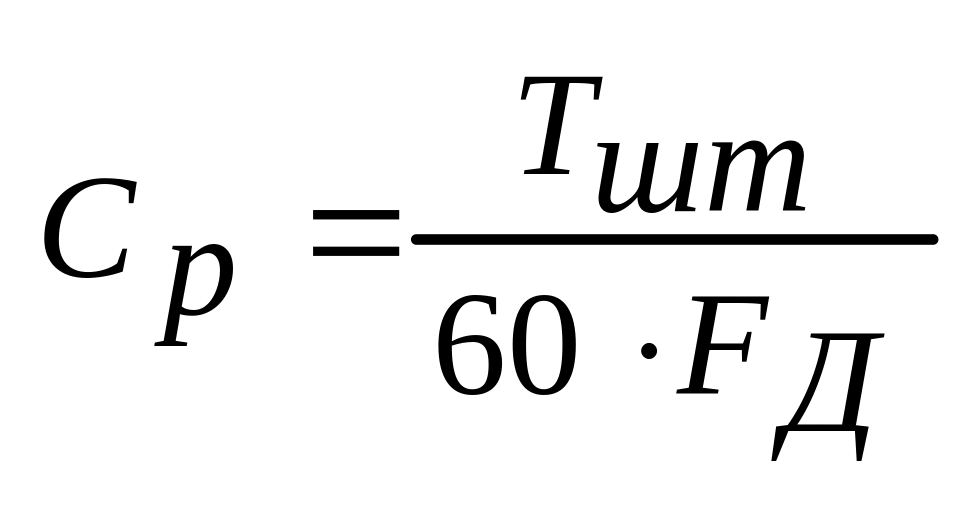 ,
(2)
где
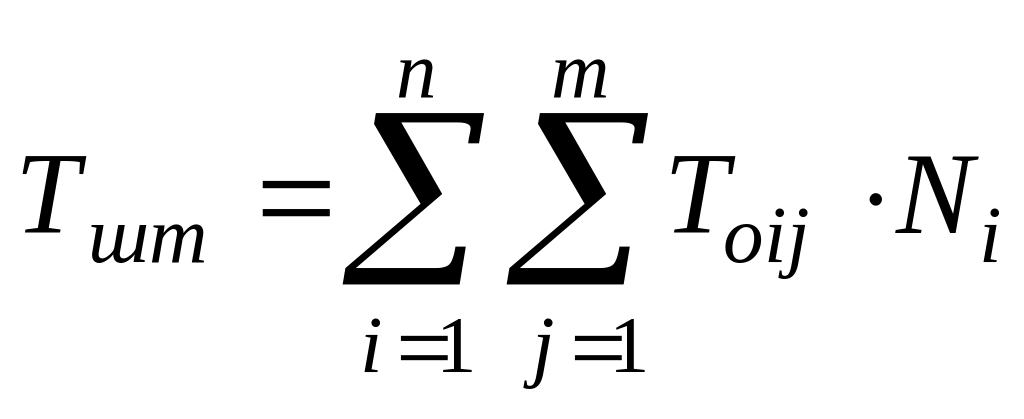 ,
(3)
Т0ij - - штучно-калькуляционное время выполнения j-ои операции изготовления i-ой детали, станко-мин.; Ni - годовая
программа выпуска i-ых деталей; п - число разных деталей, об-рабатываемых на станках данного типа; m - число операций обработки i -ой детали на станках данного типоразмера;
FД - эффективный фонд времени работы станка, для металлорежущих станков, имеющих массу не более 10 т и работающих в две смены, из работы [5, табл. 2.1] имеем
FД = 4060 часов, а для металлорежущих станков массой от 10 до 100 т и работающих в две смены FД = 3985 часов.
Полученное расчетное значение Ср округляется до бли-жайшего большего числа станков СПР, и определяется коэффи-
циент загрузки оборудования
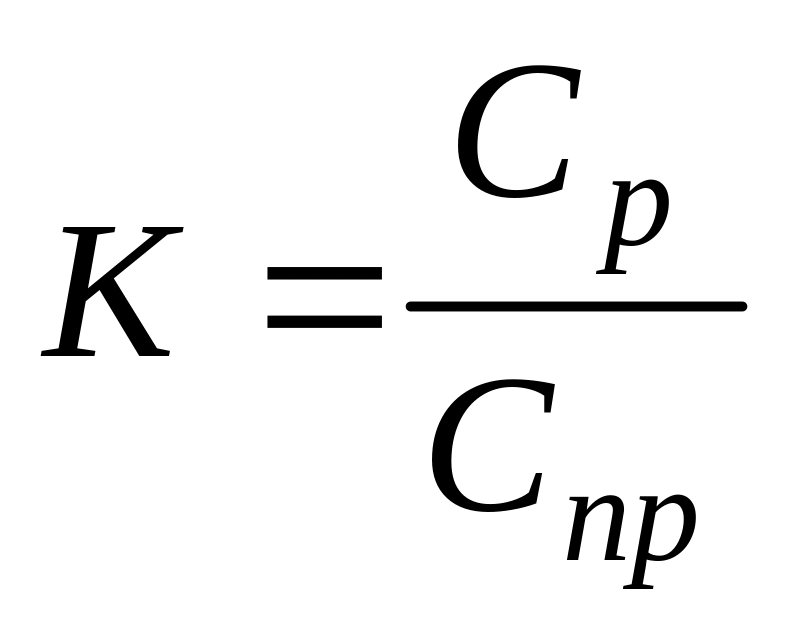 .
(4)
Средние значения коэффициентов загрузки оборудования Кзаг по цеху единичного и мелкосерийного производств принимают 0,8-0,9; серийного - 0,75-0,85; крупносерийного и массового - 0,65-0,75.
Полученный коэффициент загрузки станков данного типоразмера не должен превышать допустимого значения (из работы [5 табл. 3.4] Кзаг <0,95). В тех случаях, когда получен-ный коэффициент загрузки превышает допустимое значение, необходимо ввести в расчет коэффициент использования KИ, учитывающий возможные наложенные потери времени. В этом случае потребное число станков (шт.) будет
СР = округл.(СПР /КИ ) . (5)
Определяется общее число станков на участке:
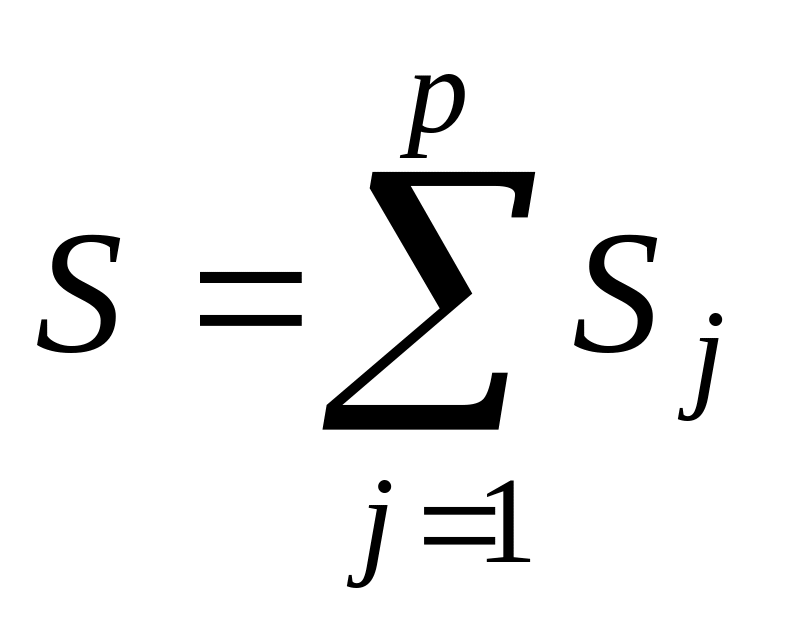 .
(6)
1.4. Расчет количества производственных и вспомогательных рабочих
Количество рабочих-станочников определяется расчетом по станкоемкости или по количеству станков, принятому в проекте. Количество остальных рабочих определяется в процентном отношении к установленному числу рабочих-станочников [1]
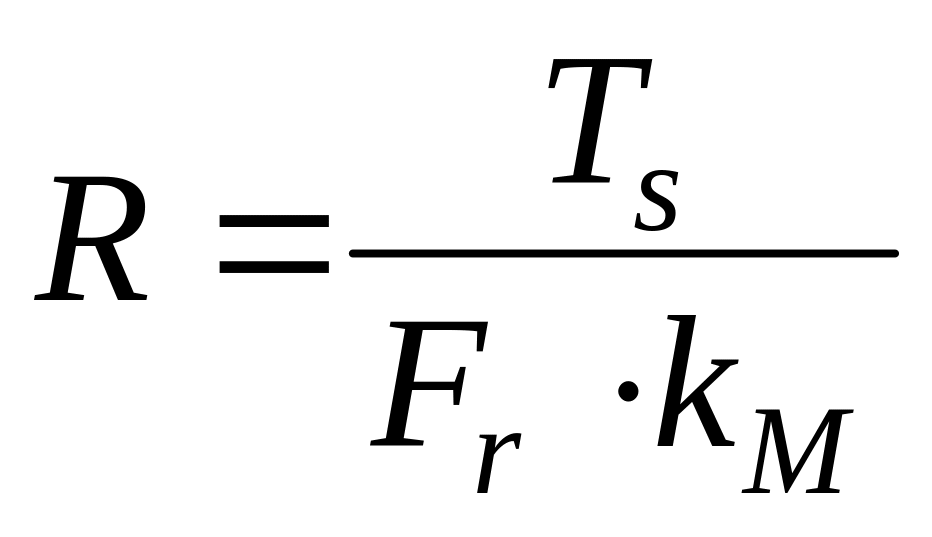 ,
(7)
где R - расчетное число рабочих-станочников данной профессии; Ts - годовая станкоемкость работ для данного типа оборудования, ч; Fr - действительный годовой фонд времени рабочего, ч; kм - коэффициент многостаночности, т.е.
количество станков, на которых может одновременно работать один рабочий, для универсальных токарных, фрезерных и др. станков kM=1 [2]. Средние значения коэффициентов загрузки оборудования Кзаг по цеху единичного и мелкосерийного производств принимают 0,8-0,9; серийного - 0,75-0,85; крупносерийного и массового - 0,65-0,75.
По количеству станков число рабочих-станочников опре-деляется:
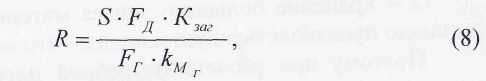
где S - количество станков данного вида, принятых в проекте; РД - действительный годовой фонд времени работы оборудо-вания; Кзаг - коэффициент загрузки станков.
Средние значения коэффициентов загрузки оборудования Кзаг по цеху единичного и мелкосерийного производств при-нимают 0,8-0,9; серийного - 0,75-0,85; крупносерийного и массового - 0,65-0,75.
1.5. Расчет площади складов заготовок и готовых деталей на участке цеха
Основной задачей цеховых складов является обеспечение нормального хода производства. В комплекс цеховых складов входят склады участков заготовок и готовых деталей.
В единичном и серийном производствах цеховой склад заготовок и полуфабрикатов размещают в начале пролетов в соответствии с обрабатываемыми деталями. Для хранения крупных заготовок склады располагают на специальных от-крытых или закрытых эстакадах для хранения 2-3 - дневного запаса заготовок.
Хранение штучных грузов (отливок, поковок, деталей и т.д.) должно производиться в унифицированной таре, которая позволяет использовать механизированные погрузочно-
разгрузочные, транспортирующие устройства и многоярусное хранение в штабелях или на стеллажах.
Запас материалов и заготовок в цеховом складе должен быть невелик, так как назначением его является только обеспечивать регулярное снабжением цеха (участка) материалами заготовками для бесперебойной работы станков. Это требование обосновывается двумя соображениями:
- цехи (участки) не должны создавать излишнего запаса материалов, чтобы не замедлять их оборачиваемость;
- хранение большего запаса материалов отнимает из-лишнюю производственную площадь, что нецелесообразно.
Поэтому при расчете потребной площади склада реко-мендуется принимать запасы сортового металла и заготовок, указанные в таблице 2 [2].
Таблица 2
Нормы запаса на цеховых сладах материалов и заготовок
Род материала и заготовок |
Нормы запаса на сладах для разных видов производства (в календарных днях) |
||||
Единичного |
Мелко-серийного |
Серий-ного |
Крупно-серийного |
Массо-вого |
|
Сортового металла, мелких и средних от-ливок и по-ковок |
10 |
8 |
6 |
4 |
2 |
Крупных отливок и поковок |
10 |
8 |
6 |
1,5 |
0,5 |
Площадь для хранения заготовок на стеллажах можно оп-ределить путем расположения необходимых для этого стела-жей. Надо предварительно выбрать размеры гнезд стеллажей, количество этих гнезд, число ярусов в стеллаже. Общую высоту и длину стеллажей так, чтобы их было достаточно для хранения запаса заготовок на установленный срок.
Площадь для хранения заготовок на принятый срок опре-деляется по нагрузке на 1 м2 площади пола, которая принима-ется на основе нагрузок, допускаемых конструкцией пола, с учетом удобства хранения материала и оперирования с ним при погрузке и разгрузке. При расположении цеховых складов в одноэтажном здании нагрузка на 1 м2 пола склада при хранении материалов и заготовок удельным весом более 4 т принимается равной:
для сортового материала до 2,5 - 3,0 т
для литья, поковок и штамповок мелких
и средних размеров до 2,0 - 3,0 т
для крупных заготовок до 2,5 т
При хранении материалов и заготовок удельным весом до 4 т соответственно 1,2; 0,7; 1,2 т.
При расчете площади складов заготовок исходят из необ-ходимости запаса и грузонапряженности пола [1]:
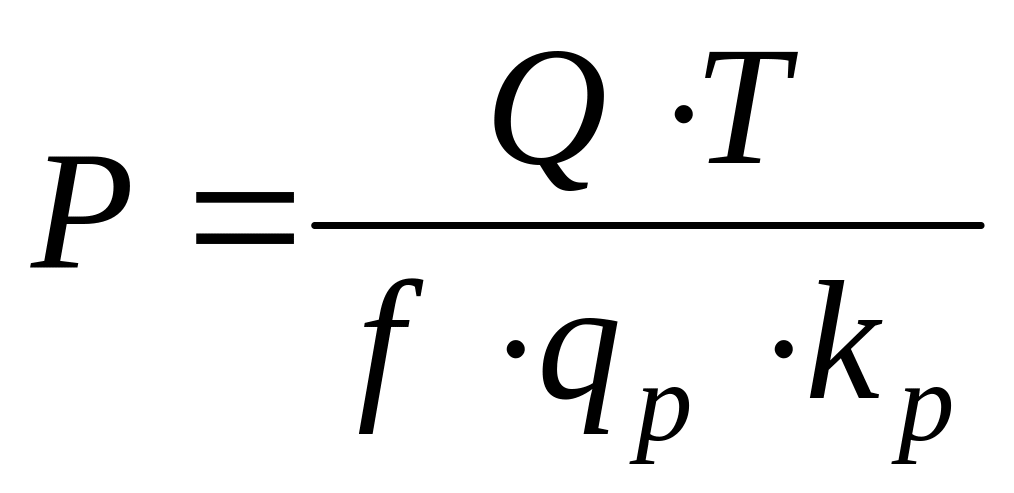 ,
(9)
где Р - площадь складов заготовок, м ; Q - масса заготовок обрабатываемых в цехе в течение года, т; Т - запас заготовок дни; f - среднее число рабочих дней в году (f = 253)
qp - средняя грузонапряженность склада, т/м2; kр – коэффи-
циент использования площади склада, представляющий отно-шение полезной площади слада к его общей площади и учиты-вающий проходы и проезды (kр = 0,4 - 0,5).