Материал: Машина газовой резки МНЛЗ ККЦ ММК
1.1 Стальковш
Стальковш – это ёмкость, которую используют для того, чтобы доставить жидкую сталь на МНЛЗ. Рядом с МНЛЗ кстановлен поворотный стенд, на который устанавливаются два стальковша: первый используется в настоящее время, второй – в резервной позиции.
1.2 Промежуточный ковш
Промежуточный ковш нужен для рспределения жидкого металла из сталеразливочного ковша в кристаллизатор. Этот ковш невысокий (менее 1,6 м) с несколькими разливочными стаканами (в зависимости от числа ручьев), как правило, имеющими стопора. Промежуточный ковш вмещает 10-15% от массы металла, содержащегося в сталеразливочном ковше. Он обеспечивает постоянство условий подачи металла в кристаллизатор (напор струи, скорость подачи металла), позволяет не останавливать разливку во время смены стальковша. Для снижения теплопотерь ковши накрывают футерованными крышками, а до начала разливки футеровку прогревают до 900-1200°С.
1.3 Кристаллизатор
Кристаллизатор нужен для формирование корки слитка. Она должна быть достаточно толстой и прочной, а также не иметь дефектов. Для обеспечения этого и предотвращения расплавления самого кристаллизатора при подаче в него жидкой стали, стенки охлаждают водой. Кристаллизатор оснащен механизмом качания, который необходим для предотвращения отрыва верхней тонкой части корки от движущегося слитка вследствие трения о стенки кристаллизатора, а также для предотвращения зависания слитка. Механизм качания обеспечивает в течение всей продолжительности разливки возвратно-поступательное движение кристаллизатора вверх-вниз. Величина качания – 3-20 мм, частота – от 40 до 300 циклов в минуту. Положительное воздействие качания объясняется следующим: в период совместного движения кристаллизатора и слитка вниз трение отсутствует и затвердевающая корка утолщается и уплотняется так, что при последующем движении кристаллизатора вверх, она не разрывается. В то же время при движении вверх становятся доступными для смазки те участки поверхности стенок кристаллизатора, которые в момент его движения вниз оказываются залитыми жидким металлом; смазка же уменьшает трение и тем самым также снижает возможность разрыва.
1.4 Зона вторичного охлаждения
Зона вторичного охлаждения (ЗВО) располагается ниже кристаллизатора, там на поверхность движущегося слитка подают охлаждающую среду. ЗВО имеет охлаждающие и опорные устройства; обычно зона охлаждения имеет кожух, который необходим для сдерживания пара, который образуется при охлаждении слитка. Водяные охлаждающие устройства имеют систему трубопроводов с регулирующими устройствами и многочисленными форсунками, которые распыляют на слитки воду. Водовоздушное охлаждения осуществляется, когда к форсункам вместе водой подводят сжатый воздух. Это охлаждение хорошо тем, что при нем вода распыляется более тонко; водяные капли распределяются более равномерно в выходящем из форсунки «факеле» и он захватывает большую площадь поверхности слитка. На рисунке 2 представлена секция вторичного охлаждения МНЛЗ криволинейного типа.
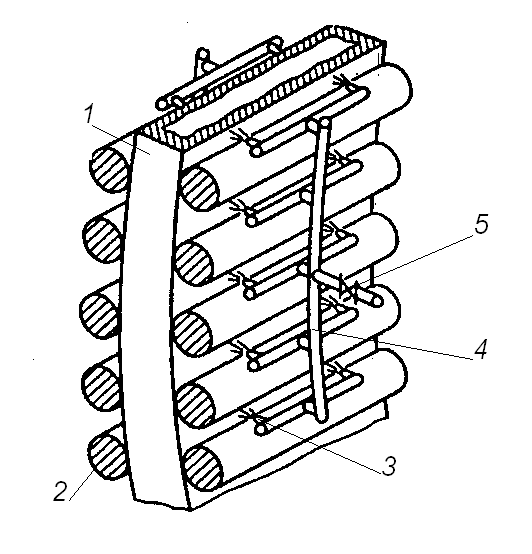
Рисунок 2 – Секция вторичного охлаждения криволинейной МНЛЗ
1 – слиток; 2 – опорный ролик; 3 – форсунка; 4 – трубчатый коллектор; 5 – задвижка.
По мере отдаления слитка от кристаллизатора, охлаждение должно уменьшаться, для этого обеспечивают постоянное снижение расхода воды. ЗВО разделяют на несколько секций, их количество может достигать восьми, которые объединяют группу форсунок и имеют самостоятельный подвод воды. Регулирования расхода воды осуществляется в зависимости от скорости разливки металла.
Опорные устройства в ЗВО необходимы для предотвращения деформации затвердевшей корки слитка под давлением жидкого металла, находящегося в центральной, незатвердевшей части слитка.
В МНЛЗ криволинейного типа опорные устройства представляют собой ролики, образующие рольганг. Опорные устройства выполнены так, что можно изменять расстояние между рядами роликов. Это позволяет изменять параметры отливки МНЛЗ при изменении технического задания. Диаметр роликов опорного устройства увеличивается по мере удаления от кристаллизатора, что связано с увеличением толщины корки и жесткости слитка.
Реферат
Пояснительная записка выпускной квалификационной работы содержит 50 страниц формата А4, 17 рисунков, 5 таблиц, 6 используемых источников информации.
МАШИНА ГАЗОВОЙ РЕЗКИ (МГР), ПЕРЕМЕЩЕНИЯ МГР, ЭЛЕКТРОДВИГАТЕЛЬ ПОСТОЯННОГО ТОКА, ТП-Д, ТАХОГРАММА, НАГРУЗОЧНАЯ ДИАГРАММА, ПЕРЕДАТОЧНАЯ ФУНКЦИЯ, ОБЪЕКТ РЕГУЛИРОВАНИЯ, СТРУКТУРНАЯ СХЕМА, ПЕРЕХОДНЫЕ ПРОЦЕССЫ, РЕГУЛЯТОР.
Объектом исследования - машина газовой резки (МГР) ККЦ ОАО «ММК», предназначенная для осуществления резки непрерывного слитка в процессе разливки на машине непрерывного литья заготовок.
Целью работы является проектирование электропривода постоянного тока для перемещения портала МГР.
В итоге были выбраны: двигатель постоянного тока, тиристорный преобразователь и трансформатор. Была спроектирована схема объекта регулирования и построены переходные процессы.
СОДЕРЖАНИЕ
1 Технологический процесс установки 4
1.1 Стальковш 5
1.2 Промежуточный ковш 5
1.3 Кристаллизатор 5
1.4 Зона вторичного охлаждения 6
1.5 Затравка 8
1.6 Машина газовой резки 8
1.7 Оборудование для быстрой смены ковшей 9
2 Характеристика основного технологического оборудования 10
3 Расчёт мощности и выбор двигателя 12
3.1 Расчёт статических и динамических моментов 12
3.2 Предварительный выбор двигателя 13
3.3 Расчёт и построение тахограмм и упрощённой нагрузочной диаграммы 14
3.4 Проверка двигателя по нагреву и перегрузочной способности 19
4 Выбор и характеристика основного силового электрооборудования 20
4.1 Выбор и характеристика тиристорного преобразователя и возбудителя 20
4.2 Выбор и характеристика силового трансформатора 21
4.3 Расчёт и выбор сглаживающего дросселя 23
5 Расчёт и построение статических характеристик 26
5.1 Расчёт и построение фазовых и регулировочных характеристик тиристорного преобразователя и возбудителя 26
5.2 Расчёт и построение механических характеристик электропривода 29
6 Защита электропривода 32
6.1 Защита от перегрузки и коротких замыканий 32
6.2 Защита от перенапряжений 33
7 Разработка системы управления мехатронной системой 35
7.1 Расчет и построение контура регулирования якорного тока 41
7.2 Расчет и построение контура регулирования ЭДС 41
7.3 Расчет и построение контура регулирования тока возбуждения 42
8 Построение схемы двухзонной САР 44
ЗАКЛЮЧЕНИЕ 49
СПИСОК ИСПОЛЬЗОВАННЫХ ИСТОЧНИКОВ 50
1 Технологический процесс установки
В кислородно-конвертерном цехе ПАО «ММК» используют машины непрерывного литья заготовок (МНЛЗ) криволинейного типа. Сталь из стальковша поступает в промежуточный ковш, нагретый до 1100°С, температуру стали поддерживают в значениях: (1540-1560)°С. После промежуточного ковша сталь переходит кристаллизатор, где при помощи воды сталь охлаждают и на выходе получают слитки, температура которых находится пределах: (1100-1200)°С. Образовавшийся слиток вытягивают вниз с помощью клетей. Далее слиток с затвердевшей оболочкой попадает в зону вторичного охлаждения, где его дополнительно охлаждают водой, в конце зоны, поверхность слитка имеет температуру в пределах: (800-900)°С. Схема криволинейной машины непрерывного литья заготовок представлена на рисунке 1.
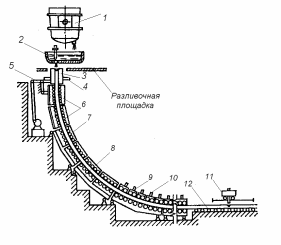
Рисунок 1 – Схема МНЛЗ криволинейного типа
1 – стальковш; 2 - промежуточный ковш; 3 - кристаллизатор; 4 - зона опорная рама кристаллизатора; 5 – механизм качания кристаллизатора; 6, 7, 9 – секции роликовой проводки; 8 – опорные ролики; 10 – механизм прижатия и перемещения роликов; 11 – газорезка; 12 - рольганг
1.5 Затравка
Затравку помещают в кристаллизатор перед началом отливки стали для образования временного дна, а также для вытягивания будущих слитков.. На МНЛЗ криволинейного типа используются цепные затравки, которые состоят из шарнирно-соединительных звеньев. Цепные затравки бывают: с жесткими звеньями с постоянной толщиной и звеньями с изменяющейся толщиной. В последней затравке каждое звено имеет: корпус и подвижную крышку, между ними по всей длине затравки имеются резинотканевые рукава. При наполнении рукава сжатым воздухом, крышка приподнимается и толщина звеньев и затравки увеличивается до необходимой величины.
1.6 Машина газовой резки
Машина газовой резки (МГР) необходима для разрезания непрерывных слитков металла (слябов) МНЛЗ на заготовки определенной длины, для надрезки переднего (головного) и заднего (хвостового) концов слитка и для заготовок с перемычкой. Кинематическая схема машины газовой резки представлена на рисунке 3.
Машина газовой резки включает в себя ряд основных механизмов: механизм передвижения рамы МГР, механизм передвижения суппорта и подъемно-опускающиеся упоры.
Механизм передвижения рамы предназначен для перемещения МГР вдоль оси разливки и обеспечения начала реза в заданной точке, а также для возврата МГР в исходное положение. После начала реза перемещение МГР со скоростью сляба осуществляется за счет опускающегося на его поверхность упора и возникающих при этом сил трения.
Механизм передвижения суппорта предназначен для перемещения резаков с заданной скоростью реза в направлении, перпендикулярном кромке сляба, а также возврат резаков в исходное положение после окончания реза.
Назначением МГР является порезка непрерывнолитых слябов МНЛЗ №1 на заготовки мерных длин, надрезки переднего (головного) и заднего (хвостового) концов слитка и заготовок с перемычкой.
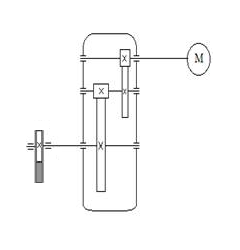
Рисунок 3 – Кинематическая схема машины газовой резки
1.7 Оборудование для быстрой смены ковшей
Современные МНЛЗ оснащают поворотными стендами. Они удерживают сталеразливочный ковш над промежуточным во время разливки металла и обеспечивают быструю замену ковшей. Для замены промежуточных ковшей в применяют тележки, которые перемещают под стендом по прямолинейному или кольцевому рельсовому пути.
2 Характеристика основного технологического оборудования
Технические характеристики машины:
Масса портала: 3 500 кг;
Ширина рабочей зоны: 4 500 мм;
Длина рабочей зоны: 15 000 мм;
Высота рабочей зоны: 2 750 мм;
Длина рельсового пути платформы продольного хода: 15 000 мм;
Длина рельсового пути тележки поперечного хода: 3 500 мм;
Количество резаков поперечной резки: 2;
Количество резаков устройства удаления грата: 2;
Скорость перемещения платформы продольного хода: 506 000 мм/мин;
Скорость поперечного перемещения уст-ва удаления грата: 506 000 мм/мин;
Ход перемещения платформы продольного хода: 12 000 мм;
Ход перемещения тележек поперечного хода: 2 800 мм;
Вертикальный ход перемещения резаков: 300 мм.
Необходимые скорости и ускорения МГР и время технологического цикла резки слябов представлены в таблица 1 и 2 соответственно.
Таблица 1 – Необходимые скорости и ускорения МГР и её суппортов
Передвижение |
Направление перемещения |
V, м/мин |
Ускорение, мм/с2 |
Замедление, мм/с2 |
МГР |
Вперед Б , Назад Б |
16,5 |
138…275 |
138…275 |
Назад М |
3 |
138…275 |
138…275 |
|
Вперед М |
1,2 |
138…275 |
138…275 |
|
Суппорта |
Вперед Б , Назад Б |
2,1 |
35 |
35 |
Вперед М , Назад М |
0,4…0,6 |
35 |
35 |
|
Vврез |
0,03…0,2 |
35 |
35 |
|
Vреза |
0,01…0,6 |
0,4…1,2 |
35 |
Таблица 2 - Время технологического цикла резки слябов
Сечение сляба, мм |
t сляба, °С |
Скорость резки, мм/мин. |
Время резки, мин. |
Время позицион. и разогрева, мин. |
Общее время цикла резки, мин. |
170x850 |
20 |
330 |
1,82 |
0,68 |
2,5 |
170x1200 |
20 |
330 |
2,12 |
0,68 |
2,7 |
170x1500 |
20 |
330 |
2,58 |
0,68 |
3,26 |