Материал: Автоматизированная технологическая подготовка деталей. методические указания к выполнению лабораторных работ по дисциплине «Организация технологической подготовки производства». Демидов А.В
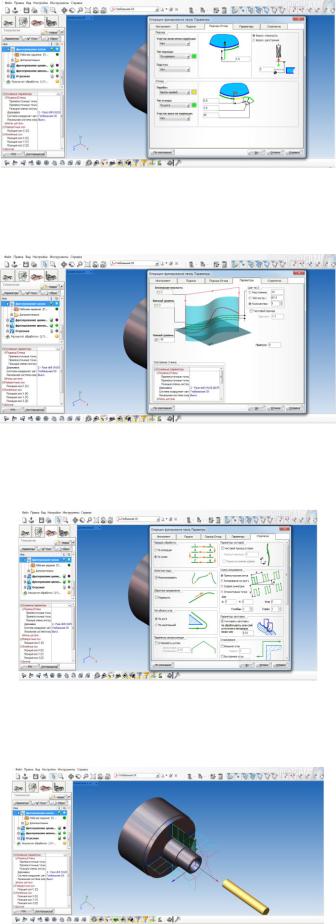
Рис. 26. Подход-отход фрезы Задаем параметры фрезерования.
Рис. 27. Параметры фрезерования Создаем стратегию процесса фрезерования.
Рис. 28. Стратегия фрезерования
3. Моделирование виртуального модерирования фрезерования пазов.
Рис. 29. Обработка пазов
21
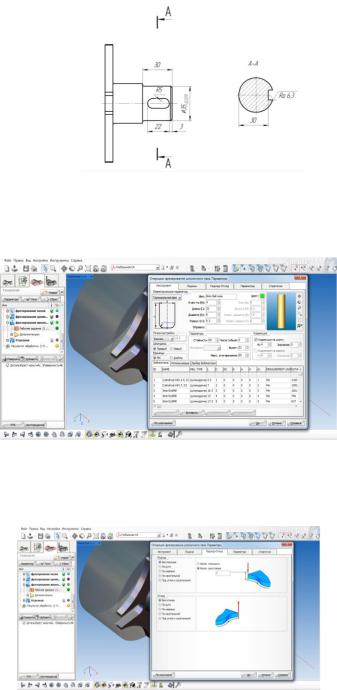
2. Задание: фрезеровать шпоночный паз
Рис. 30. Технологический чертеж детали Переходим в диалоговое окно инструмента и указываем размер фрезы.
Рис. 31. Выбор инструмента Контролируем параметры фрезерования во вкладке «Подход-Отход».
Рис. 32. Формирование зоны врезания и отхода инструмента
Задаем безопасную плоскость и параметры по оси.
22
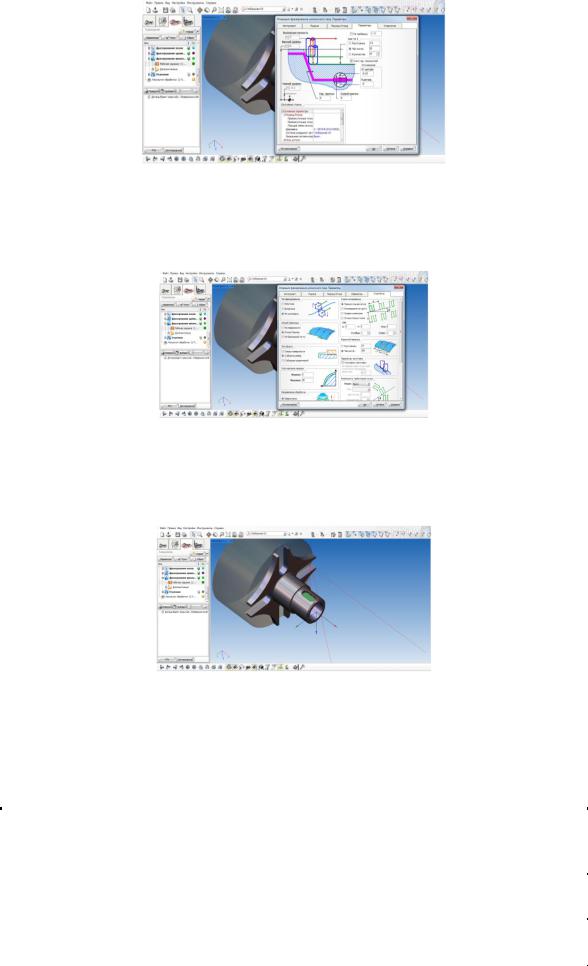
Рис. 33. Параметры фрезерования Указываем особенности стратегии.
Рис. 34. Стратегия обработки Моделирование фрезерования шпоночного паза.
Рис. 35. Траектория движения инструмента
3 Расчет технического нормирования
Таблица 2
|
Комментарий опе- |
Тип операции |
N Фрезы |
Время |
|
|
рации |
|
|
чч:мм |
|
|
|
|
|
|
|
1 |
фрезерование па- |
2D контур |
2 |
00:33:23 |
|
зов |
|||||
|
|
|
|
||
2 |
фрезерование |
Чистовая По- |
4 |
00:01:04 |
|
шпоночного паза |
слойная |
||||
|
|
|
|||
|
|
23 |
|
|
Лабораторная работа № 5
Тема: «Технологическая подготовка для сверлильной обработки»
Цель: приобретение практических навыков моделирования сверлильной обработки деталей в системе Sprut CAM.
Задачи:
1.Научиться выбирать инструмент и настаивать его параметры.
2.Научиться настраивать технологические операции в системе Sprut CAM.
Теоретические сведения:
Операция обработки отверстий предназначена для сверления, центровки, расточки, зенкерования отверстий, нарезания резьбы метчиком, фрезерования резьбы, а также для выборки отверстий. Операция может использоваться как для обработки отверстий детали, так и для предварительного засверливания в точках опускания инструмента в выборке области и послойной операциях. При этом будут использоваться координаты точек засверливания, заданных пользователем или автоматически сгенерированных операциями послойной выборки. Список отверстий может быть также сформирован автоматически по обрабатываемой детали.
Для засверливания в точках опускания инструмента в операциях выборки области или черновой послойной, необходимо при создании операции обработки отверстия в качестве прототипа указать ту операцию, для которой необходимо произвести предварительное засверливание. При этом список точек сверления и их глубина для операции обработки отверстий сгенерируется по списку точек опускания инструмента указанной операции-прототипа. Диаметр сверла будет установлен равным диаметру инструмента операции-прототипа.
<Точки сверления> могут быть указаны и вручную. Координаты центров отверстий задаются либо напрямую путем ввода значений, либо точками, которые могут быть импортированы из файлов или же определены в режиме <2D Геометрия>, а также выбором отверстий (цилиндрических поверхностей) на 3D модели. Список отверстий с их параметрами (высота переключения на рабочую подачу и глубина сверления) формируется в окне <Рабочее задание>. В этом же окне доступна функция автоматического обнаружения круглых отверстий в обрабатываемой модели.
Верхний и нижний уровни отверстия для каждой точки могут быть заданы пользователем вручную или рассчитаны автоматически. При автоматическом расчете верхний уровень определяется исходя из модели заготовки (уровень, где инструмент упирается в заготовку), а нижний уровень – по модели обрабатываемой детали (уровень, где инструмент упирается в деталь).
В большинстве случаев диаметр инструмента следует устанавливать равным диаметру просверливаемых отверстий, а при обработке отверстий по спирали и выборкой круглых колодцев диаметр инструмента должен быть меньше диаметра отверстия. Все отверстия операции обрабатываются одним инструментом и цик-
24
лом одного типа. Для обработки отверстий разных диаметров или циклами различных типов необходимо создавать несколько операций. Исключением является лишь обработка отверстий разного диаметра по спирали или выборкой колодца.
В окне параметров операции, которое открывается по кнопке  из режима <Технология>, настраиваются общие свойства операции. На странице <Инструмент> можно выбрать инструмент для обработки отверстий.
Страница <Режимы> позволяет задавать режимы обработки: скорость вращения шпинделя, охлаждение, величины подач для разных типов ходов (подход, отход, рабочий ход и т.п.). Перемещения на вспомогательных ходах (т.е. там, где не происходит резания) могут осуществляться как в ускоренном режиме, так и в режиме линейной интерполяции. Данная настройка переключается галочкой <Все не режущие подачи как ускоренные>.
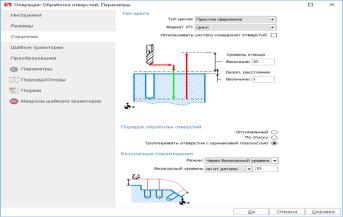
Способ обработки отверстий, а также ряд дополнительных параметров задаются на странице <Стратегия> окна параметров операции.
Рис. 36. Окно параметров операции сверления отверстий
Взависимости от выбранного в выпадающем списке <Тип цикла> способа обработки вид окна и набор параметров изменяется.
Всписке <Формат УП> указывается формат управляющей программы обработки отверстий.
<Развернутый>. Все движения инструмента состоят из команд элемен-
тарного перемещения (отрезки и дуги окружностей).
<Цикл>. В управляющую программу выводятся команды циклов обработки отверстий. Каждая команда цикла содержит в себе весь комплекс манипуляций инструментом, необходимый для обработки отверстия. Способы отработки тех или иных циклов зависят от используемой стойки ЧПУ. Переключатель <Использовать систему координат отверстий> позволяет включить использование локальных систем координат для обработки каждого отверстия. При выключенной галочке все отверстия обрабатываются в общей системе координат операции. Если галочку включить, то после позиционирования на безопасном уровне над отверстием будет сгенерирована локальная система координат (команда переноса ЛСК – Origin) с началом на верхнем уровне отверстия и осью Z, совпадающей с осью отверстия. Та-
25