Материал: Автоматизированная технологическая подготовка деталей. методические указания к выполнению лабораторных работ по дисциплине «Организация технологической подготовки производства». Демидов А.В
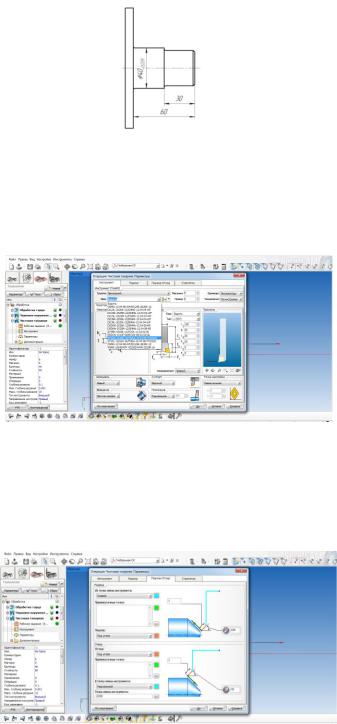
Рис. 19. Технологический чертеж чистового точения
Переходим в область «Инструмент». Задаем автоподбор инструмента и выбираем резец из предложенных вариантов.
Рис. 20. Выбор инструмента для чистовой токарной операции
Проверяем параметры подхода-отхода инструмента, точки смены инструмента.
Рис. 21. Параметры зоны подхода-отхода инструмента
Проверяем параметры стратегии, направления резания, формат управляющей программы, тип коррекции.
16
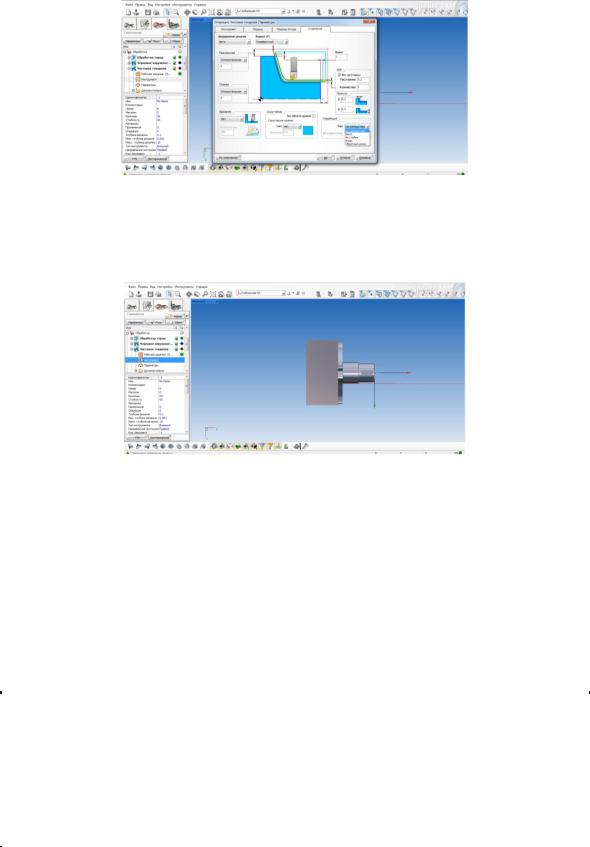
Рис. 22. Стратегия обработки
Виртуальное моделирование перехода чистовой токарной обработки.
Рис. 23. Траектория движения инструмента
4. Автоматизированное определение машинного времени токарной обработки для трех операций.
В программе Sprut CAM возможна генерация расчетно-технологической карты, где в автоматизированном режиме устанавливается расчетное основное технологическое время.
|
|
|
|
|
|
Таблица 1 |
||
|
|
|
|
|
|
|
|
|
N |
Комментарий |
Тип операции |
N |
Время |
Имя про- |
Комментарий |
|
|
операции |
интср |
чч:мм |
граммы |
|
||||
|
|
|
|
|
|
From: x(80) |
|
|
|
Обработка |
|
|
|
|
y(0) z(-20);: |
|
|
1 |
LatheFacingOp |
1 |
00:00:53 |
|
x(0) y(0) z(0); |
|
|
|
торца |
|
|
||||||
|
|
|
|
|
Вылет: X(15) |
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
Y(120) Z(0); |
|
|
|
|
|
|
|
|
From: x(170) |
|
|
|
Черновое |
|
|
|
|
y(-10) z(- |
|
|
|
|
|
|
|
60.5); : x(0) |
|
|
|
2 |
наружное то- |
LatheRoughOp |
6 |
00:49:22 |
|
|
||
|
y(0) z(0); |
|
|
|||||
|
чение |
|
|
|
|
|
||
|
|
|
|
|
Вылет: X(15) |
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
Y(150) Z(0); |
|
|
17
Окончание табл. 1
N |
Комментарий |
Тип операции |
N |
Время |
Имя про- |
Комментарий |
|
операции |
|
интср |
чч:мм |
граммы |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
From: |
|
|
|
|
|
|
x(20.499) y(0) |
3 |
Чистовая то- |
LatheFinishOp |
6 |
00:00:52 |
|
z(200); : x(0) |
|
карная |
|
|
|
|
y(0) z(0); |
|
|
|
|
|
|
Вылет: X(15) |
|
|
|
|
|
|
Y(150) Z(0); |
5. Сформировать отчет |
|
|
|
|
||
18
Лабораторная работа № 4
Тема: «Технологическая подготовка для фрезерной обработки»
Цель: приобретение практических навыков моделирования фрезерной обработки деталей в системе Sprut CAM.
Задачи:
1. Научиться выбирать инструмент и его параметры.
2. Научиться настраивать технологические операции в системе Sprut CAM.
Теоретические сведения:
Фрезерная операция предназначена для обработки с помощью фрезы плоских и фасонных поверхностей, тел вращения, и т. п. металлических и других заготовок. При этом фреза, закрепленная в шпинделе фрезерного станка, совершает вращательное (главное) движение, а заготовка, закреплённая на столе, совершает движение подачи прямолинейное или криволинейное.
Обычно разделяют фрезерную обработку на станках с ЧПУ по количеству осей координат, относительно которых может осуществляться одновременное перемещение фрезы относительно детали (заготовки):
2-х и 2,5 координатная обработка;
3-х координатная обработка;
4-х и 5-и координатная обработка.
Процесс обработки представляет собой упорядоченную последовательность технологических операций. Технологический процесс может содержать произвольное количество операций различных типов. Каждая операция, в зависимости от ее типа, имеет определенные правила формирования траектории инструмента и характеризуется собственным набором параметров.
Операции могут быть условно разделены на черновые и чистовые. <Черновые операции> производят выборку всего материала заготовки, который находится вне обрабатываемой модели и за пределами запрещенных зон. Как правило, черновые операции используются для первичной выборки материала в случаях, когда форма и размеры обрабатываемой детали значительно отличаются от формы и размеров заготовки. <Чистовые операции> производят только обработку поверхности детали, без выборки материала. Их используют для окончательного формирования поверхности детали после предварительной обработки, а также и без неё в случаях небольшого отличия детали от заготовки или при использовании заготовки из легкообрабатываемого материала.
В окне создания новой операции в отдельную группу выделена <Доработка остаточного материала>. Это сделано исключительно для удобства организации работы. Точно такие же траектории инструмента могут быть сгенерированы обычными черновыми или чистовыми операциями при соответствующих параметрах. Черновые операции при доработке производят выборку всего остаточного матери-
19
ала, а чистовые – обрабатывают поверхность детали только в местах недоработок. Операции доработки позволяют оптимизировать обработку сложных деталей.
По способу задания обрабатываемой модели операции могут быть разделены на группы.
Для операций выборки области, гравировальной, обработки 2D контура и 3D кривой обрабатываемая модель задается набором кривых. Все поверхностные объекты модели напрямую операциями не используются.
Обрабатываемая модель для операций других типов определяется набором элементов, образующих поверхность детали. Для задания поверхности детали могут использоваться твердые тела, поверхности, сеточные объекты. Кривые в списке задания обрабатываемой модели могут выступать лишь как вспомогательные элементы, например, для указания области или направления обработки.
Ход работы:
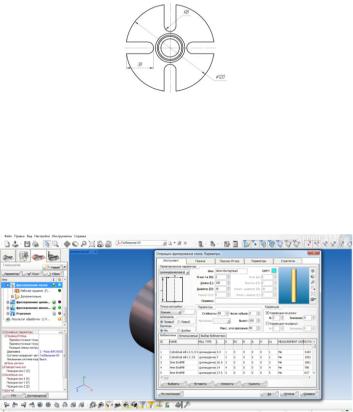
1. Задание: фрезеровать 4 паза
Рис. 24. Технологический чертеж детали
Выбираем режущий инструмент.
Для выбора режущего инструмента переходим во вкладку «инструмент» и выбираем цилиндрическую фрезу диаметром 16мм.
Рис. 25. Диалоговое окно выбора фрезы
Создаем условия подхода и отхода инструмента.
20