Материал: 3 курсовых
Министерство образования и науки Российской Федерации
Санкт-Петербургский политехнический университет Петра Великого
Институт машиностроения, материалов и транспорта
Работа допущена к защите
Руководитель ООП
_________ И.Н. Хрусталева
« »_ ___2020 г.
ВЫПУСКНАЯ КВАЛИФИКАЦИОННАЯ РАБОТА БАКАЛАВРА
ТЕХНОЛОГИЧЕСКИЙ ПРОЦЕСС ИЗГОТОВЛЕНИЯ ДЕТАЛИ
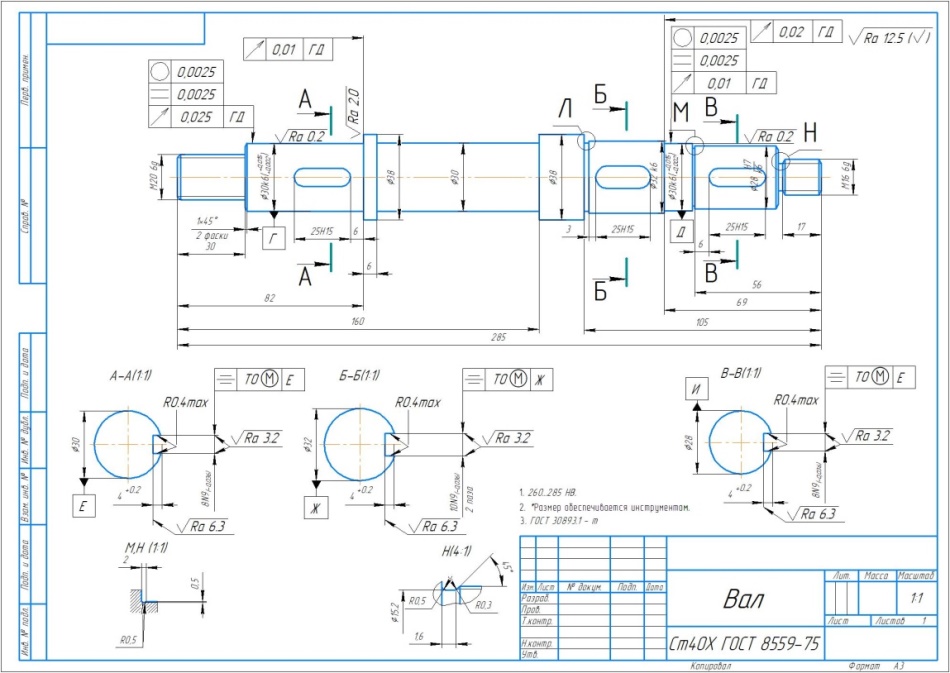
«Вал коробки скоростей»
по направлению подготовки бакалавров
15.03.05 - Конструкторско-технологическое обеспечение машиностроительных производств
по профилю 15.03.05_01 - Технология машиностроения
Выполнил студент гр.3331505/60101 <подпись>
Руководитель
к.т.н. доцент <подпись> Козарь И.И.
Консультант по нормоконтролю <подпись> Петров А.В.
Санкт-Петербург
2020
Аннотация (реферат)
С. 55, Табл. 10, Рис. 12, Прил. 37
ТЕХНОЛОГИЧЕСКИЙ ПРОЦЕСС, ВАЛ КОРОБКИ СКОРОСТЕЙ, ЗАГОТОВКА, РЕЖУЩИЙ ИНСТРУМЕНТ, ФАСОННЫЙ РЕЗЕЦ, КОМПЛЕКТ МЕТЧИКОВ, ЧЕРВЯЧНАЯ ФРЕЗА, СТАНОЧНОЕ ПРИСПОСОБЛЕНИЕ, ПРОЕКТИРОВАНИЕ, РАЗРАБОТКА.
В первом разделе данной работы описана разработка технологического процесса изготовления детали “ ВАЛ КОРОБКИ СКОРОСТЕЙ” в условиях среднесерийного типа производства и получены все необходимые данные для разработки комплекта технологической документации. Выбран наиболее оптимальный метод получения заготовки на основе расчета коэффициента использования материала (КИМ) и себестоимости чернового этапа обработки. На основе типового технологического процесса детали-аналога составлен технологический маршрут и выполнена разработка технологических операций с необходимыми расчётами, составлен комплект технологической документации. Во втором разделе были спроектированы инструменты сложного профиля: фасонный резец, комплект метчиков для нарезания метрической резьбы, червячная фреза для нарезания цилиндрических зубчатых колес. В третьем разделе спроектировано установочно-зажимное самоцентрирующееся приспособление с поворотноделительным механизмом для вертикально-фрезерной операции. Были проведены расчёты режимов резания, требуемой силы зажима, диаметра пневмоцилиндра, выполнен чертеж установочных элементов и зажимного устройства с силовым приводом.
THE ABSTRACT
P. 55, Tabl. 10, Pic. 12, Appl. 37
MANUFACTURING PROCESS, SPEED BOX SHAFT, WORKPIECE, CUTTING TOOL, SHAPED CUTTER, SET OF TAPS, HOB, MACHINE CLAMP, ENGINEERING, DEVELOPMENT.
The first part of this work contains engineering of the technological manufacturing process of the “SPEED BOX SHAFT” detail in the conditions of medium batch type of production and process of receiving all necessary data for designing of the production documentation set. The design of shaping tool was developed, the kinematic and strength calculations were given. According to the typical technological process of the analog part, a technological route was made and the development of technological operations with the necessary calculations was carried out, a set of technological documentation was made. The second part describes engineering of cutting tools with complex form: a shaped cutter, a set of taps for metric threading and a hob for gear cutting. The third part presents engineering of self-centering machine clamp equipped rotary mechanism. Calculations of cutting modes, required clamping force, pneumatic cylinder diameter were made, drawings of setting elements and power-driven clamping device were made.
Оглавление
Введение 5
1 Проектирование технологического процесса обработки детали "Вал выходной" 6
1.1 Проектирование технологического маршрута обработки отдельных поверхностей. 6
1.2 Выбор комплектов технологических баз для чистового этапа обработки 8
1.3 Выбор комплектов технологических баз для чистового этапа обработки 8
1.4 Проектирование технологического маршрута обработки детали в целом 10
1.5 Выбор средств технологического оснащения 16
1.6 Расчет режимов резания 19
1.7 Нормирование технологических операций 22
2 Режущие инструменты. Тема: Проектирование фасонного резца 23
2.1 Техническое задание 24
2.2 Выбор величины заднего угла α 24
2.3 Выполнение проверки заднего угла α на минимально допускаемое значение на конических участках 24
2.4 Выбор переднего угла 25
2.5 Вычисление наибольшей глубины профиля детали 25
2.6 Установка узловых точек профиля детали 26
2.7 Выбор габаритных и присоединительных размеров дискового резца. 27
2.8 Расчет установочных и эксплуатационных параметров 27
2.9 Расчет глубины профиля для каждой узловой точки 28
2.10 Вычисление отклонение фактической формы конических участков детали от теоретической 30
2.11 Расчет корригированного радиуса в профильной плоскости резца для дугового участка 32
2.12 Эскизы относительного положения детали и резца 33
2.13 Выбор материала для изготовления резцов 33
3 Технологическая оснастка. Разработка установочно-зажимного приспособления» 34
3.1 Основание для разработки приспособления 34
3.2 Цель и назначение разработки 35
3.3 Карта заказа 35
3.4 Выбор инструмента 37
3.5 Выбор станка 37
3.7 Технологическая часть 40
3.7.1 Расчет сил резания 40
3.7.2 Разработка схемы базирования детали в приспособлении 44
3.7.3 Обоснование выбора баз 44
3.7.4 Выбор установочных элементов 45
3.7.5 Расчет усилия зажима заготовки в приспособлении 45
3.7.6 Разработка схемы приспособления 49
3.8 Конструкторская часть. Проектирование общего вида приспособления 50
ЗАКЛЮЧЕНИЕ 51
БИБЛИОГРАФИЧЕСКИЙ СПИСОК 53
Приложение 56
Введение
В проекте согласно заданиям, спроектирован круглый фасонный резец. Фасонные резцы — это резцы, режущая кромка которых совпадает с криволинейным или ступенчатым профилем обрабатываемой поверхности. По сравнению с обычными резцами фасонные резцы обеспечивают идентичность формы, точность размеров деталей, так как они зависят в основном от точности изготовления резца. Кроме того, фасонные резцы обеспечивают высокую производительность обработки заготовок благодаря одновременной обработке всех участков фасонного профиля детали и простоте переточки. Фасонные резцы используют на токарных и револьверных станках, автоматах и полуавтоматах в крупносерийном и массовом производстве.
Круглые фасонные резцы используют для точения наружных и внутренних поверхностей. Основным преимуществом круглых фасонных резцов является простота их изготовления.
1 Проектирование технологического процесса обработки детали "Вал выходной"
1.1 Проектирование технологического маршрута обработки отдельных поверхностей.
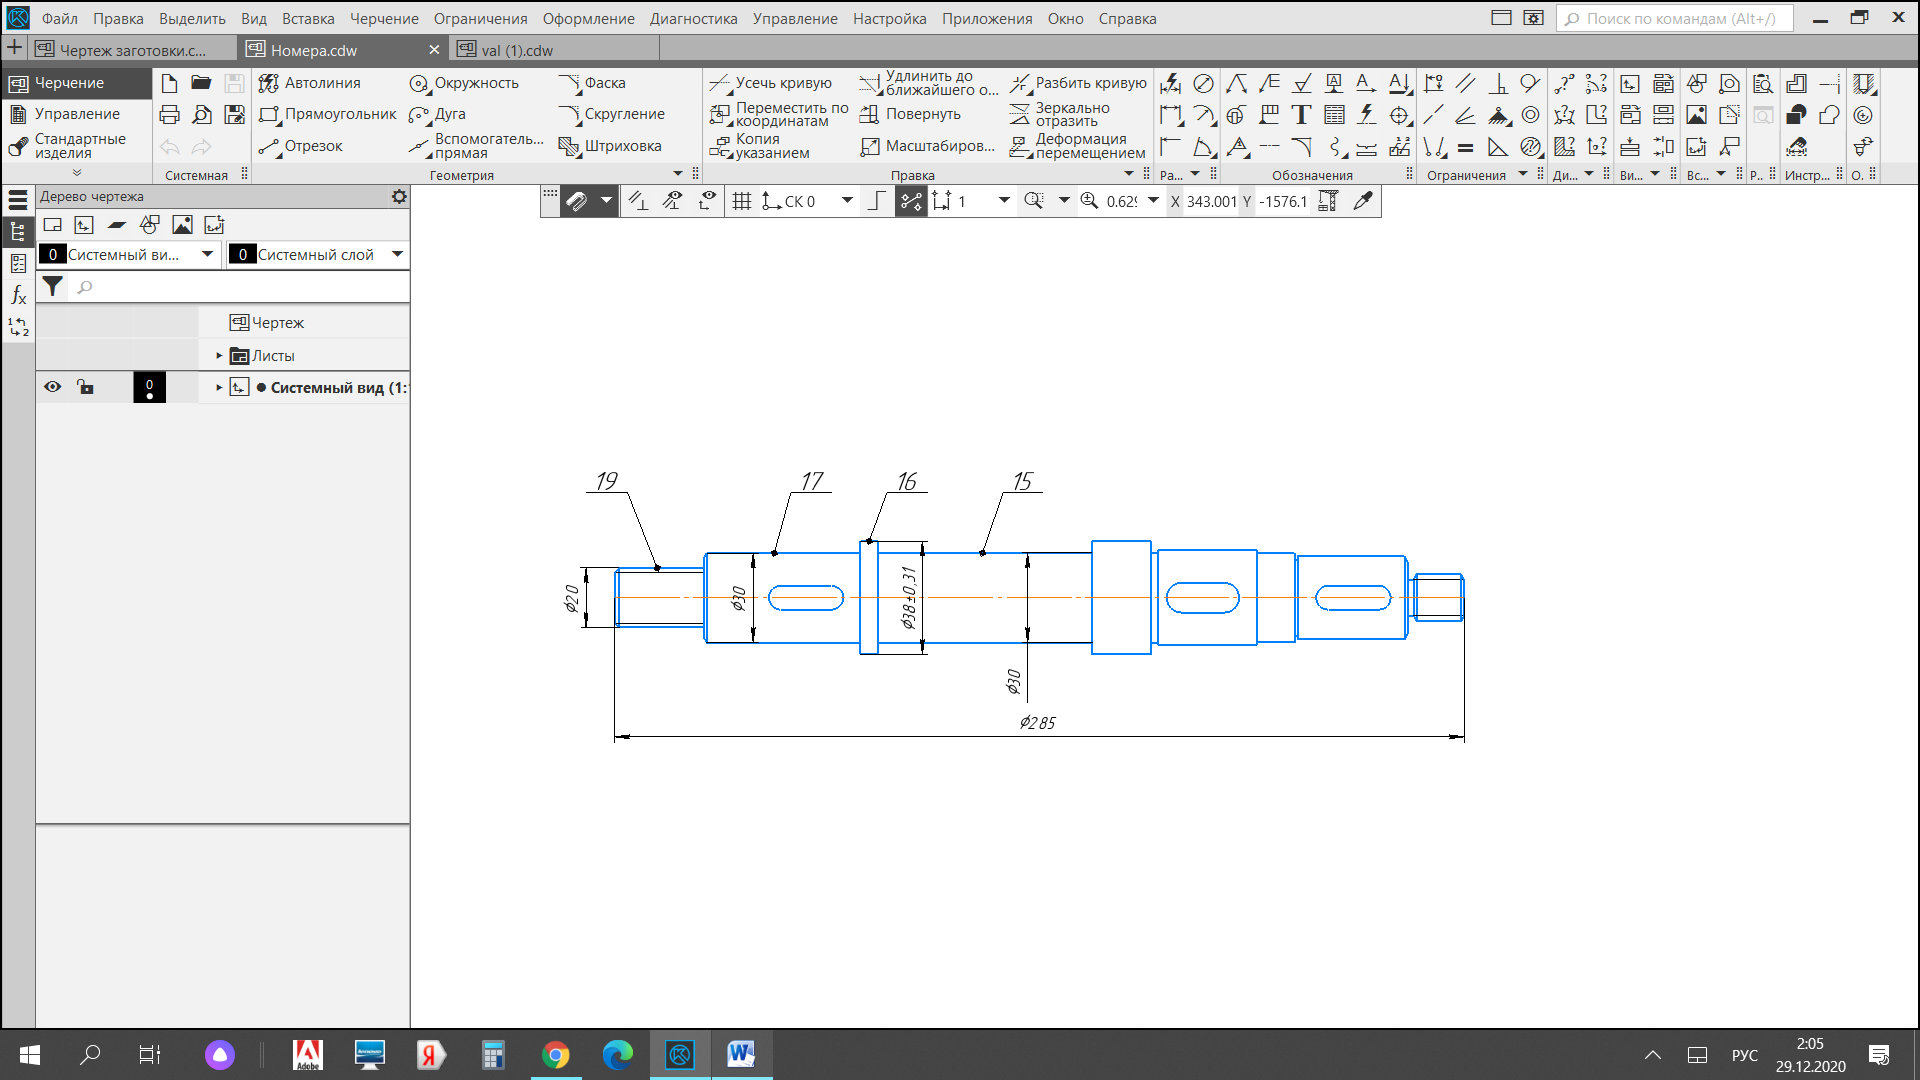
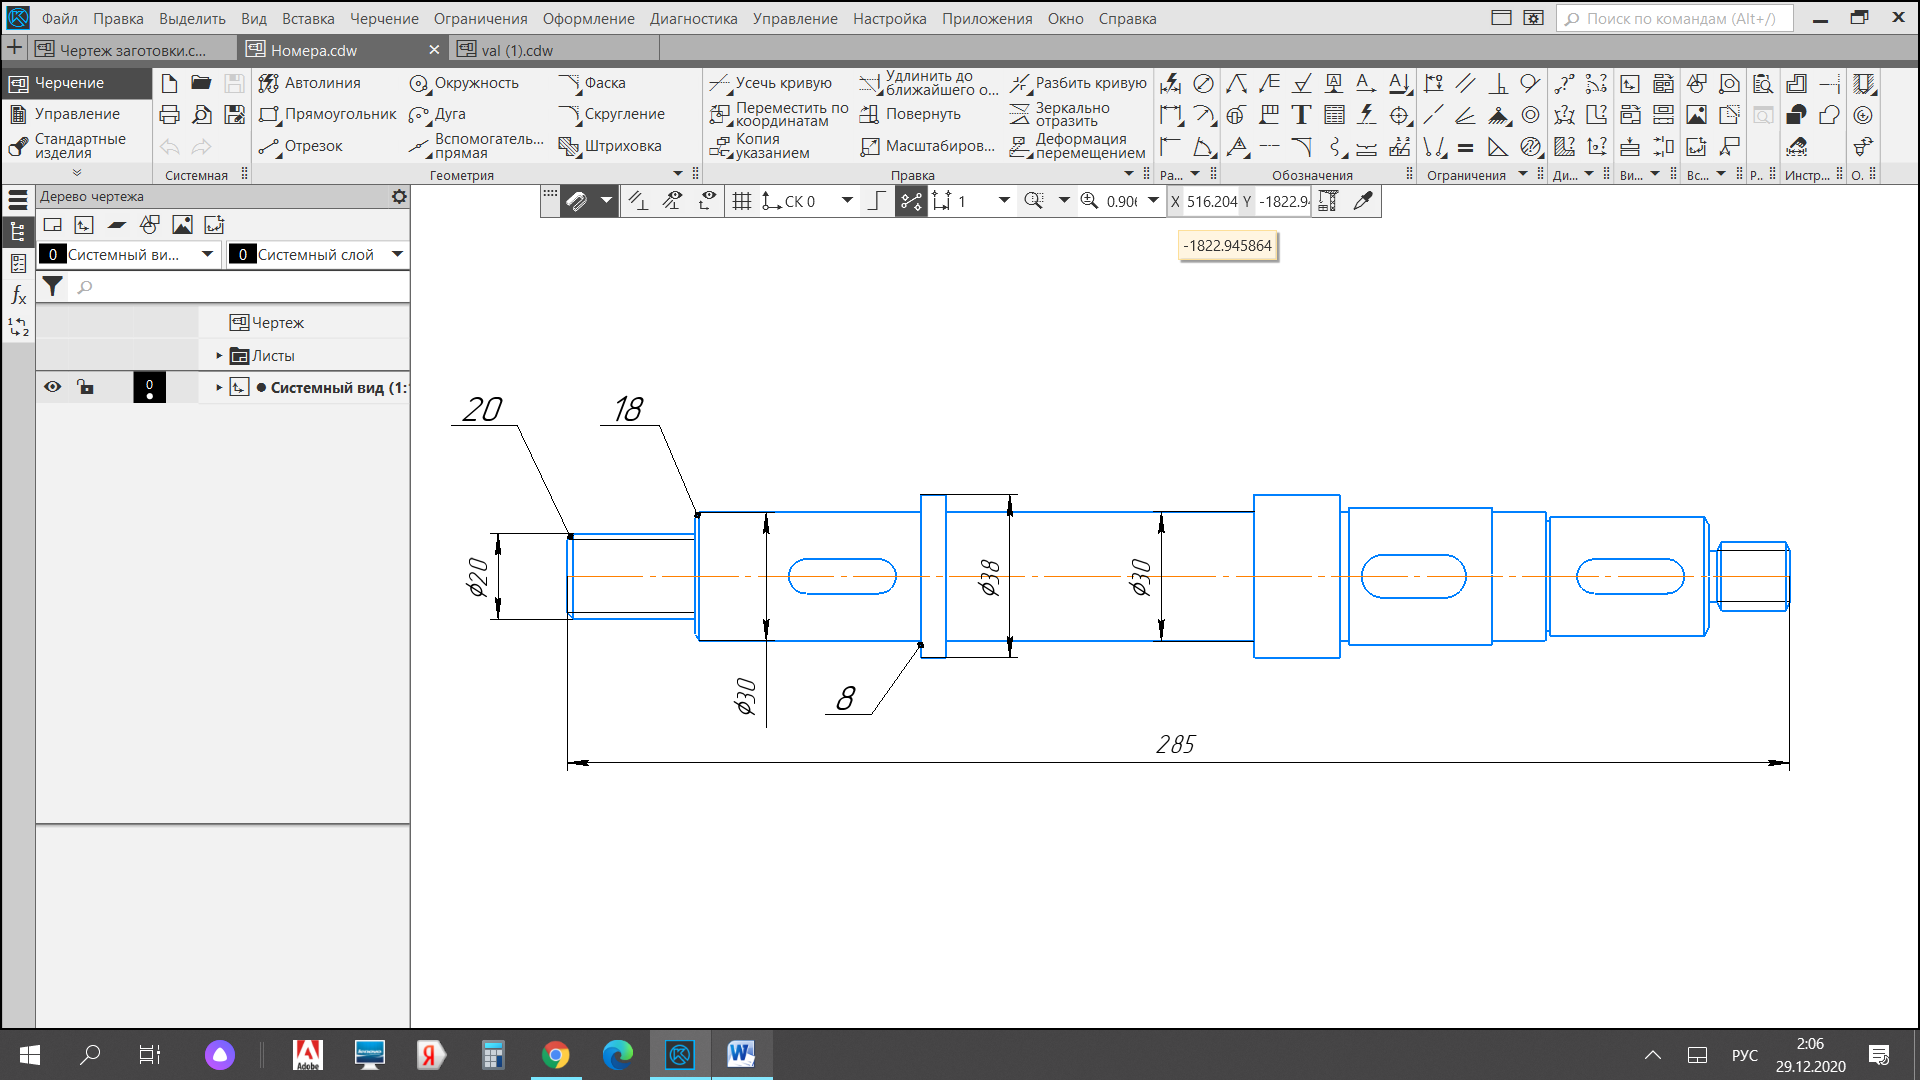
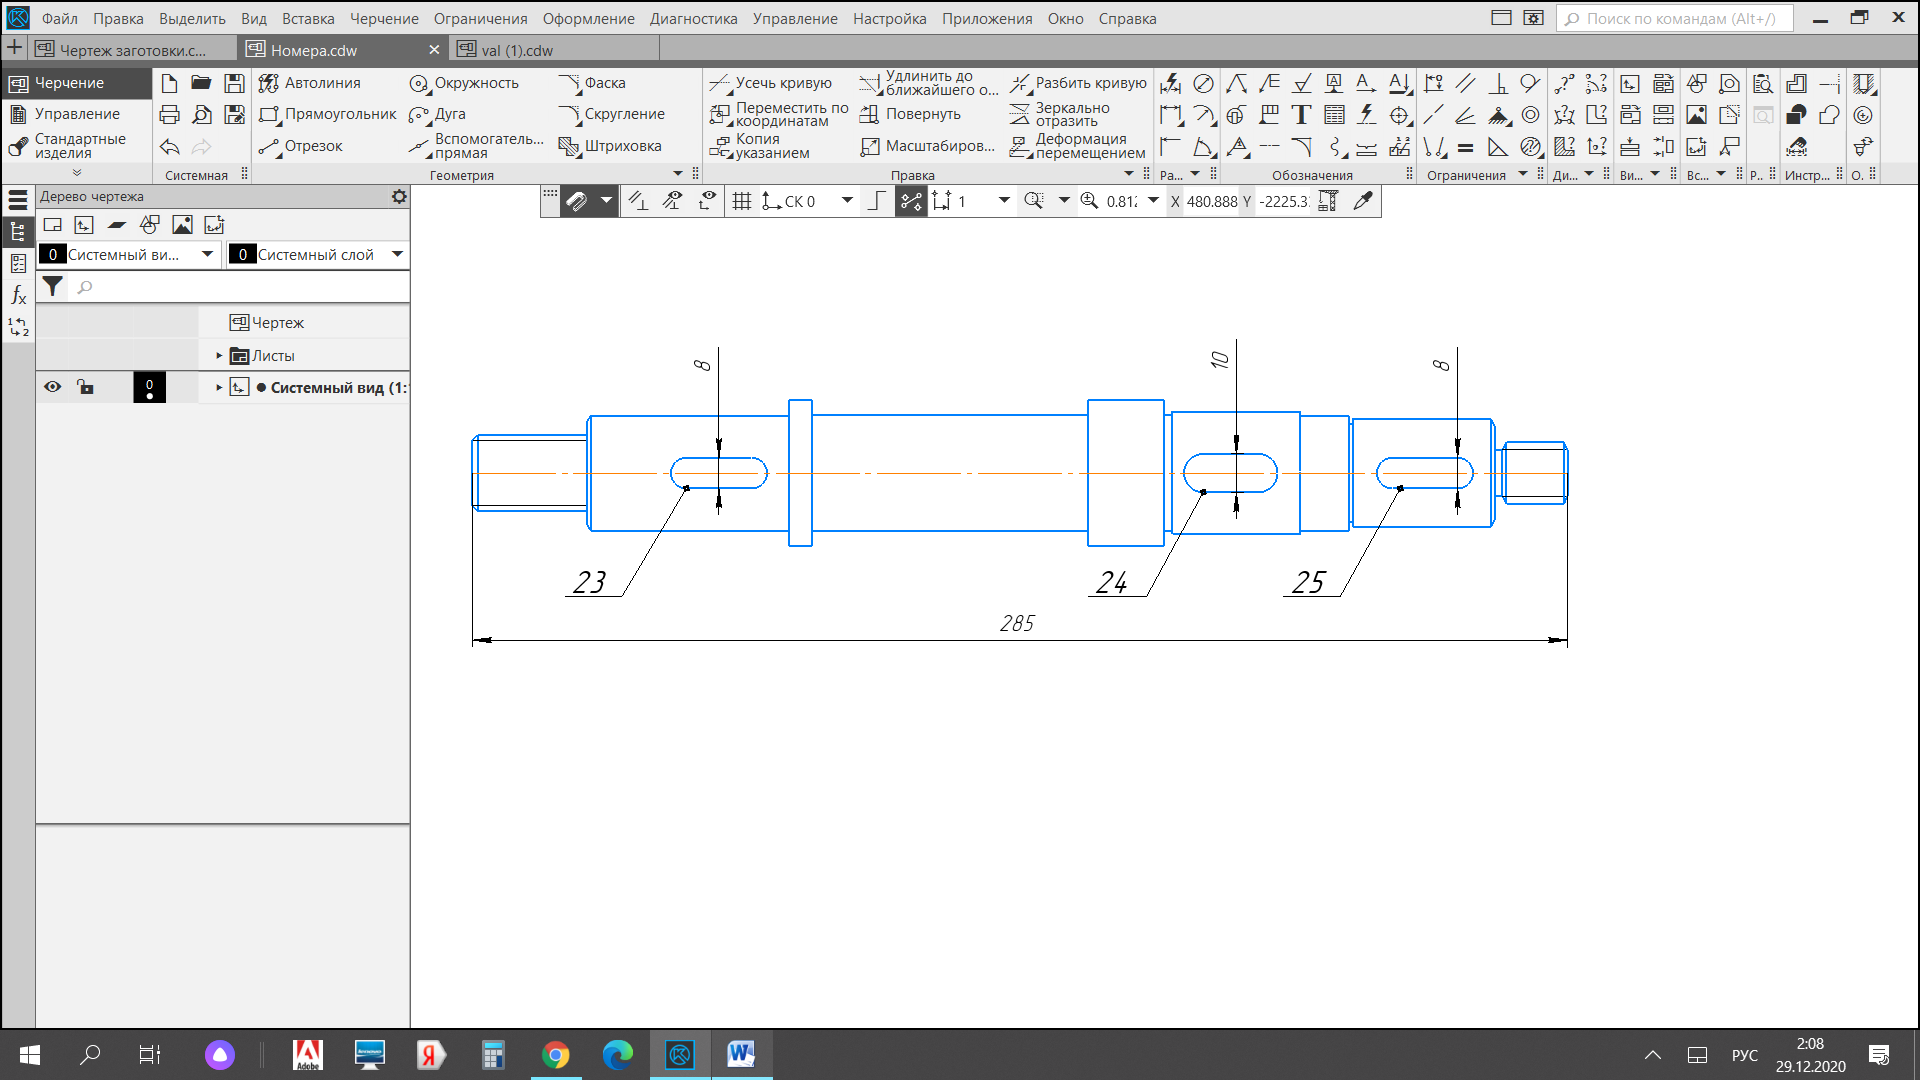
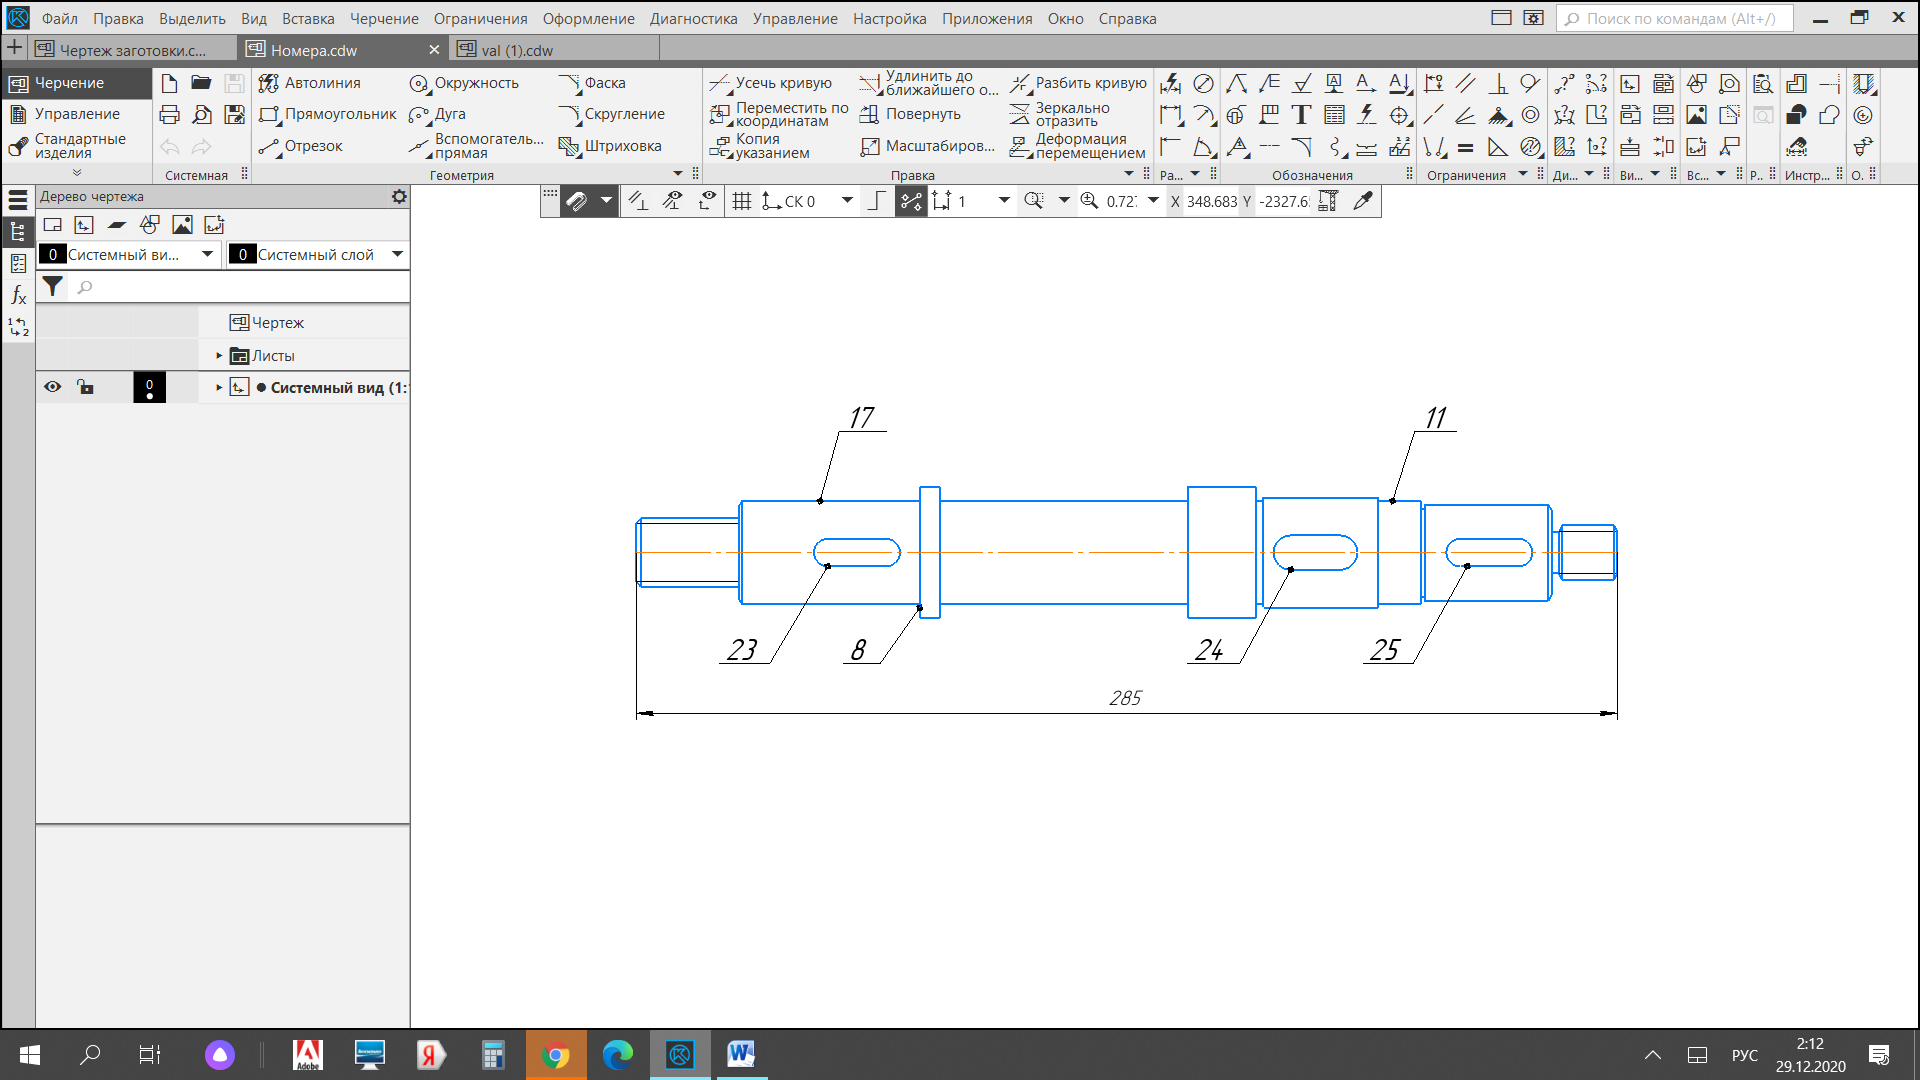
Необходимо описать технологические маршруты обработки для каждой поверхности.
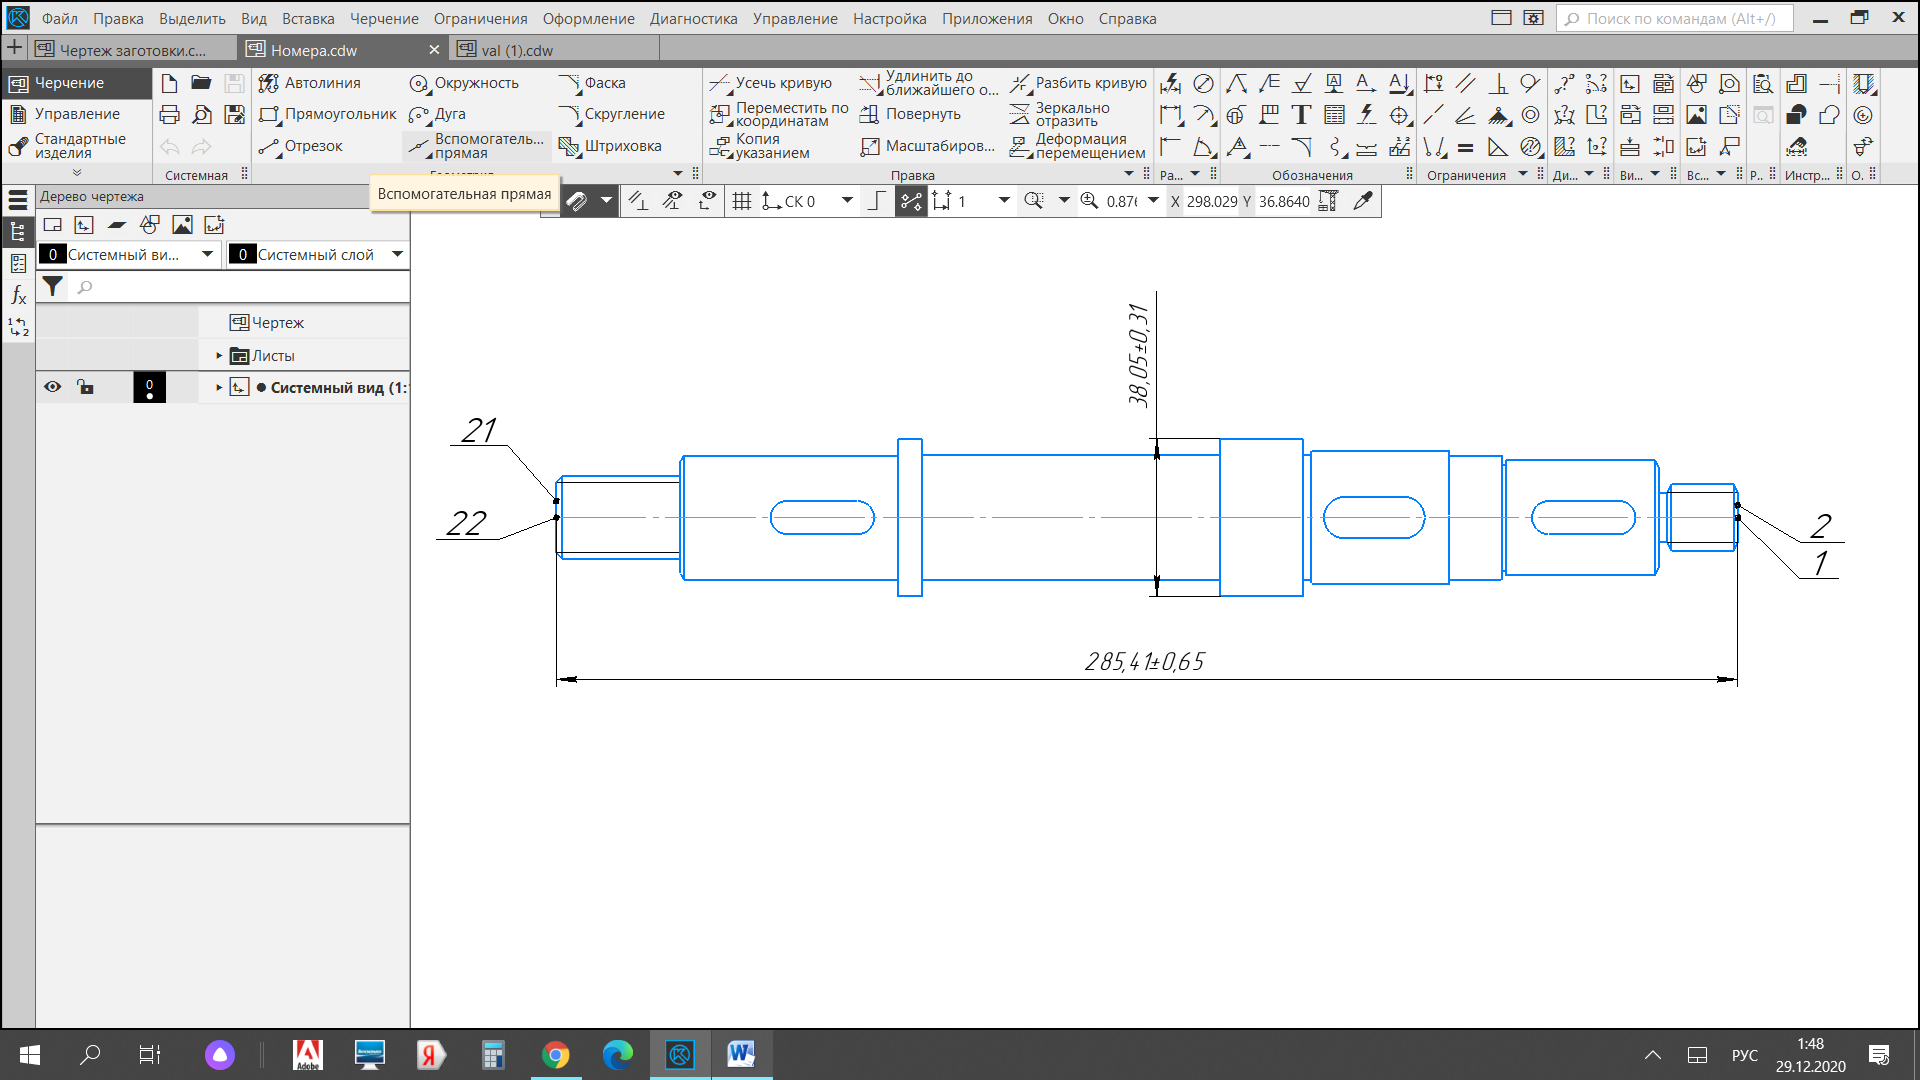
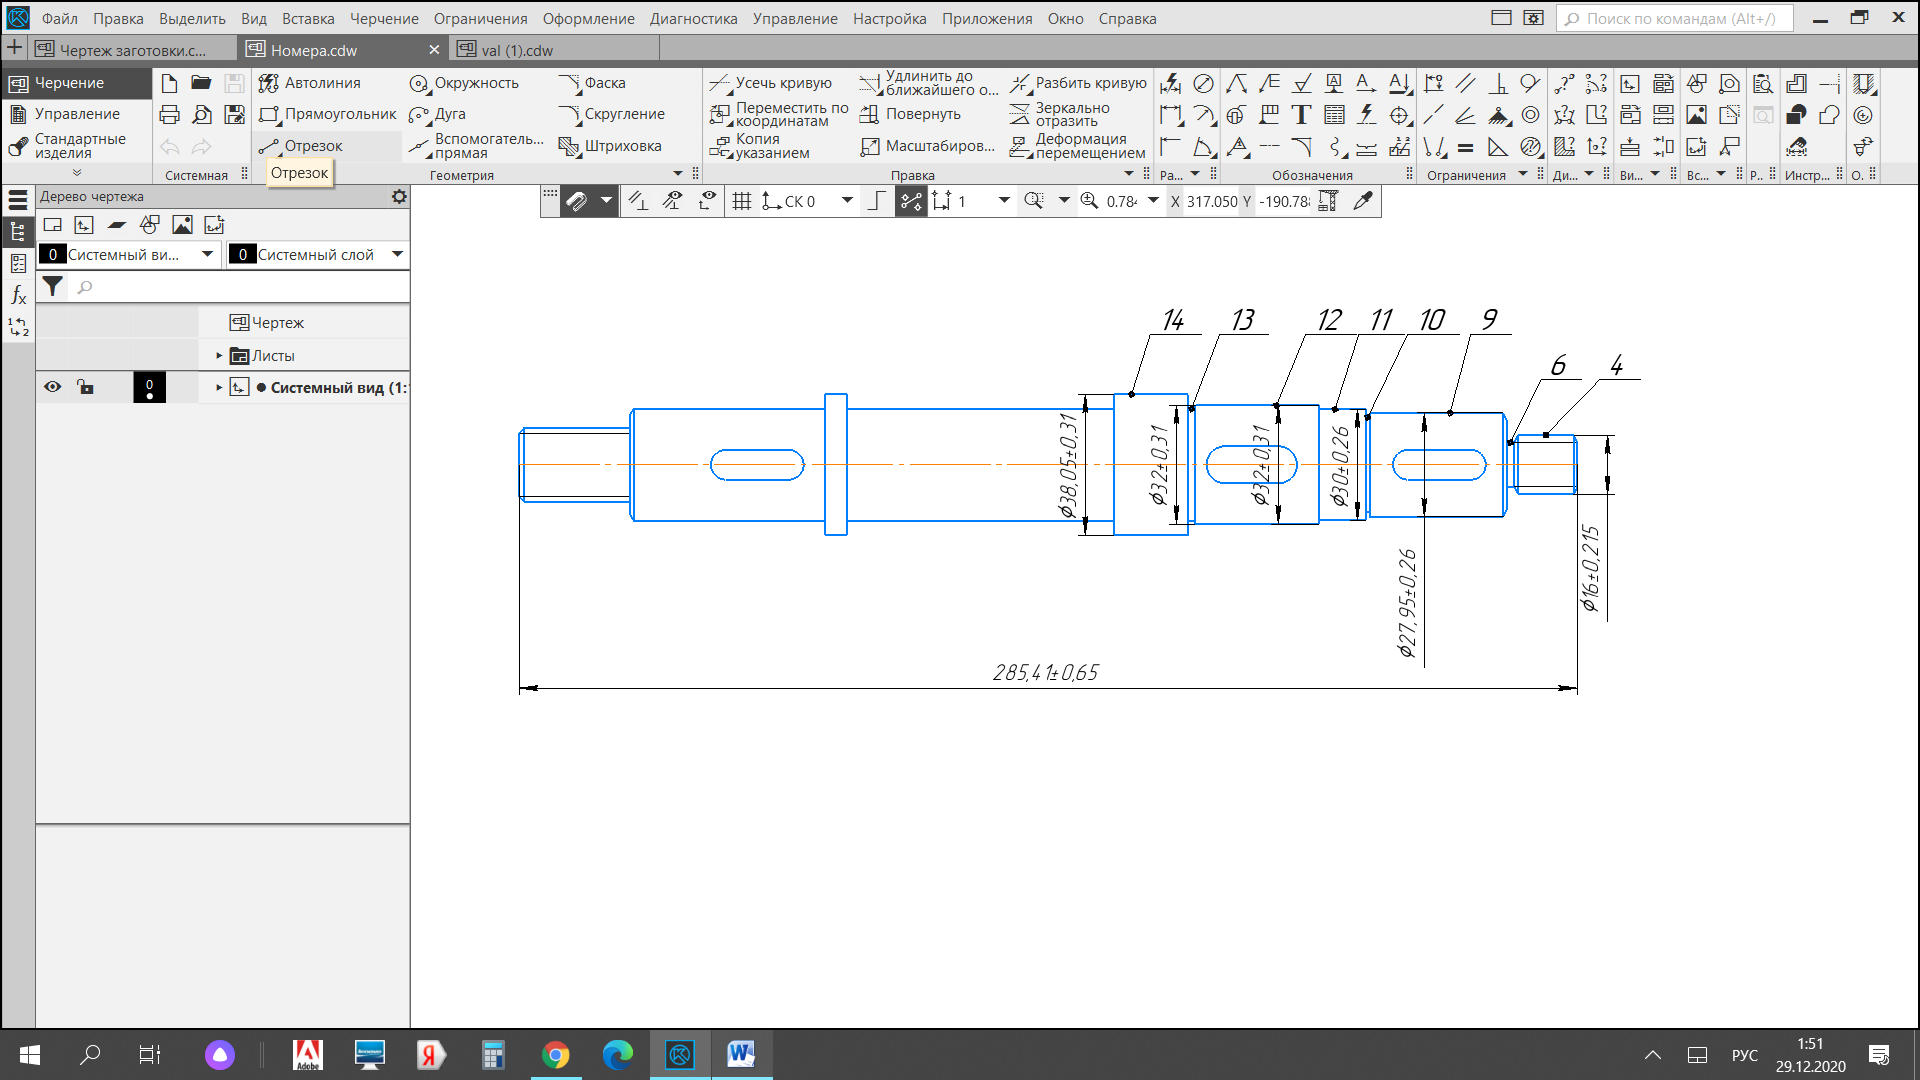
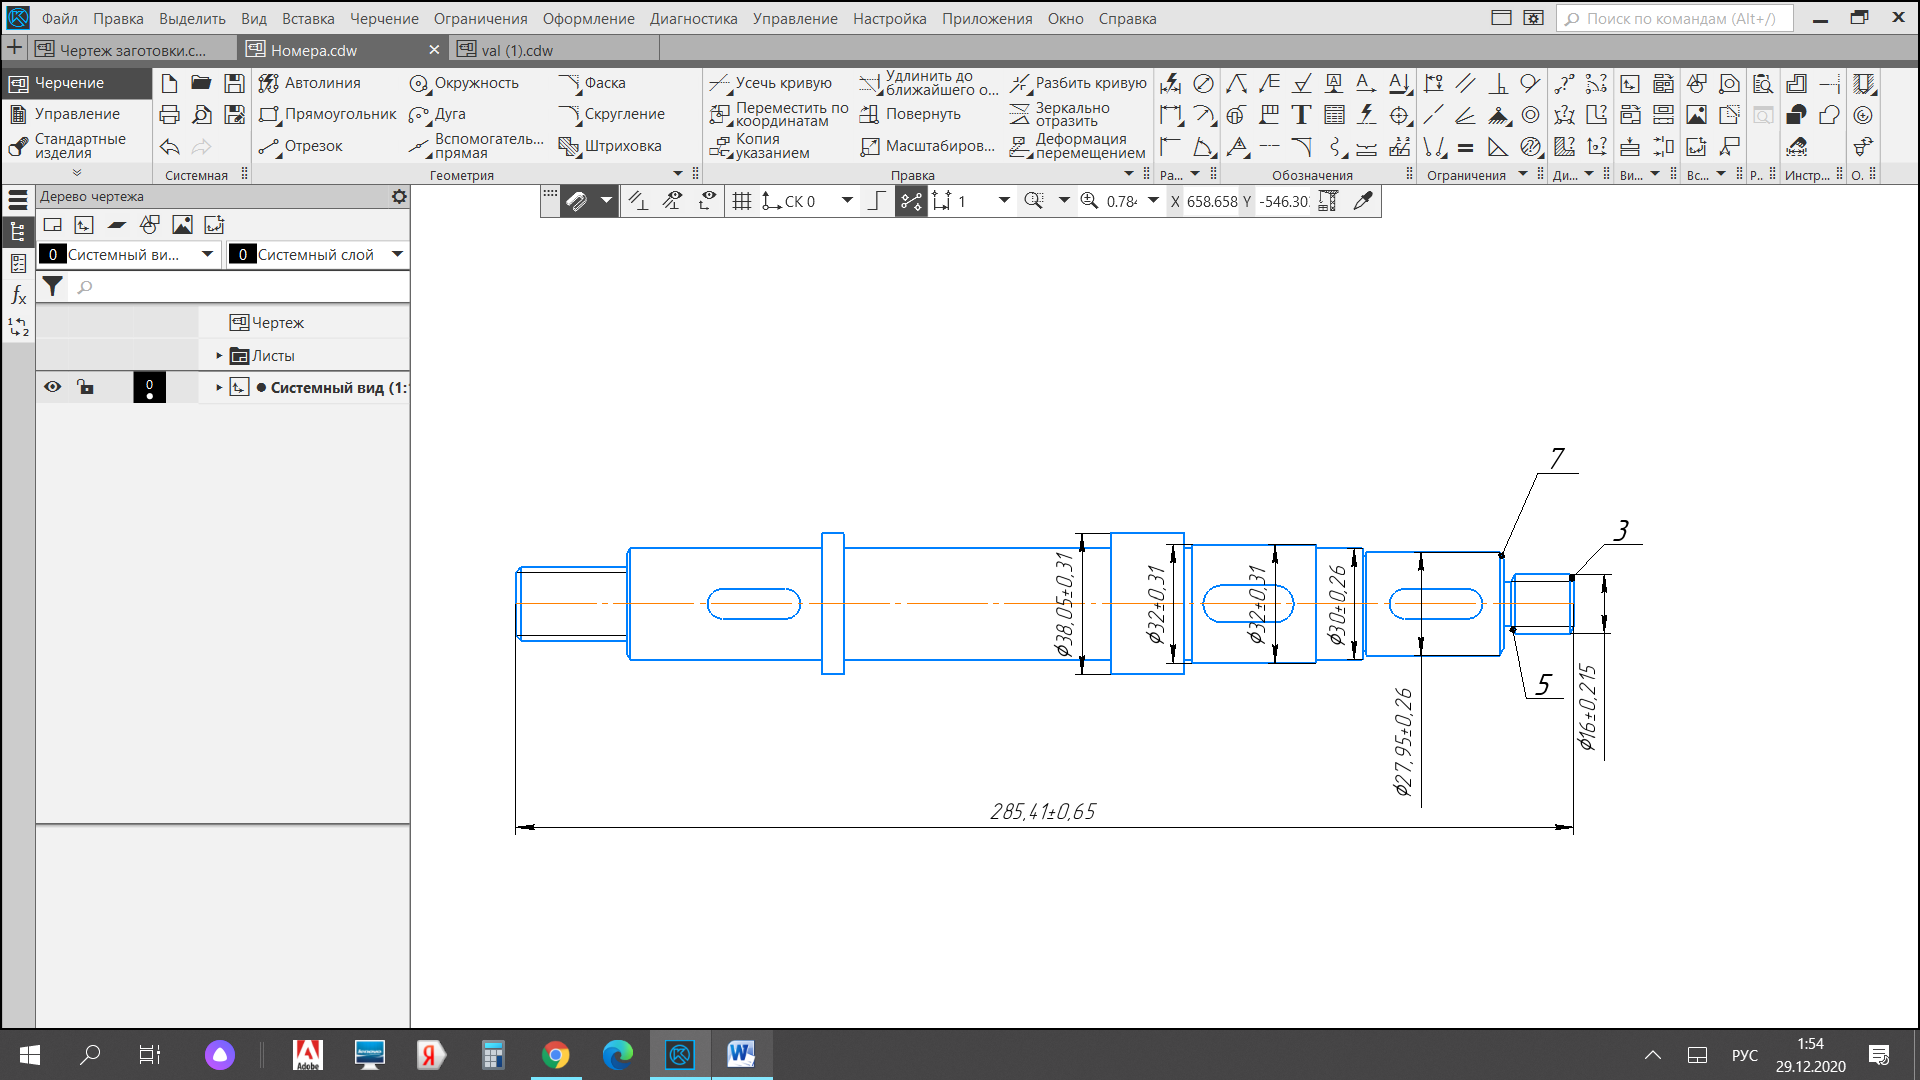
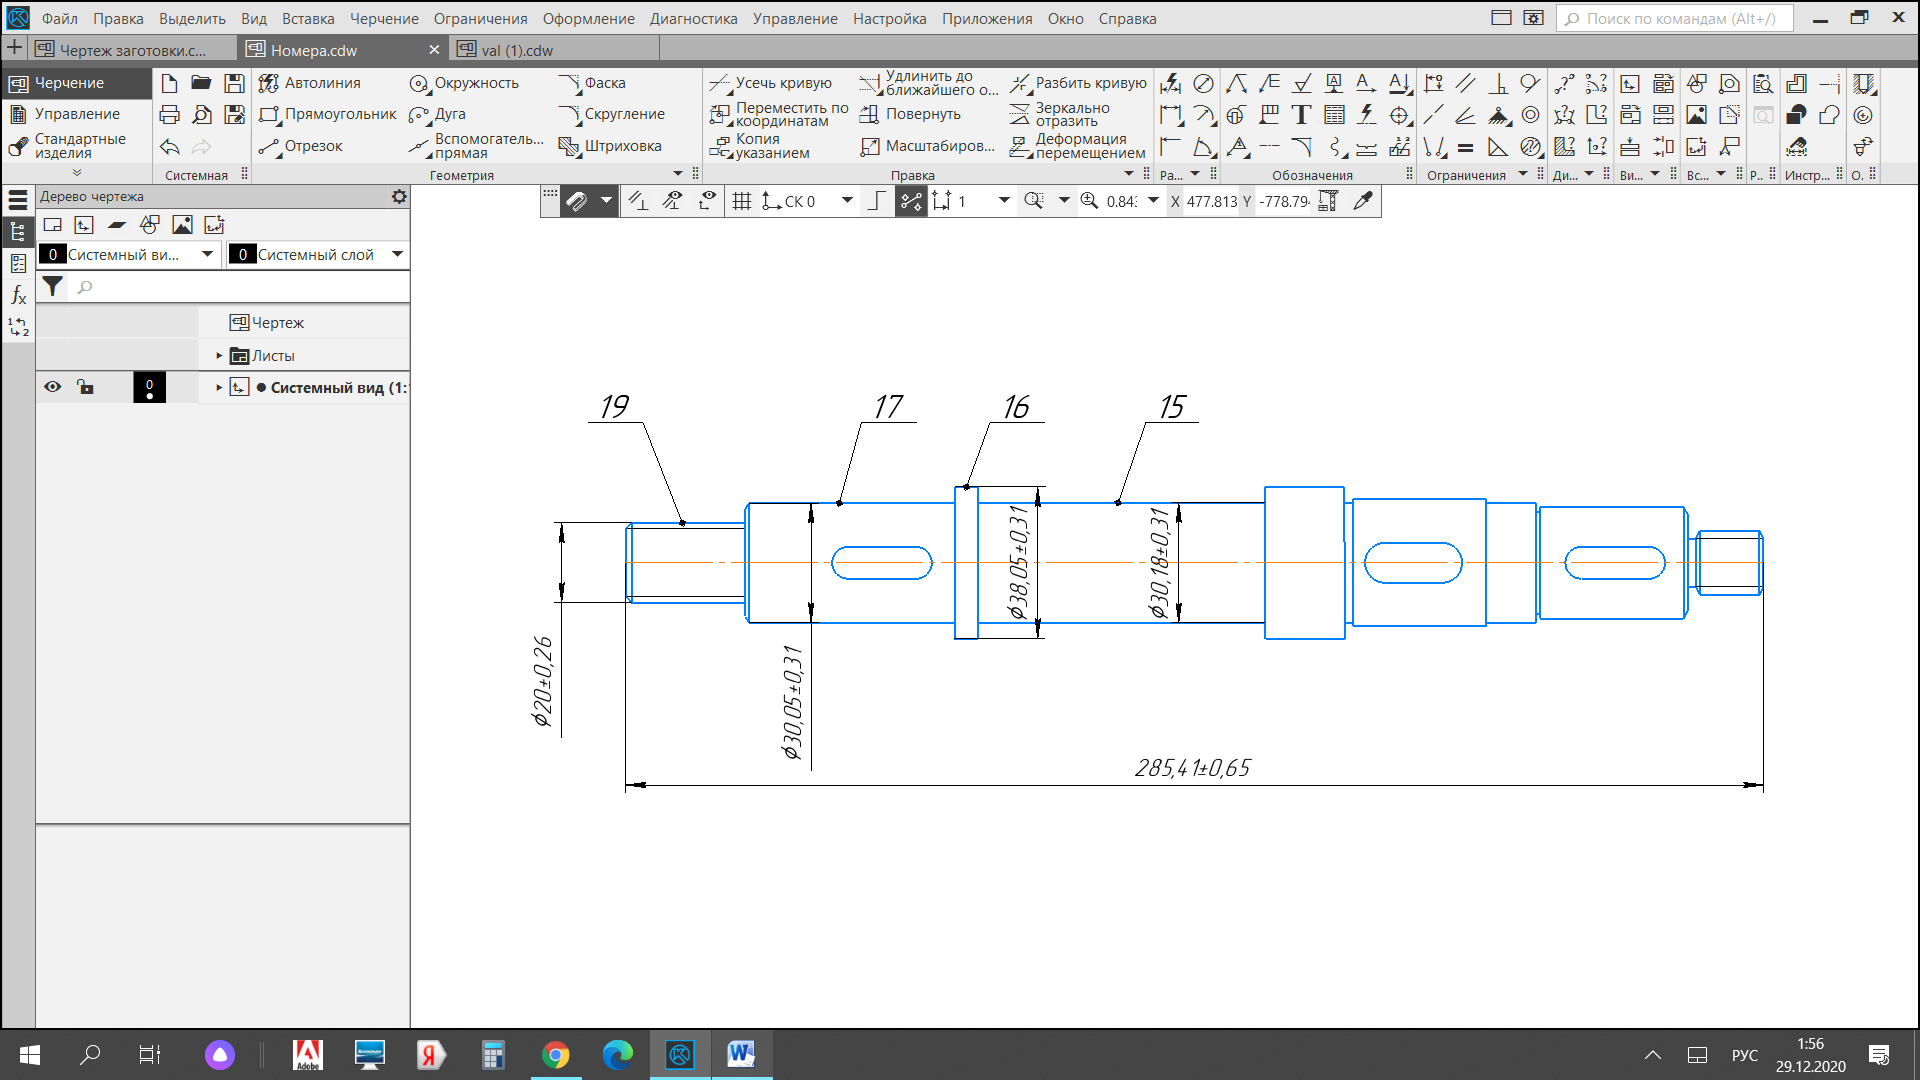
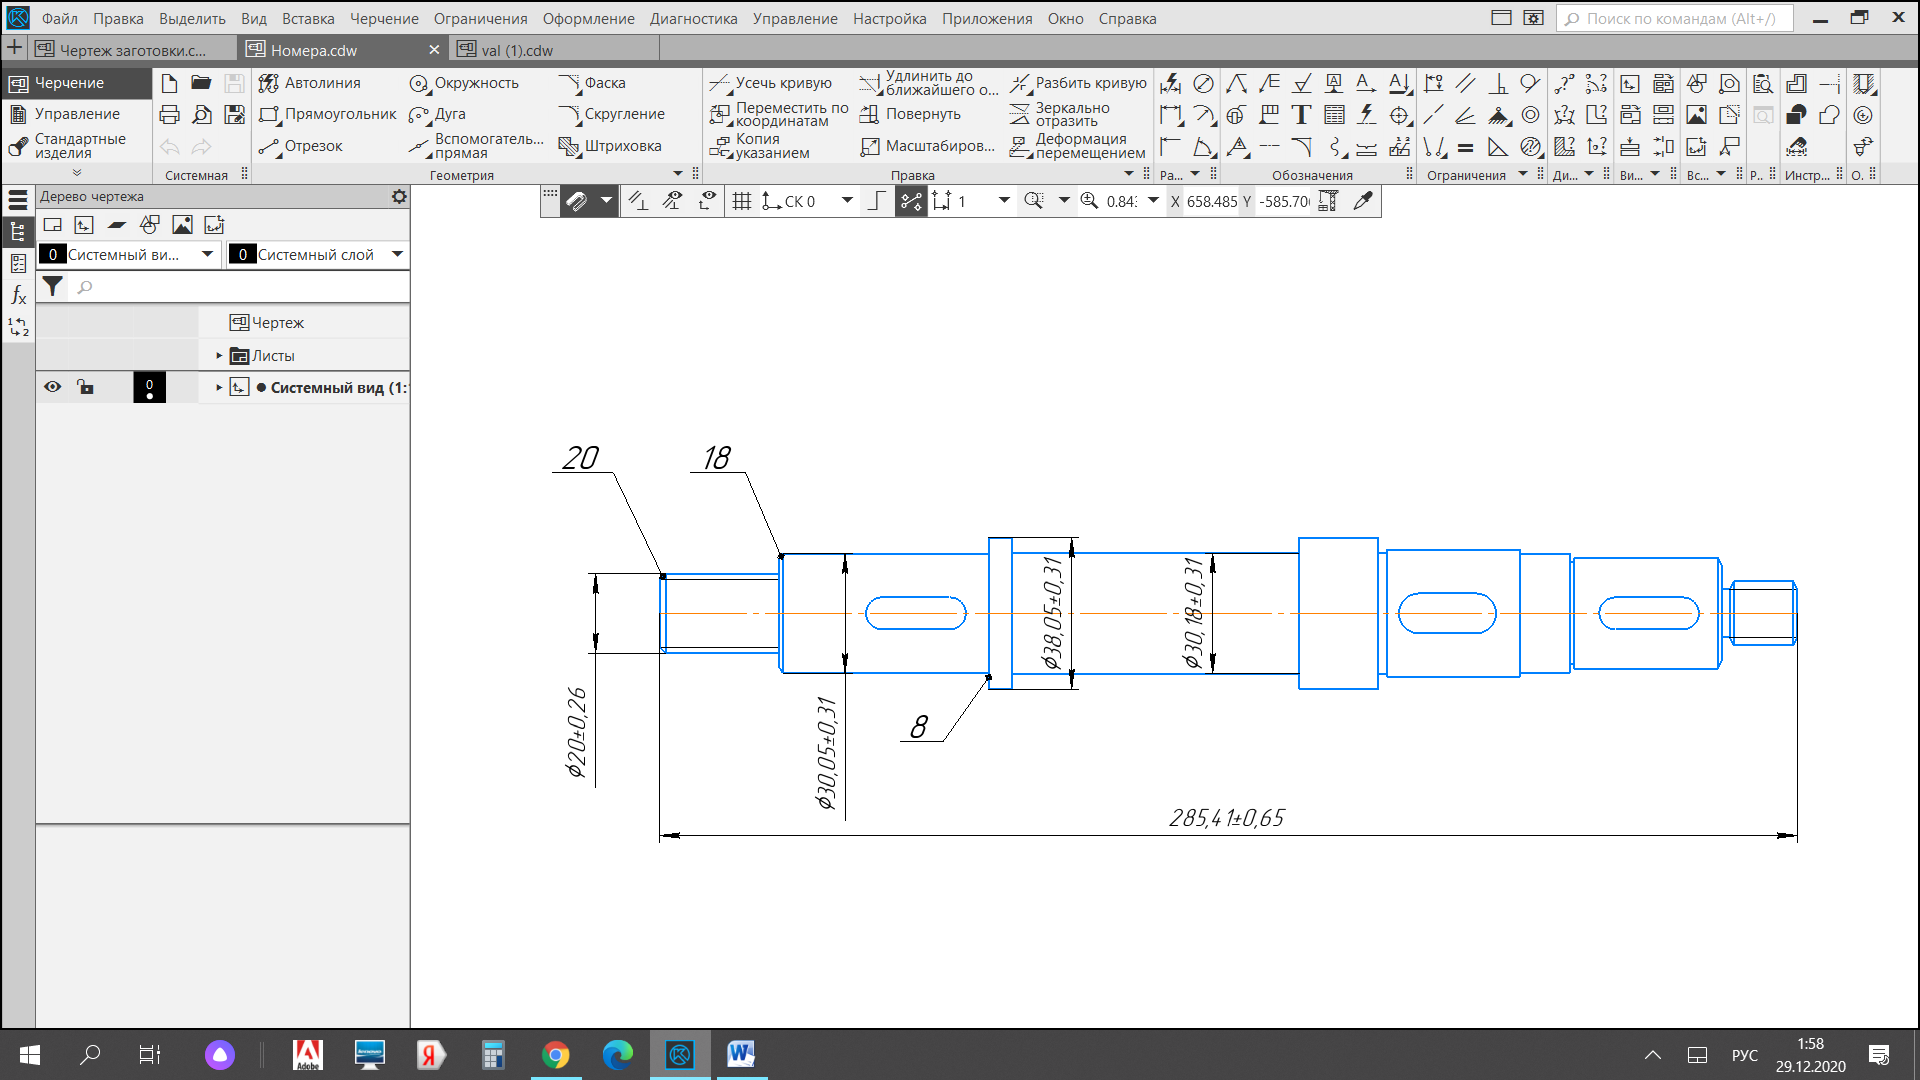
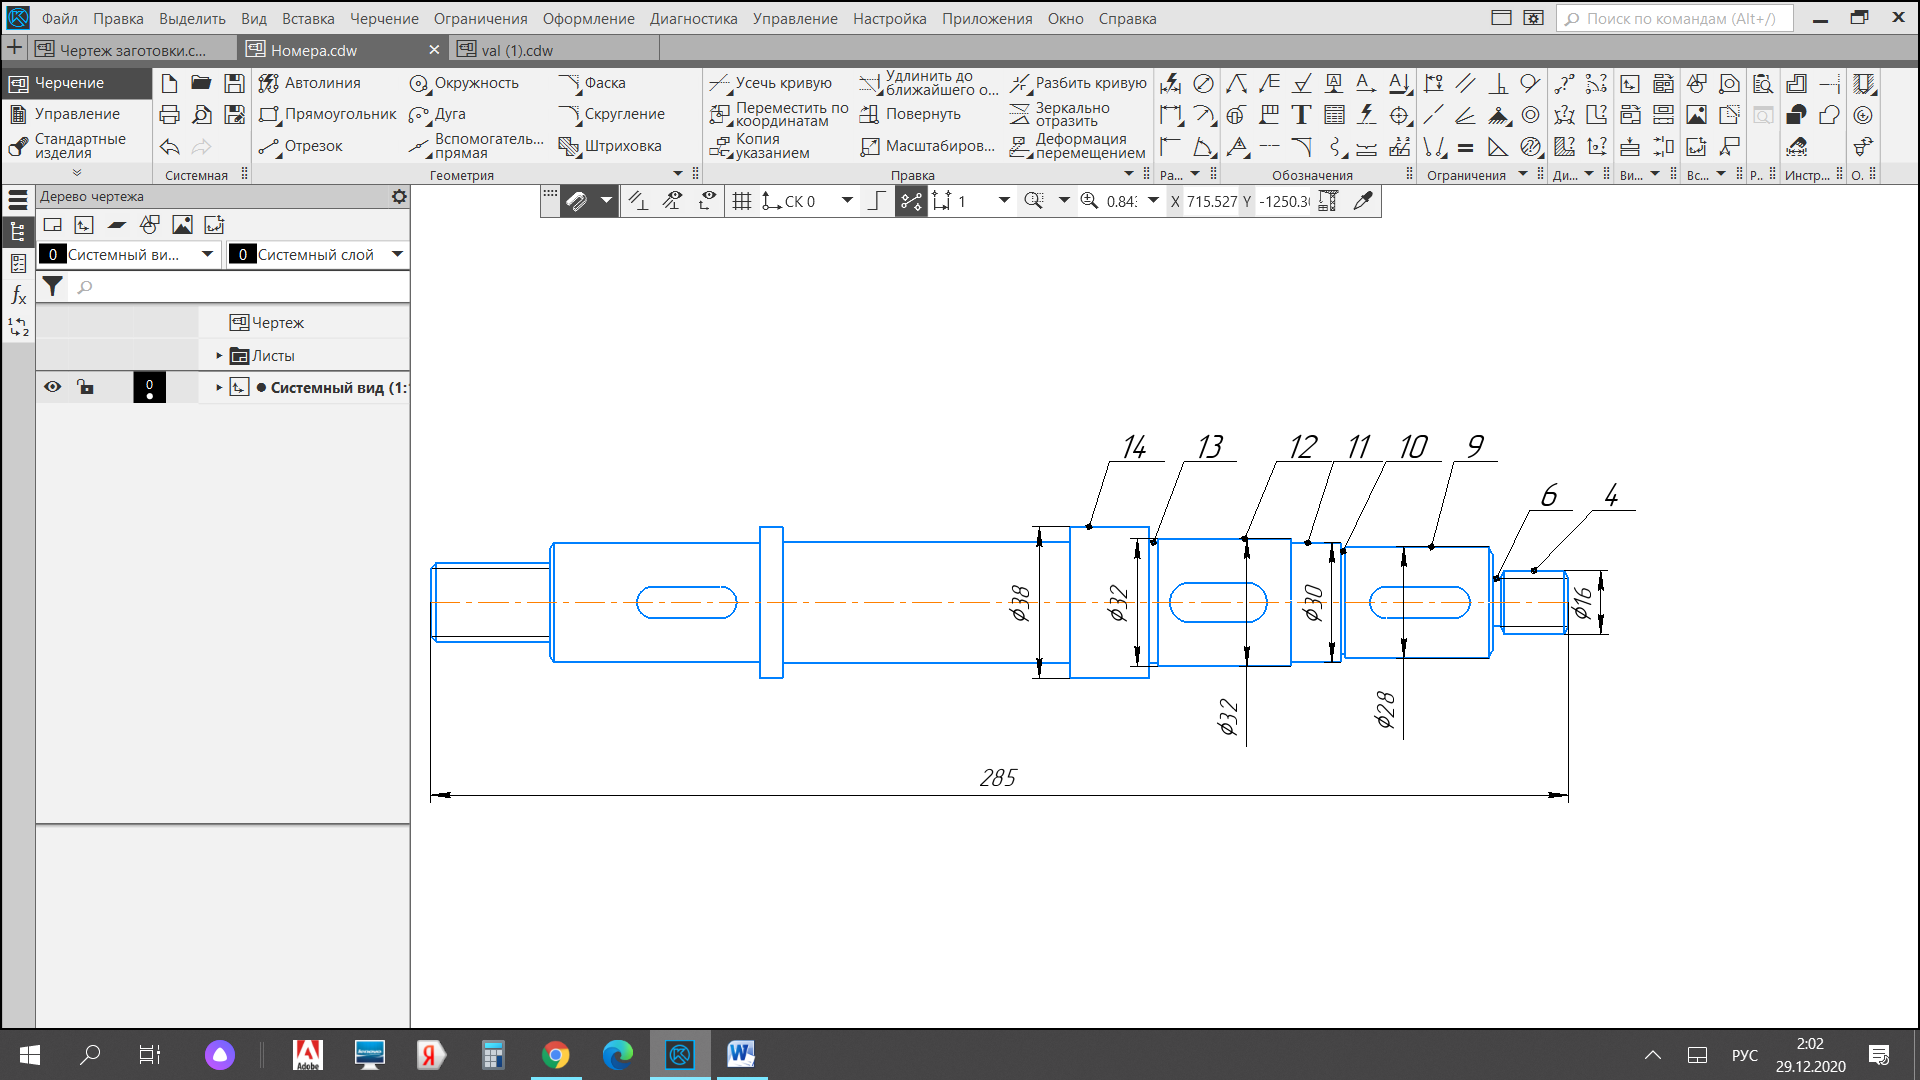
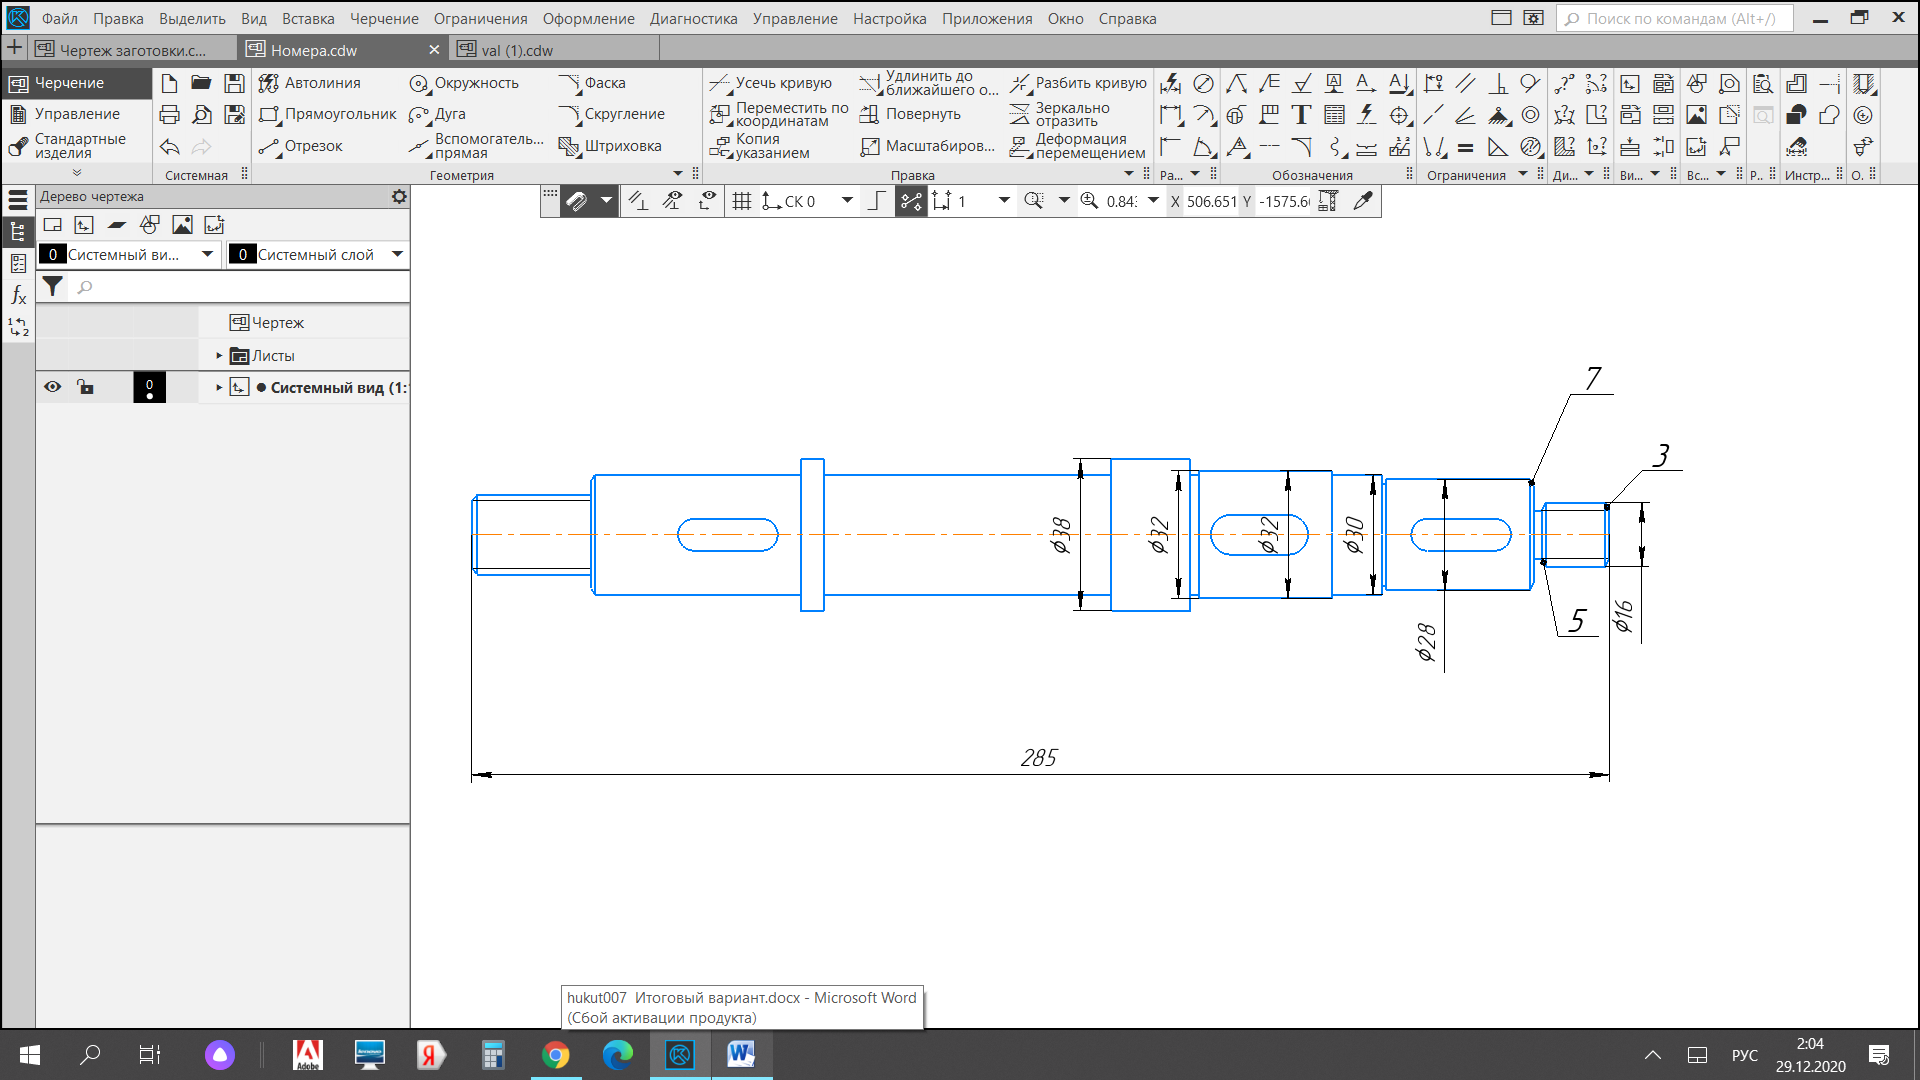
На первом этапе необходимо пронумеровать каждую поверхность.
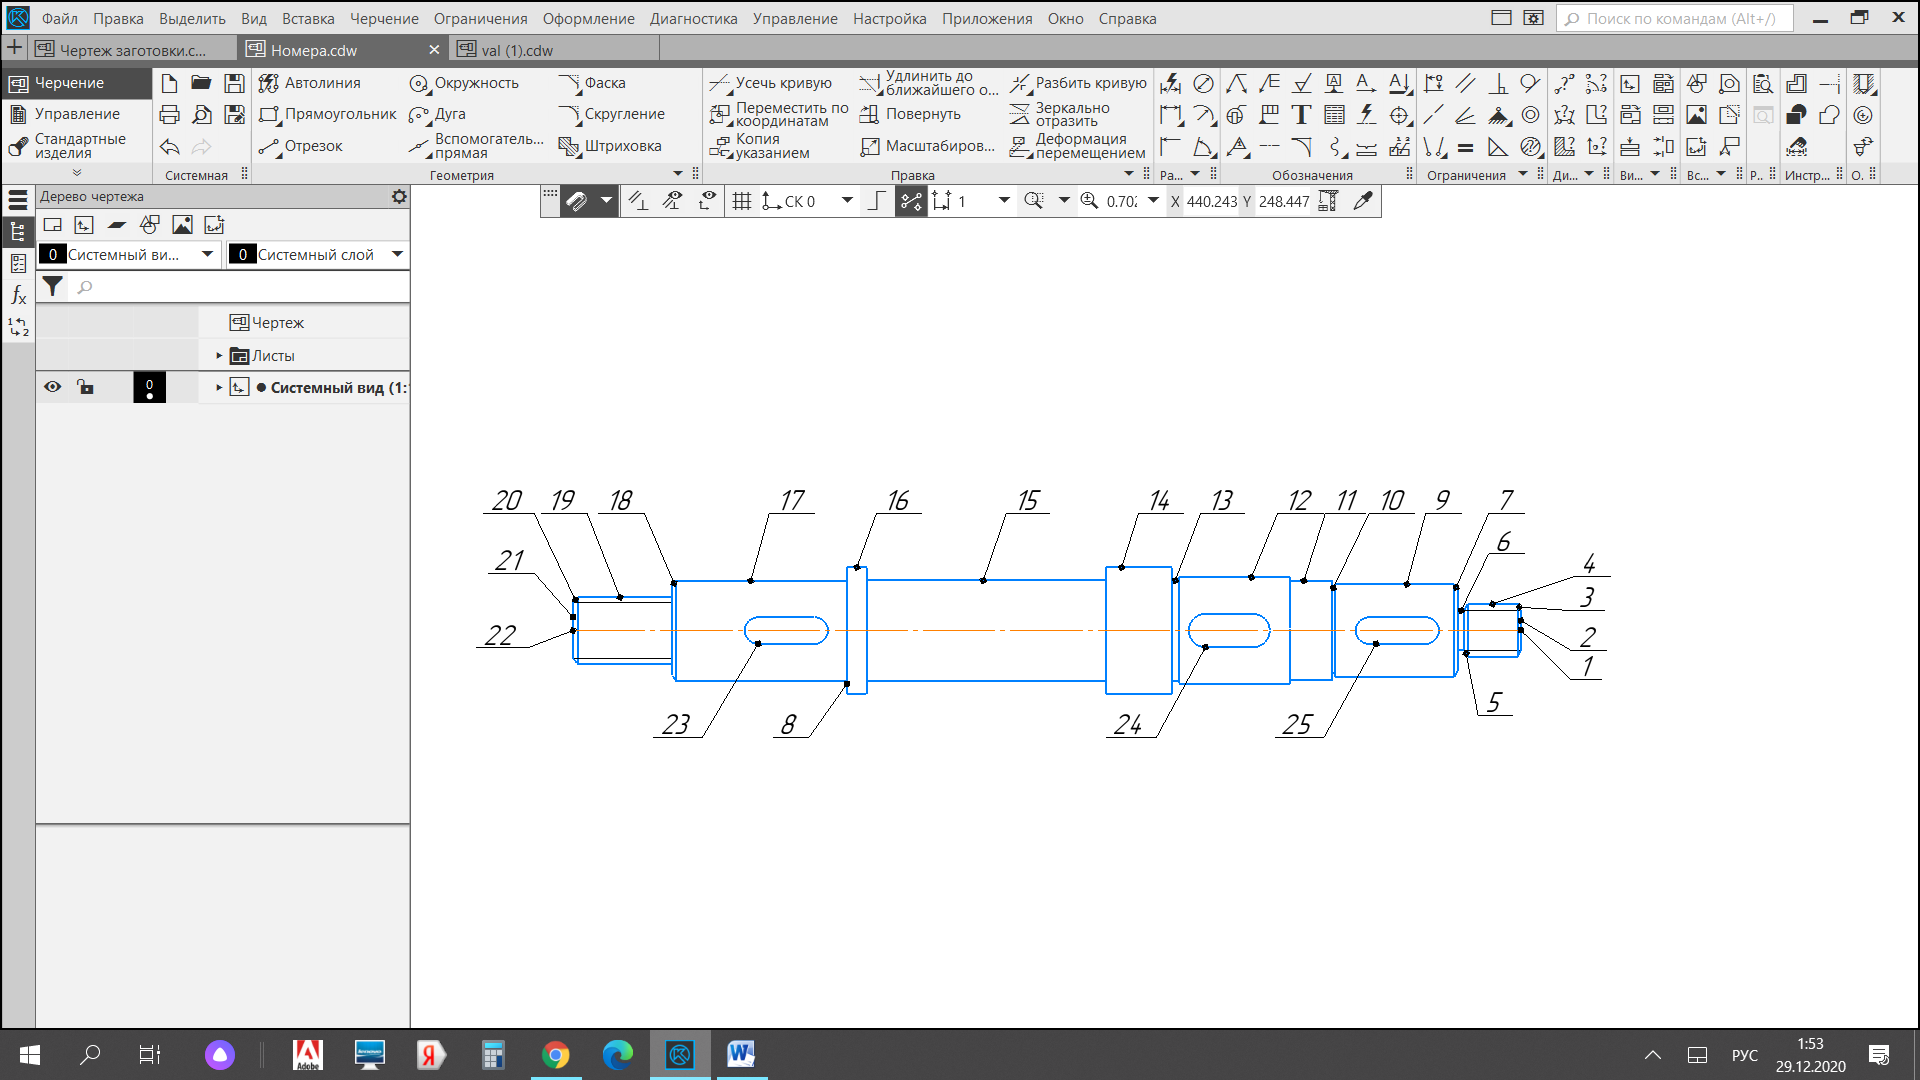
Рисунок 1 — Схема детали «Вал выходной» с обозначением нумерации
Таблица 1.1 — Технологический маршрут обработки отдельных поверхностей
Номер поверхности |
Этапы обработки |
Точность |
Шероховатость |
1,22 |
Центровальная (фрезерная) |
IT12 |
Ra 12,5 |
2,21 |
Черновое точение |
IT12 |
Ra 12,5 |
Получистовое точение |
IT10 |
Ra 6,3 |
|
Чистовое точение |
IT8 |
Ra 1,6 |
|
4,19 |
Черновое точение |
IT12 |
Ra 12,5 |
Получистовое точение |
IT10 |
Ra 6,3 |
|
11,17 |
Черновое точение |
IT12 |
Ra 12,5 |
Получистовое точение |
IT10 |
Ra 6,3 |
|
Чистовое точение |
IT7 |
Ra 1,6 |
|
Чистовое шлифование |
IT6 |
Ra 0,2 |
|
9,12,15 |
Черновое точение |
IT12 |
Ra 12,5 |
14,16 |
Черновое точение |
IT12 |
Ra 12,5 |
6,10,13 |
Черновое точение |
IT12 |
Ra 12,5 |
3,5,7,18,20 |
Черновое точение |
IT12 |
Ra 12,5 |
8 |
Черновое точение |
IT12 |
Ra 12,5 |
Получистовое точение |
IT10 |
Ra 6,3 |
|
Чистовое точение |
IT7 |
Ra 2,0 |
|
23,24,25 |
Фрезерование |
IT6 |
Ra 6,3 |
1.2 Выбор комплектов технологических баз для чистового этапа обработки
При токарной чистовой операции деталь устанавливается в поводковый патрон и задний вращающийся центр. Общая ось центровых отверстий - двойная направляющая скрытая база, лишает деталь 4 степеней свободы. Фаска центрового отверстия - технологическая опорная явная база, лишает деталь 1 степени свободы.
Выбор комплектов технологических баз для чистового этапа обработки
При фрезерно-центровальной операции деталь устанавливается на призмы, закрепляется откидными планками. Цилиндрические поверхности - двойная направляющая скрытая база, лишает деталь 4 степеней свободы. Правый торец бурта - технологическая опорная явная база, лишает деталь 1 степени свободы. При токарной черновой операции, деталь устанавливается в поводковый патрон и задний вращающийся центр. Общая ось центровых отверстий - двойная направляющая скрытая база, лишает деталь 4 степеней свободы. Фаска центрового отверстия - технологическая опорная явная база, лишает деталь 1 степени свободы. При фрезерных операциях деталь устанавливается на призмы и прижимается прихватом. Цилиндрические поверхности - двойная направляющая скрытая база, воображаемая ось детали, лишает деталь 4 степеней свободы. Правый торец детали - технологическая опорная явная база, лишает деталь 1 степени свободы.
Проектирование технологического маршрута обработки детали в целом
Учитывая конструктивные особенности вала выходного, материал детали, а также требования к точности изготовления выбираем следующий типовой технологический процесс:
Таблица 1.2 — технологический маршрут обработки детали
Номер операции |
Название операции |
Содержание операции (технологические переходы) |
Эскиз |
005 |
Заготовительная |
Штамповка заготовки на прессе |
|
010 |
Термическая |
Улучшение нормализация |
|
015 |
Фрезерно-центровальная |
Фрезеровать торцы 2, 21, сверлить центровые отверстия 1,22 |
|
020 |
Токарная (черновая) |
Точить поверхности 4,6,9,10,11,12,13,14 |
|
025 |
Токарная (черновая) |
Точить поверхности 3,5,7 |
|
030 |
Токарная (черновая) |
Точить поверхности 15,16,17,19 |
|
035 |
Токарная (черновая) |
Точить поверхности 8,18,20 |
|
040 |
Токарная (чистовая) |
Точить поверхности 4,6,9,10,11,12,13,14 |
|
045 |
Токарная (чистовая) |
Точить поверхности 3,5,7 |
|
050 |
Токарная (чистовая) |
Точить 15,16,17,18 |
|
055 |
Токарная (чистовая) |
Точить 8,18,20 |
|
060 |
Фрезерная |
Фрезеровать пазы 23,24,25 |
|
065 |
Термическая |
Закалка |
|
070 |
Кругло шлифовальная (чистовая) |
Шлифовать поверхности
|
|
075 |
Резьбонарезная |
Нарезать резьбу на валу с двух сторон |
|
080 |
Слесарная |
Притупить острые углы |
|
085 |
Моечная |
Промывка детали |
|
090 |
Сушка |
Сушка детали |
|
095 |
Контрольная |
Контроль детали на соответствие техническим требованиям |
|