Курсовая работа (т): Разработка технологии изготовления колонны коробчатого сечения
Металлургические свойства АН-60: Высококремнистый высокомарганцовистый оксидный флюс с химической активностью Аф = 0,75-0,8.
При сварке на повышенных скоростях кремне-и марганце-восстановительные процессы протекают сравнительно медленно. В результате наплавленный металл в значительной степени обогащен мелкодисперсными оксидными включениями. Содержание кислорода в металле шва в составляет 0,05%.
Данные для применения АН-60: Постоянный или переменный ток до 1800А, Vсвmax до 220 м/ч; Uхх источника питания 70 В; сушка при Т= 400 0С, 2 ч.
Рекомендуемые проволоки для сварки под флюсом АН-60: СВ08Г2С , Св- 08А, Св-08ГА, Св- 08ХМ, Св-10НМА.
Технология изготовления флюса АН-60: Плавлением в дуговых печах, грануляцией мокрым способом.
Химический состав наплавляемого металла указан в
таблице 10
Таблица 10 - Химический состав наплавленного металла
|
C |
Si |
Mn |
Cr |
Mo |
S |
P |
|
0,06-0,10 |
0,12-0,30 |
0,35-0,60 |
0,90-1,20 |
0,50-0,70 |
≤0,025 |
≤0,03 |
Механические свойства наплавленного металла:
Временное сопротивление разрыву, МПа - 580-600; Относительное удлинение не
более - ≥23
.3 Выбор способа сборки и сварки, технико-экономические обоснования
колонна коробчатый сечение сварка
Для изготовления колонны коробчатого сечения я выбрал способ сборки при помощи кондуктора для сборки стержней коробчатого сечения.
При большой длине таких колонн, полки и стенки
сваривают стыковыми соединениями из нескольких листовых элементов.
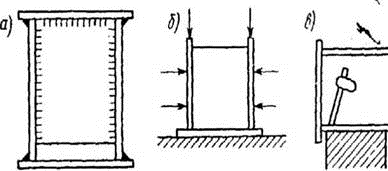
Рисунок 3 - Изготовление колонны коробчатого
сечения: а - сечение колонны; б - установка боковых стенок; в - сварка
внутренних швов.
Сначала на стеллаж укладывают верхний пояс (полку), расставляют и приваривают к нему диафрагмы. Такая последовательность определяется необходимостью создания жесткой основы для дальнейшей установки и обеспечения прямолинейности боковых стенок, а также их симметрии относительно верхнего пояса. После приварки диафрагм устанавливают, прижимают (рис. 3, б) и прихватывают боковые стенки. Затем собранный П - образный профиль кантуют и внутренними угловыми швами приваривают стенки к диафрагмам (рис. 3, в). Сборку заканчивают установкой нижнего пояса. Сварку поясных швов осуществляют после завершения сборки и ведут наклонным электродом без поворота в положение «в лодочку». Это объясняется тем, что для колонны коробчатого сечения подрез у поясного шва менее опасен, поскольку в колоннах коробчатого сечения сосредоточенные силы передаются с пояса на стенку не непосредственно, а главным образом через поперечные диафрагмы.
Для изготовления колонны коробчатого сечения я использовал автоматическую сварку под флюсом.
Автоматическая сварка под слоем флюса это высокопроизводительный способ сварки, который применяется для быстрой и качественной сварки за один проход продолжительных швов, длиной от нескольких метров и толщиной свариваемых кромок до 30 мм.
При автоматической сварке под флюсом автоматизированы все операции:. возбуждение и поддержание горения дуги;. подача сварочной проволоки;. перемещение проволоки вдоль свариваемых кромок с заданной скоростью;. защита дуги и сварочной ванны от действия воздуха (дуга горит под слоем флюса);. прекращение сварки и заварка кратера в конце шва.
Данный способ сварки обеспечивает высочайшее качество сварного шва при правильно настроенном режиме. Шов получается идеально гладкий и ровный, это обеспечивает автоматическая равномерная подача проволоки и непрерывная скорость сварки. Использование больших сварочных токов до 1250 А обеспечивает сплошной и глубокий провар. Зона сварки надежно защищена от воздействия воздуха слоем расплавленного флюса, что гарантирует отсутствие пор, включений и других внутренних дефектов.
Производительность автоматической сварки в 5 - 10 раз выше по сравнению с ручной. Коэффициент полезного использования тепла дуги для плавления электродного и основного металла при сварке под флюсом составляет 90 - 95%, а при ручной сварке не превышает 80%.
Технико-экономические показатели способа
Максимальная скорость сварки однофазной дугой
под флюсом при удовлетворительном формировании шва - 75 м/ч. Производительность
механизированной сварки под флюсом 6.50-21 кг/ч. Коэффициент наплавки 15-19
г./(А.ч). Потери на угар и разбрызгивание составляют 1-2%. При точном
соблюдении технологического процесса сварки на выбранном оборудовании мы
изготавливаем конструкции, отвечающие всем нормам и требованиям чертежа на
данное изделие. Применение механизированных сборочно-сварочных приспособлений
облегчает труд сварщика, повышает производительность.
.4 Выбор сварочного оборудования, инструментов,
и приспособлений
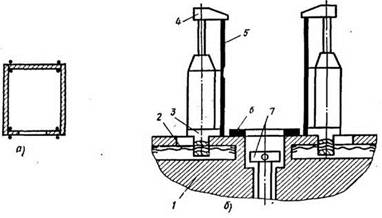
Рисунок 4 - Кондуктор для сборки колонн
коробчатого сечения: а - сечение стержня; б - схема кондуктора.
Сварочный инвертор
Для изготовления своей сварной конструкции я выбрал сварочный источник инверотного типа «БИЗОН 205ПН».
Сварочный инвертор БИЗОН-205ПН - это компактное
устройство, которое применяется как профессиональными сварщиками в условиях
строительной площадки или цеха. С помощью данного устройства можно осуществить
быстрое, а главное качественное сварное соединение металлических деталей ММА
методом (ручная дуговая сварка штучным электродом). Аппарат отличается высоким
качеством сборки, что является гарантией не только его долгого срока службы, но
и безопасности оператора.
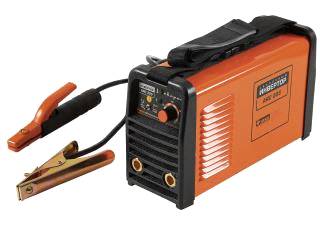
Рисунок 5 - Сварочный инвертор «БИЗОН 205ПН»
Преимущества
) Диапазон рабочих температур - от +10 до +40 0С;
) Возможна работа в сетях с пониженным напряжением (до 160 В);
) Род тока - переменный;
) Максимальная потребляемая мощность - 6.3 кВА;
) Максимальный потребляемый ток - 26 А;
) Коэффициент мощности - 0.85;
) КПД - 85%;
) Толщина свариваемого металла - от 1.5 до 20 мм.
Технические характеристики БИЗОН 205ПН:
) Max ток - А 200
) Max мощность - кВт 5.3
) Напряжение - В 160-230
) Количество постов - 1
) Min ток - А 40
) Диаметр электр/провол - мм 1.6-4.0
) Степень защиты - IP21S
Для изготовления колонны коробчатого сечения я выбрал сварочный трактор АДФ-1002
Автомат АДФ-1002 типа 2ТС-17С предназначен для
автоматической дуговой сварки под флюсом тавровых соединений конструкций из
углеродистых и легированных сталей двумя наклонными электродами. Автомат
осуществляет приварку к ортотропным плитам рёбер жёсткости типа полосы или
рёбер жёсткости трапециевидного профиля высотой от 160 мм до 360 мм.
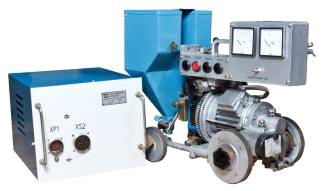
Рисунок 6 - Сварочный трактор АДФ-1002
Автомат в процессе работы передвигается по изделию. Сварка осуществляется на постоянном токе плавящимися электродами под слоем флюса прямолинейными швами.
Автомат комплектуется блоком управления и двумя источниками питания - сварочными выпрямителями. Изменение скорости подачи проволоки и скорости сварки производится ступенчато - при помощи сменных шестерён в редукторных приводах. Трактор может поставляться как с полным комплектом сменных шестерён, так и с шестернями, сопрягаемые пары которых рассчитаны на скорости подачи проволоки и скорости перемещения трактора, необходимые конкретному потребителю.
Поставляется с блоком управления для источника питания типа ВДУ-1202 или ТДФЖ-1002
Сварочный трактор состоит из следующих основных частей:
) тележки, включающей в себя: электродвигатель, подающий механизм с распределительным валом, ходовой механизм с цепными передачами и ведущими колёсами;
) двух сварочных головок, каждая из которых включает в себя: правильное и подающее устройства, изогнутый мундштук-токоподвод; механизм корректировки положения электрода, обеспечивающий наклон и смещение токоподвода относительно шва;
) набора копирующих устройств;
) двух бункеров для флюса с флюсоподводами;
) двух устройств для размещения электродной проволоки;
) пульта управления.
В тракторе изменены элементы конструкции, которые реализуют следующие его преимущества по сравнению с существующими аналогами:
) усовершенствована электрическая схема, позволяющая оператору оптимально управлять подачей электродных проволок и работой трактора в целом;
) модернизирована мотор-редукторная часть, в частности усилены места соединений вала электродвигателя с входными элементами редуктора заднего моста и редуктора подающего механизма;
) увеличена твёрдость червяков;
) прошлифованы витки их зубьев для уменьшения потерь, связанных с трением;
) улучшена регулировка зацепления червячных пар;
) усилена выходная часть редуктора подающего механизма;
) в редукторе заднего моста применена торцевая муфта, не допускающая проскальзывания.
Краткие технические характеристики указаны в
таблице 11
Таблица 11 - Краткие технические характеристики:
|
Наименование параметра |
Норма |
|
Номинальный ток |
1000 |
|
Номинальное напряжение питающей трехфазной сети (В) |
380 |
|
Номинальная частота питающей сети (Гц) |
50 |
|
Номинальный режим работы ПВ, не менее |
100 |
|
Диаметр сплошной электродной проволоки (мм) |
2-5 |
|
Диапазон регулирования скорости подачи электродной проволоки (м/ч) |
60-362 |
|
Диапазон регулирования скорости сварки (м/ч) |
12-120 |
|
Предельный угол наклона сварочной головки к плоскости перпендикулярной шву |
45 |
|
Масса электронной проволоки в кассете (кг) |
15 |
|
Масса ленточного электрода в кассете (кг) |
10 |
|
Емкость бункера для флюса (дм) |
6 |
|
Средний срок службы (лет) |
5 |
|
Установленный ресурс до капитального ремонта (ч) |
7500 |
|
Габаритные размеры (мм): -Длина -Ширина -Высота |
- 716 346 526 |
|
Габаритные размеры АДФ-1002-1 У3 для сварки ленточным электродом (мм): -Длина -Ширина -Высота |
- 950 370 730 |
|
Габаритные размеры блока управления (мм): -Длина -Ширина -Высота |
- 460 375 322 |
|
Масса автомата без электродной проволоки, флюса и источника питания (кг) |
45 |
|
Масса блока управления (кг) |
30 |
|
Суммарная масса серебра (г) |
25,0114 |
. Расчетная часть
.1 Расчет режима сварки
Режимы сварки под флюсом имеют основные и дополнительные параметры. К основным относят: ток, его род и полярность, напряжение дуги, диаметр электродной проволоки, скорость сварки. Дополнительные параметры режима - вылет электродной проволоки, состав и строение флюса (плотность, размеры частиц), положение изделия и электрода при сварке.
Критерием оптимального выбора режимов служит максимальная производительность процесса сварки при условии получения требуемых геометрических размеров поперечного сечения шва, регламентированных ГОСТ 14771-76 и достаточно низких потерь металла на угар и разбрызгивания.
Выбор режима сварки зависит от толщины свариваемого металла, типа сварного соединения и положения шва в пространстве.
К основным параметрам режима сварки относятся:
) сила сварочного тока (Iсв, А);
) напряжение на дуге (Uс,В);
) диаметр электродной проволоки (d эл, мм);
) вылет электрода (Lэл, мм);
) скорость сварки (Vс, м/ч).
Произведем расчет режимов сварки:
Определяем расчетную длину проплавления по
формуле:
Hp=(0,4÷1,1)K (1)
где, К-катет шва, мм.
К=4 мм=0,75*4 мм=3 мм.
Площадь поперечного сечения шва за один проход принимаем:н=26 г/см3
Определяем диаметр электродной проволоки по формуле:
эл=4√hp±0.05 hp (2)
эл=4√12мм+0,05 * 4 =1,8+0,5мм=2,3 мм
Принимаем среднее значение диаметра электродной проволоки dэл=2,3 мм.
Производим
расчет скорости сварки по формуле:
υсв =Кv(hp1.75 / ℓ3.36) (3)
ℓ=К√2
где Кv - коэффициент, учитывающий скорость сварки;
ℓ-ширина шва, мм.
Кv=1120
ℓ=12*√2=16,8 мм;
υсв =1120*(121 /16,83 мм)=33,6 м/ч.
Принимаем скорость сварки 34 м/ч.
Определяем силу сварочного тока по формуле:
св=Ki
(hp1.31 /ℓ1.07) (5)
где Ki - коэффициент, учитывающий плотность ток
принятые числовые значения=460св=460*(122 /16,81 )=234,6 А
Принимаем силу сварочного тока - 234 А
Определяем напряжение сварочной дуги по формуле:св=16+0,05*Iсв
св=16+0,05*234А=27,7 В
Принимаем Uсв=27,7 В
Определяем
вылет электродной проволоки по формуле:
ℓэл=10*dэл
±2*dэл (6)
ℓэл=10*2,3+2*2,3=41,1мм+3,2мм=44,3 мм
ℓэл=10*2,3 - 2*2,3=32,2мм-3,2мм=29 мм
Определяем
скорость подачи электродной проволоки по формуле:
Υэл=0,53*Iсв/dэл+6,94*10-4(Iсв/dэл3) (7)
эл =0,53*235/2,3+6,94*10-4 (235/2,3-4)=58,7 м/ч
Принимаем υэл =59 м/ч
Определяем оптимальный расход подачи флюсы по формуле:
=3,3*10-3 *Iсв0,75 (8)
=3,3*10-3 *2351=0,7 л/мин.
Штучное
время определяется по формуле:
Тшт=(Тнш*L+Тви)К1-n
(9)
где Тшт - время, связанное со швом, мин- длина шва, м.
Тви - время связанное с изделием, мин.
К - коэффициент, учитывающий условия работы
Принятые числовые значения символов
Тви = 0,7 мин.= 1,600 мм.
Тнш =11мин.
К1-n = 1,2
Тшт=(11*1,600+0,7)1,2=21,9 мин
Определяем
норму времени на сварку изделия по формуле:
Нвр
= Тшт +Тпз/n (10)
где Тпз - подготовительно - заключительное время, мин.- количество изделий, шт.
Тпз =10200 мин= 600 шт
Нвр = 21,9+10200/600=38,9 мин.
Для
различных методов сварки норма Нэ(кг) электродов и электродной проволоки
определяется произведением удельной норм расхода qэ (кг/м) на длину шва L (м).
Нэ=qэ*ℓ,кг
(11)
Нэ=0,46*1,600=0,736 кг
Удельную норму расходов материалов определяем по формуле:
э=Кр*mn
(12)
где, Кр - коэффициент расхода, учитывающий потери электродной проволоки;- масса наплавленного металла, кг/м.э=1,15*0,4=0,46
Массу наплавленного металла определяем по формуле:
mn
= ρ*Fн*10-3,
кг/м (13)
где ρ - плотность наплавленного металла шва, г/см3 ;